Balok Universal (I/H): Desain, Penggilingan, dan Aplikasi
Balok universal juga dikenal sebagai balok flange paralel atau balok flange lebar. Penampang balok universal adalah bentuk I atau H. Balok bentuk H juga disebut sebagai balok kolom universal. Bagian horizontal penampang balok universal dikenal sebagai flange, sementara elemen vertikal disebut web. Balok H memiliki flange yang lebih lebar dibanding balok I. Balok universal biasanya digiling dari baja struktural dan digunakan dalam konstruksi dan teknik sipil. Balok universal memiliki profil penampang paling efisien karena sebagian besar materialnya terletak jauh dari sumbu netral yang memberikan momen inersia kedua yang tinggi, yang pada gilirannya meningkatkan kekakuan, sehingga daya tahan terhadap lentur dan defleksi.
Balok H memiliki lebar dan kedalaman yang sama atau hampir sama dan lebih cocok untuk diorientasikan secara vertikal untuk menahan beban aksial seperti kolom dalam konstruksi bertingkat, sementara balok I secara signifikan lebih dalam dari lebarnya dan lebih cocok untuk menahan beban lentur seperti elemen balok di lantai.
Saat balok lentur, atas balok pada tekanan dan bawah pada tarik. Gaya-gaya ini paling besar di bagian paling atas dan paling bawah. Karena balok universal memiliki jumlah material yang lebih tinggi di sisi atas dan bawah dan material yang lebih sedikit di web, ia menyediakan bagian struktural yang kaku dengan penggunaan material paling sedikit.
Meskipun balok I sangat baik untuk lentur satu arah di bidang paralel dengan web, mereka tidak berfungsi sebaiknya dalam lentur dua arah. Balok ini juga menunjukkan sedikit daya tahan terhadap penggerudukan dan mengalami deformasi penampang di bawah beban torsi. Untuk masalah yang didominasi torsi, bagian kotak dan jenis bagian kaku lainnya digunakan sebagai prioritas dibandingkan balok I.
Peningkatan kedalaman balok meningkatkan kekuatan lentur dengan kubus kedalaman, sehingga balok universal memberikan banyak kekakuan. Namun, tebal web tidak boleh terlalu tipis untuk menghindari geser.
Web balok universal menahan gaya geser, sementara flange-nya menahan sebagian besar momen lentur yang dialami balok. Balok berbentuk I dirancang untuk menahan beban tinggi pada jangkauan panjang. Mereka adalah bentuk yang sangat efisien untuk menahan beban lentur dan geser di bidang web. Flange yang tebal dan web yang tipis secara efisien memorsi material untuk menahan beban lentur tinggi dari aplikasi balok. Namun, bagian berbentuk I memiliki kapasitas yang lebih rendah di arah melintang, dan juga tidak efisien dalam menahan beban torsi.
Balok H adalah baja profil berkinerja tinggi karena keuntungan distribusi area penampang yang dioptimalkan dan rasio kekuatan terhadap bobot yang wajar. Dengan fitur flange lebar dan web tipis, balok H memiliki modulus penampang besar, daya tahan lentur tinggi dan properti mekanik yang baik. Balok H umumnya lebih berat dari balok I dan berguna sebagai penopang dinding penahan dan sebagainya. Mereka juga dapat digunakan sebagai bagian balok di mana ketinggian ruang menjadi perhatian. Karena properti unggulnya, balok H banyak digunakan untuk balok, kolom dan anggota arsitektur lainnya, serta di fondasi tiang, jembatan dan pekerjaan teknik sipil lainnya.
Balok universal berbeda dengan rolled steel joists yang juga dikenal sebagai balok flange runcing. Flange balok universal paralel dan memiliki ketebalan konstan sementara yang joist runcing dan oleh karena itu memiliki ketebalan yang bervariasi. Joists karena flange ketebalan yang bervariasi memerlukan pelapis runcing untuk koneksi.
Balok H memiliki lebar dan kedalaman yang sama atau hampir sama, sementara balok I secara signifikan lebih dalam dari lebarnya. Balok universal diproduksi dari baja struktural melalui fabrikasi biasanya menggunakan lembar baja atau melalui penggilingan. Perbandingan penampang berbagai jenis balok ada di Gambar 1.
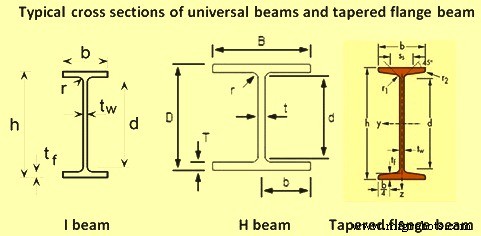
Gambar 1 Perbandingan penampang berbagai jenis balok
Penggilingan balok universal
Secara konvensional, balok universal seperti bentuk struktural lainnya diproduksi dengan penggilingan bloom baja di stand universal (Gambar 2). Baru-baru ini, blank balok dengan penampang bentuk tulang anjing telah di-tuang kontinu, sehingga melewatkan beberapa tahap dalam penggilingan primer. Untuk produksi balok I, proses terbaru adalah tuang kontinu dan penggilingan blank balok dengan flange tipis (misalnya, dengan ketebalan kurang dari 50 mm), untuk menghasilkan balok flange paralel dengan web tipis.
Pabrik balok universal konvensional
Proses produksi konvensional untuk penggilingan balok universal meliputi pemanasan bloom, penggilingan ke kontur dan dimensi yang tepat, pemotongan saat panas ke panjang yang dapat ditangani, pendinginan ke suhu atmosfer, pengeringan, pemotongan ke panjang pesanan, inspeksi, dan pengiriman.
Pemanasan bloom untuk bagian besar dilakukan di salah satu dua jenis tungku, tungku tipe pusher atau tungku walking beam berjalan kontinu. Tungku tipe pusher digunakan untuk hampir semua pabrik penggilingan balok universal lama, sementara tren saat ini adalah menggunakan tungku walking beam karena sejumlah keuntungan. Biasanya pabrik balok universal memiliki satu atau dua tungku walking beam berjalan kontinu.
Pabrik tipikal untuk produksi balok universal memiliki stand breakdown reversing dua-tinggi di mana pemuatan awal dilakukan, diikuti oleh sekelompok tiga stand, diatur dalam kereta, di mana proses penggilingan diselesaikan.
Balok H awalnya digiling di pabrik dua-tinggi dan tiga-tinggi dan stand universal empat-roll digunakan untuk finish rolling. Namun, flange tidak tergambar sempurna seperti web dan balok terbatas pada ukuran. Masih ada permintaan yang cukup besar untuk balok dengan kedalaman lebih besar dengan web yang lebih tipis dan flange yang lebih lebar dengan sedikit atau tidak ada runcing. Permintaan ini menetapkan tren pabrik balok universal.
Komposisi pabrik balok universal normal untuk menggiling balok universal terdiri dari deskaler air tekan tinggi untuk menghapus skala dari bloom yang dipanaskan, pabrik penggilingan breakdown reversing dua-tinggi dengan roll multi-goresan bersama manipulators di kedua sisi stand penggilingan, gergaji lidah untuk memotong ujung kepala materi, pabrik roughing universal, pabrik edging, stand finishing universal satu pass, gergaji panas, stop gauge, dua lembar pendingin, pengering rotary 7-9 roll, lembar inspeksi bersama gag press untuk re-pengeringan balok jika diperlukan, mesin tumpukan, pelabel, gergaji dingin, dan mesin ikatan bersama roller tables untuk pergerakan materi di pabrik penggilingan. Tata letak pabrik tipikal untuk pabrik penggilingan seperti ini ada di Gambar 2.
Pabrik roughing dan edging universal adalah pabrik reversing multi-pass yang berjalan secara tandem dengan pencocokan speed komputerisasi. Pabrik roughing universal biasanya adalah pabrik empat-roll dengan dua roll horizontal driven dan dua roll vertikal non-driven. Pabrik edging biasanya adalah stand pabrik dua-tinggi, satu goresan tunggal. Pabrik finishing universal juga memiliki dua roll horizontal driven dan dua roll vertikal non-driven.
Setelah penggilingan, balok universal melalui tahap finishing seperti gergaji panas untuk memotong balok ke panjang lembar pendingin. Biasanya ada dua gergaji yang terdiri dari satu gergaji stasioner dan satu gergaji berjalan. Lembar pendingin biasanya memiliki kombinasi walking beam dan rantai transfer untuk pergerakan materi. Di beberapa pabrik, sinar air juga digunakan pada permukaan atas dan bawah balok yang dipotong untuk pendinginan sebelum memindahkannya ke area finishing.
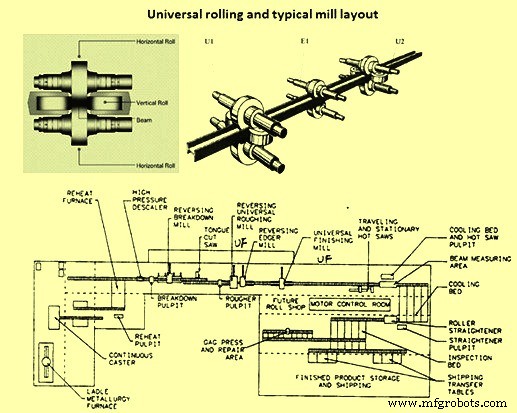
Gambar 2 Penggilingan balok universal di stand universal dan tata letak pabrik tipikal
Pabrik balok universal modern
Pabrik balok universal modern biasanya dibangun dengan stand universal kontinu untuk menggiling slab atau blank balok yang di-tuang kontinu. Pabrik biasanya dilengkapi sistem kontrol otomatis gauge (AGC). Tebal flange untuk blank balok yang di-tuang kurang dari 50 mm.
Slab atau blank balok biasanya dipanaskan dengan tungku pemanas ulang walking beam kontinu. Banyak tungku pemanas ulang memiliki empat zona pemanas dan kapasitas sekitar 250 ton per jam. Tungku pemanas ulang modern sepenuhnya dikontrol komputer dan dapat menerima slab panas atau dingin atau blank balok untuk diisi.
Seorang kereta pabrik lengkap biasanya terdiri dari satu stand roughing atau breakdown, satu grup stand universal dengan stand universal U1, stand edger E1, stand universal U2 (Gambar 2) dan satu stand finishing universal. Ada deskaler air tekan tinggi sebelum stand roughing. Peralatan juga mencakup fasilitas pemotongan panas dan dingin, satu pengering rotary, lembar inspeksi bersama gag press, mesin finishing, peralatan turning roll dan bengkel. Semua peralatan terhubung dengan roller tables untuk pergerakan rolling stock. Di sisi finishing ada transfer rantai di beberapa tempat. Pabrik balok universal modern biasanya memiliki kapasitas tahunan 1 juta ton atau lebih.
Pabrik roughing sering kali adalah stand reversing. Karena slab tipis atau blank balok dengan flange tipis yang di-tuang dan digunakan sebagai ukuran masuk, lebih sedikit pass diperlukan dibandingkan praktik penggilingan konvensional. Baja digiling hingga ukurannya sesuai untuk stand universal pabrik balok.
Grup stand universal pabrik balok tipikal terdiri dari stand rougher universal dengan roll vertikal dan horizontal, stand edging horizontal dan stand finishing universal dengan roll horizontal dan vertikal (Gambar 2). Untuk memungkinkan slab lebih berat digunakan sebagai bahan baku awal untuk meningkatkan hasil, panjang run out table yang cukup biasanya disediakan.
Biasanya rolling stock yang telah dibentuk setelah stand breakdown melewati pabrik maju dan mundur, stand rougher universal mengurangi tebal web tengah dan kedua flange sementara roll edger membuat kontak hanya dengan ujung flange untuk mengontrol panjangnya. Stand finishing universal tetap terbuka hingga pass akhir ketika empat roll-nya memberikan finishing permukaan yang baik pada bagian dan memastikan toleransi dimensi yang baik.
Tinggi roll horizontal bawah di kedua stand universal dapat disesuaikan serta roll atas. Ini memastikan bahwa web dapat dibentuk di tengah flange. Semua roll di tiga stand diposisikan secara otomatis oleh kontrol komputer yang diprogram untuk berbagai bentuk dan ukuran bagian yang diperlukan.
Pabrik juga dilengkapi sistem kontrol otomatis gauge hidraulik (AGC). Ini menawarkan toleransi dimensi yang ditingkatkan dan fleksibilitas tinggi dalam ukuran bagian.
Produk seperti balok H, yang bentuk penampangnya bukan persegi panjang, juga dapat diproduksi dengan penggilingan. Di sini, penggilingan caliber dilakukan di tahap roughing. Material digiling dengan roll caliber untuk mendapatkan bentuk penampang yang sama dengan roll. Setelah menghasilkan bentuk H mendekat dengan penggilingan caliber, produk diselesaikan oleh pabrik universal dan pabrik edging. Bentuk penampang H terbentuk saat material melewati empat roll, yang membuat pabrik universal, yang dilengkapi dengan pasang roll vertikal dan pasang roll horizontal, cocok untuk menggiling balok H. Pabrik edging dilengkapi dengan roll caliber, dan memiliki fungsi menyesuaikan lebar flange produk.
Di pabrik universal, variasi tebal flange dan tebal web dapat dilakukan dengan mudah dengan menyesuaikan celah roll. Namun, ketika produk dengan tinggi web dan lebar flange yang berbeda akan digiling, perlu menggunakan roll eksklusif untuk ukuran ini, yang memerlukan pergantian roll. Khususnya, karena tinggi web ditentukan oleh jumlah lebar roll horizontal dan tebal flange, hingga saat ini perlu memiliki jumlah ukuran roll horizontal yang sama dengan tinggi web produk. Pengembangan untuk mengatasi masalah ini telah menghasilkan pabrik penggilingan dan teknik penggilingan terbaru yang mampu menyesuaikan tinggi web dengan satu roll dengan lebar yang dapat diubah tanpa mengubah roll.



