Menguasai Proses Penggilingan di Pabrik Produk Panjang
Pendahuluan
Penggilingan baja terdiri dari melewatkan material, biasanya disebut sebagai rolling stock, antara dua roll yang diputar pada kecepatan perifer yang sama dalam arah berlawanan (yaitu satu searah jarum jam dan yang kedua berlawanan arah jarum jam) dan jaraknya diatur sehingga jarak di antara mereka sedikit lebih kecil dari ketebalan bagian yang memasuki mereka. Dalam kondisi ini, roll menggenggam material dan menyerapkannya dengan dikurangi ketebalannya, meningkatkan panjangnya dan mungkin sedikit meningkatkan lebarnya. Ini adalah salah satu proses yang paling banyak digunakan di antara semua proses pengolahan logam, karena produktivitas yang lebih tinggi dan biaya operasional yang lebih rendah. Penggilingan mampu menghasilkan produk yang memiliki cross section yang konstan sepanjang panjangnya. Banyak bentuk dan bagian mungkin untuk digiling oleh proses penggilingan baja.
Bagian baja generalmente digiling dalam beberapa pass, jumlahnya ditentukan oleh rasio material masukan awal dan cross section akhir dari produk jadi. Luas cross section dikurangi dalam setiap pass dan bentuk serta ukuran stock secara bertahap mendekati profil yang diinginkan.
Parameter Utama dalam Tiga Tahap Proses Pabrik
Parameter utama dalam tiga tahap proses pabrik adalah sebagai berikut.
- Reheating: Material masukan biasanya billet dipanah di furnace pemanas ulang hingga suhu penggilingan. Parameter penting adalah laju pemanasan, waktu pemanasan, dan suhu pemanas ulang.
- Rolling: Parameter penting untuk penggilingan di roughing, intermediate, dan finishing group of stands di pabrik penggilingan adalah suhu, persentase reduksi luas area, inter-pass time dan strain rate.
- Cooling: Parameter utama setelah finish rolling selama pendinginan produk yang digiling adalah start temperature, cooling rate dan final temperature.
Saat memproduksi produk panjang, umum untuk menggunakan serangkaian rolling stands secara tandem untuk mendapatkan tingkat produksi yang tinggi. Stands dikelompokkan menjadi roughing, intermediate dan finishing stages. Rentang suhu, kecepatan, inter-stand time (waktu di antara setiap stand), true strain dan strain rate pada setiap tahap ditunjukkan pada Tab 1. Karena luas cross section dikurangi secara bertahap pada setiap set roll, stock bergerak pada kecepatan yang berbeda di setiap tahap pabrik penggilingan. Sebagai contoh, wire rod rolling mill secara bertahap mengurangi luas cross section dari billet awal (misalnya, 150 mm persegi, 10-12 meter panjang) menjadi rod jadi (sekecil 5,0 mm diameter, 1,93 km panjang) pada kecepatan finishing yang tinggi (hingga 120 m/sec).
| Tab 1 Parameter tipis pada tahap penggilingan |
| Parameter | Unit | Roughing | Intermediate | Finishing |
| Rentang suhu | Derajat C | 1000-1100 | 950-1050 | 850-950 |
| Rentang kecepatan | m/sec | 0,1-1 | 1-10 | 10-120 |
| Rentang waktu antar stand | Milli-detik | 1600-10300 | 1000-1300 | 5-60 |
| Rentang true strain | - | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 |
| Rentang strain rate | per detik | 0,90-10 | 10-130 | 190-2000 |
Kualitas dimensi akhir dari produk yang digiling ditentukan oleh rolling stands di dalam finishing mill. Akurasi dimensi dalam produk akhir bergantung pada banyak faktor termasuk dimensi stock awal, roll pass sequence, suhu, mikrostruktur, kualitas permukaan roll, kekakuan roll dan stand, dan kondisi gesekan stock/roll.
Sehubungan dengan material baja, perkembangan mikrostruktur selama penggilingan kompleks dan melibatkan static dan dynamic re-crystallization of austenite. Dari sudut pandang praktis, distribusi ukuran butir austenite dalam produk yang digiling sangat penting dalam mengontrol properti mekanik. Di roughing dan intermediate stages pabrik penggilingan, stock bergerak lambat di antara stands, sehingga material memiliki kesempatan untuk 'menormalisasikan' dirinya sendiri sebagai akibat dari recovery dan re-crystallization. Selama finishing rolling stage, stock berjalan dengan kecepatan tinggi di antara stands yang berjarak dekat dan akibatnya, tidak memiliki waktu yang cukup untuk menormalisasi. Kurangnya normalisasi ini dapat memiliki efek yang signifikan pada mikrostruktur akhir dan properti mekanik produk yang digiling.
Karena komposisi kimia tetap untuk grade baja tertentu, persyaratan untuk produk tertentu yang dapat dikontrol di pabrik penggilingan terdiri dari geometri, properti mekanik dan mikrostruktur. Karakteristik produk yang dikontrol adalah bentuk geometri dan toleransi. Ini ditentukan dari profil bagian produk jadi. Properti mekanik mencakup yield dan ultimate tensile strengths, % reduksi luas area (ductility) dan hardness. Karakteristik mikrostruktur mencakup ukuran butir, distribusi butir, komposisi fase dan distribusi fase.
Fenomena Makroskopis dan Mikroskopis
Penggilingan melibatkan fenomena makroskopis dan mikroskopis (Fig 1). Fenomena makroskopis dapat secara luas diklasifikasikan sebagai (i) aliran panas selama penggilingan, dan (ii) deformasi di bawah penerapan beban penggilingan. Fenomena makroskopis mencakup faktor-faktor seperti yang diberikan di bawah ini.
- Konduksi di dalam rolling stock dan roll serta konveksi/radiasi ke lingkungan
- Pemanasan adiabatik akibat deformasi
- Ekspansi dan kontraksi termal selama siklus pemanasan dan pendinginan.
- Strain besar dan perpindahan akibat aliran plastik
- Efek strain, strain rate dan suhu
- Kontak dan gesekan
Proses di level mikroskopis melibatkan banyak fenomena fisika kompleks yang terkait dengan nukleasi dan evolusi mikrostruktur. Fenomena mikroskopis utama yang penting selama proses penggilingan adalah (i) re-crystallization austenite dan pertumbuhan butir, dan (ii) transformasi austenite menjadi ferrite, pearlite, bainite dan martensite (dan/atau fase lain).
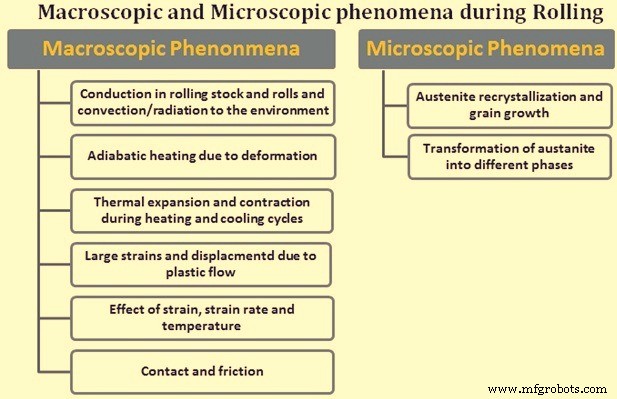
Fig 1 Fenomena makroskopis dan mikroskopis selama penggilingan
Spread dan side free surfaces sangat penting dalam penggilingan. Spread didefinisikan sebagai dimensi stock yang berdeformasi setelah penggilingan dalam arah tegak lurus terhadap arah penggilingan. Ini mengukur peningkatan lebar stock akibat deformasi penggilingan. Side free surface didefinisikan sebagai wilayah permukaan stock yang tidak bersentuhan dengan roll selama proses penggilingan. Profil permukaan stock yang berdeformasi tergantung pada spread, profil free surface, dan elongasi stock. Ini berarti bentuk akhir stock terutama bergantung pada parameter ini. Karena bentuk akhir stock sangat penting untuk produk yang digiling, parameter ini sangat krusial bagi desainer roll pass saat merancang rolling pass tertentu untuk persyaratan bentuk dan ukuran tertentu. Akurasi dalam menghitung parameter ini kritis saat memenuhi persyaratan geometri seperti keberundukan (dalam hal batang dan batang tulang) dan toleransi. Keberundukan didefinisikan sebagai selisih antara diameter maksimum dan diameter minimum. Toleransi adalah selisih yang diizinkan dalam dimensi maksimum / minimum relatif terhadap dimensi nominal.
Mean effective plastic strain sangat penting untuk memprediksi dan mengontrol properti mekanik produk yang digiling setelah penggilingan. Mean effective plastic strain di suatu rolling stand didefinisikan sebagai maksimum average effective (equivalent) plastic strain dari rolling stock pada suatu mill stand tertentu selama proses penggilingan. Evolusi mikrostruktur memerlukan variabel termo-mekanis seperti mean effective plastic strain, mean effective plastic strain rate dan suhu di setiap rolling stand. Evolusi suhu akibat energi mekanik yang dikonversi menjadi panas selama proses deformasi juga tergantung pada mean effective plastic strain dan mean effective plastic strain rate. Lebih lanjut, mean effective plastic strain rate pada gilirannya adalah fungsi dari mean effective strain dan waktu proses. Semua ini menunjukkan bahwa kemampuan memprediksi mean plastic strain esensial untuk mengontrol properti mekanik dan mikrostruktur produk yang digiling.
Perhitungan roll force penting karena perhitungan torque dan daya di pabrik penggilingan didasarkan pada perhitungan roll force. Prediksi yang akurat roll force untuk menggiling berulir jauh lebih sulit daripada memprediksi geometri rolling stock. Pada dasarnya ada tiga masalah, yang ada selama penggilingan tetapi sedikit lebih mudah ditangani. Mereka adalah (i) resistensi material terhadap deformasi, sebagai fungsi dari strain, strain rate dan suhu, (ii) kemampuan untuk menghitung distribusi strain, strain rates, stress dan suhu di zona deformasi, dan (iii) kondisi di interface roll metal, yaitu, koefisien gesekan dan transfer panas.
Parameter penting lainnya dari menggiling kecepatan tinggi suhu tinggi adalah flow-stress behaviour dari grade baja tertentu. Flow stress didefinisikan sebagai instantaneous yield stress atau true stress dari baja yang didefinisikan ketika baja mulai mengalami deformasi plastik berkelanjutan. Dua metode utama untuk memperoleh flow stress secara akurat dari grade baja tertentu adalah hasil eksperimen langsung dan constitutive equations empiris. Constitutive equations empiris sering kali diturunkan dari analisis regresi dari data eksperimen. Biasanya persamaan ini menentukan flow strength dari material sebagai fungsi dari variabel yang dianggap penting.
Rolls dan Roll Pass Design
Rolls adalah alat pabrik penggilingan dan merupakan consumable yang termahal di pabrik penggilingan. Cara roll digunakan untuk menjalankan tugasnya dalam melelehkan baja dalam banyak kasus sebagian besar ditentukan oleh roll pass design. Tujuan roll pass design adalah (i) produksi profil yang benar dalam batas toleransi dengan finishing permukaan yang baik (bebas dari cacat permukaan), (ii) produktivitas maksimum dengan biaya terendah, (iii) aus roll minimum, (iv) kerja yang mudah, dan (v) pemanfaatan energi optimal.
Akurasi dan kecepatan kerja serta umur roll semuanya terkait dengan roll pass design dan pilihan material roll. Urutan penggilingan dari roll pass design tunduk pada keterbatasan yang diterapkan oleh beban penggilingan, kekuatan roll dan torque yang tersedia untuk penggilingan. Roll pass design juga harus memastikan bahwa dimensi fisik dan material roll mampu menahan beban terberat yang timbul selama urutan penggilingan.
Material roll penting karena harus mampu menahan beban yang melelehkan plastik rolling stock tanpa dirinya sendiri berdeformasi plastik. Dalam penggilingan baja panas, ini bukan masalah sulit dan roll besi atau baja cocok jika dioperasikan pada suhu jauh lebih rendah dari suhu rolling stock. Pilihan material roll baik cast iron atau steel (cast atau forged) bergantung pada tugas spesifik yang akan dilakukan roll dan properti penting seperti ketahanan permukaan, resistensi terhadap retak termal atau shock loading atau properti tahan aus. Pemilihan roll tertentu bergantung pada kebutuhan produksi, biaya awal, dan kualitas spesifik yang diperlukan. Tungsten carbide rolls secara umum digunakan di wire rod finishing blocks dan di beberapa aplikasi penggilingan bentuk. Carbide rolls ini memerlukan air pendingin berkualitas tinggi dalam rentang pH yang sempit dan kekerasan yang terbatas.
Material roll penting untuk memperkirakan beban yang harus ditahan roll. Selain itu, ia menyarankan ukuran pabrik mana yang paling cocok untuk rentang produk tertentu untuk memastikan efisiensi kerja yang wajar di pabrik. Mungkin salah satu faktor tunggal yang paling penting terkait umur roll adalah properti aus material roll.
Selama hot rolling baja, panas ditransfer ke roll. Jika tidak didinginkan, penumpukan panas menyebabkan peningkatan suhu roll hingga suhu yang sama dengan stock yang digiling. Pada tahap ini roll juga akan mengalami deformasi plastik. Untuk menghapus panas dari roll, air pendingin diterapkan. Kesulitan dalam menghapus panas dari roll adalah hasil dari dua faktor. Yang pertama disebut koefisien konduktivitas termal dan yang kedua adalah interface antara roll dan rolling stock dibandingkan dengan air pendingin dan roll. Panas ditransfer oleh konduksi, konveksi, dan radiasi.
Selama waktu kontak rolling stock di pass, rolling stock panas memanaskan roll akibat konduksi selama waktu kontak dengan roll. Akibatnya, profil suhu di permukaan roll meningkat saat bersentuhan dengan roll dan kemudian menurun saat panas diserap oleh tubuh roll. Ini juga berarti tempat terbaik untuk menghapus panas dari roll adalah segera setelah bar meninggalkan kontak dengan roll. Laju penghapusan panas terbaik terjadi ketika selisih suhu terbesar. Sistem pengiriman air pendingin roll tipis terdiri dari lubang di delivery guide untuk aplikasi air sedekat mungkin dengan titik tempat rolling stock meninggalkan kontak dengan roll. Dua pipa air setengah lingkaran untuk setiap roll juga mengirimi air pendingin sekunder untuk memastikan panas penggilingan tidak menembus tubuh roll. Aplikasi air pendingin harus dikontrol sehingga air tidak jatuh pada rolling stock di titik masuk ke roll. Jika terjadi, itu hanya akan pendingin rolling stock, menciptakan kantong uap di antara roll dan rolling stock, dan membuang air yang bisa lebih baik digunakan di sisi lain roll. Untuk meminimalkan aus roll, air pendingin roll harus diterapkan sedekat mungkin dengan titik tempat rolling stock meninggalkan roll. Tekanan pendingin air tipis adalah 2 kg/sq cm hingga 5 kg/sq cm pada debit sekitar 1,5 liter / mm per menit. Sistem pengiriman terbaik menggunakan tabung, nozzle dan spray headers untuk mendapatkan 'soft cooling' pada tekanan rendah dan debit tinggi, bukan jet keras yang 'memantulkan' air dari roll.
Degradasi permukaan roll terutama terjadi karena siklus termal pemanasan dan pendinginan permukaan dibandingkan dengan kondisi steady state yang relatif dari subsurface dan material bersebelahan. Ini menciptakan stres tegangan dan kompresi lokal saat roll berputar melalui 360 derajat. Tujuan pendinginan roll adalah untuk meminimalkan siklus ini. Tujuan pemilihan material roll adalah untuk menggunakan material yang dapat menahan siklus ini tanpa fire-cracking, crazing, atau aus premature. Retak api yang berkembang di permukaan roll harus dihilangkan dengan memutar ulang material roll yang besar dan dalam proses mengurangi diameter roll. Ini mempengaruhi umur roll dan meningkatkan biaya roll per ton.
Ini adalah fakta bahwa semua roll pabrik akhirnya akan merusak dan roll passes perlu diubah untuk mencapai kontrol ukuran dan kualitas permukaan produk jadi. Ketika diameter roll berkurang kurang dari diameter minimum yang diperlukan oleh mill stand setelah memutar ulang, roll harus dibuang.
Stand dan Roll Guide Set-up
Tujuan pabrik dan roll guide setup adalah untuk mendapatkan bar pertama yang digiling saat mengubah produk, di cooling bed dalam toleransi sehingga merupakan produk yang dapat dijual. Data yang diperlukan untuk melakukan fungsi ini biasanya disediakan dalam dua bentuk. Salah satu diberikan oleh pembangun pabrik dan memberikan informasi tentang roll, bagian guide, dan peralatan lain yang perlu diubah dari setup sebelumnya. Ini juga mencakup pengaturan jarak, penyesuaian guide, dan instruksi khusus lainnya.
Sheet setup lantai pabrik dan pulpit juga berisi pengaturan tinggi loop, motor rpm (putaran per menit), kecepatan keluar, tingkat produksi, R-Factors, informasi setup shear dan informasi penting lainnya. Untuk memungkinkan startup tercepat yang mungkin, informasi yang dipertahankan harus mencerminkan kondisi saat startup. Artinya, jika roll selalu diresurface saat pergantian, R-Factors harus seperti yang mereka miliki pada penggilingan terakhir yang berhasil pada roll baru. Data yang dikumpulkan di akhir penggilingan dengan roll yang digunakan tidak akan akurat saat menggiling pada roll baru.
Tension Control
Di pabrik continuous, penyesuaian kecepatan stand untuk mencapai aliran massa konstan melalui pabrik menjamin tingkat cobble yang rendah dan kurang cacat. Tension tinggi dapat peregangan mengurangi cross section bar sehingga kontrol bentuk sangat sulit. Di ujung, tension dapat menarik bar pecah, menciptakan cobble. Kompresi bar di antara stands dapat menciptakan flutter yang menciptakan cacat, atau di ujung akan menyebabkan pertumbuhan loop yang mengarah pada cobble.
Menggunakan diameter kerja roll, roll rpm (putaran per menit) disesuaikan dengan kecepatan bar melalui pabrik. Saat roll aus dan spread bar di pass berubah, rpm stand perlu disesuaikan saat luas area bar berubah. Sebagian besar sistem kontrol modern memodifikasi R-Factor saat ini terjadi.
Kecepatan bar di setiap stand dihitung menggunakan tingkat produksi ton per produk sebagai konstanta pabrik.
Nilai masukan untuk menetapkan kecepatan motor pabrik adalah tingkat produksi, diameter collar roll dan jarak roll, luas dan lebar bar, dan ras gear. Rating kecepatan motor biasanya diperiksa terhadap kecepatan yang dihitung.
Mill Utilization
Mill utilization adalah ukuran persentase waktu pabrik menggiling baja. Ukuran kinerja yang paling benar adalah sebagai persentase waktu kalender. Faktor yang mempengaruhi utilisasi adalah pemadaman pemeliharaan, pemadaman liburan yang dijadwalkan dan tidak dijadwalkan, downtime untuk membersihkan cobble, pergantian roll dan pass, excess billet gap, dan faktor lain yang menciptakan waktu ketika billet tidak ada di pabrik. Angka baik untuk rod dan bar mills adalah 90% hingga 93%, untuk structural mills, angka utilisasi pabrik yang baik adalah 75% hingga 78%.
Jika pabrik menggiling 80% dari tahun kalender, yaitu 365 x 24 x 0,80 = 7008 jam. Jika pabrik menggiling 800.000 ton per tahun, ia berjalan pada tingkat produksi rata-rata 114,16 ton/jam. Jika utilisasi dapat ditingkatkan 1%, jam penggilingan yang tersedia adalah 365 x 24 x 0,81 = 7096,6, menciptakan 87,6 jam tambahan untuk penggilingan. Pada 114,16 ton/jam itu adalah tambahan 10.000 ton yang dapat digiling.
Excess billet gap dapat menjadi kehilangan waktu penggilingan yang tidak terhitung. Jika pabrik menggiling 800.000 ton per tahun menggunakan billet berat 1,25 ton, ia menggiling 640.000 billet per tahun. Itu adalah 639.999 celah billet. Jika rata-rata celah billet adalah 5 detik, itu adalah (5 detik x 639.999)/3600 detik/jam = 888,89 jam celah billet. Jika rata-rata celah billet dikurangi 0,5 detik itu akan menjadi (4,5 detik x 639.999)/3600 detik/jam = 800 jam celah billet, menciptakan tambahan 88,89 jam waktu penggilingan. Pada 114,16 ton/jam itu adalah tambahan 10147 ton baja yang digiling.
Yield
Yield adalah pengukuran kehilangan produksi dari muatan furnace hingga produk jadi yang dibungkus, ditumpuk, atau digulung. Faktor yang mempengaruhi yield adalah skala loss, crop loss, cobble loss, dan faktor lain yang mengurangi berat produk jadi. Ketika billet dimasukkan ke furnace pemanas ulang, ia ditimbang atau diasumsikan memiliki berat nominal berdasarkan cross section dan grade-nya. Saat ia melaju melalui furnace, skala terbentuk yang dihapus di descaler atau jatuh selama penggilingan. Ini dapat berjumlah sekitar 1% hingga 1,2% dari berat muatan. Shears yang memotong ujung depan yang rusak bar saat ia melaju melalui pabrik dapat menghapus hingga 0,3 m hingga 0,4 m material pada setiap shear. Setelah membagi bar di cooling bed, cold shear atau saw memotong bar ke panjang yang dapat dijual, membersihkan variasi panjang. Structural mills sering mengambil potong saw tambahan pada material yang ditumpuk dan dibungkus. Semua material yang dihapus berkontribusi pada kehilangan yield. Angka baik untuk yield adalah sekitar 97% hingga 98% untuk bar dan rod mills, dan 92% hingga 94% untuk structural mills. Jika produk digiling dengan negative tolerance dan dijual berdasarkan berat nominal maka yield menjadi jauh lebih tinggi. Karena alasan ini beberapa rebar mills yang menggiling dengan negative tolerance, dan menjual rebar berdasarkan berat nominal melaporkan yield produk jadi 100% atau lebih, meskipun nominal mill yield mereka biasanya 97%.
Cobble Rate
Cobble rate adalah ukuran persentase billet yang dimuat yang hilang karena cobbles. Jika cobble rate adalah 0,75%, maka 0,75% dari semua billet yang dimuat hilang karena cobbles. Jika pabrik menggiling 640.000 billet per tahun maka berarti 4800 billet hilang. Pada 1,25 ton per billet kerugian dalam ton adalah 6000 ton. Oleh karena itu perlu dilakukan semua upaya di pabrik untuk mengurangi cobble rate.



