Dasar-Dasar Penggilingan Baja: Dari Cetakan hingga Produk Jadi
Pendahuluan
Baja cair biasanya dicetak di mesin continuous casting dalam bentuk billet, bloom, atau slab. Di beberapa pabrik, baja juga dicetak di mesin continuous casting dalam bentuk thin slab atau bagian dog bone. Bentuk-bentuk ini diproses oleh hot rolling dengan melewatinya melalui roll silindris datar atau berulir yang berputar untuk menghasilkan plate, sheet, rod, bagian struktural, dan tube, dll.
Proses penggilingan adalah salah satu operasi pembentukan logam industri yang paling penting dan banyak digunakan. Ini menyediakan produksi tinggi dan kontrol erat pada produk akhir. Ini dikembangkan pada akhir 1500-an. Ini mencakup 90% dari semua logam yang diproduksi oleh proses pembentukan logam.
Penggilingan baja adalah proses pembentukan logam di mana baja dilewatkan melalui sepasang roll yang berputar untuk deformasi plastik baja. Deformasi plastik disebabkan oleh gaya kompresi yang diterapkan melalui roll yang berputar. Stres kompresi tinggi adalah akibat gesekan antara roll dan permukaan stock baja. Material baja diremukkan di antara sepasang roll, sebagai akibatnya ketebalan berkurang dan panjang bertambah. Penggilingan diklasifikasikan menurut suhu baja yang digiling. Jika suhu baja di atas suhu rekrystalisasi-nya, proses tersebut disebut hot rolling. Jika suhu baja di bawah suhu rekrystalisasi-nya, proses tersebut disebut cold rolling.
Mill Stands dan Komponen
Roll berjalan pada neck bearings massal yang dipasang di housing dengan kekuatan besar dan didorong oleh motor listrik kuat. Ini dikenal sebagai mill stands. Sebuah mill stand pabrik penggilingan berisi dua atau lebih roll untuk deformasi plastik baja di antara roll yang berputar. Ini pada dasarnya terdiri dari (i) roll, (ii) bearings, (iii) housing untuk menampung bagian-bagian ini, (iv) gear box, (v) drive (motor) untuk menerapkan daya ke roll, (vi) perangkat kontrol kecepatan untuk mengontrol kecepatan, dan (vii) sistem hidraulik. Mill stand pabrik penggilingan membutuhkan konstruksi yang sangat kokoh dan motor besar untuk menyediakan daya yang cukup. Ada beberapa tipe mill stand pabrik penggilingan seperti yang diberikan di bawah ini.
- Two-high stand: Ini adalah tipe dasar mill stand di mana dua roll berlawanan digunakan. Stand ini memiliki roll non-reversing yang berputar dalam arah yang sama. Oleh karena itu, workpiece tidak dapat diumpan dari sisi lain. Two-high stand dapat berupa horizontal stand atau vertical stand. Horizontal stand memiliki kedua roll horizontal sementara vertical stand memiliki kedua roll vertical.
- Two-high pullover stand: Rolling steel stock dikembalikan ke masuk untuk reduksi lebih lanjut.
- Two-high stand, reversing: Werk dapat dilewati kembali dan ke depan melalui roll dengan membalik arah putarannya. Pabrik seperti itu meningkatkan produktivitas.
- Three-high stand: Ini terdiri dari tiga roll. Roll atas dan bawah diputar sementara roll tengah berputar oleh gesekan. Pertama kali penggilingan dilakukan dalam satu arah antara pasangan roll bawah dan tengah. Selanjutnya kerja dibalik arah dan diumpan melalui pasangan roll tengah dan atas. Ini meningkatkan produktivitas.
- Four-high stand: Ini memiliki roll diameter kecil (kekuatan dan kekakuan lebih rendah) yang didukung oleh backup roll diameter lebih besar. Kekuatan penggilingan berbanding lurus dengan diameter roll. Roll diameter kecil dapat mengurangi input daya. Kekuatan roll diameter kecil buruk. Oleh karena itu, roll mungkin membengkok. Akibatnya, backup roll diameter lebih besar digunakan untuk mendukung roll yang lebih kecil. Bagian tipis dapat digiling menggunakan roll diameter kecil.
- Universal mill stand: Stand ini memiliki dua roll horizontal dan dua roll vertical. Roll vertical digunakan untuk mengontrol lebar workpiece secara bersamaan.
- Cluster mill atau Sendzimir mill stand: Di mill stand ini, setiap work roll didukung oleh dua backing roll. Cluster mill dan Sendzimir mill digunakan untuk menggiling strip tipis dari material kekuatan tinggi dan foil [tebal 0,0025 mm]. Work roll di pabrik ini dapat semkecil 6 mm diameter - terbuat dari tungsten carbide.
- Planetary mill: Ini terdiri dari sepasang backing roll berat yang dikelilingi oleh sejumlah besar planetary roll. Setiap planetary roll memberikan reduksi yang hampir konstan pada slab saat melintasi jalur lingkaran di antara backing roll dan slab. Saat setiap pasangan planetary roll berhenti bersentuhan dengan workpiece, pasangan roll lain bersentuhan dan mengulangi reduksi itu. Reduksi keseluruhan adalah penjumlahan dari serangkaian reduksi kecil oleh setiap pasangan roll. Oleh karena itu, planetary mill dapat hot reduce slab langsung menjadi strip dalam satu pass melalui pabrik. Operasi ini memerlukan feed roll untuk memperkenalkan slab ke dalam pabrik, dan sepasang planishing roll di exit untuk meningkatkan finishing permukaan.
A continuous rolling mill memiliki serangkaian mill stand yang diatur secara berurutan untuk meningkatkan produktivitas. Steel stock bergerak pada kecepatan yang berbeda di setiap stand di pabrik.
Dalam arti yang lebih luas, pabrik penggilingan adalah sistem otomatis atau baris roll stand bersama dengan serangkaian peralatan yang melakukan operasi penggilingan dan operasional pendukung: transportasi billet/bloom/slab asli dari stock ke furnace pemanasan dan mill rolls, transfer material yang digiling dari satu roll stand ke stand lain, pemutaran atau pemutaran dalam beberapa pabrik, transportasi metal setelah penggilingan, pemotongan, pendinginan material yang digiling di cooling bed di beberapa pabrik, pencetakan atau stempel, pemangkasan, kemasan, dan pengiriman ke stock produk jadi. Di beberapa pabrik (mis. hot strip mill, wire rod mill, merchant mill, dan cold rolling mill), produk yang digiling digulung di coiler atau wind up reel.
Sebagian besar, penggilingan dilakukan pada suhu tinggi, disebut hot rolling, karena kebutuhan deformasi besar. Hot rolling menghasilkan produk bebas residual stress. Namun, scaling adalah masalah besar selama hot rolling, karena itu akurasi dimensi sulit dipertahankan.
Cold rolling hot rolled steel penting, karena akurasi tinggi dan tidak ada skala oksida. Ini dilakukan di bawah suhu rekrystalisasi dan memperkenalkan work hardening. Material awal untuk cold-rolled steel sheet adalah pickled hot-rolled coil dari continuous hot-strip mill. Reduksi total yang dicapai oleh cold-rolling secara umum akan bervariasi dari sekitar 50% hingga 90%. Reduksi di setiap stand harus didistribusikan secara seragam tanpa jatuh jauh di bawah reduksi maksimum untuk setiap pass. Secara umum reduksi persentase terendah terjadi di pass terakhir untuk memungkinkan kontrol yang lebih baik terhadap ketrampilan, gauge, dan finishing permukaan.
Penggilingan diklasifikasikan menurut suhu workpiece yang digiling. Jika suhu baja di atas suhu rekrystalisasi-nya, proses tersebut disebut hot rolling. Untuk proses hot working, deformasi besar dapat berulang secara berkelanjutan, karena baja tetap lunak dan ductile. Steel stock berada di bawah stres kompresi tinggi sebagai akibat gesekan antara roll dan permukaan baja. Penggilingan melibatkan melewatkan material di antara dua roll yang berputar lebih atau kurang pada kecepatan perifer yang sama tetapi dalam arah berlawanan, yaitu, searah jarum jam dan berlawanan arah jarum jam. Jarak di antara mereka diatur, yang sedikit lebih kecil dari tinggi steel stock yang memasuki mereka. Roll ini dapat datar atau berulir (berkontur) untuk hot rolling rod atau bentuk. Dalam kondisi ini, roll menggenggam potong baja dan menyerapkannya, dikurangi luas cross-sectional area dan oleh karena itu, meningkatkan panjangnya.
Operasi Hot-Working Awal dan Tata Letak Pabrik
Operasi hot-working awal untuk sebagian besar produk baja dilakukan di primary roughing mill. Tujuannya adalah untuk breakdown untuk mengurangi cross section rolling stock untuk finishing selanjutnya menjadi bars, strip, plate atau sejumlah bagian yang digiling. Cast blooms, slabs atau billet dipanah awalnya pada 1100 derajat C hingga 1300 derajat C. Dalam hot-rolling baja, suhu di finishing stand terakhir bervariasi dari 850 derajat C hingga 900 derajat C, dan selalu di atas upper critical temperature of steel. Steel diremukkan di antara roll hingga ketebalan dan bentuk akhir tercapai. Untuk mencapai ini, roll melindungkan gaya ribuan ton.
Tata letak pabrik penggilingan bervariasi, dari single stand mill sederhana hingga beberapa stand yang diposisikan berdampingan atau dalam baris. Sebuah mechanism, yang umumnya disebut roller table, mengarahkan workpiece ke roll, dan roller table lain untuk menangani bagian yang keluar dari roll. Table di depan roll mendorong baja terhadap roll yang menggenggam dan menarik baja di antara mereka. Steel, sehingga, dikurangi ke ketebalan sama dengan jarak di antara roll, dan jika roll berulir ia dibentuk sesuai dengan desain ulir. Hot rolling memungkinkan deformasi besar baja yang dicapai dengan sejumlah siklus penggilingan yang kecil.
Hot rolling terjadi dalam sejumlah langkah dan draughting / reduction diberikan di setiap tahap. Ultimate draught ada pada suhu di atas suhu rekrystalisasi atau fase perubahan. Sesuai dengan itu cold stock dipanah ke suhu yang jauh lebih tinggi dari suhu rekrystalisasi. Oleh karena itu, suhu akhir yang tergantung pada jumlah total draught, jumlah langkah di mana draughting disediakan dan komposisi steel stock.
Tujuan pabrik penggilingan adalah untuk mengurangi ketebalan baja dengan meningkatkan panjang dan dengan sedikit peningkatan lebar. Material di pusat rolling stock dibatasi dalam arah melintasi lebar lembar dan keterbatasan under formed shoulders of material di setiap sisi roll mencegah perluasan rolling stock dalam arah lebar. Kondisi ini dikenal sebagai plane strain. Material oleh karena itu menjadi lebih panjang dan tidak lebih lebar.
Faktor yang Mempengaruhi Mekanika Penggilingan
Faktor utama yang mempengaruhi mekanika penggilingan adalah sebagai berikut.
- Diameter roll
- Jumlah reduksi dalam satu pass
- Ketebalan awal material yang akan digiling
- Kecepatan penggilingan yang memutuskan strain rate
- Tension depan dan belakang
- Sifat gesekan antara roll dan baja yang digiling
- Rentang suhu material baja dan roll
- Properti fisik material baja yang digiling
- Bentuk kontur roll dari roll pass di mana material baja berdeformasi
- Perilaku pabrik di bawah beban
- Efek perawatan sebelumnya dari material yang menghasilkan work hardening atau efek lain
- Deformasi elastis roll di bawah beban
- Resistensi deformasi logam yang dipengaruhi oleh metalurgi, suhu dan strain rate.
- Keadaan anisotropi material
- Aspek ratio, atau rasio lebar rolling stock terhadap ketebalan awal
Parameter di atas mungkin secara individu atau bersama-sama, dalam kombinasi dua atau lebih, menghasilkan parameter sekunder dan fenomena yang lebih terkait langsung dan biasanya terkait dengan proses penggilingan. Roll pressure, torque, work dan power dipengaruhi oleh faktor-faktor ini. Major dari parameter ini adalah sebagai berikut.
- Coefficient of draught, absolute draught dan relative draught, yang ditetapkan oleh draught awal, yang ditetapkan oleh ketebalan rata-rata awal dan akhir dari rolling stock.
- Slip yang ditandai oleh selisih kecepatan linear rolling stock dan kecepatan perifer roll. Neutral angle ditentukan oleh titik tanpa slip.
- Spread adalah selisih lebar material keluar dibandingkan dengan rolling stock masuk.
- Coefficient of elongation tergantung pada nilai relatif draught dan spread.
- Roll bite yang merupakan fungsi draught, diameter roll, koefisien gesekan dan ketebalan masuk.
Konsep Dasar Penggilingan
Konsep dasar penggilingan baja adalah sebagai berikut.
- Arc of contact antara roll dan baja adalah bagian dari lingkaran.
- Koefisien gesekan konstan dalam teori, tetapi dalam kenyataan ia bervariasi sepanjang arc of contact.
- Material baja dianggap berdeformasi plastik selama penggilingan.
- Volume stock yang digiling konstan sebelum dan setelah penggilingan. Namun, secara praktis volume mungkin berkurang sedikit karena penutupan pori.
- Kecepatan roll diasumsikan konstan.
- Steel stock hanya melekat dalam arah penggilingan dan tidak ada perluasan dalam lebar material.
- Luas cross section tegak lurus terhadap arah penggilingan tidak terdistorsi.
Dengan pengecualian cold rolling dengan strip tension, ini adalah external friction, atau gesekan antara permukaan roll dan material yang digiling, adalah faktor dasar dalam pengurangan material baja oleh penggilingan. Ini adalah gaya yang menarik material di antara roll, dan apa yang menandai perbedaan dasar antara penggilingan dan penggilingan (drawing). Gesekan sangat mempengaruhi magnitude dan distribusi tekanan yang bekerja di antara roll dan material, dan akibatnya, mempengaruhi daya yang diperlukan untuk pengurangan material. Ini juga mengontrol jumlah reduksi yang mungkin dilakukan. Biasanya, semakin tinggi koefisien gesekan, semakin besar possible draught. Bergantung pada kondisi di mana material baja bergerak ke dalam roll gap, dua situasi berikut dapat terjadi.
- Baja digenggam oleh roll dan ditarik ke dalam roll gap.
- Baja melesat di atas permukaan roll, tidak digenggam dan penggilingan tidak terjadi.
Magnitude gaya gesekan bergantung pada kondisi permukaan yang bersentuhan dan meningkat dengan peningkatan kekasaran, pada kecepatan relatif di antara roll dan roll pressure yang ditindakkan.
Berikut adalah strategi untuk mengurangi roll force.
- Mengurangi gesekan di interface roll-work piece
- Menggunakan roll diameter lebih kecil untuk mengurangi luas kontak
- Mengambil reduksi lebih kecil per pass untuk mengurangi luas kontak
- Menggiling pada suhu yang ditingkatkan untuk menurunkan kekuatan material
- Menerapkan front dan/atau back tensions pada rolled stock
Ketika produk baja wrought atau cast di hot rolled, struktur butir, yang kasar, menjadi lebih kecil ukurannya, tetapi memanjang dalam arah penggilingan. Tipe struktur butir yang bertekstur ini menyebabkan properti arah [anisotropy] untuk produk yang digiling. Untuk menyempurnakan butir, heat treatment dilakukan segera setelah penggilingan, yang menghasilkan rekrystallization setelah penggilingan.
Tipe Pabrik Penggilingan
Ada berbagai tipe pabrik penggilingan. Ini adalah sebagai berikut.
- Continuous rolling mill
- Reversing rolling mill
- Transverse rolling mill - Menggunakan wedge roll lingkaran. Bar yang dipanah dipotong ke panjang dan diumpan secara transverse di antara roll. Roll berputar dalam satu arah di pabrik.
- Shaped rolling atau section rolling mill - Shaped rolling mills adalah bar mill, merchant mill, wire rod mill, structural mill, beam mill, dan rail mill.
- Ring rolling mill - Di pabrik ini donut shape preform ditempatkan di antara inside roll yang bebas berputar dan outside roll yang diputar. Ring mill membuat bagian lebih tipis sambil meningkatkan diameter ring.
- Powder rolling mill - Metal powder diperkenalkan di antara roll dan dirapatkan menjadi 'green strip', yang kemudian disinter dan dilakukan lebih lanjut hot-working dan/atau cold working dan annealing cycles.
- Thin slab casting and rolling mill - Ini digunakan untuk produksi hot strips. Baja cair dicetak dalam thin slab (ketebalan 50 mm hingga 80 mm) yang digiling di finishing mill dari hot strip mill setelah equalisasi suhu di furnace.
- Thread rolling mill - Di pabrik ini dies ditekan terhadap permukaan cylindrical blank. Saat blank bergulir terhadap in-feeding die faces, material dipindahkan untuk membentuk roots of the thread, dan material yang dipindahkan mengalir ke arah radial untuk membentuk thread's crest.
Gaya dan Hubungan Geometri dalam Penggilingan
Sebuah steel sheet dengan ketebalan ho masuk ke roll di entrance plane xx dengan kecepatan vo. Ia melewati roll gap dan keluar dari exit plane yy dengan ketebalan yang lebih rendah hf dan pada kecepatan vf. Asumsi tidak ada peningkatan lebar, kompresi vertikal steel diterjemahkan menjadi elongasi dalam arah penggilingan. Karena tidak ada perubahan volume steel pada titik tertentu per satuan waktu selama proses, maka
bx ho x vo = bx hf x vf = bx h x v
Dimana b adalah lebar sheet v adalah kecepatan pada ketebalan h manapun antara ho dan hf.
Fig 1 menunjukkan hubungan geometri dan gaya selama penggilingan.
Pada satu titik saja di sepanjang permukaan kontak antara roll dan sheet, dua gaya bekerja pada steel yaitu (i) gaya radial Pr, dan (ii) gaya gesekan tegen F. Di antara entrance plane (xx) dan neutral point sheet bergerak lebih lambat dari permukaan roll, dan gaya gesekan tegen, F, bekerja dalam arah (lihat Fig 1) untuk menarik steel ke dalam roll. Di sisi exit (yy) dari neutral point, sheet bergerak lebih cepat dari permukaan roll. Arah gaya gesekan kemudian dibalik dan menahan pengiriman sheet dari roll.
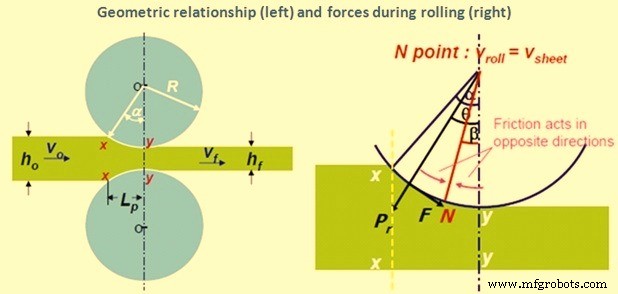
Fig 1 Hubungan geometri dan gaya selama penggilingan
Poin Penting tentang Penggilingan
Berikut adalah poin penting dalam penggilingan baja.
- Penggilingan adalah proses pembentukan baja logam yang paling luas digunakan dan perannya sekitar 90%
- Material yang akan digiling ditarik oleh gesekan ke dalam dua gap roll yang berputar
- Gaya kompresi yang diterapkan oleh roll mengurangi ketebalan material atau mengubah luas cross sectional area-nya
- Geometri produk bergantung pada kontur roll gap
- Material roll adalah cast iron, cast steel dan forged steel karena kebutuhan kekuatan tinggi dan resistensi aus
- Roll pabrik hot rolling umumnya kasar sehingga mereka dapat menggenggam workpiece, dan roll pabrik cold rolling digiling dan dipolir untuk finishing yang baik
- Dalam penggilingan butir memanjang dalam arah penggilingan. Dalam cold rolling crystal lebih atau kurang mempertahankan bentuk memanjang tetapi dalam hot rolling mereka mulai berubah bentuk setelah keluar dari zona deformasi
- Kecepatan perifer roll di entri melebihi kecepatan strip, yang ditarik masuk jika gesekan interface cukup tinggi.
- Di zona deformasi ketebalan steel stock berkurang dan ia memanjang. Ini meningkatkan kecepatan linear steel yang digiling di exit.
- Jadi terdapat neutral point di mana kecepatan roll dan kecepatan strip sama. Pada titik ini arah gesekan terbalik.
- Ketika sudut kontak melebihi sudut gesekan roll tidak dapat menarik strip segar
- Roll torque, daya dll. meningkat dengan peningkatan panjang kontak kerja roll atau radius roll



