Penggilingan Baja di Hot Strip Mill: Dari Pemanasan hingga Penggulungan
Pendahuluan
Pabrik hot strip mill saat ini merupakan pabrik hot strip konvensional atau strip mill untuk menggiling slab tipis. Fungsi utama pabrik hot strip konvensional (HSM) adalah memanaskan kembali slab semi-jadi baja (yang digiling atau dicetak terus-menerus) hingga suhu penggilingan, lalu menggilingnya menjadi lebih tipis dan panjang melalui serangkaian stand penggiling yang didorong oleh motor besar, dan akhirnya menggulung lembar baja yang telah panjang untuk penanganan dan pengangkutan yang mudah. Coil diproduksi dengan diameter dalam 750 mm pada coilers, diameter luar hingga 2400 mm, dan dengan batasan berat coil hingga 220 kg per cm lebar. Hot strip mill menyuplai coil untuk cold rolling mill, unit pemotongan dan pembelah strip, serta produk jadi untuk dikirim langsung kepada pelanggan. Sebagian besar material diangkut keluar area pabrik oleh sistem penanganan coil otomatis ke gang penyimpanan.
Sifat yang diberikan pada strip oleh hot rolled strip mill meliputi kualitas permukaan, ketebalan, lebar, dan kontrol ketrampilan serta profil strip.
Sub-Proses Penggilingan Slab di Hot Strip Mill
Penggilingan slab baja di hot strip mill terdiri dari beberapa sub-proses dan pada akhirnya produk akhir 'hot rolled coil' dihasilkan. Sub-proses utama adalah (i) pemanasan slab baja di furnace pemanas ulang, (ii) descale slab yang telah dipanah dan pengukurannya di sizing press, (iii) penggilingan di roughing mill dan descale sekunder, (iv) penggilingan di finishing mill, (v) kontrol pendinginan strip panas yang telah digiling, dan (vi) penggulungan strip yang telah digiling.
Pemanasan Ulang Slab
Penting bagi hot strip mill adalah furnace pemanas ulang. Hot strip mill modern dilengkapi dengan furnace pemanas ulang walking beam yang state of the art yang telah menggantikan dan outperforming furnace pemanas ulang tipe pusher lama. Furnace pemanas ulang ini secara nominel diretas untuk menghasilkan slab yang dipanah dalam rentang 250 ton per jam hingga 300 ton per jam dengan kemampuan menghasilkan hingga 25% tambahan dari output rated-nya dengan sedikit pengorbanan pada keseragaman suhu slab. Furnace membutuhkan sekitar 350.000 kcal gas bahan bakar per ton slab untuk memanaskan slab dari suhu ruangan hingga rentang suhu 1100 derajat C hingga 1250 derajat C. Slab yang telah diperiksa sesuai jadwal penggilingan ditempatkan satu per satu pada roller table pengisian furnace di yard slab dan diposisikan di depan pintu charge pada furnace pemanas ulang. Jika ada ruang di furnace, lengan pusher mendorong slab ke dalam furnace. Setelah di dalam, slab didukung sekitar 2,5 m di atas lantai furnace oleh pipa dilapisi refraktori dan didinginkan air yang disebut 'skids'. Untuk meminimalkan cold spots ('skid marks') yang tertinggal di slab, jarak skids berubah pada beberapa desain furnace pemanas ulang sekitar dua per tiga jalur melalui furnace. Dua set skids independen, satu tetap dan satu walking, bergantian mendukung slab saat slab dijalankan melalui furnace oleh sub-frame massal yang dienergi oleh sepasang silinder hidraulik besar. Bergantung pada desain furnace, interior furnace dibagi menjadi beberapa (lima hingga sepuluh) zona untuk kontrol suhu. Zona preheat dan heating membakar campuran gas bahan bakar dan udara pembakaran yang telah dipanah dengan pembakaran di atap dan dinding samping furnace, baik di atas maupun di bawah skids, untuk memanaskan slab hampir ke suhu discharge-nya.
Sebagian besar preheating slab baja dicapai oleh gas buang panas yang melesat melewati slab dalam perjalanan ke recuperators. Sisa panas yang tersisa di gas buang memanaskan udara pembakaran yang masuk ke sekitar 500 derajat C hingga 550 derajat C di recuperators. Di zona heating, baja terutama dipanaskan oleh radiasi dari dinding furnace panas. Di zona soak, ukuran dan lokasi pembakaran sedemikian rupa sehingga mempertahankan suhu seragam di dalam zona untuk menyelaraskan cold spots di slab. Model komputer kompleks menghitung targeted roughing mill exit temperature untuk mendapatkan furnace discharge aim temperature. Dengan memperkirakan profil suhu melalui ketebalan setiap slab di furnace secara berkelanjutan, komputer membantu operator memilih production rate dan zone set-points yang memaksimalkan produksi slab baja yang dipanah seragam mendekati target sebanyak mungkin. Setelah proses penggilingan dimulai, saat baja keluar dari roughing mill, suhunya dikirim kembali ke furnace, memperbarui model komputer dan memberitahu operator furnace tentang keseragaman suhu.
Saat slab mencapai 'discharge door' di ujung exit furnace, dan komputer telah menentukan bahwa slab telah dipanah dengan cukup, pintu terbuka dan lengan extractor mencapai di bawah slab, mengangkatnya dari dukungan skid, dan menariknya keluar dari furnace. Furnace pemanas ulang biasanya memiliki dua extractor. Extractor ini dapat beroperasi independen satu sama lain untuk menghapus slab double-charged satu per satu atau dalam kombinasi untuk mengekstrak slab yang lebih panjang. Slab panas ditempatkan pada entry roller table yang membawa masuk ke roughing mill melalui scale breaker.
Descale dan Pengukuran Slab
Descale slab yang telah dipanah adalah keharusan di hot strip mill untuk mencapai kualitas permukaan yang baik dari hot rolled strip. Operasi descale perlu dioptimalkan untuk memastikan pengosongan skala maksimum dan sehingga pembersihan yang ditingkatkan pada pendinginan minimum dari slab yang telah dipanah.
Setelah keluar dari furnace pemanas ulang, slab melewati dengan kecepatan yang berkisar dari 0,15 m/sec hingga 2,0 m/sec melalui unit descale, sebuah enclosure yang menggunakan dua pasang spray headers. Spray headers ini memiliki desain sederhana dan ramah pemeliharaan dan menyemprotkan air tekan tinggi (tekanan air hingga 400 kg/sq cm) pada slab untuk menghapus lapisan besi teroksida yang terbentuk di permukaan slab di dalam atmosfer kaya oksigen furnace pemanas ulang. Headers ini biasanya dilengkapi dengan nozzle canggih untuk menyemprotkan air secara efektif. Descaler biasanya berdesain tertutup untuk mencegah air meluap dan ada aliran air yang dioptimalkan di dalam descaler. Konsumsi air untuk descale bervariasi dari 200 cum/hr hingga 700 cum/hr.
Hot strip mill modern dilengkapi dengan sizing press sebagai pengganti edger. Keuntungan teknologi esensial dari sizing press adalah bahwa selain menghasilkan pengurangan lebar besar (hingga 350 mm) dalam satu pass, ia menyebabkan pembentukan yang jauh lebih baik melalui seluruh pusat slab. Slab sizing press menghasilkan 'dogbones' yang lebih datar yang mengarah pada pengurangan spreading dan efisiensi sizing yang lebih besar. Sizing press menawarkan keuntungan yang berbeda dari fleksibilitas yang jauh lebih besar dalam produksi hot strip. Pengurangan lebar di pass sizing press memungkinkan jumlah ukuran di continuous casting untuk distandarkan menjadi beberapa lebar yang pada gilirannya membantu dalam peningkatan produktivitas di continuous casting machine. Mode short stroke khusus di ujung kepala dan ekor slab mengarah pada kerugian cropping yang lebih kecil dan yield yang lebih tinggi.
Roughing Mill dan Secondary Descaling
Di semi continuous hot strip mill, roughing mill biasanya terdiri dari satu atau dua roughing stands di mana slab digiling panas secara reversibel. Slab digiling di roughing mill 5 atau 7 kali berulang untuk mencapai persyaratan ketebalan minimum sekitar 30 mm. Roughing mill juga berisi edger rolls yang digunakan untuk menggiling tepi slab dan memusatkannya.
Hot strip mill dapat berupa high performance mill atau compact mill. Perbedaan antara dua tipe pabrik ini adalah coil box yang, di hot mills compact, dipasang di antara roughing dan finishing mill. Ia menyamakan suhu transfer bar sehingga dengan hanya enam finishing stands, final gauges 1,2 mm dapat dicapai. Ketebalan transfer bar yang dapat ditangani coil box biasanya bervariasi dari 20 mm hingga 40 mm dan kecepatan penggulungan sekitar 5,5 m/sec. Kapasitas output dari compact hot mill biasanya dalam rentang 3,5 juta ton per tahun, sementara high-performance mills dapat mencapai hingga sekitar 5,5 juta ton per tahun.
High throughput untuk HSM meminta jumlah pass minimum di roughing mill yang sangat penting untuk semi continuous HSM. Ini berarti reduksi tinggi per pass, yang hanya mungkin dengan roll biting behaviour yang excelente. Diketahui bahwa roll bite meningkat dengan kandungan karbida yang lebih rendah dan hardness yang lebih rendah dari permukaan kerja work rolls.
Di continuous HSM, roughing mill biasanya terdiri dari enam rolling mill stands independen, empat hingga lima terakhirnya mengandung vertical rolling mills kecil yang disebut edgers. Slab yang telah dipanah digiling melalui satu stand pada satu waktu untuk menghasilkan transfer bars yang sesuai untuk finish rolling. High-pressure water-jet nozzles membersihkan besi teroksida, atau skala, dari permukaan di sepanjang jalan. Saat transfer bar keluar dari last roughing mill stand, ketebalan tepi depan bar diestimasi. Demikian pula, pyrometer mengukur profil suhu bar dari kepala hingga ekor dan kamera khusus mengambil foto kedua ujung. Bergantung pada gauge, lebar, dan grade produk yang akan digiling, suhu rata-rata bar saat keluar dari last roughing mill biasanya bervariasi dari 1050 derajat C hingga 1150 derajat C. Data ini dikumpulkan dalam persiapan finish rolling.
Empat hingga lima roughing mill terakhir masing-masing mengandung edgers untuk kontrol lebar. Roughing mills individu dijarakkan semakin jauh untuk menampung panjangnya transfer bar saat digiling lebih tipis dan lebih tipis. Pada suhu sangat tinggi di mana baja digiling di roughing mill, ia sangat plastik dan 'mengalir' dengan mudah. Akibatnya, saat slab dikurangi, bar cenderung menyebar ke arah lebar di ujung-ujungnya. Edgers berfungsi untuk mempertahankan lebar seragam sepanjang bar.
Persyaratan roughing mill terkait properti work roll untuk roughing stands diringkas sebagai berikut.
- High roll bite berdasarkan koefisien gesekan tinggi, yang memungkinkan reduksi tinggi per pass tanpa chattering atau slippage dan akibatnya throughput yang lebih tinggi dengan kehilangan panas produk yang berkurang.
- Resistensi tinggi material shell terhadap aus, fatigue termal dan oksidasi/korosi, yang mengarah pada aus yang rendah dan homogen yang memungkinkan rolling campaigns yang lebih lama dan downtime yang berkurang.
- Resistensi panas dan retak api yang tinggi yang mewakili jaringan api kecil yang halus yang mencegah kerusakan tinggi yang disebabkan oleh mill stalls.
- Kualitas permukaan roll yang sempurna selama run panjang, yang terkait dengan tidak ada peeling, tidak ada banding, tidak ada micro-spalling selama satu waktu campaign.
- Keamanan tinggi terhadap kegagalan roll yang dihasilkan oleh berbagai kondisi operasi termasuk insiden mill, beban termal dan mekanis tinggi, dll.
Karena square head-end sangat penting untuk threading yang tepat di finish mills dan down coilers, dan karena tail yang tidak merata dapat mencederakan permukaan work-roll atau menyebabkan masalah threading untuk proses produksi berikutnya, ujung kepala dan ekor hampir setiap transfer bar dipotong oleh sepasang drum baja besar masing-masing dengan blade geser yang melintasi panjangnya. Dengan bar merayap di sepanjang roller table sekitar 30 m/min, sensor mendeteksi posisi dan kecepatannya untuk waktu crop shear drums untuk mengoptimalkan jumlah yang dipotong; karena transfer bar sekitar 30 mm tebal, setiap cropping tambahan berarti kerugian cropping yang cukup mahal.
Di antara crop shear dan rolling stand pertama dari finishing mill biasanya ada second scale breaker, tugasnya adalah penghapusan skala akhir. Spray air di atas dan di bawah transfer bar pada tekanan sekitar 200 kg/sq cm menghancurkan skala yang telah terbentuk kembali (secondary scale), serta skala yang telah bertahan melalui operasi descale sebelumnya. Penyesuaian level spraying headers atas dan water collecting troughs memungkinkan adaptasi optimum terhadap transfer bar yang sedang ditangani. Karena susunan nozzle khusus, derajat pendinginan yang berbeda pada sisi atas dan bawah transfer bar diminimalkan.
Setelah secondary descaling, bar dicekik oleh sepasang roll yang dioperasikan secara pneumatis untuk melemahkan skala yang tersisa secara mekanis, yang, seiring pendinginan suhu proses, menjadi semakin lengket meskipun kembali sangat perlahan ke permukaan baja yang masih merah panas.
Finishing Mill
Finishing mill dari HSM biasanya memiliki lima hingga tujuh finishing roll stands, yang mengurangi ketebalan transfer bar hingga gauge yang diperlukan. Kecepatan penggilingan diatur untuk memungkinkan stand terakhir melakukan reduksi akhir pada suhu finishing, antara 820 derajat C hingga 900 derajat C, untuk mencapai properti mekanik tertentu dalam hot rolled strip. Finishing mills menggiling transfer bar secara tandem, artinya setiap bar digiling melalui semua finishing stands sekaligus. Baja panas cukup rapuh saat digiling dan tension antara finishing mill stands harus dikontrol erat pada level yang sangat rendah untuk menghindari peregangan atau pecahan strip.
Penyesuaian dilakukan sesuai kebutuhan untuk memastikan strip melewati setiap pabrik dengan benar tanpa looping dan melipat atau peregangan dan pecahan. Posisi setiap roll dikirim kembali ke sistem otomatisasi canggih finishing mill yang, bersama dengan informasi dari load cells yang memantau gaya penggilingan dan dari X-ray gauge yang mengukur ketebalan strip akhir, bekerja untuk menyesuaikan roll gaps dan kecepatan secara halus untuk mempertahankan penggilingan strip yang stabil hingga ketebalan yang diperlukan meskipun ada variasi suhu yang ada di setiap bar.
Setelah bar dihaluskan antara setiap pasang pabrik yang berturut-turut, sebuah looper melibatkan strip untuk memantau tension di antara stands. Loopers yang diatur di antara finishing stands dari HSM menjamin kontrol aliran massa yang benar dan oleh karena itu berkontribusi pada penggilingan strip jadi yang stabil hingga ketebalan akhir strip. Loopers didorong oleh silinder hidraulik.
Untuk penggilingan strip ultra tipis, loopers dengan pengukuran tension diferensial digunakan untuk mendeteksi perbedaan tension strip antara sisi drive dan operator sisi yang dapat dihilangkan dengan memutar set roll atas. Perbedaan tension kecil berkontribusi pada unthreading yang andal dan membantu mencegah tabrakan ujung ekor.
Fungsi tensiometer looper adalah untuk mengukur distribusi stres tarik di seluruh lebar strip yang merupakan prasyarat esensial untuk kontrol ketrampilan online otomatis. Sebuah tensiometer disarankan diatur di antara dua stand terakhir.
Fasilitas inter-stand sangat penting untuk produksi hot rolled strip dengan kualitas permukaan teratas. Peralatan penting meliputi (i) entry dan exit guides, (ii) work roll cooling system, (iii) anti peeling device, (iv) roll gap lubrication system, dan (v) inter-stand cooling dan descaling systems. Interaksi erat dari semua fasilitas ini sangat penting untuk mencapai hasil optimal. Sideguard dengan penyesuaian lebar hidraulik memastikan posisi yang tepat dalam waktu minimum. Area strip guide dirancang sehingga semua bagian yang aus dapat diganti dengan cepat. Efisiensi pendinginan ditingkatkan dengan pemilihan dan susunan nozzle yang dioptimalkan.
Kombinasi roll gap cooling, roll gap lubrication dan improved exit side cooling systems mengurangi suhu roll. Ini mengarah pada lapisan oksida yang lebih tipis di permukaan roll dengan kurang work roll peeling sebagai konsekuensi. Lubrikasi di dalam roll gap meminimalkan gesekan, yang pada gilirannya memungkinkan pengurangan gaya penggilingan 20% hingga 30%. Dengan cara ini mungkin untuk mendistribusikan ulang gaya penggilingan untuk mengoptimalkan pass schedule dan ketebalan strip akhir yang lebih tipis. Ditambah dengan ini, chattering atau getaran di stand dicegah yang mengarah pada masa pakai roll yang lebih lama.
Transformasi metalurgis yang mendalam dalam struktur kristal terjadi saat material pendingin, yang, bergantung pada kimia spesifik material, biasanya berada di antara 800 derajat C dan 850 derajat C. Selain itu, properti mekanik produk akhir merespon sejauh suhu spesifik di mana pass pengurangan akhir diambil.
Akibatnya, finishing temperature untuk setiap produk ditentukan dan otomatisasi pabrik menyesuaikan kecepatan finishing mill stand pertama berdasarkan suhunya dan seberapa jauh bar diharapkan pendingin saat melewati setiap stand, untuk memungkinkan strip keluar dari finishing stands mencapai target temperature. Operasi pemanasan panas terakhir biasanya dilakukan di atas suhu kritis atas 787,8 derajat C yang memungkinkan baja yang digiling melewati fase transformasi setelah semua pekerjaan panas selesai. Ini menghasilkan butir yang seragam, halus, dan equiaxed di seluruh baja. Jika sebagian penggilingan panas dilakukan pada baja yang sudah sebagian bertransformasi menjadi ferrite, butir ferrite yang berdeformasi akan kasar selama self-anneal yang terjadi selama pendinginan coil yang tergulung. Kondisi ini dapat membatasi kesesuaian baja untuk beberapa aplikasi penarikan yang parah.
Karena setiap transfer bar menghabiskan sekitar satu menit di finish mill, dari kepala hingga ekor, suhu baja yang masuk ke finishing stands jauh lebih rendah, mungkin 100 derajat C, pada saat ujung ekor digiling dibandingkan dengan ujung kepala. Akibatnya, setelah 150 m pertama strip digiling pada thread speed dan down coiler telah dihaluskan, pabrik mulai mempercepat pada laju 'zoom' yang telah dihitung dari profil suhu bar saat keluar dari last roughing mill. Top speeds hingga 20 m/sec tercapai oleh otomatisasi pabrik yang mencoba mempertahankan finishing temperature yang ditentukan selama produk akhir. Sebuah pyrometer yang ditempatkan setelah stand terakhir memperbarui model komputer finishing mill dan memungkinkan penambahan suhu ini ke catatan kualitas strip.
Dengan gaya penggilingan yang besar yang ada di pabrik penggilingan, tidak cukup hanya menetapkan jarak antara work rolls ke ketebalan yang diinginkan dan mengharapkan strip keluar di sisi lain pada ketebalan itu. Dengan gaya penggilingan yang rutin melebihi 3.000 ton di finishing stands awal, diharapkan mill housings meregang hingga 10 hingga 15 mm setelah bar masuk ke bite saat menggiling produk yang lebar, kaku, dan/atau ringan. Saat menetapkan roll gaps untuk threading, sangat penting untuk mengkompensasi faktor ini di setiap stand pabrik; untuk melakukannya, model canggih digunakan oleh otomatisasi pabrik untuk memperkirakan gaya penggilingan untuk setiap transfer bar di setiap stand berdasarkan, di antara hal lain, ketebalan masuk dan keluar, lebar, grade baja, dan suhu instan yang diperkirakan. Model yang digunakan oleh otomatisasi pabrik diperbarui dengan parameter penggilingan dan pengukuran produk setiap kali slab baru digiling, terus-menerus mengoptimalkan pengaturan otomatisasi pabrik. Kualitas produk dan yield produksi mendapat manfaad dari penjadwalan produk dengan gauge dan grade yang serupa untuk digiling berurutan, yang memungkinkan otomatisasi untuk menerapkan rolling model yang terakhir digunakan.
Selain seberapa jauh mill stands meregang di bawah beban penggilingan, rolls juga merungkai, atau membungkuk, di bawah beban karena mereka dipaksa terpisah di tengah oleh strip tetapi didukung di ujung oleh bearings. Defleksi ini adalah sumber atribut strip yang umum disebut crown. Strip crown dimulai di roughing mills dan terus melalui setiap stand penggiling yang berturut-turut. Strip crown diukur di ujung exit finishing mills oleh X-ray gauge kedua yang melintas ke belakang dan ke depan di seluruh lebar strip saat baja digiling. Ketebalan yang diukurnya dibandingkan dengan ketebalan yang diukur oleh X-ray utama yang memantau center-line gauge sepanjang strip dan selisihnya kemudian diplot sebagai catatan kualitas produk. Biasanya, HSM menghasilkan material dengan antara 0,025 mm dan 0,075 mm crown tergantung pada sejumlah faktor yang termasuk ketebalan, lebar, dan grade produk jadi.
Operator setiap roll stand memiliki sejumlah kontrol atas bentuk roll gap dengan menyesuaikan screw-downs untuk meningkatkan atau mengurangi gaya roll yang ada di stand itu, mempengaruhi seberapa jauh rolls merungkai. Empat finishing mill stands terakhir umumnya mengandung hydraulic work-roll bending untuk memberikan kontrol tambahan kepada operator atas bentuk roll gap yang dimuat. Operator menyesuaikan work-roll bending di stand ini untuk mempengaruhi crown dalam produk akhir. Work-roll bending di finishing stand terakhir digunakan secara eksklusif untuk menciptakan bentuk roll gap yang cocok dengan profil strip keluar dari finishing stand sebelumnya untuk menghasilkan produk akhir yang datar.
Teknologi yang diintegrasikan di hot strip mill modern untuk meningkatkan kualitas produk adalah (i) automatic gauge control, (ii) automatic width control, (iii) work roll bending, (iv) continuous varying crown (CVC), dan (v) roll eccentricity compensation. CVC adalah cara untuk mengubah profil strip dengan menggunakan roll yang memiliki profil. Jarak antara roll dapat diubah dengan pergeseran aksial roll. Teknik CVC juga dikenal sebagai roll shifting technique. Teknik CVC memiliki dinamika yang lebih lambat tetapi rentang yang lebih luas daripada work roll bending. Karena CVC dan work roll bending saleng melengkapi, kedua teknik biasanya digunakan di hot strip mill modern.
Selama beberapa tahun terakhir, ada permintaan yang meningkat pada profil, ketebalan, ketrampilan, dan permukaan hot strip. Untuk memenuhi permintaan ini, teknologi CVC telah ditingkatkan. Peningkatan terdapat baik di peralatan mekanik maupun model proses.
Control Cooling
Setelah keluar dari finishing mills, strip dibawa turun oleh sejumlah besar roll yang didorong secara individu melalui empat hingga 12 bank air tekan rendah, volume tinggi yang pendingin red-hot strip ke suhu penggulungan yang ditentukan antara 400 derajat C dan 900 derajat C dan masuk ke down coilers. Side guides di kedua sisi run out table mencoba menjaga ujung depan strip tetap mengarah ke coilers; bagian akhir guides di depan setiap coiler menyesuaikan untuk mencocokkan lebar strip dan dilengkapi dengan sistem quick-close pneumatik yang memungkinkan operator untuk memusatkan ujung depan strip saat penggulungan dimulai.
Secara metalurgi, penting untuk properti hot-rolled steel adalah coiling temperature, karena coil pendingin dari suhu ini ke suhu lingkungan selama tiga hari. Pada dasarnya heat treatment yang dapat dibandingkan dengan annealing, stres yang diberikan pada baja selama reduksi dari ketebalan slab hingga gauge hot strip diberi kesempatan saat coil pendingin untuk melepaskan stresnya. Meskipun baja terus-menerus recrystallizing selama hot rolling, reduksi ketebalan kadang-kadang melebihi 99% dan terjadi dalam kurang dari sepuluh menit memberikan stres yang besar pada baja; coiling temperature ditentukan oleh metalurg produk untuk memanfaatkan dan memanipulasi tingkat stres tersebut dalam mencari properti mekanik optimal. Pendinginan hot rolled strip setelah penggilingan di finishing stand terakhir ditunjukkan pada Fig 1.
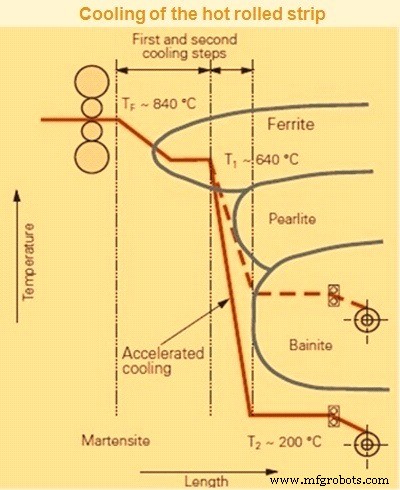
Fig 1 Cooling of the hot rolled strip
Area exit yang terletak antara finishing mill dan coiler dari hot strip mill diperlukan untuk transportasi material dan pengaturan suhu material, dan oleh karena itu untuk mencapai properti mekanik. Pemilihan jarak roller sebagai fungsi dari rentang ketebalan strip memastikan transportasi yang andal terutama dari ujung depan strip.
Dalam kerja sama dengan model pendingin yang sangat efisien, sistem pendinginan laminar yang diatur di area ini memastikan coiling temperature yang diinginkan serta pendinginan untuk mencapai properti mekanik yang diinginkan dari stock yang digiling.
Kombinasi sistem pendinginan laminar dan sistem masking tepi mencegah pendinginan berlebihan pada tepi strip, yang mengurangi perbedaan stres di seluruh lebar strip. Akibatnya, ketrampilan cold strip meningkat.
Produk yang dijual sebagai hot rolled dan hot rolled pickled and oiled untuk dipotong laser oleh pelanggan digulung pada suhu yang relatif tinggi untuk mencoba merelaks baja sebanyak mungkin sehingga bagian yang dipotong dari coil tetap datar bahkan setelah residual stres telah terselesaikan di sekitar konfigurasi bagian. Sebaliknya, penggulungan pada suhu yang relatif dingin memungkinkan grade kualitas fisik baja untuk mempertahankan tingkat stres internal yang lebih tinggi dan membatasi ukuran butir individual dan karbida yang terbentuk di dalam dan di antara butir; masing-masing faktor ini berkontribusi pada tingkat kekuatan yang lebih tinggi dalam hot-rolled strip jadi.
Pendinginan baja 200 derajat C saat melesat dengan kecepatan hingga 20 m/sec membutuhkan jumlah air yang luar biasa, sehingga sejumlah besar 152 spray headers, yang masing-masing dipasang klep dan dikontrol oleh sistem otomatisasi, menyemprotkan baja dari atas dan bawah dengan tirai air. Komputer memperkirakan, berdasarkan thread speed strip dan target finishing temperature, seberapa banyak air yang diperlukan untuk pendingin ujung depan, dan keakuratan perkiraan ini dikonfirmasi oleh pyrometer di depan down coilers. Saat penyesuaian pada jumlah sprays yang digunakan diperlukan, komputer menyalakan dan mematikan sprays untuk mencapai temperature target sepanjang coil. Karena finishing mills mempercepat setelah down coiler dihaluskan untuk terus mencapai finishing temperature, semakin banyak sprays diaktifkan saat baja digiling untuk mengompensasi waktu yang lebih sedikit yang dihabiskannya di run-out table.
Hingga 300 meter kubik air dipompa setiap menit di seluruh HSM untuk pendingin finish-rolled strip, furnace skids, mill rolls, dan coiler components, serta descale transfer bars. Semua air didaur ulang melalui sistem tangkapan skala/sludge, melalui laminar cooling system, dan kembali ke salah satu dari dua cooling tower yang khusus.
Coiling
Operasi penggulungan dimulai dengan sepasang pinch rolls yang menangkap ujung depan strip dan menetapkan tension di seluruh run-out table dan kembali ke finishing mills. Ujung depan diubah arah oleh gate ke mandrel yang terkait dengan coiler dan dipandu di sekitar mandrel oleh wrapper rolls yang dioperasikan secara pneumatis yang dihubungkan oleh aprons.
Hydraulic adjustable entry guide yang disediakan di ujung terminal run out table berfungsi untuk memusatkan strip sebelum masuk ke stasiun coiler. Strip yang berjalan pada kecepatan finishing rolling dengan andal ditangkap oleh pinch roll unit dan diarahkan ke coiler mandrel. Sebuah hold down roll di sisi entry pinch roll unit mencegah strip (terutama strip gauge berat) dari membesar di depan pinch roll.
Setelah ujung depan seluruhnya di sekitar mandrel, lap mulai terbentuk di sekitar mandrel, mendorong wrapper rolls pergi. Setelah ujung depan dipegang erat dan gesekan serta tension mencegah lapisan baja melesat relatif terhadap mandrel, wrapper rolls mencabut diri dari coil baja yang tumbuh. Setelah strip ekor keluar dari finishing mill, pinch rolls terus menahan back-tension untuk mencegah coil terurai; sebelum ekor strip ditarik melalui pinch rolls, wrapper rolls dihidupkan kembali. Sebuah hydraulic coil car bergerak ke tempat di bawah coil, dan, setelah naik untuk mendukung beban coil, melepas coil dari mandrel dan menempatkannya dalam posisi untuk transportasi ke mesin binding dan labeling otomatis.
Dengan mempertimbangkan rentang ukuran yang luas dari ketebalan hot rolled strip dari 1,5 mm hingga 20 mm, lebar dari 750 mm hingga 2200 mm serta kondisi dan biaya pemeliharaan stasiun coiler, sebuah coiler tiga roll atau empat roll menawarkan sejumlah besar manfaat praktis.



