Tecnored: Proses Pembuatan Besi Inovatif Tanpa Kok
Proses Tecnored dikembangkan oleh 'Tecnored Desenvolvimento Tecnológico S.A.' dari Brasil dan didasarkan pada furnace reduksi moving bed tekanan rendah yang mengurangi aglomerat self-bonding, mengandung karbon, self-fluxing, dan self-reducing (pelet atau briquette). Reduksi dilakukan di shaft furnace pendek dengan desain yang berbeda pada suhu reduksi typikal. Proses menghasilkan logam panas (besi cair).
Teknologi Tecnored dirancang dan dikembangkan untuk menjadi proses pembuatan besi 'tanpa koks', sehingga menghindari investasi dan operasi oven koks yang berbahaya bagi lingkungan sekaligus mengurangi emisi gas rumah kaca secara signifikan dalam produksi logam panas.
Proses Tecnored menggunakan kombinasi hot dan cold blast dan tidak memerlukan oksigen tambahan. Ini menghilangkan kebutuhan akan pabrik koks, pabrik sinter, dan pabrik oksigen tonnage. Oleh karena itu, proses ini memiliki biaya operasi dan investasi yang jauh lebih rendah dibandingkan rute pembuatan besi tradisional.
Proses Tecnored fleksibel terkait tipe material mentah mengandung besi dan karbon yang dapat diproses. Kemampuan proses untuk melebur pelet atau briquette, atau muatan campuran keduanya, menyediakan sarana untuk menggunakan berbagai bahan masukan alternatif. Proses ini memiliki produktivitas yang baik dan efisiensi energi tinggi.
Proses Tecnored juga diklaim cocok untuk menghasilkan ferro alloy seperti ferro manganese.
Sejarah Pengembangan
Sejarah pengembangan proses Tecnored terdiri dari berbagai fase dengan tujuan yang berbeda, menguji berbagai bahan baku dan menggunakan ukuran serta konsep reaktor yang berbeda.
Selama periode 1979 hingga 1985, kegiatan pengembangan dilakukan mengenai penggunaan pelet self-reducing yang mengandung pyrite cinder sebagai muatan logam di cupola furnace. Konsep self-reduction ini diadaptasi untuk mengembangkan proses baru. Pada 1985 konsep furnace Tecnored telah diformulasikan termasuk side feeders untuk bahan bakar padat dan post combustion di shaft atas sebagai dua fitur utama teknologi. Selama 1985 assembly prototype pertama furnace Tecnored dimulai di kota Joinvile yang terletak di negara bagian Santa Catarina Brasil untuk mengalami proses reduksi pada skala pabrik pilot.
Selama periode 1985 hingga 1990, pengembangan proses dilakukan di furnace lingkaran kecil berdiameter 400 mm, bertujuan untuk menunjukkan kelayakan konsep furnace baru selain untuk menginisialisasi parameter operasional dan geometris pertama. Selama fase pengembangan ini, feeding dan tapping kontinu yang baik (hingga 24 jam heat kontinu) dicapai yang mengonfirmasi keberadaan konsep furnace Tecnored. Meskipun hasil yang dicapai dalam fase ini ekspresif, lebih dari metode pengembangan empiris pemahaman fundamental yang lebih baik tentang proses diperlukan untuk memutuskan langkah selanjutnya dalam pengembangan. Oleh karena itu, untuk desain dan konstruksi furnace pilot yang lebih besar, pemodelan matematika yang sangat komprehensif dari perilaku pelet self-reducing di furnace Tecnored dibangun.
Selama periode 1990 hingga 1993, pengembangan proses dilakukan di furnace lingkaran yang lebih besar berdiameter 600 mm. Ini dilakukan dengan tujuan untuk mencapai kampanye yang lebih lama, stabilitas operasional yang lebih tinggi, penyesuaian geometris dan operasional berdasarkan pemodelan matematika dan yield post combustion yang lebih tinggi. Hasil yang dicapai selama fase ini adalah periode stabilitas operasional yang lancar lebih lama, kontrol dan pemeliharaan laju feeding muatan, kontrol prosedur tapping escoria dan logam panas, perbaikan fluid-dynamics proses, dan penilaian mendalam profil termal dan gas di dalam furnace. Namun, furnace 600 mm mencapai batasnya untuk membantu pengembangan eksperimental teknologi dan oleh karena itu, setelah 3 tahun eksperimen, diputuskan untuk melanjutkan proses pengembangan di furnace pilot yang lebih besar dengan diameter 1000 mm. Juga, pemodelan matematika proses dalam periode ini menunjukkan bahwa untuk mencapai produksi lebih tinggi selain furnace yang lebih besar, untuk menjaga raceway yang sesuai dan flame engineering di furnace Tecnored, geometri furnace harus diubah dari lingkaran ke cross-section persegi panjang.
Selama periode 1994 hingga 1995, pengembangan proses dilakukan di furnace lingkaran berdiameter 1000 mm. Ini dilakukan dengan tujuan untuk mengonfirmasi parameter geometris dan operasional di furnace besar, selain untuk memeriksa keterbatasan yang meningkat furnace lingkaran seperti yang diindikasikan oleh pemodelan. Hasil yang dicapai selama operasi furnace pilot lingkaran yang lebih besar mengonfirmasi stabilitas operasional yang tinggi, kontrol furnace yang baik, durasi kampanye yang panjang, kualitas logam panas dan escoria yang baik, dll. Juga, furnace pilot berdiameter 1000 mm mengonfirmasi prediksi pemodelan matematika bahwa ukuran furnace tidak dapat meningkat sambil lingkaran, membuka jalan untuk penciptaan konsep modular, yaitu dengan furnace persegi panjang akan mungkin untuk meningkatkan produksi dengan menambahkan modul tambahan sambil mempertahankan cross section tetap. Ini mengarah pada keputusan untuk membangun slice ukuran penuh modular furnace Tecnored dengan cross-section persegi panjang.
Selama 1996, pengujian konsep furnace baru dilakukan menggunakan furnace pilot kecil dengan satu tuyere saja. Hasil operasional yang dicapai mengonfirmasi keberadaan konsep baru untuk pembuatan besi berdasarkan penggunaan agregat self-reducing. Berdasarkan hasil, slice ukuran penuh modular furnace pilot Tecnored dibangun.
Selama periode 1997 hingga 2000, prosedur mitigasi risiko dan uji coba yang mendukung desain furnace industri menggunakan slice ukuran penuh dilakukan. Berdasarkan desain persegi panjang baru, modularitas furnace dapat dieksploitasi dengan konstruksi dan pengujian yang sukses dari furnace sel awal. Dalam fase ini, tes berkelanjutan dalam kampanye seminggu di slice modular skala penuh telah dilakukan dalam lebih dari 100 tes terpisah, menambah hingga 1000 jam operasi. Selama perkembangan melalui 100 tes ini, lebih dari 1000 ton logam panas berkualitas tinggi diproduksi. Kualitas logam panas mirip dengan logam panas dari tungku blast. Penyelesaian yang sukses tahap pabrik pilot pengembangan proses Tecnored telah membuka jalan untuk konstruksi fasilitas skala industri baik untuk pabrik unit baja murni, serta pabrik untuk daur ulang limbah pertambangan dan pabrik baja.
Selama operasi furnace pabrik pilot Tecnored terbukti menjadi metode baru dan sangat bermanfaat untuk mengembangkan proses metalurgi ini dan parameter desain fundamental furnace yang diperlukan untuk fasilitas operasi pertama ditentukan selama tes pabrik pilot. Tes membantu dalam pengembangan proyek untuk konstruksi pabrik demonstrasi industri (IDP), dengan kapasitas 75.000 ton per tahun dilakukan.
IDP terletak di Pindamonhangaba di negara bagian São Paulo Brasil. Selama 2008-2009, konstruksi IDP selesai dan lisensi operasi diperoleh. Pada 2011, modifikasi untuk perangkat dan aksesori periferal furnace Tecnored selesai, proyek pengembangan bahan baku dimulai, dan start-up furnace Tecnored dimulai. Selama tahun 2012, operasi furnace Tecnored dimulai serta studi kelayakan untuk konstruksi pabrik yang lebih besar dengan kapasitas 300.000 ton per tahun di Carajas, negara bagian Para Brasil dimulai.
Proses Tecnored
Proses Tecnored adalah pendekatan baru untuk teknologi pembuatan besi yang menggunakan agregat self-reducing cold bonded (pelet atau briquette), yang diproduksi dari bijih besi halus atau residu mengandung besi, plus halus pet coke, batubara, arang kayu, atau residu mengandung karbon. Material ini, dicampur dengan agen flux dan binding, diaglomerasi dan di-cure di dryer, menghasilkan briquette/pelet yang memiliki kekuatan yang cukup untuk tuntutan fisik dan metalurgi proses Tecnored. Aglomerat yang dihasilkan dilebur di shaft furnace dengan efisiensi tinggi dan desain unik yang dikenal sebagai furnace Tecnored. Furnace Tecnored, karena stack height rendah menggunakan bahan bakar padat biaya rendah, seperti green petroleum coke, batubara atau semi cokes.
Fitur utama proses ini adalah bahwa ia menggunakan material biaya rendah yang relatif seperti bijih besi halus atau oksida residu dan batubara/arang kayu halus (atau pet coke) sebagai reduksan/bahan bakar. Furnace Tecnored adalah jantung proses.
Lembar aliran skematik proses ada pada Gambar 1.
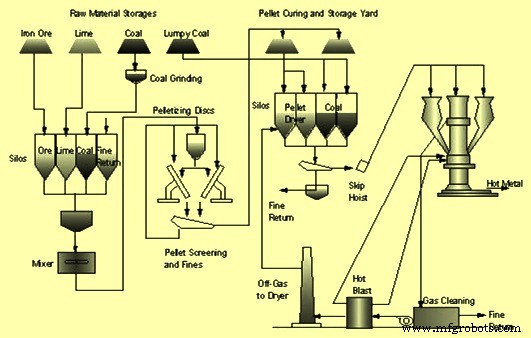
Gambar 1 Lembar aliran skematik proses Tecnored
Proses terdiri dari peletizing bijih besi halus dengan ukuran kurang dari 140 mesh, bubuk koks dengan ukuran kurang dari 200 mesh, dan flux seperti hydrated lime dengan ukuran kurang dari 140 mesh menggunakan cement sebagai binder. Pelet di-cure dan dikeringkan pada 200 derajat C sebelum diisi ke puncak furnace Tecnored. Tekanan internal furnace dipertahankan dalam rentang sekitar 0,25 kg/sq cm hingga 0,37 kg/sq cm. Waktu tinggal total muatan di furnace sekitar 30 menit hingga 40 menit. Bahan bakar padat dengan ukuran berkisar 40 mm hingga 80 mm diisi di furnace di bawah area pelet panas menggunakan side feeders. Udara blast panas sekitar 1150 derajat C ditiup melalui tuyere yang terletak di sisi furnace untuk menyediakan udara pembakaran untuk koks. Jumlah kecil gas furnace diizinkan untuk mengalir melalui side feeders untuk digunakan untuk pengeringan dan pre-heating bahan bakar padat. Udara blast dingin ditiup pada titik yang lebih tinggi untuk mempromosikan post combustion CO di shaft atas. Dalam hal penggunaan bahan bakar padat dengan sulfur tinggi memerlukan sistem pembersihan gas furnace yang rumit untuk memenuhi peraturan lingkungan. Logam panas yang dihasilkan dikeluarkan ke ladle di ladle car, yang dapat memiringkan ladle untuk de-slagging. Besi cair didesulfurasi di ladle, dan escoria dirak ke slag pot.
Furnace memiliki tiga zona yaitu (i) zona shaft atas, (ii) zona meleleh, dan (ii) zona shaft bawah.
Di zona shaft atas furnace bahan bakar padat diisi di shaft atas. Reaksi Boudouard (CO2 + C = 2 CO) pada bahan bakar dicegah yang menghemat energi. Post combustion di zona furnace ini membakar CO yang menyediakan energi untuk pre-heating dan reduksi muatan. Juga di dalam pelet reaksi berikut terjadi pada laju yang sangat cepat.
FexOy + yCO = xFe + yCO2
yCO2 + yC = 2yCO
Di zona meleleh, reoksidasi dicegah karena atmosfer redutif di muatan. Peleburan muatan terjadi di bawah atmosfer redutif.
Di zona shaft bawah furnace, bahan bakar padat gradasi rendah diisi. Bahan bakar padat gradasi rendah juga dapat mencakup plastik bekas dan ban bekas karena stack height rendah furnace. Di zona ini sisa reduksi oksida besi residu dan reaksi slagging material gangue dan abu bahan bakar terjadi dalam keadaan cair. Juga, super heating titik logam dan titik escoria terjadi. Titik logam dan escoria yang super-heated tenggelam akibat gravitasi ke hearth furnace dan menumpuk di sana.
Proses menggunakan dua input unit karbon yang berbeda yaitu (i) reduksan, dan (ii) bahan bakar padat, mengoptimalkan fleksibilitas proses. Agen reduksi biasanya bubuk batubara tetapi secara praktis bubuk jenis material yang kaya karbon apa pun dapat digunakan. Ditambahkan dalam campuran dari mana agregat self-reducing (pelet atau briquette) diproduksi. Kuantitas bubuk batubara yang diperlukan ditetapkan oleh rasio C/F (karbon terhadap bijih halus), biasanya cukup untuk mencapai reduksi penuh muatan, dengan hanya menyediakan panas yang diperlukan untuk proses. Dalam self-reduction, CO eksternal tidak memainkan peran yang signifikan dalam proses reduksi.
Bahan bakar padat lump diisi melalui side feeders (untuk menghindari solusi-loss Boudouard endotermik di shaft atas) dan bertanggung jawab untuk membentuk kandang char dan menyediakan sebagian besar energi yang diminta oleh proses. Energi ini terbentuk oleh primary blast (C + O2 = CO2) dan oleh secondary blast, di mana CO upstream, yang dihasilkan oleh gasifikasi bahan bakar padat di hearth, dibakar (CO + ½O2 = CO2). Gambar 2 menunjukkan cross section skematik furnace Tecnored, di mana dua fitur penting ini disorot.
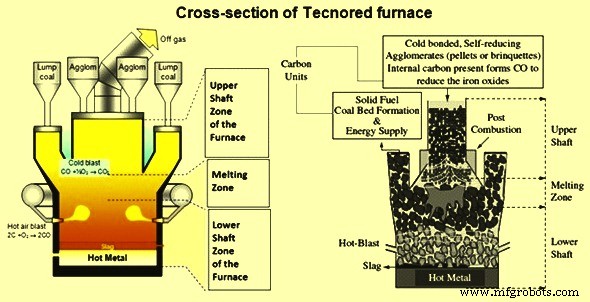
Gambar 2 Cross-section furnace Tecnored
Karena fungsi akhir dari dua unit karbon yang digunakan dalam proses Tecnored berbeda, ada spesifikasi yang berbeda dari dua unit karbon ini, tidak hanya dalam hal komposisi kimia, tetapi juga terkait dengan rentang ukuran. Bagian bahan bakar padat memerlukan material lump, biasanya 40 mm hingga 80 mm ukuran yang mampu menangani kebutuhan fisik dan termal yang diperlukan dari bahan bakar padat dalam proses Tecnored.
Bahan bakar lump yang digunakan di furnace Tecnored diperlukan untuk menciptakan permeabilitas di hearth furnace untuk aliran yang merata fase cair dan gas. Oleh karena itu, bahan bakar padat yang dipilih untuk digunakan dalam proses, di titik akhir side feeder, setelah proses charifikasi (Gambar 3), harus memberikan lump char, dengan kerangka yang cukup kuat untuk mendukung beban muatan, selain reaktivitas yang baik untuk mempromosikan RAFT (raceway adiabatic flame temperature) dan flame geometry yang sesuai. Ini juga harus mampu menciptakan rasio CO / CO2 yang diinginkan di atas kandang char.
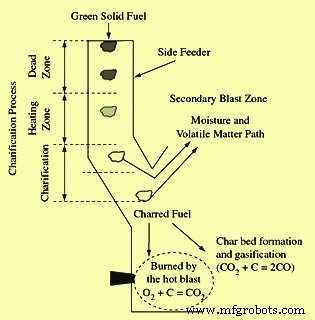
Gambar 3 Proses charifikasi bahan bakar padat di furnace Tecnored
Namun, cukup penting untuk disebutkan bahwa beban mekanis yang dikenakan pada kandang char sangat kecil, karena produktivitas volumetrik tinggi furnace, menghasilkan furnace dengan tinggi shaft rendah. Fitur proses ini adalah salah satu alasan utama yang menjelaskan kemampuan furnace untuk berfungsi tanpa penggunaan koks dan memungkinkan penggunaan bahan bakar padat gradasi rendah.
Konsumsi spesifik bahan bakar per ton logam panas adalah 250 kg batubara dan 310 kg bahan bakar padat untuk menghasilkan logam panas dengan 3% hingga 4,5% karbon dan 0,2% hingga 1,0% Si. Suhu logam panas biasanya dalam rentang 1380 derajat C hingga 1430 derajat C.



