Proses Corex: Alternatif Lebih Bersih dan Hemat Biaya untuk Pembuatan Besi Konvensional
Proses Corex untuk Produksi Besi
Selama akhir abad kedua puluh, beberapa inisiatif baru telah diambil untuk pengembangan teknologi reduksi peleburan yang dapat menjadi rute alternatif untuk produksi besi cair (logam panas) karena pembuatan besi blast furnace (BF) konvensional bergantung pada batubara metalurgi, yang diperlukan untuk produksi koks BF yang diperlukan untuk produksi logam panas dalam blast furnace. Batubara metalurgi tidak hanya mahal tetapi juga terkait dengan masalah lingkungan selama konversinya menjadi koks CF dalam baterai oven koks. Proses reduksi peleburan adalah proses yang didasarkan pada teknologi reduksi peleburan dan oleh karena itu dalam proses ini produksi logam panas dilakukan tanpa penggunaan koks metalurgi. Proses Corex adalah salah satu inisiasi ini. Ini adalah proses reduksi peleburan komersial pertama dan satu-satunya yang didirikan berdasarkan batubara non-koks yang tersedia sebagai rute alternatif ke blast furnace untuk produksi logam panas.
Proses Corex dikembangkan oleh pemasok teknologi Austria VOEST pada akhir tahun 1970-an, dan kelayakannya dikonfirmasi selama tahun 1980-an. Pabrik percobaan pertama dipasang di Kehl, Jerman, pada tahun 1981. Komersialisasi, tuttavia, dicapai bersama dengan pembuat baja Afrika Selatan ISCOR di mana modul C-1000 (C – 0,5 M) dioperasikan pada November 1989 di pabrik Pretoria-nya. Reaktor generasi pertama ini yang disebut pemelerah-gasifikasi memiliki diameter rokok 5,5 m dan laju produksi logam panas berkisar dari 40 ton per jam hingga 60 ton per jam. Kapasitas terpadu pabrik adalah 300.000 ton metrik per tahun. Kepatuhan umum dari proses generasi pertama ini terbatas dan banyak masalah teknis harus diatasi. Meskipun demikian, itu membantu melewati tahap demonstrasi kritis untuk teknologi reduksi peleburan ini.
Perkembangan Modul
Setelah keberhasilan teknologi reduksi peleburan dicapai melalui operasi modul C-1000, modul C-2000 (C-0,8 M) diperkenalkan oleh pengembang proses. Modul ini memiliki diameter rokok 7,3 m dan laju produksi logam panas berkisar dari 80 ton per jam hingga 100 ton per jam. Kapasitas terpadu pabrik berkisar dari 600.000 ton per tahun hingga 800.000 ton per tahun. Pabrik pertama yang dioperasikan dengan modul ini adalah pada tahun 1995 di pabrik Pohang milik POSCO. Operasionalnya pada tahun 1995. Sejak itu satu modul C-2000 telah dioperasikan di Arcelor Mittal South Africa – Saldanha Works (Desember 1998), dua modul di pabrik JSW Bellary di India (Agustus 1999, dan April 2000), dan dua modul di pabrik ESSAR di Hazira, India.
Setelah keberhasilan komersial modul C-2000, pengembang proses Corex mulai menawarkan juga modul kapasitas lebih tinggi yaitu: (i) modul C-1,0 M dengan diameter rokok 7,8 m dan laju produksi logam panas berkisar dari 100 ton per jam hingga 125 ton per jam dan dengan kapasitas terpadu berkisar dari 800.000 ton per tahun hingga 1 juta ton per tahun, (ii) modul C-1,3 M dengan diameter rokok 9,4 m dan laju produksi logam panas berkisar dari 125 ton per jam hingga 160 ton per jam dan dengan kapasitas terpadu berkisar dari 1,0 juta ton per tahun hingga 1,3 juta ton per tahun, (iii) modul C-3000 (C-1,5 M) dengan diameter rokok 9,6 m dan laju produksi logam panas berkisar dari 160 ton per jam hingga 180 ton per jam dan dengan kapasitas terpadu berkisar dari 1,3 juta ton per tahun hingga 1,5 juta ton per tahun, dan (iv) modul C- 2,0 M dengan diameter rokok 11,5 m dan laju produksi logam panas berkisar dari 210 ton per jam hingga 240 ton per jam dan dengan kapasitas terpadu berkisar dari 1,7 juta ton per tahun hingga 2,0 juta ton per tahun. Dari modul kapasitas lebih tinggi ini dua buah modul C-3000 (C-1,5 M) telah dioperasikan oleh Baosteel group China di pabrik Luojing-nya di Shanghai satu pada November 2007 dan yang kedua pada Maret 2011.
Saat ini teknologi Corex adalah proses yang diakui untuk produksi logam panas cair dengan kualitas yang identik dengan logam panas yang dihasilkan dalam blast furnace. Ini adalah proses reduksi peleburan langsung yang teruji secara industri dan komersial yang memungkinkan produksi logam panas yang efisien biaya dan ramah lingkungan secara langsung dari bijih besi dan batubara non-koks. Proses ini adalah satu-satunya alternatif untuk rute blast furnace konvensional yang terdiri dari pabrik sintering, oven koks dan blast furnace.
Proses Corex membedakan diri dari rute blast furnace dengan (i) penggunaan langsung batubara non-koks sebagai agen redutora dan sumber energi, (ii) bijih besi dapat langsung dan layak dimasukkan ke dalam proses dalam bentuk bijih lumpur dan pelet, dan (iii) penggunaan oksigen murni alih-alih panas tiupan kaya nitrogen. Penggunaan langsung batubara non-koks memungkinkan karena batubara dikarbonisasi di dalam pemelerah gasifikasi. Suhu atap tertinggi melebihi 1.000 derajat C yang mengakibatkan pecahan lengkap hidrokarbon yang dilepaskan oleh batubara non-koks dan menghindari pembentukan tar. Beban bijih tipis untuk Corex biasanya 30 persen bijih lumpur dan 70 persen pelet. Hasil operasi telah menunjukkan bahwa operasi stabil bahkan mungkin dengan fraksi bijih lumpur hingga 80 persen. Penggunaan oksigen tingkat kemurnian tinggi dalam proses Corex menghasilkan gas atas bebas nitrogen. Karena nilai kalornya yang tinggi, gas ini dapat didaur ulang untuk pekerjaan reduksi atau digunakan untuk pembangkit panas atau energi.
Keundangan proses Corex disebabkan oleh: (i) kualitas logam panas yang cocok untuk pembuatan baja, (ii) biaya investasi dan operasional rendah karena eliminasi oven koks dan pabrik produk sampingan, (iii) tingkat emisi terkait proses rendah, (iv) penggunaan berbagai macam bijih besi dan terutama batubara non-koks, dan (v) pembuatan gas ekspor yang sangat berharga yang dapat digunakan untuk berbagai tujuan seperti pembangkit listrik, produksi DRI, atau substitusi gas alam.
Deskripsi Proses
Fitur paling inovatif dari proses Corex adalah pemisahan operasi reduksi besi dan peleburan menjadi dua reaktor terpisah, yaitu shaft reduksi dan pemelerah-gasifikasi. Dalam operasi dua tahap proses DRI yang dihasilkan dari tungku poros dimasukkan ke dalam pemelerah-gasifikasi untuk peleburan. Dalam pemelerah-gasifikasi batubara non-koks digasifikasi dengan injeksi oksigen dan bijih besi/pelet yang telah direduksi secara awal dilelehkan. Gas keluar digunakan untuk reduksi bijih besi/pelet dalam shaft reduksi upstream. Skematis diagram alir proses ditunjukkan pada Gambar 1 dan tampilan skematis bagian utama pabrik Corex ditunjukkan pada Gambar 2.
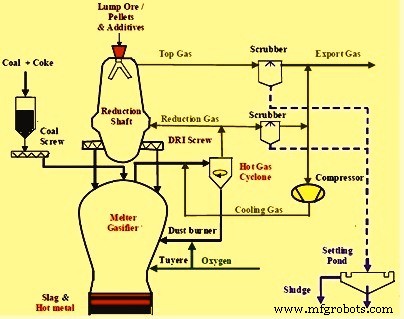
Gambar 1 Diagram alir skematis proses Corex
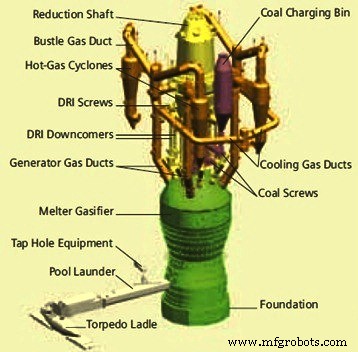
Gambar 2 Tampilan skematis bagian utama pabrik Corex
Bijih besi (bijih lumpur, pelet, atau campuran keduanya) diisi ke dalam shaft reduksi, di mana ia direduksi menjadi besi terurangi langsung (DRI) oleh gas redutora dalam aliran berseberangan. Bahan menurun di dalam shaft reduksi oleh gravitasi. Gas redutora sekitar 800 derajat C hingga 850 derajat C dan dengan tekanan lebih dari 3 kg/sq cm bergerak dalam arah berseberangan ke atas shaft dan keluar dari shaft di sekitar 250 derajat C hingga 300 derajat C. Bahan yang mengandung besi secara langsung direduksi ke atas 90 persen metalisasi di dalam shaft, dan disebut sebagai DRI (besi terurangi langsung). Tingkat metalisasi DRI dan pengkalian aditif sangat bergantung pada empat parameter yaitu: (i) jumlah dan kualitas gas redutora, (ii) suhu gas redutora, (iii) kemampuan direduksi beban yang mengandung besi, dan (iv) ukuran partikel rata-rata dan distribusi padat yang diisi. Selanjutnya, DRI panas (sekitar 800 derajat C) dan batu kapu dan dolomit yang telah dikalkin sebagian dikeluarkan ke dalam pemelerah-gasifikasi dari shaft reduksi melalui pengait pelepasan screw konveyor dengan kontrol kecepatan.
Pemelerah-gasifikasi dapat sebagian besar dibagi menjadi tiga zona reaksi yaitu: (i) zona freeboard bebas gas (bagian atas atau dome), (ii) zona kandang char (bagian tengah di atas tuyeres oksigen), dan (iii) zona rokok (bagian bawah di bawah tuyeres oksigen). Karena aliran gas kontinu melalui kandang char, juga terdapat fluidized bed di area transisi antara kandang char dan zona freeboard. Pemelerah-gasifikasi beroperasi pada tekanan 3 kg/sq cm hingga 5 kg/sq cm dan terdiri atas area fluidized bed atas di sekitar 1500 derajat C dan area peleburan serta pengumpulan cair bawah di sekitar 1550 derajat C. Batubara non-koks, batu kapu, dan kuarsit diisi melalui sistem lock hopper ke dalam freeboard di atas area fluidized bed di mana mereka dipanaskan dengan cepat ke 1000 derajat C hingga 1200 derajat C. Sebagian koks juga ditambahkan ke dalam shaft untuk mencegah klasterisasi beban di dalam shaft akibat lengketnya bijih/pelet dan untuk mempertahankan permeabilitas kandang yang memadai.
Materi mudah teruapkan dikeluarkan dan partikel karbon tetap yang hancur jatuh ke dalam zona gasifikasi di mana oksigen ditiup melalui tuyeres jenis blast furnace untuk membakar karbon menjadi karbon monoksida (CO). Oksigen yang ditiup mengasifikasi char batubara dan menghasilkan CO. Panas sensitif gas panas ditransfer ke kandang char, yang digunakan untuk meleleh besi dan escoria dan reaksi metalurgi lainnya. Pembakaran eksotermik menyediakan energi untuk menyelesaikan reduksi DRI panas dan meleleh escoria dan besi. Selain reduksi akhir dan peleburan, semua reaksi metalurgi lainnya juga terjadi dalam pemelerah-gasifikasi. Logam panas dan escoria dicetuskan seperti dalam praktik blast furnace konvensional.
Gas redutora untuk shaft reduksi dihasilkan oleh pembakaran parsial batubara dengan oksigen dalam fluidized bed dari pemelerah-gasifikasi. Gas pada rentang suhu 1.050 derajat C hingga 1.100 derajat C dari pemelerah-gasifikasi didinginkan ke suhu gas redutora (800 derajat C hingga 850 derajat C) dengan penambahan gas pendingin. Gas dibersihkan dalam siklon panas untuk mendaur ulang debu halus yang tersedot. Sebagian gas bersih kemudian diperkenalkan ke dalam shaft reduksi sebagai gas redutora yang mengandung lebih dari 94 persen CO plus H2 (hidrogen). Sisanya dicampur dengan gas buang bersih dari shaft reduksi dan campuran digunakan sebagai gas bahan bakar ekspor. Gas bahan bakar ekspor juga dikenal sebagai gas Corex.
Nilai kalor gas Corex sekitar 2000 kcal/N cum. Komponen utama gas Corex menurut volume adalah sekitar karbon monoksida – 44 persen, karbon dioksida – 30 persen, hidrogen – 21 persen, kelembaban – 1 persen, nitrogen – 2 persen, metana – 1,5 persen, dan kandungan debu – kurang dari 5 mg/N cum. Tekanan gas Corex yang disuplai ke berbagai konsumen biasanya sekitar 700 mm kolom air.
Perhitungan keseimbangan panas dan massa untuk proses pembuatan besi memainkan peran penting selama operasi proses Corex.
Sistem daur ulang yang terdiri dari stasiun kompresor dan penghapusan CO2 memungkinkan penggunaan lebih banyak gas ekspor untuk pekerjaan metalurgi. Ini meningkatkan pemanfaatan gas ekspor ke tingkat yang lebih tinggi dan memperbaiki ekonomi keseluruhan proses selain membuatnya lebih ramah lingkungan. Karena pemanfaatan gas yang ditingkatkan ini yang didasarkan pada daur ulang gas, produksi gas dalam pemelerah gasifikasi dapat diturunkan secara signifikan, yang langsung tercermin dalam konsumsi bahan bakar dan oksigen yang lebih rendah. Dengan ini produksi escoria juga berkurang sekitar lebih dari 20 persen.
Kimia Proses
Dalam proses Corex, konsep blast furnace digunakan tetapi blast furnace secara virtual dibagi menjadi dua bagian di antarmuka zona koesif (Gambar 3). Proses ini memiliki tiga tahap. Tahap pertama proses terjadi di shaft reduksi, di mana beban bijih besi direduksi oleh gas yang berasal dari pemelerah-gasifikasi dan diubah menjadi DRI panas. DRI panas secara mekanis dipindahkan ke pemelerah-gasifikasi di mana tahap kedua dan ketiga proses terjadi. Tahap kedua proses terdiri dari peleburan dan pengkarbusan DRI panas oleh batubara dan oksigen yang ditambahkan dalam pemelerah-gasifikasi. Dalam tahap ketiga proses yang terjadi di bagian atas pemelerah-gasifikasi, fluidized bed char batubara dipertahankan. Di sini CO2 (karbon dioksida) dan kelembaban (H2O) diubah menjadi CO dan H2. Karena tidak ada CO2 atau H2O secara praktis dalam gas yang keluar dari pemelerah-gasifikasi, tingkat pembakaran pasca gas Corex adalah nol, menghasilkan gas yang kaya energi kimia.
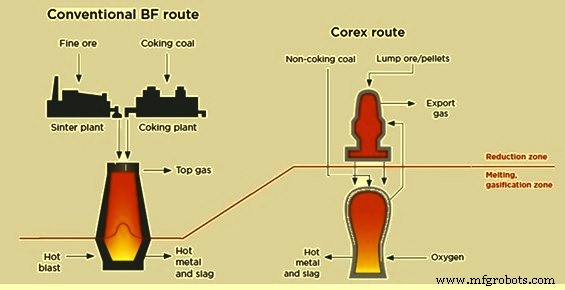
Gambar 3 Perbandingan konsep rute blast furnace dan rute Corex
Reaksi yang terjadi di shaft reduksi adalah sebagai berikut.
- Reduksi beban bijih oleh CO dan H2 dan metalisasinya dalam beberapa tahap. Fe2O3-> Fe3O4 -> FeO-> Fe.
- Pengkalian batu kapu dan dolomit. CaCO3 = CaO + CO2 dan CaCO3.MgCO3 = CaO.MgO + 2CO2.
- Reaksi penimbunan karbon dan pembentukan besi karbida (Fe3C). 2CO = CO2 + C dan 3Fe + 2CO = Fe3C+ CO2.
Dari reaksi yang disebutkan di atas, reaksi untuk reduksi oksida besi oleh hidrogen dan pengkalian adalah endotermik, sementara reaksi untuk reduksi oksida besi oleh gas CO dan penimbunan karbon bersifat eksotermik. Gas redutora hampir sepenuhnya dihilangkan sulfurnya di shaft karena kehadiran batu kapu yang terbakar dan dolomit sesuai dengan reaksi CaO + H2S = CaS + H2O dan MgO + H2S = MgS + H2O. Kandungan rendah sulfida hidrogen dari gas atas penting dengan respecto penggunaan lebih lanjut gas Corex.
Reaksi yang terjadi di pemelerah-gasifikasi adalah sebagai berikut.
- Pengeringan batubara yang terjadi pada 100 derajat C.
- Devolatilisasi batubara yang terjadi pada rentang suhu 200 derajat C hingga 950 derajat C dan pelepasan metana (CH4) dan hidrokarbon yang lebih tinggi (CnHm).
- Dekomposisi materi mudah teruapkan terjadi karena suhu tinggi yang berlaku di zona freeboard pemelerah-gasifikasi. Di area ini, hidrokarbon dipecah menjadi hidrogen dan karbon elementer (CnHm = n C + (m/2) H2). Diharapkan semua hidrokarbon yang lebih tinggi dipecah di zona freeboard sehingga menjamin generasi gas redutora berkualitas baik. Ini dicapai dengan mempertahankan suhu dome dalam rentang 1050 derajat C hingga 1100 derajat C. Reaksi lain yang terjadi di zona freeboard adalah (i) CO2 + C = 2CO (reaksi Boudouard), (ii) H2O + C = CO + H2 (reaksi gas air), dan (iii) CO + H2O = CO2 + H2 (reaksi perpindahan).
- Pengkalian batu kapu dan dolomit yang belum dikalkin.
- Reduksi oksida besi sisa dalam besi sponge.
- Reduksi langsung FeO dalam DRI dilakukan oleh karbon dalam kandang char.
- Pembakaran char batubara oleh oksigen terjadi di dekat tuyeres karena suhu maksimum di dalam pemelerah-gasifikasi ada di depan tuyeres. Reaksi gasifikasi karbon yang terjadi di area tuyeres adalah (i) 2C + O2 = 2CO, (ii) 2CO + O2 = 2CO2, dan (iii) C + CO2 = 2CO.
- Peleburan besi dan escoria dan pemisahan logam panas dan escoria cair.
Karakteristik Produk dan Konsumsi Spesifik
Analisis tipis logam panas dari proses Corex terdiri dari karbon – 4,5 persen, silikon – 0,5 persen, mangan – 0,08 persen, sulfur – 0,03 persen, dan fosfor – 0,1 persen. Suhu logam panas sekitar 1470 derajat C hingga 1500 derajat C.
Analisis tipis escoria dari proses Corex terdiri dari CaO – 35 persen, MgO – 13 persen, SiO2 – 31 persen, Al2O3- 15 persen, FeO – 0,4 persen, TiO2 – 0,5 persen, dan S – 1,2 persen. Suhu escoria cair sekitar 1520 derajat C hingga 1580 derajat C.
Analisis tipis gas atas proses Corex terdiri dari sekitar CO – 42 persen, H2 -19 persen, CO2 – 31 persen dan CH4 – 1,9 persen. Analisis tipis gas redutora sekitar CO – 62 persen, H2 – 23 persen, CO2 – 9 persen, dan metana – 2 persen. Analisis tipis gas ekspor sekitar CO – 44 persen, H2 – 21 persen, CO2 – 30 persen, kelembaban – 1 persen, N2 – 2 persen, CH4 – 1,5 persen, dan kandungan debu – kurang dari 5 mg/N cum.
Angka konsumsi spesifik tipis per ton logam panas sekitar 940 kg untuk batubara non-koks kering, 265 kg untuk aditif dan 520 cum untuk oksigen. Angka konsumsi spesifik tipis yang sesuai dengan daur ulang gas ekspor per ton logam panas sekitar 770 kg untuk batubara non-koks kering, 185 kg untuk aditif dan 455 cum untuk oksigen. Angka generasi tipis per ton logam panas sekitar 340 kg untuk escoria cair dan sekitar 16.500 ribuan cum gas ekspor dengan nilai kalor sekitar 1910 Kcal/N cum. Angka generasi tipis yang sesuai dengan daur ulang gas ekspor per ton logam panas sekitar 265 kg untuk escoria cair, dan sekitar 14.100 ribuan cum gas ekspor dengan nilai kalor sekitar 1790 Kcal/N cum.
Dalam proses Corex sekitar 45 persen dari total input energi digunakan untuk pembuatan besi dan sisanya pergi ke gas bahan bakar ekspor. Logam panas yang dihasilkan memiliki kandungan karbon dan silikon yang serupa dengan logam panas blast furnace. Namun, hampir semua sulfur dalam batubara non-koks masuk ke escoria dan logam panas. Dalam hal ini, sulfur organik dalam batubara digasifikasi dan diserap oleh DRI dan dikembalikan ke pemelerah-gasifikasi sebagai sulfida besi.
Aspek Lingkungan Proses
Proses Corex menangkap sebagian besar polutan dalam keadaan inersia di escoria dan hidrokarbon yang dilepaskan dihancurkan di dome pemelerah-gasifikasi. Selanjutnya karena pengoksan in-situ batubara di pemelerah-gasifikasi, sebagian besar sulfur ditangkap di escoria, mengurangi secara dramatis emisi SO2 atau H2S gas. Selain itu, karena oksigen murni digunakan alih-alih panas tiupan udara, proses Corex secara signifikan mengurangi emisi nitrogen dalam bentuk NOx dan memberikan keuntungan dengan respecto emisi debu. Tingkat emisi dengan proses Corex jauh lebih rendah dari rute produksi blast furnace yang terdiri dari blast furnace, pabrik sintering dan oven koks.
Proses Corex memproduksi setidaknya 15 persen lebih sedikit CO2 dibandingkan rute blast furnace untuk produksi logam panas. Emisi udara juga lebih rendah dari unit blast furnace konvensional. Emisi CO2 sekitar 1420 kg/tHM dibandingkan sekitar 1900 kg/tHM untuk BF. Emisi SO2 sekitar 55 Kg/tHM dibandingkan sekitar 1400 kg/tHM dalam rute produksi blast furnace. Emisi partikel dan NOx dalam proses Corex sekitar 10 persen dari rute produksi blast furnace. Buangan fenol sekitar 0,04 g/tHM, sementara dalam rute produksi blast furnace adalah 100 g/ tHM. Buangan sulfida sekitar 0,01 g/tHM sementara untuk rute produksi blast furnace adalah 180 g/ tHM. Buangan ammonia untuk proses Corex adalah 60 g/tHM sementara untuk rute produksi blast furnace adalah 900 g/tHM. Buangan sianida dalam air limbah sepenuhnya dihilangkan dalam rute Corex.
Keuntungan dan Keterbatasan Proses Corex
Keuntungan proses Corex meliputi (i) penurunan biaya investasi spesifik dibandingkan rute produksi blast furnace konvensional, (ii) biaya produksi lebih rendah, (iii) kinerja lingkungan yang lebih baik karena emisi dan buangan yang lebih rendah, (iv) nilai kalor gas ekspor yang lebih tinggi membuatnya cocok untuk digunakan dalam berbagai aplikasi, (v) fleksibel dengan respecto penggunaan bahan baku karena berbagai macam bijih besi dan batubara dapat digunakan, (vi) fleksibilitas operasi yang baik dengan respecto kapasitas produksi, henti produksi dan perubahan bahan baku.
Keterbatasan proses Corex meliputi (i) distribusi yang dioptimalkan batubara dan DRI diperlukan di pemelerah-gasifikasi untuk menghindari aliran periferal gas panas, (ii) absence of post combustion results into the loss of the chemical energy in the export gases resulting into high consumption of coal, (iii) banyak alat seperti kompresor gas pendingin berorientasi pemeliharaan, (iv) transfer DRI panas dan daur ulang gas panas berbahaya terutama selama periode pemeliharaan, (vi) pemelerah-gasifikasi tunduk pada kejadian puncak tekanan yang tinggi akibat penggunaan batubara mentah dengan kondisi kandang char yang buruk resulting into jamming sistem daur ulang debu serta sistem pembersih gas, (vii) sensitivitas parameter kualitas input proses seperti granulometri, persentase halus dalam input, dekrepitasi, dan perilaku degradasi batubara, bijih besi dan pelet pada suhu tinggi.



