Tinplate & Tinning: Proses Pelapisan Timah Dijelaskan
Tinplate dan Proses Pelapisan Timah
Tinning atau tinplating adalah proses pelapisan tipis plat atau strip baja dengan timah (Sn), dan produk yang dihasilkan dikenal sebagai tinplate. Tinplate adalah plat atau strip baja karbon rendah dengan ketebalan ringan, dilapisi di kedua sisi dengan timah murni komersial. Ini menggabungkan kekuatan dan formabilitas baja dengan resistensi korosi, solderabilitas dan penampilan yang baik dari timah. Dalam deskripsi luas ini, ada berbagai macam produk tinplate yang sangat luas saat ini, yang dirancang khusus untuk memenuhi persyaratan penggunaan akhir tertentu.
Tinplate digunakan secara luas untuk membuat berbagai jenis kaleng dengan pengelasan atau pengelasan. Mereka ditandai dengan kilau logam yang menarik. Tinplate dengan berbagai jenis kekasaran permukaan dihasilkan dengan memilih finishing permukaan substrat plat baja. Mereka memiliki paintability dan printability yang baik. Cetakan selesai indah menggunakan berbagai lak dan tinta. Formabilitas yang sesuai diperoleh untuk berbagai aplikasi serta kekuatan yang diperlukan setelah pembentukan dengan memilih grade temper yang tepat. Juga, resistensi korosi yang sesuai diperoleh terhadap isi wadah dengan memilih berat lapisan yang tepat.
Tinplate digunakan untuk membuat semua jenis wadah seperti kaleng makanan, kaleng minuman, dan kaleng seni. Aplikasinya tidak terbatas pada wadah. Tinplate juga telah digunakan untuk membuat bagian mesin listrik dan banyak produk lainnya.
Produksi substrat baja dan pelapisannya selanjutnya dengan timah independen satu sama lain, sehingga setiap set properti dalam baja, secara teori dapat digabungkan dengan setiap pelapisan timah. Komposisi baja yang digunakan untuk tinplane dikontrol ketat dan sesuai dengan grade yang dipilih dan cara pemrosesannya, berbagai jenis dengan formabilitas yang berbeda (juga dikenal sebagai tempers) dapat dihasilkan. Tinplane dijual dalam berbagai ketebalan baja, biasanya berkisar dari sekitar 0,15 mm hingga 0,6 mm.
Plat baja dapat dilapisi dengan berbagai ketebalan timah. Bahkan ketebalan yang berbeda pada kedua sisi (pelapisan diferensial) juga dapat dihasilkan untuk memenuhi kondisi yang bervariasi di permukaan internal dan eksternal sebuah wadah. Beberapa finishing permukaan juga dihasilkan untuk aplikasi yang beragam. Tinplane memiliki perawatan passivation khusus untuk menstabilkan permukaan dan meningkatkan adhesi lak. Ini juga membawa film minyak yang sangat tipis untuk meningkatkan properti penanganan dan pembuatan. Minyak ini, tentu saja, kompatibel dengan produk makanan. Keberagaman material yang luas ini memberikan pengguna fleksibilitas besar dalam pilihan dan kemampuan untuk memilih material yang tepat untuk penggunaan akhir tertentu.
Tinplane dan Kemasan Makanan
Timah hadir dalam diet hanya dalam jumlah kecil ion Sn (+2) yang terikat kompleks. Ia terjadi dalam sebagian besar bahan makanan. Tingkat timah harus rendah sejauh mungkin karena kemungkinan iritasi lambung. Tingkat biasanya kurang dari 1 mg/kg (miligram per kilogram) dalam bahan makanan yang tidak diproses. Konsentrasi yang lebih tinggi ditemukan dalam makanan kaleng karena pelarutan tinplane untuk membentuk senyawa atau kompleks timah anorganik. Biasanya batas maksimum 250 mg/kg untuk timah dalam makanan padat dalam kaleng dan tingkat maksimum 200 mg/kg untuk makanan cair dalam kaleng ditentukan. Stannous chloride diizinkan sebagai aditif makanan untuk produk makanan kaleng hingga 25 mg/kg (sebagai timah).
Sumber utama timah dalam diet saat ini adalah bahan kontak makanan, terutama rilis dari kaleng timah ke makanan asam. Kaleng timah sebenarnya adalah kaleng baja dengan lapisan tipis timah logam (tinplane). Sering kali ada lapisan resin internal pada tinplane. Tinplane terutama digunakan dalam kaleng, tutup kaleng, dan penutup terutama untuk botol dan kaca. Namun, penggunaan kaleng timah semakin menurun. Timah juga digunakan untuk melapisi alat dapur.
Timah adalah amfoterek, bereaksi dengan asam dan basa yang kuat, tetapi relatif tidak reaktif terhadap larutan hampir netral. Kehadiran oksigen sangat mempercepat reaksi dalam larutan. Tinplane yang digunakan dalam wadah makanan hanya teroksidasi lambat. Kandungan timah dalam bahan makanan tergantung pada (i) apakah kaleng timah dilak, (ii) kehadiran agen pengoksidasi atau akselerator korosi, (iii) keasaman produk makanan dalam kaleng timah, (iv) berapa lama, dan pada suhu berapa, kaleng timah disimpan sebelum dibuka, dan (v) berapa lama produk disimpan dalam kaleng timah setelah dibuka.
Oksidasi tinplane diikuti oleh migrasi yang tidak dapat dihindari ion timah yang terbentuk ke dalam bahan makanan adalah mekanisme fisiokimia, yang dikenal sebagai efek anode pengorbanan, yang melindungi baja yang mendasarinya dari korosi oleh bahan makanan. Pelarutan timah melindungi kaleng dari pemboran yang mungkin terjadi, dan melindungi isi dari degradasi (perubahan warna dan rasa) selama sterilisasi panas dan penyimpanan, yang memiliki umur simpan tipikal 2 tahun.
Konsentrasi timah dalam bahan makanan dalam kaleng tanpa lak dapat melebihi 100 mg/kg sementara bahan makanan yang disimpan dalam kaleng dengan lak memiliki tingkat timah biasanya di bawah 25 mg/kg. Namun, menyimpan bahan makanan dalam kaleng tanpa lak yang telah dibuka menghasilkan peningkatan yang signifikan dalam konsentrasi timah dalam bahan makanan. Sayuran dan buah kaleng dalam kaleng tanpa lak hanya membentuk persentase kecil dari total asupan makanan, sementara mereka dapat menyumbang 85 % dari total asupan timah. Ketebalan lapisan lak sangat mempengaruhi kinerja kaleng makanan dengan lak.
Tinplane-Korosinya dan Penggunaannya
Untuk timah yang dicelup panas dan ditimpa elektro, film oksida terbentuk pada timah di udara. Film ini cukup stabil dan memberikan rintangan terhadap oksidasi lebih lanjut. Pada nilai pH antara 3 dan 10 dan dalam kehadiran agen kompleks, rintangan oksida melindungi logam dari makanan. Di luar rentang pH ini, korosi timah terjadi.
Beberapa korosi dapat diharapkan dari timah atau pelapisan timah yang terpapar di luar. Dalam paparan indoor normal, timah melindungi besi, baja, dan leguriumnya. Korosi dapat diharapkan pada diskontinuitas dalam pelapisan (seperti pori) karena pasangan galvani yang terbentuk antara timah dan baja yang mendasarinya melalui diskontinuitas, terutama dalam atmosfer lembab.
Tinning adalah proses yang sangat hemat biaya, karena timah tersedia dengan mudah dan jauh lebih murah. Ini juga menawarkan solderabilitas yang baik, serta perlindungan terbaik terhadap korosi.
Tinplating dapat menghasilkan warna abu-abu kehilangan yang lebih disukai ketika penampilan pucat atau matte diinginkan. Ini juga dapat menghasilkan penampilan logam yang mengkilat ketika sedikit lebih banyak kilau disukai. Timah menawarkan tingkat konduktivitas yang cukup baik, sehingga tinning berguna dalam pembuatan berbagai komponen elektronik. Timah juga digunakan untuk kemasan makanan. Karena beberapa keuntungan, timah adalah logam pilihan untuk aplikasi plating dalam berbagai industri seperti (i) penerbangan dan antariksa, (ii) kemasan makanan, (iii) elektronik, (iv) telekomunikasi, dan (v) pembuatan perhiasan.
Pembentukan whiskers timah dapat terjadi selama proses tinning dan dapat berdampak negatif pada hasil akhir. Timah memiliki kecenderungan kuat untuk membentuk whiskers. Whiskers timah adalah prosong tajam kecil yang dapat terbentuk di permukaan plat timah murni yang telah ditimpa lama setelah proses plating selesai. Whiskers memiliki diameter 1 mm hingga 2 mm dan dapat mencapai panjang sekitar 3 mm. Whiskers dapat menyebabkan kerusakan yang signifikan pada tinplate yang selesai. Karena whiskers konduktif listrik, mereka dapat menyebabkan rangkaian pendek dalam komponen elektronik. Meskipun mekanisme pertumbuhan whiskers belum dipahami secara detail, whiskers timah hanya dapat terjadi pada pelapisan timah murni yang ditimpa elektro. Sebagai tindakan pencegahan, timah harus ditambahkan dengan timah sekurang-kurangnya 2 %, atau pelapisan timah murni harus dipanaskan di atas suhu leleh timah.
Proses Tinning
Tinplane pada dasarnya adalah produk baja, karena pada dasarnya adalah strip baja dengan ketebalan ringan yang dilapisi timah di kedua permukaan. Oleh karena itu, produksi tinplane dapat dibagi menjadi dua tahap utama yaitu (i) produksi strip atau plat baja karbon tipis dengan dimensi dan properti mekanis yang diperlukan, dan (ii) proses pelapisan timah. Di sini hanya proses pelapisan timah yang dijelaskan. Strip atau plat baja karbon tipis yang diterapkan pelapisan timah disebut ‘black plate’.
Jumlah besar tinplate yang relatif kuat kini diproduksi dengan teknik double reduction. Tinplate yang lebih tipis namun kuat dapat dihasilkan dengan metode double reduction, yang memungkinkan penggunaan material yang lebih efisien dalam pembuatan kaleng. Setelah giling dingin awal dan anealing, alih-alih temper rolling, baja diberi reduksi dingin kedua dengan pelumas, sekitar 10 % hingga 50 %. Efisiensi kerja keras memberikan kekuatan tambahan pada baja, sementara strip mempertahankan duktilitas yang cukup untuk dibentuk menjadi tutup dan badan kaleng. Ketebalan akhir dapat rendah hingga 0,12 mm, rentang tipikal 0,14 mm hingga 0,24 mm. Pabrik giling dua stand atau tiga stand dapat digunakan untuk double reduction. Di beberapa pabrik, pilling dual purpose digunakan yang dapat menghasilkan material double-reduced dan beroperasi sebagai pabrik temper (skin pass) konvensional. Baja double-reduced menunjukkan properti arah yang sangat jelas dan arah butir selalu harus ditunjukkan dan dipertimbangkan selama operasi pembentukan dengan tinplane akhir.
Sebelum memasuki garis tinning, strip biasanya dipotong tepi dan diperiksa pada garis persiapan coil. Gauge ketebalan strip juga dapat dipasang sehingga black plate yang off-gauge atau sub-standard dapat dipotong. Coil dengan bobot optimum diproduksi dengan menggelet strip panjang bersama.
Ada dua proses untuk tinning black plate yaitu (i) proses tinning celup panas dan (ii) proses electroplating.
Proses Tinning Celup Panas
Proses tinning celup panas adalah proses merendam plat baja black plate ke dalam kolam timah cair murni pada suhu lebih dari 232 derajat C. Pelapisan yang dihasilkan terdiri dari lapisan intermetalik yang sangat tipis yang pertama terbentuk di antarmuka bahan dasar dan timah (mis. saat merendam black plate, legurium besi/timah terbentuk) diikuti oleh lapisan timah murni.
Strip baja yang akan dilapisi timah pertama kali dibuka dan kemudian melalui pembersihan menyeluruh dan, secara opsional, siklus pickling. Seluruh permukaannya kemudian dibasahi dengan agen flux yang cocok untuk aplikasi, biasanya produk komersial standar. Flux atau ‘cairan pengelasan’ ini mengaktifkan permukaan strip untuk persiapan proses tinning. Kolam flux yang disebutkan diikuti oleh kolam timah yang dipanaskan. Biasanya ini adalah kotak pemanasan resistensi, tetapi untuk output tinggi, pemakaian kotak pemanasan induksi juga dapat dipertimbangkan. Di sini timah cair dipelihara pada suhu yang ditentukan, dan jumlah energi yang dihilangkan oleh strip yang dilapisi diganti. Sistem pemanasan gas juga dapat digunakan tetapi cenderung merugikan karena kompleksitas instalasi.
Kecepatan strip mencapai hingga 200 meter per menit (m/min). Kolam timah memiliki suhu sekitar 250 derajat C hingga 290 derajat C (suhu leleh timah sekitar 230 derajat C). Karena konduktivitas panas timah yang relatif rendah, manajemen suhu kolam perlu ditangani dengan hati-hati. Di bawah kolam timah, yang harus berukuran yang memadai, inti sistem adalah desain dan integrasi proses unit pelap dan pengapusan karena itu menentukan ketebalan pelapisan dan keseragaman di seluruh lebar dan panjang strip. Secara opsional, pelap udara dapat digabungkan dengan gauge pelapisan inline non-destruktif. Ini membentuk lingkaran kontrol tertutup yang memastikan kualitas produk seragam. Dari pelap udara, strip yang baru dilapisi memasuki zona pendingin konveksi tinggi non-kontak lalu melewati gauge pelapisan sebelum dilipat kembali pada recoiler. Regim operasi khusus garis tinning dalam mode stop-and-go memberikan penurunan dramatis dalam material timah yang ditolak.
Keuntungan proses tinning celup panas adalah (i) tidak ada limbah dari proses produksi, (ii) tidak ada bahan berbahaya (seperti sianida, timah, dll.) yang digunakan sama sekali dalam proses produksi, (iii) kecepatan plating sangat tinggi (beberapa kali lebih tinggi dari plating elektrolit, (iv) pelapisan tebal dan tipis dapat dihasilkan pada kecepatan yang sama, (v) ketebalan lapisan timah ditetapkan oleh sistem pelap udara yang dikontrol komputer, proses non-kontak yang memastikan kualitas permukaan yang sangat tinggi, (vi) pelapisan timah dan logam dasar terikat kuat karena lapisan intermetalik terbentuk selama proses celup panas, (vii) risiko pertumbuhan whiskers sangat kecil karena proses celup panas membuat struktur kristal timah seragam dan meminimalkan stres dalamnya yang meminimalkan risiko pertumbuhan whiskers. Keuntungan tinning celup panas dibandingkan dengan pelapisan timah elektroplating meliputi (i) kurang berpori dibandingkan elektroplating, (ii) lebih lentur dibandingkan elektroplating, (iii) praktis bebas stres, (iv) lebih ekonomis dibandingkan elektroplating, dan (v) resistensi korosi yang lebih baik dibandingkan elektroplating. Kerugian tinning celup panas adalah bahwa ketebalan pelapisan yang disediakan oleh tinning celup panas tidak terkontrol sebaik dibandingkan dengan yang disediakan oleh metode elektroplating. Tinning celup panas tidak boleh digunakan ketika toleransi ketat diperlukan.
Tinning dengan Electroplating
Dalam elektroplating, item yang akan dilapisi ditempatkan dalam wadah yang berisi larutan satu atau lebih garam timah. Item dihubungkan ke sirkuit listrik, membentuk katoda (negatif) sirkuit sementara elektroda biasanya dari logam yang sama yang akan ditimpa membentuk anoda (positif). Ketika arus listrik dilewatkan melalui sirkuit, ion logam dalam larutan tertarik ke item. Untuk menghasilkan permukaan yang mulus dan mengkilat, plate elektro yang ditimpa kemudian dipanaskan singkat di atas titik leleh timah.
Saat ini, tinplane pada dasarnya hanya diproduksi oleh elektroplating timah pada substrat baja melalui proses kontinu (Fig 1). Alasan utama penggantian proses tinning celup panas oleh elektro-tinning strip baja adalah karena memberikan tingkat kontrol ketebalan yang sangat tinggi, termasuk ketebalan pelapisan yang berbeda pada kedua sisi lembar baja. Proses elektro-tinning juga memberikan output tinplane yang lebih tinggi dengan kualitas yang superior dan biaya produksi yang lebih rendah. Lebih jauh, dengan perbaikan dalam teknologi plating dan kimia substrat baja, ketebalan substrat baja dan pelapisan timah telah secara bertahap signifikan dikurangi. Bagi hari ini ketebalan pelapisan tipis adalah dalam rentang 0,1 hingga 1,5 mikron tergantung pada penggunaan akhir.
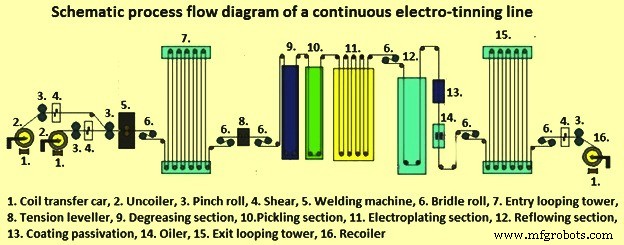
Fig 1 Diagram aliran proses skematik garis elektro-tinning kontinu
Ada empat pilihan dasar proses plating elektrolit yang dapat digunakan untuk menyetorkan timah. Yaitu (i) alkaline stannate, (ii) acid sulphate, (iii) acid fluoborate, dan (iv) acid sulphonate. Proses stannate didasarkan pada natrium atau kalium stannate. Untuk aplikasi plating kecepatan tinggi, kalium stannate digunakan karena memiliki kelerengaan yang sangat tinggi dibandingkan garam natrium. Untuk mencapai densitas arus hingga 1600 ampere per meter persegi (A/sqm), formulasi yang mengandung 210 gram per liter (g/L) kalium stannate dan 22 g/L kalium hidroksida digunakan. Konsentrasi kalium stannate dapat digandakan untuk mencapai densitas arus 4000 A/sqm. Efisiensi anoda dalam rentang 75 % hingga 95 % dan efisiensi katoda dalam rentang 80 % hingga 90 % adalah tipikal untuk proses alkaline.
Dari semua proses plating timah, proses alkaline memiliki throwing power yang superior. Proses ini tidak memerlukan penggunaan agen tambahan organik tetapi harus dioperasikan pada suhu yang ditingkatkan (70 derajat C hingga 90 derajat C). Aspek paling penting dari plating timah alkaline adalah kebutuhan krítico untuk kontrol anoda yang tepat. Jika anoda timah tidak dikontrol dengan baik selama proses plating, hasilnya endapan kasar berpori. Film hijau-kuning harus ada pada anoda selama operasi plating untuk memastikan plating yang baik.
Larutan plating berdasarkan stannous sulphate (7 g/L hingga 50 g/L) dan asam sulfurik (50 g/L hingga 150 g/L) dapat menyetorkan endapan dekoratif yang cerah atau finishing matte tergantung pada jenis grain refiner / sistem brightening yang digunakan. Finishing matte semi-cerah timah dapat diperoleh menggunakan gelatin dan senyawa organik, beta-naphthol. Beragam organic brighteners yang tersedia secara komersial untuk menghasilkan endapan dekoratif yang cerah dan menempel dari elektrolit stannous sulphate. Additive ini umumnya didasarkan pada aldehyd alifatik dan amina aromatik. Versi yang lebih baik dari di atas terdiri dari agen basah seperti polyethylene glycol yang larut air dan turunan etilena yang larut air sebagai agen brightening primer. Bath cerah memiliki beberapa keuntungan dibandingkan proses matte yang meliputi resistensi korosi yang ditingkatkan, porositas yang dikurangi, resistensi terhadap sidik jari, solderabilitas yang ditingkatkan serta penampilan kosmetiknya.
Proses acid sulphate beroperasi antara 20 derajat C hingga 30 derajat C pada efisiensi anoda dan katoda yang pada dasarnya 100 %. Bath asam tidak memerlukan pemantauan anoda yang hati-hati seperti bath alkaline stannate tetapi memerlukan agen tambahan organik. Namun, throwing power dari bath asam biasanya lebih rendah dibandingkan proses alkaline stannate.
Proses plating asam lain berdasarkan tin fluoborate (75 g/L hingga 115 g/L) dan asam fluoborik (50 g/L hingga 150 g/L) dirancang untuk plating endapan timah murni matte. Keuntungan utama dari proses ini dibandingkan tin sulphate adalah dapat dioperasikan pada densitas arus katoda yang jauh lebih tinggi, hingga 10.000 A/sqm (dalam larutan plating yang diaduk). Gelatin dan beta-naphthol biasanya digunakan sebagai grain refiners dalam proses ini, yang dioperasikan dalam rentang suhu 20 derajat C hingga 30 derajat C. Efisiensi anoda dan katoda sekitar 100 %.
Baru-baru ini formulasi plating timah berdasarkan methane-sulphonic acid (15 % hingga 25 % volume) semakin diterima karena larutan memerlukan pengolahan limbah yang sederhana, tidak mengandung fluorida atau boron, dan kurang korosif dibandingkan elektrolit berdasarkan asam fluoborik. Elektrolit methane-sulphonic, mirip dengan bath fluoborate, dapat menahan konsentrasi logam yang tinggi dalam larutan (hingga 100 g/L timah) memungkinkan plating pada kecepatan tinggi. Kerugian utama dari proses methane-sulphonic acid adalah biaya komposisi kimia yang tinggi.
Semua elektrolit plating timah asam yang disebutkan di atas menyetorkan timah dari keadaan bivalen (+2) dibandingkan keadaan +4 untuk larutan alkaline stannate. Proses asam ini sehingga menyetorkan timah dua kali lebih cepat daripada proses stannate dan beroperasi pada efisiensi katoda pada dasarnya 100 %. Proses asam timah lebih mudah dikontrol dan dirawat daripada larutan stannate. Mereka memiliki keuntungan tambahan beroperasi pada suhu ruangan.
Saat mempertimbangkan aliran proses dalam garis elektro-tinning kontinu (Fig 1), coil black plate diumpankan ke garis tinning, dimuat ke uncoiler. Dua uncoiler diperlukan untuk operasi kontinu. Ujung belakang coil yang sedang diproses digelet ke ujung depan coil berikutnya yang akan diproses, yang memerlukan dua coil diam selama pengelasan. Untuk menghindari shutdown selama pengelasan, garis dilengkapi dengan looping tower atau accumulator yang dapat menampung jumlah black plate yang belum di-coil (sering hingga 600 meter). Garis elektro-tinning modern mengintegrasikan side trimmer setelah accumulator untuk memotong strip ke lebar yang benar. Juga, banyak garis sekarang mengintegrasikan tension atau stretch levellers, yang memberikan tekanan terkontrol di seluruh strip untuk menghilangkan deformasi.
Dalam garis elektro-tinning kontinu, waktu pembersihan sangat pendek (sekitar 1 detik hingga 2 detik). Oleh karena itu, diperlukan pembersihan yang efektif pada strip black plate. Kebutuhan ini terpenuhi dengan penggunaan elektrolisis untuk membantu pelarutan kimia sisa minyak giling dan kontaminan organik lainnya. Arus berat yang dilewatkan selama elektrolisis menghasilkan gas di permukaan strip. Ini mengakibatkan pengangkat kotoran dan sisa dari strip. Agen pembersihan umumnya adalah larutan 1 % hingga 5 % dalam air dari campuran fosfat, agen basah dan emulsifier dalam basis natrium hidroksida / karbonat. Suhu umumnya dalam rentang 80 derajat C hingga 90 derajat C dengan densitas arus 1000 A/sqm biasanya memadai.
Setelah pembersihan, strip dicuci bersih, idealnya dalam air panas (70 derajat C) menggunakan sprey tekanan tinggi. Pickling menghilangkan lapisan oksida dan karat serta meninggalkan permukaan yang tergores untuk penambahan timah yang lebih baik. Selama proses, strip biasanya dibuat anoda kemudian katoda dengan densitas arus yang berkisar antara 500 A/sqm dan 3000 A/sqm digunakan.
Berbagai jenis elektrolit dapat digunakan di bagian tinplating. Sel plating terdiri dari serangkaian tangki vertikal yang melewati strip dengan pola berkelok-kelok. Jumlah lalur tangki plating yang digunakan, panjang anoda, dan lebar strip menentukan area plating efektif. Ini, bersama dengan arus plating yang tersedia, memutuskan kecepatan garis maksimum untuk berat pelapisan tertentu. Garis tinning modern mencapai kecepatan 600 m/min atau lebih dengan lebar strip tipikal antara 1000 mm dan 1250 mm. Strip baja dipandu melalui tangki oleh sink roll yang terletak di dasar tangki dan konduktor roller dengan hold-down roller yang dilapisi karet di atas. Roller ini mengumpulkan elektrolit dari strip dan mengembalikannya ke sel plating. Konduktor roll perlu memiliki konduktivitas listrik yang baik dan resistensi kontak yang rendah antara roller dan strip basah. Roller ini biasanya terbuat dari baja yang dilapisi tembaga dan kemudian kromium.
Setiap tangki plating memiliki empat bus bar anoda dan empat bank anoda, satu untuk setiap sisi dari lalur bawah dan atas strip. Tradisional anoda terbuat dari timah murni 99,9 % dan lebar 76 mm, tebal 50 mm dan panjang sekitar 1,8 m. Anoda habis dalam proses dan diganti ketika tebalnya berkurang sekitar 70 %. Anoda yang longsor dihilangkan dari satu ujung bank dan yang baru dimasukkan di ujung lainnya, yang lain dipindahkan untuk memberi ruang. Beberapa tahun terakhir, anoda inersia yang terbuat dari titanium yang dilapisi platinum atau oksida iridium telah semakin populer. Nippon Steel adalah yang pertama menggunakan anoda inersia dalam garis elektro-tinning. Dalam hal ini, ion stannous dihasilkan secara offline di pabrik generasi di mana oksigen tekanan tinggi dihembuskan melalui larutan elektrolit yang berisi butiran timah murni, melarutkan timah dan membuat elektrolit segar.
Anoda inersia ditempatkan sejajar dengan strip baja pada posisi tetap. Tidak ada kebutuhan untuk perbaruan anoda yang sering. Ini menghasilkan variasi minimal dalam ketebalan pelapisan timah di seluruh lebar strip. Maska tepi yang dapat disesuaikan memastikan lebar anoda yang benar untuk menghindari penumpukan timah di tepi strip. Karena tidak perlu cetak dan ganti anoda timah, penggunaan anoda inersia juga mengurangi kebutuhan tenaga kerja.
Sistem alternatif dari anoda timah paralel juga telah digunakan. Dalam sistem ini, jembatan anoda ditempatkan sejajar dengan strip dan dimuat dengan anoda timah konvensional. Bank anoda ditempatkan dekat strip mengurangi tegangan awal yang diperlukan. Saat anoda perlahan larut, tegangan ditingkatkan untuk mempertahankan arus tertentu. Ketika anoda telah berkurang ke tebal yang ditentukan, seluruh bank diganti. Sistem ini diklaim memberikan kontrol serupa atas ketebalan timah seperti dengan anoda inersia.
Di akhir bagian plating ada bagian kontrol drag-out yang pada dasarnya menghilangkan sisa elektrolit dari strip untuk pemulihan selanjutnya. Timah ditetapkan sebagai lapisan kehilangan dengan kilau logam yang sedikit. Jika diperlukan, ini dilelehkan arus oleh induksi atau pemanasan resistensi (atau kombinasi) untuk menghasilkan finishing cermin seperti. Dalam pemanasan resistensi, arus bolak-balik tinggi dilewatkan melalui strip melalui konduktor roller. Dengan pemanasan induksi, strip melewati serangkaian coil tembaga yang dipendingin secara internal di mana arus frekuensi tinggi dilewatkan. Eddy current yang diinduksi dan kerugian histeresis memanaskan strip dan melelehkan pelapisan timah. Proses pemlelehan arus ini meningkatkan resistensi korosi produk dengan pembentukan lapisan legurium timah-besi yang iners.
Sebelum pemlelehan arus, plate di-flux dengan memperlakukan dengan larutan elektrolit cair atau kimia proprietary untuk mencegah cacat permukaan muncul pada plate. Plate timah yang dilelehkan arus memiliki film oksida timah tipis di permukaan, yang jika tidak dirawat dapat tumbuh selama penyimpanan. Untuk meningkatkan resistensi kerak dan lakbarkeit, perawatan passivation kimia atau elektrokimia diterapkan pada strip. Bentuk passivation yang paling umum melibatkan perawatan katoda pada suhu antara 50 derajat C dan 85 derajat C dalam larutan dichromate atau asam kromik yang mengandung 20 g/L dichromate (perawatan lain yang sekarang jarang digunakan adalah penggunaan fosfat atau karbonat). Perawatan ini menyetorkan lapisan kompleks krom dan oksida hidrasi yang menghambat pertumbuhan oksida timah, mencegah kuningan, meningkatkan adhesi cat dan meminimalkan bercak oleh senyawa sulfur. Sebelum pelumas, tinplane harus dikeringkan dengan menyeluruh. Pelumas dengan dioctyl sebacate atau acetyl tributyl citrate dilakukan dalam proses sprey elektrostatis.
Inspeksi kualitas dilakukan melalui inspeksi inline sebelum recoiling dan melibatkan pemeriksaan ketebalan strip, deteksi lubang sumburan dan ketebalan timah.
Ada proses elektro-tinning lain yang memiliki tangki plating horizontal daripada vertikal. Konfigurasi ini bersama dengan densitas arus tinggi yang digunakan (6500 A/sqm), memungkinkan garis berjalan cepat, dengan kecepatan di atas 600 m/min yang umum. Tangki plating ada di dua dek dengan setiap level berisi hingga 18 tangki plating (1,8 m panjang x 300 mm dalam) dengan bank anoda kecil yang didukung pada resto konduktor karbon, di atasnya strip melewati. Anoda meluas sekitar 130 mm di luar tepi strip dan dukungan miring dengan sudut di seluruh lebar tangki yang memastikan jarak konstan antara permukaan strip dan anoda untuk anoda dengan tebal yang berkurang berturut-turut. Di pintu masuk dan keluar setiap level plating dan di antara sel plating individu yang berdekatan, strip melewati pasang roller, roller konduktor atas disebut roller katoda. Timah diplat di sisi bawah di dek pertama. Baja kemudian diputar 180 derajat dan memasuki dek kedua di mana sisi lain diplat.
pH sistem ini (sekitar 3) tinggi untuk sistem asam, tetapi tidak ada asam bebas yang ditambahkan ke kolam. Kolam mengandung klorida timah (sekitar 35 g/L sebagai Sn 2+), natrium dan kalium fluorida, natrium klorida dan kalium hidrogen fluoride bersama dengan aditif organik seperti polialken oksida atau asam naphthalene sulfonic. Elektrolit terus beredar dalam sistem, meluap di ujung tangki dan didaur ulang. Di dek bawah elektrolit dicermpikan di atas strip untuk membasahinya. Setelah plating strip melewati tangki pencucian, roller pengering dan dryer udara panas yang semuanya terletak di dek ketiga atas. Dalam proses ini, pemlelehan arus biasanya oleh pemanasan induksi. Elektrolit mengandung tin fluoro-borate (30 g/L sebagai Sn 2+), asam fluoro-borik dan asam borik untuk mencegah hidrolisis ion fluoro-borat. Juga, aditif proprietary digunakan. Diklaim bahwa garis ini dapat beroperasi dalam rentang densitas arus yang lebih luas memungkinkan fleksibilitas garis yang lebih besar. Meskipun garis pertama yang dibangun adalah horizontal, garis berikutnya adalah vertikal, berisi hingga 16 tangki plating dan berjalan pada kecepatan garis 640 m/min atau lebih.
Dalam produksi tinplane, pembuatan substrat baja dan aplikasi pelapisan timah independen satu sama lain sehingga secara teori setiap pelapisan timah, atau kombinasi pelapisan, dapat diterapkan pada substrat baja apa pun. Oleh karena itu, rentang material yang diklasifikasikan sebagai tinplane dapat mencapai ribuan, bahkan tinplane tersedia dalam lebih banyak kualitas daripada hampir produk lembar logam ketebalan ringan lainnya. Dalam praktik rentang ketebalan substrat baja adalah dari 0,13 mm hingga 0,60 mm dan pelapisan timah dari 0,5 g/sqm hingga 15,2 g/sqm timah per permukaan. Ada standar internasional dan nasional yang menentukan rentang dan toleransi untuk berbagai karakteristik, dan metode untuk memverifikasi mereka.



