Proses Pengeluran Elektroslag (ESR): Pemurnian Logam Presisi untuk Aplikasi Krusial
Proses Pengeluran Elektroslag
Proses pengeluran elektroslag (ESR) adalah singkatan dari proses pengeluran dan pemurnian sekunder dengan elektroda konsumtif elektroslag. Ini merupakan proses pembuatan baja sekunder yang digunakan untuk meleleh ulang dan memurnikan baja serta aloi khusus yang biasanya digunakan untuk aplikasi krusial dalam pesawat, pembangkit listrik termal dan nuklir, serta peralatan pertahanan, dan lain-lain. Tujuan utama proses ESR adalah mengontrol inklusi non-logam dalam baja, menghilangkan segregasi dan penyusutan, serta menghasilkan logam tuangan yang lebih homogen. Proses ESR biasanya esensial untuk logam tuangan baja berat.
ESR telah dikenal sejak tahun 1930, tetapi membutuhkan waktu sekitar 30 tahun sebelum proses ini diakui sebagai metode produksi massal logam tuangan berkualitas tinggi. Pada akhir tahun 1960, konsep penggunaan pabrik ESR untuk memproduksi logam tuangan presokan besar mulai diterima. Permintaan yang meningkat terhadap unit pembangkit listrik yang lebih besar memerlukan logam tuangan presokan yang beratnya 100 ton atau lebih untuk pembuatan poros generator dan turbin. Teknologi ESR menarik tidak hanya untuk produksi logam tuangan dengan bobot lebih kecil dari baja perkakas dan aloi super, tetapi juga logam tuangan presokan berat. Pemanas ESR besar yang dimulai operasi pada awal tahun 1970 memungkinkan pembuatan logam tuangan dengan diameter 2.300 mm dan panjang 5.000 mm dengan bobot hingga 165 ton. Pemanas beroperasi dengan pengambilan logam tuangan menggunakan empat elektroda konsumtif yang dileleh secara bersamaan dalam cetakan diameter besar dan mengganti elektroda yang terkonsepsi dengan elektroda berikutnya sebanyak yang diperlukan untuk menghasilkan bobot logam tuangan yang diinginkan.
Proses ESR adalah salah satu proses baru paling penting yang dikembangkan. Keuntungan utama proses ini adalah pemurnian yang dapat diperoleh dengan meleleh melalui senyap dengan komposisi yang dikontrol, serta kontrol khusus atas penggenapan. Kontrol ini mengurangi jarak cabang dendrit, segregasi mikro, dan porositas, yang mengarah pada logam tuangan yang padat. Selain itu, sistem kontrol leleh otomatis (AMC) dengan fitur inherent-nya, kemudahan operasi, dan akurasi serta repeatabilitas kontrol, membantu dalam menghasilkan logam tuangan dengan properti yang luar biasa, termasuk (i) struktur homogen, padat, dan penggenapan terarah, (ii) tingkat kebersihan yang tinggi, (iii) bebas dari cacat internal (misalnya flakes hidrogen), (iv) bebas dari segregasi makro, dan (v) permukaan logam tuangan yang halus yang menghasilkan rendemen logam tuangan tinggi.
Oleh karena itu, proses ESR adalah proses yang tepat untuk bahan berkualitas tinggi yang mencakup (i) baja bantalan bola, roller baja, baja perkakas, baja tahan aus untuk suhu kerja rendah dan tinggi, dan baja kecepatan tinggi untuk performa tinggi, (ii) baja tahan karat yang sangat beraloi, baja tahan korosi dan asam, dan baja yang digunakan untuk aplikasi suhu tinggi, (iii) baja yang digunakan di pertahanan serta di teknologi penerbangan dan antariks, (iv) baja yang digunakan di industri medis, farmasi, dan kimia, dan (v) baja yang digunakan di teknologi off-shore, tenaga listrik dan antariksa, komponen reaktor nuklir.
Berbagai keuntungan proses ESR dibandingkan dengan logam tuangan yang dicetak secara konvensional mencakup (i) struktur logam tuangan yang padat tanpa lubang penyusutan internal atau porositas, (ii) kebersihan yang lebih tinggi (inklusi lebih sedikit dan lebih kecil), (iii) struktur homogen dan analisis kimia sepanjang seluruh panjang logam tuangan, (iv) rendemen bahan dileleh ulang ke produk akhir yang lebih tinggi, (v) peningkatan umum properti mekanis, (vi) permukaan yang halus (secara umum tidak diperlukan perawatan permukaan sebelum pemanasan panas), (vii) penggenapan yang dikontrol (makro- dan mikrostruktur yang ditingkatkan), dan (viii) perlindungan bahan dileleh ulang terhadap atmosfer oksidasi melalui mandi senyap.
Saat ini, teknologi pembuatan baja telah meningkat secara signifikan dan memungkinkan produksi baja cair dengan kemurnian tinggi. Namun, selama pencetakan logam tuangan, reoksidasi baja cair terjadi, yang meningkatkan konten inklusi. Segregasi pada skala makro dan mikro juga merupakan ciri dari pencetakan logam tuangan. Ini menyebabkan anisotropi dalam properti mekanis baja. Proses ESR hampir sepenuhnya menghilangkan fenomena segregasi makro dalam logam tuangan berat, dan memastikan komposisi kimia yang lebih homogen serta mikrostruktur yang lebih halus dengan inklusi non-logam yang lebih sedikit dan lebih merata dibandingkan logam tuangan cetakan. Kecepatan peluluhan yang rendah, digabungkan dengan cetakan tembaga yang dikandingkan air dalam proses ESR, memastikan penggenapan yang sangat homogen dan seimbang, serta stabil. Segregasi dalam logam tuangan yang dihasilkan oleh proses ESR jauh lebih rendah (atau bahkan dihilangkan) dibandingkan billet cetak berkelanjutan terbuka atau logam tuangan konvensional. Karena alasan ini, sebagian besar baja yang sensitif terhadap segregasi diproses ESR untuk homogenisasi. Pengaruh ESR terhadap baja dileleh ulang ditunjukkan pada Gambar 1.
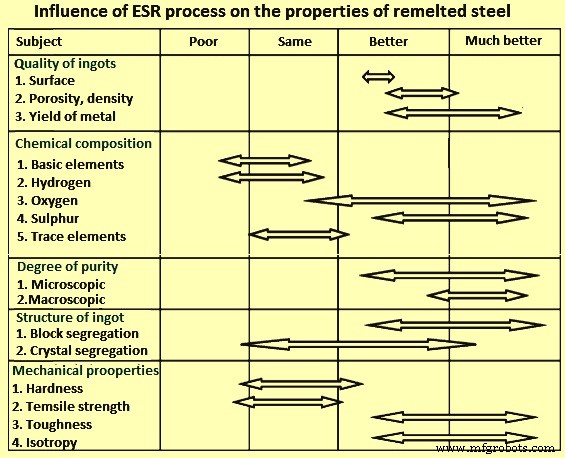
Gambar 1 Pengaruh proses ESR terhadap properti baja dileleh ulang
Proses ESR
Proses ESR adalah proses berkelanjutan. Dalam proses ini, selama peluluhan elektroda konsumtif, pemurnian dan penggenapan baja terjadi secara bersamaan. Logam tuangan cetak, gilas, atau presokan dapat digunakan sebagai elektroda konsumtif. Proses ESR didasarkan pada arus listrik yang mengalir melalui elektroda melalui senyap cair dan logam tuangan. Karena dayah listrik senyap yang tinggi, senyap menjadi panas dan meleleh. Proses peluluhan lengkap dilakukan dalam cetakan tembaga yang dikandingkan air, yang memungkinkan logam tuangan dileleh ulang untuk menggenap dengan cepat dan sangat seragam.
Elektroda konsumtif direndam dalam kolam senyap cair dalam cetakan yang dikandingkan air di mana panas senyap secara bertahap melelehkan ujung elektroda. Arus listrik (biasanya AC) melewati senyap, antara elektroda dan logam tuangan yang terbentuk, dan memanaskan lebih banyak senyap sehingga titik logam dileleh dari elektroda. Titik-titik ini melewati senyap ke dasar cetakan yang dikandingkan air tempat mereka menggenap. Cetakan dengan kolam senyap bergerak ke atas saat logam tuangan baru terbentuk. Logam tuangan baru dari bahan yang dipurnikan terbangun secara lambat dari dasar cetakan. Ini adalah massa yang homogen, menggenap secara terarah, dan bebas dari ketidaksehatan pusat yang dapat terjadi dalam logam tuangan konvensional saat mereka menggenap dari luar ke dalam.
Penggenapan terarah harus dipastikan dalam proses di seluruh penampang dan panjang logam tuangan untuk menghindari cacat internal, seperti segregasi makra, lubang penyusutan, dan distribusi inklusi yang tidak seragam. Dengan mempertahankan laju peluluhan dan suhu senyap yang benar, penggenapan terarah dapat dicapai untuk logam tuangan dengan diameter yang sangat besar.
Biasanya proses ESR menawarkan kualitas produk yang sangat tinggi, konsisten, dan dapat diprediksi. Penggenapan yang dikontrol halus meningkatkan kesesuaian dan integritas struktural. Kualitas permukaan logam tuangan ditingkatkan oleh pembentukan kulit senyap tipis yang menggenap antara logam tuangan dan dinding cetakan selama operasi peluluhan. Inilah sebabnya mengapa ESR diakui sebagai metode produksi pilihan untuk baja berperforma tinggi. Baja cair menetes dari ujung elektroda dan dipurnikan saat melewati senyap cair, dengan oksida dan sulfat terikat dalam senyap. Setelah melewati senyap, baja menjadi dingin dan menggenap kembali menjadi logam tuangan dileleh ulang.
Desain cetakan dapat berupa cetakan panjang tetap atau cetakan tipe kolar. Penggunaan cetakan tipe kolar dengan cetakan bergerak atau plat dasar bergerak, memberikan kemungkinan untuk memproduksi logam tuangan dengan panjang apa pun yang diperlukan (Gambar 2). Selain itu, proses ESR memungkinkan produksi logam tuangan (i) dengan arus AC yang digunakan sebagai energi peluluhan (dari 3 kA hingga 92 kA), (ii) dengan bobot logam tuangan dari 100 kg hingga di atas 200 metrik ton tergantung pada bahan yang dileleh ulang, dan (iii) dengan diameter logam tuangan yang berkisar dari 80 mm hingga lebih dari 2000 mm. Juga logam tuangan dengan bentuk bundar, persegi, dan persegi panjang (slab) dapat dihasilkan oleh proses ini.
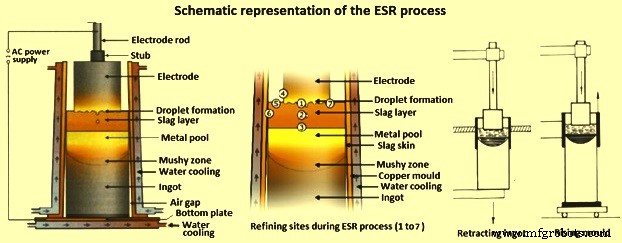
Gambar 2 Representasi skematis proses ESR
Karena senyap yang terlalu panas yang secara kontinu bersentuhan dengan ujung elektroda, lapisan cair logam terbentuk di ujung elektroda. Saat titik-titik yang berkembang melewati senyap, baja dibersihkan dari kotoran non-logam yang dihapus melalui reaksi kimia dengan senyap atau melalui flotasi fisik ke atas kolam cair. Inklusi yang tersisa dalam ESR sangat kecil dalam ukuran dan terdistribusi merata dalam logam tuangan dileleh ulang.
Meskipun penggenapan dendrit terarah, berbagai cacat, seperti terbentuknya pola cincin pohon dan bercak putih, dapat terjadi dalam logam tuangan dileleh ulang. Penting untuk dicatat bahwa bercak putih biasanya tidak terjadi dalam logam tuangan ESR. Rangka dendrit atau potongan kecil yang terpecah dari elektroda harus melewati senyap yang terlalu panas dan memiliki waktu yang cukup untuk mencair sebelum mencapai depan penggenapan. Ini mencegah bercak putih dalam logam tuangan.
Permukaan logam tuangan ditutupi oleh kulit senyap tipis dan oleh karena itu, tidak memerlukan kondisi sebelum presokan. Elektroda untuk peluluhan dapat digunakan dalam kondisi cetak.
Secara umum ada tiga sumber potensial untuk inklusi oksida non-logam. Ini adalah (i) inklusi di dalam elektroda, (ii) oksigen terlarut (O2) dan agen deoksidasi seperti aluminium (Al), dan silicone (Si), dan (iii) reaksi antara elektroda dan senyap proses.
Inklusi yang paling kritis dalam baja adalah oksida. Secara prinsip, komposisi kimia inklusi dipengaruhi oleh tujuh situs pemurnian yang ditunjukkan pada Gambar 2, tetapi tiga situs pemurnian yang paling penting adalah tiga (situs 1 hingga situs 3). Situs reaksi 1 dianggap sebagai batas fase dengan potensi pemurnian terbesar, dari sudut pandang kinetik. Sementara diajukan bahwa inklusi larut ke dalam bahan di sekitarnya, suhu sekitar 1800 deg C hingga 2000 deg C diperlukan. Menurut situs 1, suhu ini tidak tercapai pada batas fase ini. Sebaliknya, titik logam lepas segera setelah mencapai suhu cair dan kemudian terlalu panas dalam mandi senyap. Namun, waktu tinggal untuk baja cair di bawah elektroda sekitar 10 detik yang jauh lebih tinggi dibandingkan dalam mandi senyap itu sendiri (sekitar 0,1 detik). Karena itu, ada waktu yang cukup untuk reaksi pemurnian kimia terjadi di bawah elektroda daripada dalam mandi senyap. Oleh karena itu, dalam proses ESR statis, situs reaksi 2 hanya memerankan peran yang kurang penting.
Terkait situs pemurnian 3, harus dipertimbangkan fenomena yang berbeda dalam hal perilaku inklusi. Salah satu sisi, terjadi pertukaran O2 dan agen deoksidasi pada antarmuka senyap/kolam logam, di sisi lain, kelarutan O2 menurun seiring dengan penggenapan yang lebih lanjut dari baja di zona lembut. Oleh karena itu, terjadi inklusi yang tersedot, terutama terkait dengan Al. Tidak yakin jika mekanisme pemurnian seperti flotasi terjadi karena fenomena ini diatur oleh berbagai faktor pengaruh, dimulai dengan transportasi inklusi melalui zona lembut dan akhirnya pelarutan dalam medium senyap. Jika proses tidak dilakukan di bawah atmosfer gas pelindung, situs pemurnian lainnya (kecuali 6) penting karena potensi penyerapan O2 dan peningkatan O2 yang berikutnya. Untuk desulfurisasi yang cukup, situs pemurnian 5 penting karena di sini sulfur (S) yang diserap oleh senyap membentuk SO2 yang dialirkan ke dalam fase gas dan dihapus.
Proses ESR dapat diotomatisasi dari awal leleh, melalui peningkatan daya, periode laju leleh stabil, periode laju leleh yang dikurangi untuk mempertahankan profil kolam, urutan pemanasan panas, dan akhir peluluhan. Kontrol ketat atas semua parameter peluluhan diperlukan untuk produksi yang dapat direproduksi logam tuangan homogen. Untuk memenuhi spesifikasi kualitas bahan yang paling ketat, pemanas proses ESR biasanya menggunakan otomatisasi proses yang dikontrol komputer. Fungsi kontrol logika, penimbangan berkelanjutan logam tuangan, kontrol loop tertutup parameter proses, dan akuisisi data serta manajemen data ditangani oleh sistem komputer khusus. Sistem komputer ini berkomunikasi melalui bus lapangan atau antarmuka tertentu. Antarmuka operator PC (OIP) yang bertindak secara hierarkis sebagai master sistem kontrol digunakan sebagai antarmuka antara operator dan proses ESR. OIP berfungsi untuk visualisasi proses, dengan indikasi parameter, tampilan grafis, dan tombol lunak untuk perintah operator, pengeditan dan penanganan resep peluluhan, akuisisi dan penyimpanan data serta untuk pembuatan catatan peluluhan.
Variasi Proses ESR
Desain pemanas sepenuhnya koaksial diperlukan untuk peluluhan baja yang sensitif terhadap segregasi untuk mencegah penggerusan leleh oleh medan magnet sesa. Berbagai variasi proses ESR telah dikembangkan untuk memastikan permintaan yang semakin meningkat terhadap properti bahan. Pelindungan ruang leleh dengan atmosfer pelindung adalah tren terbaru dalam beberapa tahun terakhir. Peluluhan di bawah tekanan yang ditingkatkan untuk meningkatkan konten N2 dalam logam tuangan adalah variasi lain dari ESR.
Tiga variasi proses ESR yang telah dikembangkan adalah (i) peluluhan di bawah atmosfer gas iners (IESR), (ii) peluluhan di bawah tekanan yang ditingkatkan (PESR), dan (iii) peluluhan di bawah tekanan yang dikurangi (VAC-ESR).
Proses IESR terdiri dari pengeluran elektroslag di bawah atmosfer pelindung gas iners yang sepenuhnya tertutup pada tekanan atmosfer. Ini adalah variasi dari proses ESR di mana gas argon (Ar) iners melindungi senyap dan baja dari oksidasi dan penyerapan nitrogen (N2) dan hidrogen (H2) dari udara. Atmosfer gas iners membebaskan proses ESR dari masalah penyerapan H2 dan pengaruh perubahan atmosfer musiman. Selain itu, memungkinkan peluluhan di bawah gas iners bebas O2. Oksidasi elektroda hampir sepenuhnya dihindari, sehingga proses ini memberikan kebersihan logam tuangan yang lebih baik. Namun, karena tidak ada O2 dalam atmosfer pemanas, desulfurisasi tidak optimal. Dua konsep pemanas tersedia, satu dengan sistem pelindung tutup yang relatif rapat, yang lain dengan sistem pelindung tutup sepenuhnya vakum yang memungkinkan pertukaran udara yang lengkap terhadap atmosfer gas iners sebelum memulai proses peluluhan.
PESR terdiri dari pengeluran elektroslag di bawah tekanan yang ditingkatkan. Dalam beberapa tahun terakhir, N2 menjadi semakin menarik sebagai elemen aloi yang murah untuk meningkatkan properti baja. Dalam baja austenitik, N2, khususnya dalam bentuk terlarut, meningkatkan kekuatan leleh dengan membentuk larutan padat supersaturasi. Dengan grade baja ferritik, tujuannya adalah untuk mencapai dispersi halus nitrid yang dapat dibandingkan dengan mikrostruktur yang dihasilkan dengan pemanasan panas dan pemanasan baja besi (Fe) -karbon (C). Untuk produksi bahan baru ini, esensial bahwa jumlah N2 yang cukup tinggi di atas batas kelarutan pada tekanan normal dimasukkan ke dalam baja cair dan kerugian N2 dicegah selama penggenapan. Karena kelarutan N2 berbanding lurus dengan akar kuadrat tekanan parsialnya, memungkinkan untuk memasukkan jumlah besar N2 ke dalam leleh dan membiarkannya menggenap di bawah tekanan yang lebih tinggi. Ini telah terbukti dengan proses pengeluran elektroslag pada tekanan operasional 42 kg/cm kuadrat.
Karena waktu tinggal yang sangat singkat titik logam dalam fase cair selama peluluhan, penyerapan N2 melalui fase gas tidak mencukupi. N2, oleh karena itu, disuplai secara kontinu selama peluluhan dalam bentuk aditif padat yang mengandung N2. Tekanan tinggi dalam sistem melayani secara eksklusif untuk mempertahankan N2 yang dimasukkan ke dalam baja cair. Tingkat tekanan tergantung pada komposisi baja dan konten N2 yang diinginkan dari logam tuangan dileleh ulang.
Pengeluran elektroslag di bawah vakum (VAC-ESR) adalah proses baru lainnya yang dikembangkan. Ini adalah variasi dari ESR yang juga menyediakan degaasi vakum dari leleh. Dalam proses VAC-ESR, peluluhan dilakukan di bawah vakum menggunakan senyap. Masalah oksidasi leleh tidak muncul. Selain itu, gas terlarut seperti H2 dan N2 dapat dihapus dan bahaya bercak putih dikurangi hingga minimum. Proses ini cocok untuk peluluhan aloi super dan aloi titan.
Parameter Proses
Panas yang diperlukan untuk operasi proses ESR dihasilkan dalam mandi senyap oleh efek Joule. Kualitas logam tuangan dileleh ulang dipengaruhi oleh (i) karakteristik listrik, (ii) neraca panas, dan (iii) diameter elektroda/logam tuangan. Persyaratan input energi untuk proses ESR biasanya dalam rentang 1000 kWh/t hingga 1500 kWh/t baja. Mandi senyap dianggap sebagai resistor variabel. Resistansinya ditentukan oleh jarak elektroda, resistivitas senyap efektif, dan jalur arus listrik. Kedalaman senyap normal biasanya sekitar 100 mm.
Bentuk kolam cair dipengaruhi oleh input panas dalam proses. Semakin jauh jarak antara elektroda konsumtif dan logam tuangan dileleh ulang, semakin halus distribusi panas dalam senyap. Saat menentukan jarak elektroda, perlu dipertimbangkan bahwa jalur arus yang lebih pendek menunjukkan arus yang lebih tinggi dengan generasi panas terpusat di bawah ujung elektroda dan penggenapan yang tidak diinginkan dari kolam logam yang dalam. Di sisi lain, jalur arus yang lebih panjang membutuhkan tegangan tinggi, yang menyebabkan generasi panas yang lebih merata dan profil kolam yang lebih datar dan menguntungkan.
Tegangan operasional dalam proses ESR biasanya sekitar 40 V atau lebih rendah. Rangkaian listrik untuk proses ESR dapat berupa AC (arus bolak-balik) atau DC (arus searah). Proses ESR AC satu fasa memberikan pemurnian optimal dan laju leleh untuk logam tuangan dengan diameter 200 mm atau lebih. Proses ESR DC membutuhkan laju leleh yang lebih rendah untuk pemurnian baja. Namun, ketika pemurnian baja bukan merupakan persyaratan utama, proses ESR DC memberikan laju peluluhan tertinggi per unit daya yang dikonsumsi. Praktik saat ini adalah menggunakan pasokan daya AC satu fasa dan rasio diameter elektroda/logam tuangan yang rendah biasanya dalam rentang 0,4 hingga 0,7. Biasanya frekuensi 50 Hz (hertz) atau 60 Hz digunakan untuk operasi AC. Namun, untuk logam tuangan yang sangat besar, di mana reaktivitas lebih penting, lebih baik menggunakan daya frekuensi rendah (dalam rentang 5 Hz hingga 10 Hz) untuk efisiensi yang ditingkatkan.
Laju peluluhan dan input energi yang optimal tergantung pada diameter logam tuangan. Kondisi optimal untuk laju peluluhan maksimum yang dapat diizinkan pada daya terendah yang mungkin biasanya ditentukan oleh persamaan 'laju peluluhan = konstanta × daya × rasio pengisian (luas) × luas cetakan / jarak elektroda'. Banyak praktik operasional menganggap laju peluluhan sebagai proporsional terhadap diameter logam tuangan, yang diperoleh pada laju peluluhan sekitar 0,004 kg/min/mm. Gambar 3 menunjukkan efek tegangan dan arus terhadap laju peluluhan untuk logam tuangan dengan diameter 240 mm. Dari hubungan ini dapat dilihat bahwa untuk arus dan ukuran logam tuangan tertentu, ada tegangan opsi yang sesuai dengan laju peluluhan maksimum.
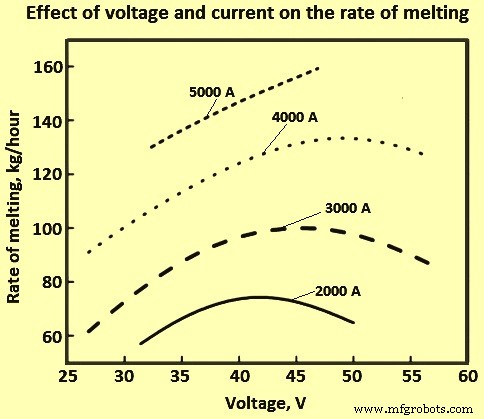
Gambar 3 Efek tegangan dan arus terhadap laju peluluhan
Peran Senyap dalam Proses ESR
Senyap memiliki peran penting dalam proses ESR dari sudut pandang kontrol inklusi. Properti kimia dan fisik senyap juga memiliki pengaruh besar terhadap penghapusan inklusi. Peran senyap mencakup (i) generasi panas Joule untuk peluluhan elektroda, (ii) pemurnian baja cair melalui penyerapan inklusi non-logam, (iii) desulfurisasi baja, (iv) perlindungan baja dari kontaminasi, (v) penyediakan pelumas untuk antarmuka cetakan tembaga/cakar baja yang menggenap, dan (vi) kontrol transfer panas horizontal antara baja yang menggenap dan cetakan.
Senyap untuk ESR biasanya didasarkan pada sistem terner CaF2-CaO-Al2O3. Ciri utamanya adalah eutektik yang sesuai dengan komposisi dengan proporsi yang hampir sama antara CaO dan Al2O3. Ini mengidentifikasi senyap dengan suhu cair dalam rentang 1350 deg C hingga 1500 deg C, yang membuatnya cocok untuk peluluhan berbagai aloi, termasuk baja dan aloi super. Dalam kasus senyap dengan 70% CaF2 dan 30% Al2O3, CaO dikecualikan sebanyak mungkin untuk mencegah penyerapan H2, sementara tidak ada masalah dengan kehadiran dua cairan. Sistem biner CaO-Al2O3 di sisi lain, hanya memiliki rentang senyap yang terbatas dengan karakteristik peluluhan yang cocok, sementara sistem biner CaF2-CaO digunakan dalam kasus di mana diperlukan tingkat desulfurisasi yang tinggi.
Namun, kelemahannya adalah memiliki resistensi yang rendah. Konten CaO yang tinggi juga meningkatkan risiko retensi kelembaban atau penyerapan H2. Penambahan sejumlah SiO2 ke dalam senyap ESR dalam kasus proses ESR tipe logam tuangan gambar penting untuk meningkatkan kinerja pelumas, mengontrol konten Si dan Al dalam baja cair, dan memodifikasi inklusi tipe oksida. Selain itu, penambahan SiO2 menekan suhu kristalisasi senyap CaF2-Al2O3-CaO. Lebih lanjut, MgO dan SiO2 dalam senyap yang mengandung CaF2 mempengaruhi tegangan permukaan senyap.
Meskipun CaF2 adalah komponen krusial dalam senyap ESR apa pun dan sangat menurunkan suhu peluluhan sistem senyap, ia tidak larut dalam fase oksida. Properti senyap, seperti konduktivitas listrik, konduktivitas termal, densitas, viskositas, dan tegangan permukaan memainkan peran penting dalam peluluhan yang efektif dan pemurnian logam. Resistensi senyap mempengaruhi karakteristik operasional dan ekonomi proses ESR. Al2O3 meningkatkan resistensi senyap dan mempromosikan generasi panas yang baik, sehingga memungkinkan pengurangan konten massa senyap, yang juga mengurangi kerugian panas karena pengurangan luas kontak antara senyap dan dinding cetakan.
Senyap terkadang disebut sebagai senyap 'panjang' dan 'pendek' ketika viskositas senyap dipertimbangkan. Senyap panjang tetap cair dalam rentang suhu yang luas dan cenderung memberikan kulit senyap tipis dan consequently permukaan logam tuangan yang baik. Senyap pendek menjadi viskos secara cepat saat pendinginan dan cenderung memberikan kulit senyap tebal dan permukaan logam tuangan yang buruk. Konten CaF2 yang tinggi mempromosikan senyap pendek, sedangkan konten SiO2 dan MgO mendukung senyap panjang.
Termodinamika Proses ESR
Dalam kasus proses ESR baja di dalam atmosfer udara, reaksi kimia terjadi dan mengubah komposisi kimia logam tuangan cetak. Tingkat beberapa elemen, seperti kobalt (Co), nikel (Ni), krom (Cr), molibdenum (Mo), tungsten (W), dan karbon (C) tetap tidak berubah setelah peluluhan. Namun, konten Si (silikon), O2, dan S dapat berubah dari 10% hingga 80%, sementara konten Al dan Ti (titan) dapat bervariasi tergantung pada kondisi peluluhan (penurunan atau peningkatan). Oleh karena itu, beberapa langkah diperlukan untuk mencegah kerugian elemen. Ini dapat dicapai dengan menggunakan variasi ESR khusus. Cara lain adalah mengontrol komposisi senyap dengan penambahan rutin ke dalam senyap, yang diinginkan karena kondisi peluluhan yang stabil.
Oksidasi elemen dapat dicegah oleh senyap deoksidasi selama proses peluluhan dicapai dengan penambahan Al. Potensi O2 senyap menentukan kimia proses ESR. Ini mempengaruhi pengeliminasi S dan inklusi non-logam. O2 bereaksi dengan beberapa elemen dalam baja dan menekan penyerapan H2. Dalam senyap, O2 sebagian besar dalam bentuk gabungan sebagai FeO, MnO, dan SiO2. Untuk menentukan konten O2 dalam baja, esensial untuk menemukan hubungan antara FeO dalam senyap dan O2 dalam logam tuangan dileleh ulang. Namun, karena kelarutan FeO yang sangat rendah dalam senyap CaF2, aktivitasnya sangat tinggi. Konten O2 dapat ditentukan oleh analisis termodinamika reaksi antara O2 dan komponen aktif.
Si dan Mn adalah elemen yang dapat bereaksi dengan O2 yang ada dalam baja dan dari senyap. Ketika Si adalah deoksidator terkuat, konten O2 baja ditentukan oleh konten Si. Pada suhu dan konten Si yang konstan dalam baja, konten O2 baja lebih tinggi pada aktivitas SiO2 yang lebih tinggi dalam senyap, atau dengan menurunkan basicitas senyap. Kerugian Al dalam logam tuangan dileleh ulang kecil, terutama pada konten Al2O3 yang tinggi dalam senyap. Di sisi lain, kehadiran Al2O3 dalam senyap mengurangi oksidasi Si. Reaksi antara Si dalam elektroda dan Al2O3 dalam senyap juga mengontrol oksidasi Al dalam logam tuangan dileleh ulang. Oleh karena itu, konten Al dalam logam tuangan dileleh ulang bergantung pada konten Al2O3 dalam senyap dan konten Si dalam elektroda, suhu dan komposisi kimia baja.
Konten Al dalam logam tuangan dileleh ulang menurun saat digunakan senyap CaF2-Al2O3-CaO dengan konten SiO2 yang ditingkatkan. Ketika Al digunakan untuk deoksidasi, hingga 15% Al yang ditambahkan ditransfer ke dalam baja cair. Konten Ti dalam baja dileleh ulang bergantung pada konten Al dan Ti dalam elektroda konsumtif, konten Al2O3 dan TiO2 dalam senyap, dan potensi O2 dalam fase gas di atas senyap. Kesetimbangan antara konten Al dan Ti dalam elektroda pada berbagai konten TiO2 senyap ditunjukkan pada Gambar 4. Untuk konten Al yang diberikan dalam elektroda, kerugian Ti dapat diminimalkan dengan penambahan TiO2 ke dalam senyap. Pada konten Al yang tinggi, TiO2 dalam senyap direduksi oleh Al dan oleh karena itu Al juga mengatur rasio Ti/TiO2.
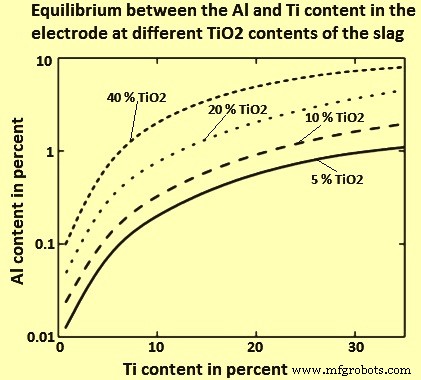
Gambar 4 Kesetimbangan antara konten Al dan Ti dalam elektroda pada berbagai konten TiO2 dalam senyap
Pada tahap awal pengembangan proses ESR, penghapusan S telah dianggap sebagai salah satu tujuan utama. Laju desulfurisasi meningkat dengan basicitas senyap. Transfer S terjadi terutama pada dua antarmuka, menurut dua reaksi yaitu (i) reaksi senyap/logam, dan (ii) reaksi gas/senyap (Gambar 5).
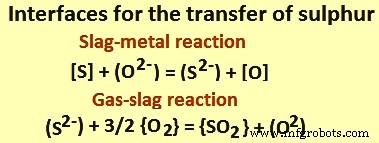
Gambar 5 Antarmuka untuk transfer sulfur
Analisis termodinamika reaksi yang diberikan pada Gambar 5 menunjukkan bahwa desulfurisasi terkait dengan (i) konsentrasi ion O2 dalam senyap, (ii) tekanan parsial O2 dalam fase gas, dan (iii) komposisi kimia baja. Transfer S dari baja ke senyap dipromosikan oleh basicitas senyap yang tinggi dan konsentrasi O2 yang rendah dalam baja. Di sisi lain, transfer S dari senyap ke gas dipromosikan oleh tekanan parsial O2 yang tinggi dalam atmosfer dan basicitas senyap yang rendah. Kemampuan senyap untuk menampung S didefinisikan dalam hal kapasitas S. Kapasitas S untuk sistem CaF2-CaO-Al2O3 meningkat seiring dengan peningkatan konten CaF2 dan dengan peningkatan jumlah CaO hingga batas saturasi.
Dalam kasus ESR di bawah atmosfer gas iners pelindung, S tetap dalam senyap dan terjadi penumpukan S seiring berjalannya proses. Dalam kasus seperti ini, kapasitas S adalah faktor yang menentukan, dan komposisi senyap harus disesuaikan untuk melanjutkan tindakan desulfurisanya hingga akhir proses. Ini berarti rasio senyap/logam mengasumsikan arti yang lebih besar.
Penggenapan dan Struktur Logam Tuangan
Struktur penggenapan logam tuangan yang dihasilkan oleh proses ESR adalah fungsi dari waktu penggenapan lokal dan gradien suhu pada antarmuka cair/padat. Untuk mencapai struktur primer dendrit terarah, gradien suhu yang relatif tinggi pada depan penggenapan harus dipelihara selama periode peluluhan yang lengkap.
Makrostruktur logam tuangan yang dihasilkan oleh proses ESR berbeda dari makrostruktur logam tuangan cetak konvensional karena metode transfer panas dan pengeluaran panas yang berbeda. Arah pertumbuhan dendrit adalah fungsi dari kolam logam selama penggenapan. Oleh karena itu, gradien dendrit terhadap sumbu logam tuangan meningkat dengan laju peluluhan. Dalam kasus ekstrim, pertumbuhan dendrit terarah dapat berhenti. Inti logam tuangan kemudian menggenap secara tidak terarah dalam grain ekuaksial, yang mengarah pada segregasi dan penyusutan mikro. Bahkan dalam kasus penggenapan dendrit terarah, segregasi mikro meningkat dengan jarak cabang dendrit. Struktur penggenapan dengan dendrit sejajar dengan sumbu logam tuangan memberikan hasil optimal. Namun, ini tidak selalu mungkin.
Permukaan logam tuangan yang baik membutuhkan input energi minimum dan consequently laju peluluhan minimum. Peningkatan laju peluluhan meningkatkan selisih antara gradien isoterma solidus dan liquidus dan mengarah pada kedalaman kolam yang lebih besar. Oleh karena itu, pertumbuhan grain terjadi dalam arah radial bukan arah vertikal. Peningkatan laju peluluhan menyebabkan struktur grain yang lebih halus dan mengubah arah pertumbuhan struktur kolumn dari pertumbuhan aksial ke pertumbuhan radial dan kolam cair yang lebih dalam pada laju peluluhan yang sangat tinggi. Peningkatan suhu senyap cair juga menghasilkan struktur grain kolumn yang lebih kasar dan ketikatan lapisan grain ekuaksial yang dipurnikan yang berkurang, baik di permukaan maupun dasar logam tuangan ESR. Meskipun penggenapan dendrit terarah, cacat seperti pola cincin pohon, bercak putih, dan titik putih dapat terjadi dalam logam tuangan dileleh ulang.
Struktur segregasi makra dan porositas di tengah logam tuangan biasanya tidak umum dalam logam tuangan ESR. Ciri utama proses ESR adalah kemampuannya untuk menghasilkan baja dengan segregasi mikro yang dikurangi. Ini terkait dengan waktu penggenapan lokal dan jarak cabang dendrit. Baja dalam proses ESR biasanya membeku dengan cara kolumn, yang memberikan segregasi mikro yang lebih sedikit dibandingkan struktur ekuaksial. Semakin besar gradien suhu, semakin kecil jarak antara jarak cabang dendrit dan semakin rendah heterogenitas kimia di area mikro. Dalam proses ESR, gradien suhu lebih besar dibandingkan dengan cetakan konvensional. Oleh karena itu, jarak cabang dendrit sekunder lebih kecil dalam kasus proses ESR dibandingkan cetakan konvensional logam tuangan.
Efek penurunan efek segregasi ditunjukkan pada Gambar 6, di mana perbandingan mikrostruktur sebelum dan setelah pemrosesan ESR telah dibuat untuk baja perkakas pemanasan panas. Mikrostruktur dalam kedua kasus adalah martensit yang dipanaskan. Perbedaan dalam pita segregasi terlihat jelas. Sementara segregasi jelas dalam elektroda konsumtif, mereka hampir sepenuhnya dihilangkan dalam logam tuangan dileleh ulang.
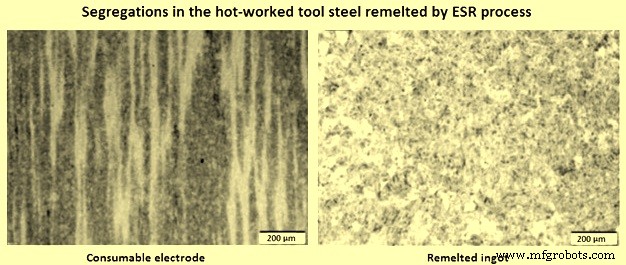
Gambar 6 Segregasi dalam baja perkakas pemanasan panas yang dileleh ulang oleh proses ESR
Efek waktu penggenapan lokal pada jarak dendrit menunjukkan bahwa jarak cabang dendrit berkurang seiring dengan peningkatan laju pendinginan. Selain komposisi yang lebih homogen dan struktur penggenapan padat, penghapusan inklusi non-logam adalah ciri penting proses ESR. Secara umum, inklusi dengan mudah memicu rongga mikro dan retakan pada antarmuka inklusi/baja, yang dapat menjadi asal retakan lelah atau cacat lain. Juga, baja yang diproses ESR bukan merupakan pengecualian. Banyak faktor mempengaruhi terbentuknya inklusi non-logam dalam baja yang diproses ESR, termasuk atmosfer pemanas, konten inklusi dalam elektroda konsumtif, jumlah senyap dan komposisinya, input daya, laju peluluhan, rasio pengisian, dll. Sebagian besar inklusi non-logam terjadi karena reaksi antara O2 dan elemen seperti Mn (mangan), Si, dan Al. Deoksidasi senyap selama elektroslag memiliki pengaruh penting terhadap terbentuknya inklusi non-logam dalam logam tuangan yang diproses ESR. Terlihat bahwa jumlah inklusi terendah tercapai dalam ESR dengan viskositas terendah dan tegangan antarmuka tertinggi. Namun, tidak adanya inklusi besar adalah ciri khas proses ESR.
Penghapusan inklusi non-logam selama proses ESR terjadi di ujung elektroda, tempat terutama penyerapan dan pelarutan inklusi non-logam dalam senyap terjadi. Saat ujung elektroda dipanaskan menuju titik lelehnya, inklusi dalam elektroda direlarutkan sebelum baja meleleh. Inklusi lain, seperti inklusi eksogen yang lebih besar dalam elektroda, tidak larut dalam logam padat dan diekspos ke senyap saat ujung elektroda menjadi cair. Jika komposisi senyap cocok, suhu cukup tinggi dan waktu tinggal cukup lama, inklusi non-logam larut dalam senyap. Namun, pada titik ini dapat terjadi reaksi lebih lanjut karena perbedaan konstanta kesetimbangan, serta kemungkinan flotasi inklusi besar. Baja pada titik ini bebas dari inklusi non-logam, tetapi dapat memiliki dalam larutan elemen yang menghasilkan inklusi dengan reaksi selama waktu membeku (reaksi penghapusan S). Efisiensi penghapusan inklusi meningkat dengan kecepatan peluluhan yang dikurangi. Telah dilihat bahwa senyap multi-komponen (CaF2, CaO, Al2O3, SiO2, dan MgO) memiliki kapasitas yang lebih baik untuk mengontrol jumlah inklusi. Sebagian besar inklusi non-logam untuk senyap multi-komponen adalah inklusi MgO-Al2O3, sementara terutama inklusi Al2O3 ada saat menggunakan senyap konvensional 70% CaF2 – 30% Al2O3. Lebih lanjut, ukuran inklusi maksimum untuk senyap multi-komponen ditemukan lebih kecil daripada untuk senyap biner konvensional.



