Pertimbangan Esensial Penggilingan Batang Kabel dalam Produksi Baja
Batang kabel adalah produk baja biasanya dengan penampang lingkaran yang dihasilkan dari penggilingan panas billet baja. Batang kabel dikenal dengan proses selanjutnya yang panjang yang mereka lalui di unit pengolahan sekunder dan tersier hingga produk akhir dihasilkan. Selain itu, produk akhir digunakan dalam banyak hal sebagai bagian vital di berbagai bidang industri.
Selama beberapa tahun terakhir, aktivitas pengembangan teknologi untuk produksi batang kabel telah didorong oleh permintaan yang meningkat pada kualitas batang kabel oleh pengguna untuk aplikasi yang banyak, seperti produksi kawat kord untuk penguat ban mobil (kawat kord perlapis brass/bronze dan kawat kord), kabel tebal tinggi, kawat tergalvanis untuk jembatan gantung dan jalan raya, peralihan kereta api, kawat spring, rantai penguat, perekat, rod pengelasan, rod untuk penguat struktur beton prategang (PC-wire), kawat geraji untuk memotong wafer silikon untuk industri fotovoltaik, dan kawat musik, dll.
Di pabrik penggilingan batang kabel (Gambar 1), untuk memenuhi persyaratan unit pengolahan sekunder dan tersier, berbagai aspek telah diatasi hingga saat ini dengan pengenalan fasilitas perawatan panas inline, pengembangan batang kabel diameter kecil, penggilingan terkontrol dengan tujuan menghilangkan beberapa langkah pengolahan sekunder, meningkatkan produktivitas, dan hemat energi. Dalam beberapa tahun terakhir, karena persaingan yang semakin ketat dan dengan niat untuk membangun daya saing yang lebih kuat dalam kualitas produk, beberapa aspek seperti peningkatan akurasi dimensi dan kualitas metalurgi produk, peningkatan efisiensi peralatan dan operasional juga telah menjadi sangat penting.
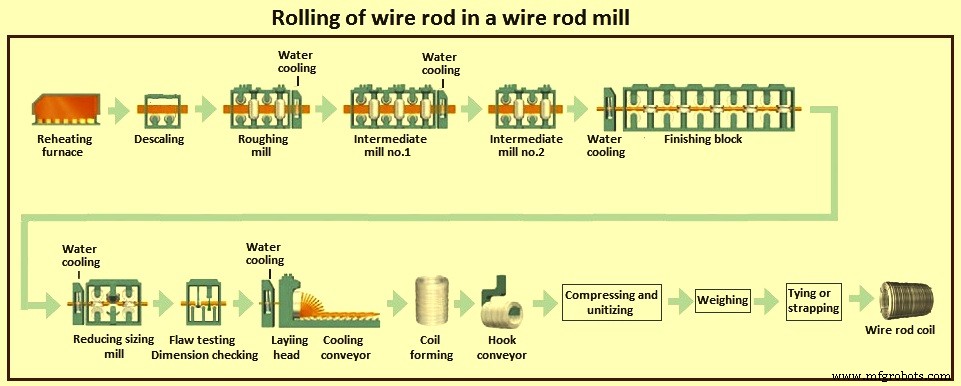
Gambar 1 Pabrik penggilingan batang kabel
Permintaan yang meningkat pada batang kabel berbagai grade baik untuk ukuran kecil maupun besar menantang produsen batang kabel untuk meningkatkan teknologi baru dengan menggabungkan produktivitas pabrik yang tinggi dan efisiensi produk akhir berkualitas superior dengan fleksibilitas proses yang ekstrem. Kemungkinan untuk mengubah rute proses sesuai dengan aplikasi akhir dari grade baja yang digiling dan untuk menyederhanakan perencanaan produksi adalah salah satu persyaratan yang paling penting saat ini di pabrik penggilingan batang kabel untuk kesuksesan.
Properti teknologi batang kabel bergantung pada proses produksi, komposisi kimia billet serta inspeksi/persiapan, pemanasan ulang billet, dan optimasi suhu penggilingan selain konfigurasi pabrik.
Billet dan Persiapan Billet
Inklusi nonlogam – Pada sebagian besar grade batang kabel, kehadiran inklusi nonlogam sangat merugikan karena kemungkinan promosi rongga mikroskopik atau diskontinuitas matriks logam yang dapat menyebabkan patahnya batang kabel selama penggilingan di pabrik penggilingan atau selama pengolahan lebih lanjut. Inklusi semacam ini (utama oksida, silikat, sulfida, dan nitrida) dapat berasal selama berbagai tahap produksi baja itu sendiri (legdi, desulfurisasi, dan defosforisasi) atau dapat memiliki asal eksogen, misalnya, efek aus yang disebabkan oleh kontak langsung baja cair dengan material lapisan refraktori. Selain aspek yang terkait dengan kuantitas dan distribusi secara keseluruhan, indeks yang paling penting untuk menentukan bahaya inklusi nonlogam adalah bentuk dan deformabilitasnya. Aluminat adalah yang paling berbahaya karena titik leleh yang tinggi dan tidak dapat diubah bentuk, sementara sulfida manganese globular (utama dihasilkan selama tahap cetak) mudah terfragmentasi menjadi tali duktil halus selama penggilingan dan dapat diubah bentuk lebih lanjut selama tahap pengolahan berikutnya.
Komposisi kimia – Komposisi kimia adalah aspek penting karena komposisi kimia menentukan properti mekanik batang kabel dan kesesuaiannya untuk aplikasi tertentu. Selain itu, selain komposisi kimia, memastikan variasi yang sempit dari komposisi kimia dalam satu pan dan antara berbagai pan untuk grade baja tertentu adalah fundamental untuk memastikan keandalan selama penggilingan dan pengolahan lebih lanjut batang kabel. Tingkat rendah impurity yang berbahaya seperti fosfor dan sulfur diinginkan karena impurity ini dapat sangat mempengaruhi kelelenahan batang kabel selama operasi tarik selanjutnya.
Kontrol tingkat segregasi – Kontrol tingkat segregasi pada billet awal mewakili salah satu aspek yang paling penting untuk memastikan kinerja yang andal pada kawat tarik akhir dari batang kabel. Untuk memastikan tingkat segregasi yang memadai dari batang kabel, tahap cetak kontinu dari billet menjadi penting untuk menghasilkan billet yang ditandai dengan kemunculan minimum kristal kolumnar dan insidensi maksimum wilayah dengan kristal ekuaksial. Segregasi dendritik dapat menyebabkan pembentukan pita segregasi yang masih dapat ada bahkan setelah penggilingan dan penarikan, membatasi keandalan kinerja kabel. Selain itu, bahkan mikro-segregasi dalam kasus batang kabel dengan karbon lebih tinggi dapat menyebabkan pembentukan struktur martensit di area pusat batang kabel, meningkatkan risiko patah kabel.
Kelelenahan – Kelelenahan batang kabel dan perilakunya selama operasi tarik berikutnya sangat tergantung pada kandungan hidrogen dan nitrogen. Untuk alasan ini, sangat penting untuk mengontrol kandungan hidrogen dan nitrogen baja dalam batas yang dapat diterima.
Ukuran billet dan kondisi billet – Definisi ukuran billet yang paling sesuai dan kualitas permukaan yang diperlukan adalah subjek yang sangat dibahas. Kondisi billet adalah aspek krusial lainnya untuk produksi batang kabel karena mewakili hubungan antara teknologi cetak dan penggilingan. Norma inspeksi kualitas billet harus ditentukan untuk menentukan apakah billet hasil cetak dapat langsung ditransfer ke pabrik penggilingan atau kondisi diperlukan untuk billet untuk mengontrol risiko penolakan produk. Target dari garis kondisi billet adalah untuk memastikan finishing permukaan yang tinggi dengan kehadiran laps dan bleed yang tidak ada, kontrol kedalaman dekarburisasi satu sisi, dan untuk meminimalkan penolakan produk akhir di sisi lainnya.
Pemanasan ulang billet – Kontrol yang ketat pada pemanasan billet diperlukan untuk kontrol kualitas batang kabel. Tungku pemanasan ulang harus memastikan kualitas permukaan billet, keseragaman suhu, menghindari rendaman berlebihan, dan menghindari peningkatan ukuran butir austenitic. Kualitas permukaan billet bergantung pada pembentukan skala di tungku. Selain itu, grade karbon lebih tinggi rentan terhadap dekarburisasi. Dekarburisasi pada billet harus dikontrol melalui kontrol pemanas saat pemanasan billet.
Salah satu aspek yang paling krusial untuk dipertimbangkan untuk pemanasan ulang beberapa grade batang kabel seperti grade kord ban adalah membatasi penurunan suhu kepala-ke-ekor akibat waktu penggilingan di pabrik. Saat penggilingan batang kabel diameter kecil, waktu yang dibutuhkan lebih lama, bahkan jika digiling pada kecepatan tertinggi. Ini berarti bahwa penurunan suhu kepala-ke-ekor di entri pabrik kontinu adalah yang tertinggi untuk batang kabel dengan diameter rendah (misalnya 5 mm). Masalah ini dapat dibatasi dengan kontrol yang tepat di tungku pemanasan ulang, dengan mengatur pola pemanasan di berbagai bagian sehingga mungkin untuk sebagian mengkompensasi kehilangan suhu alami di ekor billet.
Peralatan pabrik penggilingan
Peralatan pabrik penggilingan memainkan peran yang sangat penting dalam produksi batang kabel. Optimasi pabrik penggilingan, fleksibilitas operasional, dan keandalan proses memainkan peran fundamental. Untuk meningkatkan kualitas produk akhir (dalam hal toleransi ukuran, properti mekanik, dan finishing permukaan), sistem otomasi yang andal dan khusus juga diperlukan. Berbagai sistem otomasi diterapkan di pabrik penggilingan modern untuk menebal/bagian, kecepatan sudut gulungan, dan tegangan antara stand dan suhu terkait. Proses termo-mekanikal spesifik dan sistem kontrol otomatis telah dikembangkan untuk meningkatkan properti teknologi batang kabel, toleransi, dan kualitas permukaan.
Descaler – Untuk memasok pabrik dengan billet yang ditandai dengan kualitas permukaan yang tepat, selain praktik kondisi billet dan pemanasan ulang, descaling diperlukan. Ini adalah persyaratan yang sangat penting. Permukaan yang sangat bersih harus dijamin untuk menghindari cacat permukaan irreversibel di tahap penggilingan berikutnya (skala tergulung). Untuk alasan ini, penghapusan skala primer dilakukan di keluar tungku oleh descaler tekanan air tinggi dalam waktu yang sangat singkat (kecepatan billet yang tinggi), untuk menghindari pendinginan berlebihan permukaan yang merugikan.
Stand dan pemotong pabrik penggilingan – Stand pabrik penggilingan mewakili inti dari proses penggilingan dan konfigurasi mereka harus tepat untuk cocok dengan parameter teknologi dimensi seperti campuran produk grade baja, ukuran yang digiling, produktivitas minimum dan maksimum, waktu penggilingan minimum dan maksimum, kecepatan gigitan yang diperlukan, konfigurasi pemotong yang diperlukan, fasilitas upstream dan downstream yang tersedia, dan ketersediaan media, dll.
Mudah dipahami sejauh mana konfigurasi pabrik yang tidak sesuai dapat mempengaruhi seluruh proses penggilingan. Dalam lingkungan saat ini, untuk pabrik penggilingan batang kabel secara umum dan dalam arti yang lebih luas untuk pabrik penggilingan batang kabel yang memiliki kemampuan untuk menggiling produk baja khusus, ada kebutuhan akan fleksibilitas proses yang semakin tinggi dalam hal grade baja yang akan diproses, strategi penggilingan yang akan diterapkan, dan kecepatan perubahan ukuran. Ini menjadi semakin ketat seiring berjalannya waktu. Di pabrik penggilingan batang kabel modern, sebenarnya, tidak jarang untuk memiliki lebih dari 250 perubahan ukuran di pabrik penggilingan multi-strand. Untuk alasan ini, kemampuan untuk mengurangi waktu perubahan ukuran dan menyederhanakan desain pass gulungan adalah prioritas.
Pemotong setelah descaler harus memiliki gaya pemotongan, terutama ketika penggilingan suhu rendah diadopsi di pabrik penggilingan batang kabel. Stand penggilingan harus memastikan kekakuan yang sesuai, dengan kekakuan aksial dan radial yang tinggi, untuk mendukung beban penggilingan yang tinggi. Mereka harus memastikan perubahan cepat dan risiko yang lebih kecil untuk merusak mangkuk dalam hal cobble.
Blok finishing mill dan reducing sizing mill – Blok perlu memiliki desain yang kokoh dan konstruksi berat untuk menahan beban penggilingan tinggi dan mentransmisikan momen penggilingan tinggi. Beberapa grade batang kabel sangat sensitif terhadap suhu penggilingan yang tidak tepat yang dapat dipaksa oleh pembatasan blok penggilingan. Selain itu, karena kemampuan untuk mendapatkan toleransi dimensi yang ketat adalah aspek fundamental baik untuk ukuran besar maupun kecil batang kabel, reducing and sizing mill setelah blok penggilingan diperlukan.
Selain manfaat yang dicapai dalam hal biaya operasional, efisiensi pabrik, dan hasil material, serta penerapan konsep 'single pass family' (semua produk diselesaikan pada reducing and sizing mill), peningkatan yang dihasilkan dari penggunaan reducing and sizing mill untuk berbagai grade batang kabel terutama tercermin pada kualitas batang kabel itu sendiri. Alasannya banyak dan meliputi (i) karena urutan penggilingan yang dioptimalkan dan optimasi tegangan, mungkin untuk mencapai toleransi ukuran yang ketat baik dalam hal nilai mutlak maupun keandalan/kecocokan sepanjang panjang gulungan dan antara gulungan yang berbeda, (ii) ukuran kecil dapat diproduksi dengan kecepatan penggilingan yang superior, sehingga mengurangi waktu penggilingan murni dan penurunan suhu kepala-ke-ekor, (iii) ukuran besar memiliki bentuk ekor gulungan yang lebih baik, karena jarak yang kecil antara blok sizing dan loop laying head serta garis pendingin air yang lebih pendek setelah blok sizing, (iv) panjang bar yang tidak ditangani (tidak didinginkan air) yang lebih sedikit, (v) kualitas internal batang kabel dijamin karena pengurangan area yang tepat yang dicapai di reducing and sizing mill, (vi) perawatan termo-mekanikal dapat diterapkan untuk memastikan kontrol ukuran butir yang tepat,(vii) reduksi teknologi penampang pada titik patah meningkat, (viii) profil termal lebih mudah dikontrol karena urutan penggilingan dan pendinginan multi-tahap, sehingga menghindari peningkatan suhu berlebihan di blok finishing (Gambar 2), (ix) penyebaran properti teknologi akhir yang lebih rendah dapat dicapai, (x) penampilan skala meningkat secara drastis karena pendinginan yang lebih sedikit yang diperlukan setelah urutan penggilingan terakhir, dan (xi) lapisan dekarburisasi lebih tipis dan lebih merata didistribusikan di sekitar sekeliling batang kabel dalam kasus grade karbon lebih tinggi.
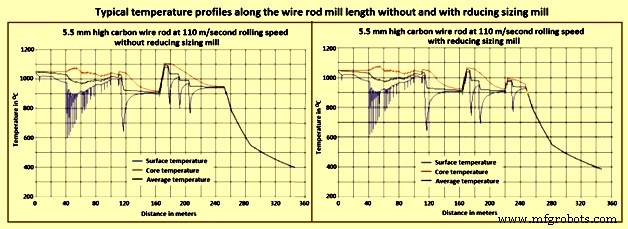
Gambar 2 Profil suhu tipikal sepanjang panjang pabrik penggilingan batang kabel tanpa dan dengan reducing sizing mill
Total reduksi dari reducing sizing mill jauh di atas reduksi kritis untuk seluruh rentang campuran produk di pabrik penggilingan batang kabel. Oleh karena itu, semua pabrik penggilingan batang kabel modern dilengkapi dengan teknologi ini.
Pemotong kecepatan tinggi – Pabrik penggilingan batang kabel biasanya dilengkapi dengan pemotong kecepatan tinggi di berbagai lokasi pabrik. Pemotong ini dirancang untuk pemotongan kepala dan ekor batang kabel pada kecepatan maksimum pabrik penggilingan yang dapat di pabrik modern hingga 130 meter per detik untuk batang kabel baja plain dan reinforcement water-quenched/self-tempered. Karakteristik desain canggih dari pemotong kecepatan tinggi meliputi (i) kepadatan unit, (ii) desain penangkap blas tunggal/drive tunggal yang memungkinkan operasi pemotongan dan pemotongan potong dilakukan oleh pasangan penangkap blas yang sama, (iii) sistem kunci/penyelarasan blas canggih dengan pergantian blas yang lebih cepat, (iv) diverter listrik pendek-stroke, (v) pengurangan amplitudo sudut deviasi (mengurangi gesekan dan meminimalkan aus pada diverter dan conveyor), (vi) siklus deviasi yang lebih pendek, meningkatkan sinkronisasi dan efisiensi operasi yang jauh di luar kecepatan desain, (vii) pengurangan yang signifikan pada lebar blas, (viii) penangkap blas yang lebih sempit yang menghasilkan efisiensi operasional yang lebih baik, dan (viii) gesekan yang lebih rendah pada elemen panduan dengan tingkat aus yang lebih rendah dan kebisingan yang lebih kecil pada kecepatan tertinggi.
Inspeksi inline – Praktik standar adalah untuk memeriksa batang kabel dalam kondisi dingin setelah proses penggilingan selesai. Praktik ini tidak lagi memenuhi persyaratan karena peningkatan kecepatan penggilingan dan permintaan pelanggan untuk produk berkualitas lebih tinggi. Oleh karena itu, timbul kebutuhan akan teknik proses dan kontrol kualitas baru selama produksi batang kabel di pabrik penggilingan batang kabel. Tren umum saat ini adalah untuk pengujian juga dilakukan pada produk panas di pabrik penggilingan itu sendiri. Pengujian online memiliki dua keuntungan yaitu (i) mengidentifikasi masalah produksi sejak awal sehingga operator pabrik dapat campur tangan sebelum kerusakan lebih lanjut terjadi, dan (ii) menghindari produksi bahan limbah dan mencegah waktu dan energi yang dihabiskan pada produk cacat di tahap produksi selanjutnya. Inspeksi inline biasanya didasarkan pada eddy-current.
Loop laying head – Tugas normal dari loop laying head pabrik penggilingan batang kabel adalah untuk memastikan pola gulungan yang baik dan umur pipa yang panjang. Dengan peningkatan kecepatan finishing di pabrik penggilingan batang kabel (seperti selama penggilingan ukuran lebih kecil), kebutuhan ini menjadi semakin ketat, dan oleh karena itu, memerlukan solusi teknologi baru dan material alternatif.
Kecepatan penggilingan yang sangat tinggi (di atas 100 m/s hingga 130 m/s) menyiratkan masalah pembentukan ujung kepala dan terutama ujung ekor, jika tidak dikontrol dengan baik oleh sistem mekanis dan otomatisasi. Selain itu, dengan kecepatan penggilingan yang tinggi ini, sentering loop di conveyor pendingin menjadi lebih sulit. Aspek ini adalah fundamental untuk beberapa grade karena penyelesaian perawatan termo-mekanikal.
Generasi baru dari rotor loop laying head, selain memiliki 'bearing film minyak' yang terkenal untuk dukungan rotor agar operasi bebas getaran, memiliki desain canggih, yang secara khusus dipelajari menggunakan simulasi kinetik-dinamis 3D untuk memberikan stabilitas operasi dan optimasi tingkat aus pada kecepatan finishing tinggi. Desain baru dan pilihan material untuk bentuk pipa loop laying head yang melengkung secara progresif memberikan batang kabel jalur yang ideal, memastikan kontaknya konstan dengan dinding dalam sepanjang seluruh panjang pipa dan sehingga menghasilkan distribusi aus yang merata.
Sistem conveyor pendinginan terkontrol – Saat ini, salah satu yang paling umum dalam praktik metalurgi di pabrik penggilingan batang kabel adalah sistem conveyor pendinginan terkontrol. Bagian teknologi pendinginan batang kabel disebut garis pendingin air-udara dua tahap (Gambar 3). Pada garis seperti itu, setelah meninggalkan stand finishing dari unit kabel, batang kabel yang digiling didinginkan pertama dengan air oleh perangkat nozel khusus, dan setelah itu diletakan dalam cincin gulungan oleh loop laying head di conveyor pendingin, oleh aliran udara yang ditiup oleh blower udara dari bawah ke atas pada conveyor.
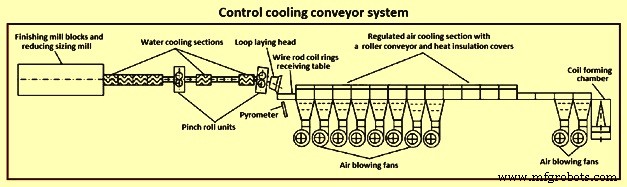
Gambar 3 Sistem conveyor pendinginan terkontrol
Untuk menciptakan kondisi pendinginan logam yang efektif, fitur desain peralatan sistem conveyor pendinginan terkontrol terus ditingkatkan. Misalnya, dalam produksi batang kabel yang digiling dari grade baja karbon sedang dan tinggi, garis conveyor pendinginan terkontrol 'pendek' standar digunakan, dan untuk baja legdi karbon rendah, termasuk baja legdi kompleks yang dimaksudkan untuk tujuan pengelasan, either slow cooling atau retarded cooling mode diperlukan, untuk mana garis conveyor pendinginan terkontrol 'panjang' yang ditetapkan sebelumnya lebih efektif dan universal.
Fitur desain sistem conveyor pendinginan terkontrol memungkinkan implementasi berbagai mode untuk pendinginan batang kabel yang digiling. Pendinginan yang dipercepat dari batang kabel terjadi karena pasokan udara ke conveyor oleh blower udara. Jika laju pendinginan setidaknya 15 derajat C per detik, mikrostruktur batang kabel yang digiling sebagian besar terdiri dari perlit. Distribusi seragam dari komponen struktural di penampang baja perlit sangat penting dalam kasus saat batang kabel sottoposto pada tingkat deformasi plastis dingin yang tinggi selama pengolahan lebih lanjut. Struktur perlit adalah struktur yang paling menguntungkan untuk produksi produk cold worked tebal tinggi dengan tingkat deformasi yang tinggi.
Dalam kasus batang kabel dengan karbon lebih tinggi, tujuan utama dari batang kabel dari sudut pandang metalurgi adalah untuk mendapatkan struktur perlit tidak dapat diselesaikan yang tertinggi mungkin, sehingga meminimalkan kehadiran perlit yang dapat diselesaikan dan struktur dengan cementite atau ferrit bebas. Kehadiran ferrit pro-eutektik menentukan pengurangan kelelenahan dibandingkan dengan mikrostruktur perlit penuh, karena kemungkinan yang lebih tinggi dari situs inisiasi retak pada antarmuka ferritik-perlitik. Untuk alasan ini, jumlah ferrit pro-eutektik harus terbatas se mungkin (1 % hingga 2 %), sehingga properti mekanik secara umum dapat digambarkan oleh 'Hall-Petch relationship' yang mendefinisikan ketergantungan tarik dari jarak inter-lamelar. Hall–Petch relationship mengatakan bahwa kekuatan dalam bahan dapat ditingkatkan hingga kekuatan teoretisnya sendiri dengan mengurangi ukuran butir. Memang, kekuatan bahan terus meningkat dengan penurunan ukuran butir hingga sekitar 20 nanometer hingga 30 nanometer di mana kekuatan mencapai puncak.
Di area pabrik penggilingan, inti dari produksi batang kabel diwakili oleh kontrol suhu batang kabel di conveyor pendingin. Di area ini, transformasi fase baja terjadi. Bergantung pada ukuran dan grade, 30 detik pertama hingga 50 detik pertama dari perawatan di conveyor pendinginan terkontrol menjadi strategis untuk mendapatkan properti teknologi terbaik.
Conveyor pendinginan terkontrol dengan pilihan yang tepat dari regime pendinginan menampung produksi semua grade konvensional baja serta grade produk khusus dengan mode pendinginan alternatif. Ini juga mengoptimalkan pengolahan grade baja karbon dan legdi ketika digunakan bersama dengan reducing and sizing mill untuk penggilingan suhu rendah dan pendinginan terkontrol, menghasilkan kombinasi yang sangat baik dari properti dan kontrol dimensi.
Conveyor pendinginan terkontrol memfasilitasi pengolahan dalam berbagai kondisi, termasuk mode pendinginan cepat dan lambat dalam satu sistem. Kemampuan ini memungkinkan pabrik penggilingan batang kabel untuk menghasilkan spektrum luas dari baja karbon dan legdi polos, serta baja karat dan grade spesial lainnya. Conveyor pendinginan terkontrol menghasilkan properti as-rolled yang ditingkatkan dari batang kabel, yang memungkinkan produksi lebih banyak grade dalam kondisi yang dapat langsung digunakan, dan mengurangi atau menghilangkan proses downstream, seperti, spheroidize annealing.
Perawatan termo-mekanikal inline – Dalam lingkungan saat ini, pengguna batang kabel menjadi semakin menuntut dalam hal kualitas keseluruhan produk dan, untuk aplikasi spesifik (misalnya kord ban), rute proses khusus perlu diterapkan untuk memastikan kinerja yang diperlukan. Penerapan perawatan panas inline di pabrik penggilingan batang kabel telah sangat memodifikasi pendekatan dimensi proses untuk penggilingan batang kabel baja khusus. Perawatan panas inline menggabungkan secara bersamaan fleksibilitas proses, untuk menambah nilai tambah pada produk akhir, dan produktivitas serta hasil material yang tinggi, untuk meminimalkan biaya produksi dan dampak lingkungan.
Perawatan termo-mekanikal di pabrik penggilingan batang kabel menyempurnakan ukuran butir akhir sebagai hasil dari rekristalisasi dinamis. Digabung dengan pendinginan air inline akhir dan pendinginan terkontrol yang superior pada sistem conveyor pendinginan terkontrol, perawatan termo-mekanikal memainkan peran signifikan dalam menentukan properti produk akhir. Ini sangat bermanfaat untuk produk baja legdi rendah dan legdi sedang yang kemudian spheroidize-annealed selama pengolahan downstream. Kemampuan untuk mengontrol ukuran butir secara kuat juga mempengaruhi transformasi selanjutnya menjadi produk keras seperti bainite dan martensite dengan menggeser waktu dan suhu awal transformasi. Dengan demikian, perawatan termo-mekanikal dapat meminimalkan cold working langsung downstream dan mengurangi waktu annealing.
Kombinasi pengolahan pada sistem conveyor pendinginan terkontrol dan suhu penggilingan rendah memberikan kemampuan untuk mengurangi hardenability pada beberapa grade kritis batang kabel. Akhirnya ini mempromosikan pembentukan ferrit dan menahan evolusi menjadi bainite dan martensite. Ukuran butir yang disempurnakan yang dicapai melalui perawatan termo-mekanikal meningkatkan difusi selama panas-tratmen dan dapat menghasilkan waktu dan suhu perawatan panas yang lebih rendah. Untuk batang kabel yang tidak diobati panas-tratmen, struktur yang disempurnakan dan kompleks meningkatkan peningkatan kekuatan tarik selama deformasi dingin, menghasilkan beberapa keuntungan seperti (i) kekuatan tarik as-rolled yang dikurangi, (ii) respons downstream yang ditingkatkan, dan (iii) work hardenability yang ditingkatkan. Peningkatan berasal dari penyempurnaan butir dan kontrol mikrostruktur. Kontrol yang baik dari proses pendinginan di sistem conveyor pendinginan terkontrol digabungkan dengan hardenability yang dikurangi dari batang kabel membuat proses sangat stabil dan mengurangi kemungkinan pembentukan fase keras yang tidak diinginkan.
Sistem kontrol untuk kontrol properti teknologi dan optimasi skala – Kontrol suhu penggilingan adalah aspek kunci untuk mencapai beban regangan konstan, toleransi dimensi optimum, karakteristik teknologi dan metalurgi yang ditingkatkan, homogenitas produk yang ditingkatkan, dan properti skala yang memadai, baik dalam hal kualitas maupun kuantitas.
Di pabrik penggilingan batang kabel biasanya, pendinginan air dilakukan di posisi strategis untuk mengelola suhu penggilingan dan gulungan, memberikan waktu yang memadai untuk self-tempering bar, sehingga memastikan selisih suhu minimum antara permukaan dan inti di inlet blok batang kabel. Untuk beberapa grade baja, kondisi optimal biasanya direpresentasikan oleh apa yang secara umum disebut 'normalizing rolling' rentang suhu, yang dikontrol halus oleh sistem pengaturan lingkaran tutup suhu yang harus mengelola nozel pendinginan air tekanan tinggi.
Grade baja yang sangat sensitif terhadap kontrol yang tidak tepat dari kondisi penggilingan dan gulungan dapat menyebabkan masalah yang substansial, mempengaruhi properti teknologi akhir dan operasi tarik berikutnya (misalnya, densitas koloni perlit), atau sekadar estetika, seperti aspek 'red rust'.
Ada dua jenis oksida besi yang terbentuk selama produksi batang kabel. Salah satunya adalah skala primer, sementara yang kedua adalah skala sekunder. Skala primer terbentuk di tungku pemanasan ulang sebelum penggilingan batang kabel pada permukaan billet baja dan dihilangkan di descaler. Skala sekunder terbentuk selama penggilingan batang kabel dan setelah diletakan di conveyor pendinginan terkontrol. Struktur skala oksida sekunder dari batang kabel terdiri dari tiga lapisan yaitu (i) wustite (FeO), magnetit (Fe3O4) dan hematit (Fe2O3) dari lapisan dalam ke luar. Namun, untuk beberapa grade baja hanya dua lapisan yang secara substansial hadir, karena jumlah hematit yang rendah. Ketebalan skala tersebut tidak proporsional linier terhadap suhu dan waktu oksidasi yaitu di atas 900 derajat C dan terutama dalam 20 detik pertama dari oksidasi pertumbuhan FeO cepat, kemudian menjadi lebih linier, sementara ketebalan Fe3O4 tetap sekitar konstan. Selain itu, pengkristalan oksida memiliki tingkat yang tinggi pada semua suhu kecuali ketika suhu mencapai 650 derajat C. Setelah titik ini laju oksidasi melambat dan ketebalan skala tetap hampir konstan atau tumbuh sangat lambat. Oleh karena itu, ketebalan skala sekunder sangat tergantung pada mode pendinginan di sistem conveyor pendinginan terkontrol.
Menurut kebutuhan industri perekat, kualitas dan kuantitas skala adalah aspek penting yang harus dikontrol oleh perawatan termal yang tepat. Selama pengolahan lebih lanjut dari batang kabel, descaling mekanis atau kimia digunakan. Untuk memastikan skala wustite yang optimal dan memfasilitasi penghapusan skala oleh descaling mekanis sebelum penarikan, suhu gulungan yang tinggi (di atas 900 derajat C) cocok, sementara suhu yang lebih rendah (sekitar 850 derajat C) digunakan untuk memfasilitasi descaling kimia, karena dalam hal itu skala tipis dan padat terbentuk untuk mengurangi kehilangan logam dan waktu pelapisan. Bagaimanapun, properti teknologi keseluruhan terbaik dari dua tahap pendinginan (pendinginan air paksa selama/setelah penggilingan dan pendinginan dipercepat di conveyor pendingin) harus dikontrol.
Dalam beberapa tahun terakhir, untuk alasan produktivitas, ekonomi, dan lingkungan, persyaratan batang kabel yang cocok untuk descaling mekanis telah meningkat, karena teknologi yang tersedia yang lebih baik untuk penghapusan skala mekanis. Untuk beberapa aplikasi permukaan bebas skala yang sempurna diperlukan, jadi descaling kimia digunakan.
Penanganan gulungan batang kabel – Karena gulungan batang kabel dalam sebagian besar kasus dikirim dalam kondisi tidak dibungkus, mereka oleh karena itu terkena karat. Mereka terkadang disimpan di luar sebelum pengiriman, jadi tidak jarang untuk mengamati air menetes dari gumpalan saat mereka dikirim. Ini adalah produk hot roller yang ditanggani lebih lanjut agar dapat diarahkan ke berbagai macam penggunaan akhir, seperti pembuatan paku, kawat tergalvanis untuk pagar (termasuk kawat berduri), jaring jalan, dan kawat untuk beton prategang untuk menyebut beberapa aplikasi.
Banyak pengiriman batang kabel akhirnya ditentukan untuk cold drawn. selama proses ini kawat dipaksa melalui die yang mengurangi ukurannya, dan menyebabkan meningkatnya panjangnya. Karena ini, kerikil dan cedera pada kawat tidak dapat diterima, karena saat ditarik melalui die kawat dapat patah. Bahkan jika kawat bukan untuk penarikan ulang cacat semacam ini tidak diinginkan, misalnya dalam pembuatan jaring jalan, karena ketidaksempurnaan ini muncul dalam produk akhir. Disintegrasi gumpalan selama pengiriman, yang disebabkan oleh penumpukan yang buruk, menghancurkan dan patahnya pita pengikat, harus dihindari karena ini mengarah pada lingkaran longgar dari batang kabel yang berkembang menjadi saling melingkar, saling bersilang, dan memutar batang kabel. Akibatnya, bagian dari gulungan mungkin harus dipotong dan dibuang. Jika ini bukan solusi akhir, tergantung pada penggunaan yang dimaksudkan untuk batang kabel, saling melingkar dan memutar lingkaran dalam gumpalan mengakibatkan kehilangan waktu pada lini produksi.
Saat gulungan batang kabel dibungkus, ini adalah indikasi bahwa batang kabel ditentukan untuk fabrikasi yang lebih halus, misalnya kawat untuk alat musik. Gulungan batang kabel baja khusus biasanya dilindungi dari korosi dan stres mekanis (misalnya goresan dan rontok) dan biasanya disediakan dengan kemasan multi-lapisan menggunakan perlindungan korosi (misalnya kertas oli atau 'vapour corrosion inhibitor' kertas) atau kertas kemasan dilapis film dan film plastik.
Gulungan batang kabel harus ditangani dengan hati-hati karena sensitivitasnya terhadap kerusakan mekanis. Kerusakan dapat dicegah dengan penanganan yang benar dan penggunaan peralatan penanganan dan slinging yang sesuai (misalnya crossbar, C hooks, coil mandrels, webbing slings, dan chain slings, dll.). Mengangkat atau menurunkan gulungan kabel dengan gaya berlebihan menghasilkan deformasi, yang merugikan untuk pengolahan lebih lanjut, karena gulungan kabel tidak lagi dapat dibuka dengan benar dan diproses lebih lanjut.
Gulungan batang kabel harus diangkut dalam kendaraan atau gerbong kereta api yang memiliki papan depan dan dinding sisi (pagar pendukung) dengan kekuatan dan kapasitas muatan yang cukup. Material non-slip juga harus ditempatkan di bawah beban dan di antara lapisan. Celah dalam beban sering tidak dapat dihindari karena metode penanganan yang digunakan dan karakteristik kendaraan (distribusi beban), jadi beban harus diamankan sesuai dengan percepatan yang diantisipasi dengan pengamalan langsung (misalnya pas ketat, loop lashing) dan/atau dengan pengamalan gesekan (misalnya tie-down lashing).



