Pengecoran dalam Manufaktur: Proses, Manfaat, Kekurangan, Terminologi Kunci & Aplikasi
Hari ini kita akan mempelajari apa itu pengecoran, proses kerjanya, keuntungan, kekurangan dan terminologi pengecoran utama. Pengecoran didefinisikan sebagai proses manufaktur di mana logam cair dituang ke dalam cetakan atau rongga bentuk yang diinginkan dan dibiarkan membeku yang membentuk bentuk yang telah ditentukan. Proses ini digunakan luas untuk memproduksi bagian kompleks yang tidak dapat dibuat oleh proses lainnya. Semua bagian utama seperti mesin bor, mesin bubut, komponen mesin IC, dll. dibuat dengan proses ini.
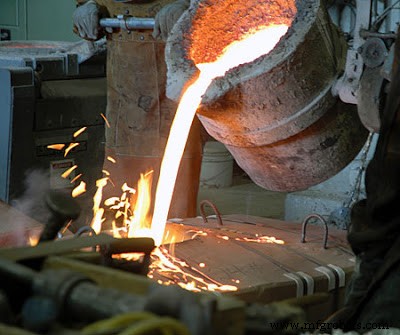
Apa itu Pengecoran:
Proses Kerja:
Ada banyak jenis pengecoran yang bekerja berbeda tetapi semua proses ini melibatkan langkah-langkah berikut.
- Pertama logam dilelehkan dalam pemanas yang sesuai.
- Sekarang logam cair dituang ke dalam rongga yang telah ditentukan.
- Logam cair dibiarkan membeku pada laju pendinginan yang diinginkan.
- Pengeluaran bagian cetakan dari cetakan dan membersihkannya untuk proses lebih lanjut seperti pemesinan, finishing permukaan pengupolan, dll.
Kelebihan dan Kekurangan:
Kelebihan:
Pengecoran memiliki keuntungan berikut dibandingkan proses manufaktur lainnya.
- Dapat menciptakan struktur kompleks secara ekonomis.
- Ukuran objek tidak masalah untuk pengecoran.
- Objek pengecoran memiliki kekuatan tekanan tinggi.
- Semua struktur yang dibuat dengan pengecoran memiliki rentang properti yang luas.
- Ini dapat menciptakan objek yang akurat.
- Semua materi dapat dicoret.
- Ini menciptakan struktur isotropik.
- Ini adalah yang termurah di antara semua proses manufaktur.
- Komposen dapat dengan mudah dibuat dengan pengecoran.
Kekurangan:
Selain keuntungan ini, pengecoran memiliki kekurangan berikut.
- Memberikan finishing permukaan yang buruk dan sebagian besar memerlukan operasi finishing permukaan.
- Defek pengecoran terlibat dalam proses ini.
- Memberikan kekuatan lelah yang lebih rendah dibandingkan pukulan.
- Tidak ekonomis untuk produksi massal.
Terminologi Pengecoran:
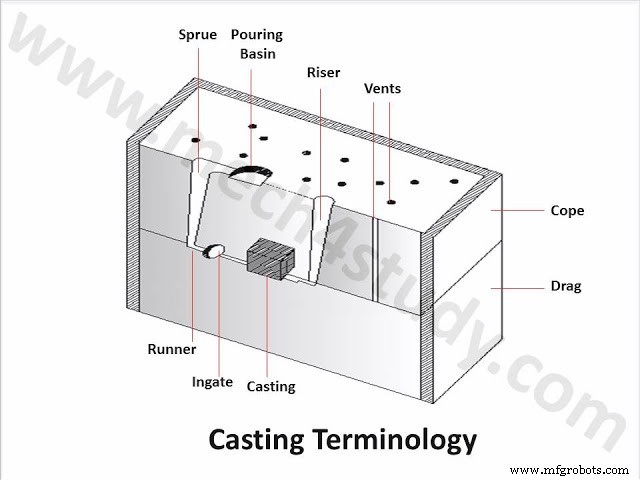
Flask:
Flask cetakan digunakan untuk menahan cetakan pasir. Cetakan pasir memiliki rongga objek yang akan dicoret. Pasir diram ke dalam flask untuk membuat cetakan pasir di mana logam dituang untuk mendapatkan bentuk yang diinginkan. Ia dibuat dalam setidaknya dua bagian yang memungkinkan pengeluaran pola dengan mudah.
Cope:
Bagian atas flask cetakan dikenal sebagai cope.
Drag:
Bagian bawah flask cetakan dikenal sebagai drag.
Cheeks:
Ketika flask cetakan dibuat dalam lebih dari dua bagian, bagian pertengahan dikenal sebagai cheeks. Digunakan dalam pengecoran kompleks.
Pola:
Pola adalah replika objek yang akan dibuat. Terbuat dari kayu, lilin atau materi lain yang sesuai. Dipasang ke dalam flask cetakan dan pasir diram di atasnya yang membentuk rongga objek dalam pasir.
Wadah Tuang:
Ini adalah rongga berbentuk cangkir di atas cetakan. Logam dituang ke dalam wadah tuang dari mana disuplai ke berbagai bagian cetakan.
Saluran:
Saluran adalah laluran horizontal logam cair. Ini menghubungkan saluran utama ke sistem tuang. Biasanya terletak di setengah bawah cetakan.
Riser:
Riser digunakan sebagai wadah logam saat penuangan logam cair telah berhenti. Ketika rongga terisi oleh logam cair, penuangan berhenti yang memungkinkan objek membeku. Selama pengukuran, penyerapan volumetrik terjadi yang mengurangi ukuran dan bentuk objek yang diinginkan. Riser disediakan dalam cetakan yang menyuplai logam cair untuk menghilangkan efek penyerapan volumetrik selama pengukuran. Ini lebih lanjut dibagi menjadi riser atas, riser buta, riser samping, dll.
Saluran Utama:
Ini adalah laluran yang menghubungkan wadah tuang ke saluran. Ini mengontrol aliran logam cair dari wadah tuang. Bentuknya runcing.
Ingate:
Ini adalah titik masuk melalui mana logam cair masuk ke rongga cetakan aktual.
Inti:
Inti digunakan untuk mencor rongga berongga. Ini juga adalah struktur pasir dan ditempatkan di tempat yang tepat dalam rongga cetakan tempat bagian berongga akan dibuat. Logam yang dituang ke dalam rongga cetakan tidak mengisi bagian tempat inti ditempatkan sehingga membentuk rongga berongga.
Chaplets:
Ini adalah komponen pendukung inti. Digunakan untuk mendukung dan memegang inti dalam rongga cetakan. Ini melindungi inti dari berbagai gaya yang dihadapi dalam pengecoran.
Chills:
Chills umumnya merupakan potongan logam padat yang ditempatkan dalam rongga untuk meningkatkan laju pendinginan. Utama digunakan untuk menciptakan pengukuran berarah logam cair. Mereka memiliki konduktivitas termal yang tinggi.
Vents:
Ini adalah laluran kecil yang dibuat dalam cetakan yang memungkinkan gas melarikan diri selama pengukuran.
Itulah semua tentang apa itu pengecoran, proses kerjanya, keuntungan, kekurangan dan terminologi yang digunakan dalam pengecoran. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



