Pemrosesan Pasca-Cetakan: Pengeluaran, Pembersihan, dan Pemesinan Cor Logam
Melepaskan cor baru dari cetakan
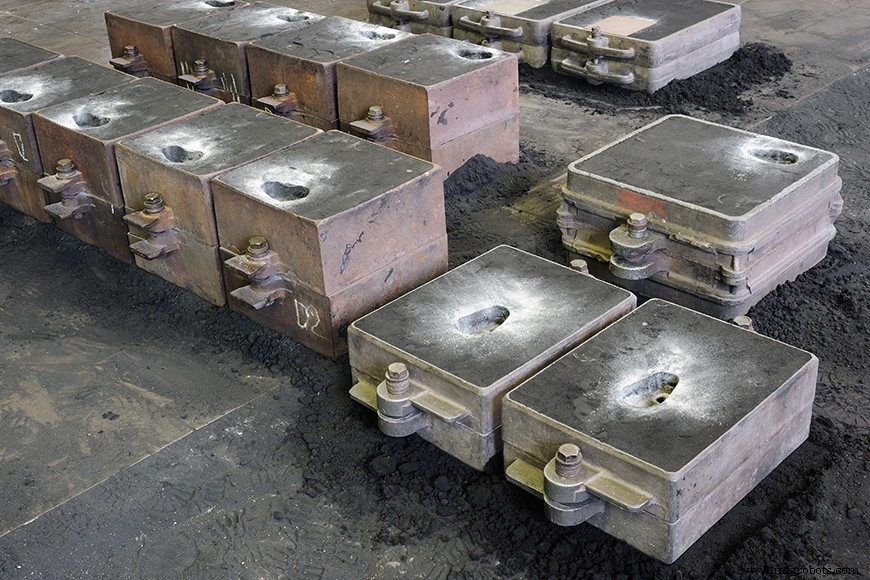
Meskipun tidak se dramatis secara visual seperti peleburan dan penuangan, shakeout dari cor logam baru masih merupakan pengalaman yang mengesankan. Saat cor pertama kali ditarik menguap dari cetakan, tertutupi sisa pasir dan material logam berlebih. Ia harus melalui shakeout, pembersihan, pengelapan gerbang & riser, dan mesin finishing, yang membuat derau menggetarkan tulang saat bekerja. Ketika proses ini selesai, cor akan dalam bentuk akhir, meskipun perawatan panas, bubuk coating, dan inspeksi masih mungkin diperlukan sebelum pengiriman.
Menghapus cor dari cetakan
Proses untuk menghapus cor dari cetakan dimulai dengan menentukan waktu dan suhu yang tepat untuk melakukan shakeout. Setelah logam cair diangkat, ia harus membeku sebelum demolding, tetapi ada pertimbangan waktu lain selain kesederhanaan padat. Jika ditarik terlalu cepat, permukaan logam mungkin bereaksi kimiawi dengan udara dingin dengan efek yang tidak diinginkan. Mikrostruktur logam berubah berdasarkan laju pemanasan dan pendinginannya. Menarik cor yang terlalu panas ke udara yang relatif dingin dapat menyebabkan struktur menjadi lebih rapuh dalam proses yang dikenal sebagai “galvanizing embrittlement.” Saat mencoret besi ductile, pabrik cor terkait dengan rasio pearlit, ferrit, atau struktur martensit, yang dapat timbul dari jenis logam yang sama, tergantung pada laju ia pendingin.
Ada rumus yang tersedia untuk pabrik cor untuk menentukan kapan cor dengan volume dan grade logam tertentu harus ditarik dari cetakan, tetapi banyak pekerja pabrik cor menggunakan indikasi visual. Misalnya, besi ductile biasanya ditarik dari cetakan setelah berubah warna abu-abu.
Dengan pengecoran pasir, demolding dikenal sebagai “shakeout.” Demolding awal dapat dilakukan secara manual di pabrik cor kecil atau dengan cor kecil, di mana pekerja pabrik cor akan menggali ke dalam cetakan dengan tangkap untuk mengambil sprue atau runner. Mereka mengangkat cor sambil cetakan hancur di belakangnya, biasanya mengetuk cor dengan alat lain untuk menyebabkan sisa pasir jatuh. Lebih biasanya, pekerjaan ini dilakukan pada meja getaran/gyrator yang bergetar kuat saat cetakan tanpa flask dijatuhkan padanya. Getaran melepas pasir yang jatuh dari cor dan saring melalui lubang di meja. Pasir biasanya jatuh ke dalam kotak atau ke konveyor, untuk ditangkap kembali sebagai pasir cetakan.
Cor investasi dibuat dalam cetakan keras dari keramik pasir. Cetakan ini perlu dibelah secara manual atau dihapus dengan jet air yang kuat.
Menghapus inti pasir
Inti pasir dibuat dengan resin atau zat lain yang memberikan struktur lebih besar daripada pasir pabrik cor dasar, dan karena itu mungkin membutuhkan lebih dari meja getaran untuk menghapusnya. Proses pengeluaran tergantung pada jenis bahan yang digunakan untuk inti. Beberapa inti pasir dibangun untuk sangat runtuh setelah berada di panas cetakan. Lainnya mempertahankan struktur mereka selama penuangan tetapi dapat dipanggang dengan suhu lebih rendah untuk waktu lebih lama. Beberapa inti pasir dibangun di sekitar rangka kawat yang akan perlu diekstrak secara mekanis. Pengeluaran inti pasir juga akan dipengaruhi oleh penempatan dan kedalaman inti.
Cara untuk melembutkan beberapa pengikat kimia adalah dengan penambahan bahan kimia lain seperti natrium atau kalium hidroksida, atau dengan air dingin, atau uap. Apa pun proses yang merusak inti pasir, objek akhir mungkin kembali ke meja getaran untuk mengeluarkan pasir akhir.
Membersihkan cor
Cor tidak selesai dari meja getaran. Mereka harus dibersihkan dalam proses yang secara tradisional disebut fettling.
Dalam semua cor logam, akan ada sprue dan gate yang tertinggal dari tempat logam diangkat ke dalam cetakan. Akan ada riser, gate, dan runner—infrastruktur yang diperlukan untuk membuat cor yang solid. Sebelum menyelesaikan cor, pabrik cor harus menghapus gate dan riser ini, serta ketidaksempurnaan kecil lainnya. Proses pembersihan cor juga menghapus sisa pasir yang melekat dan terbakar terakhir.
“Flashing” adalah ketidaksempurnaan kecil umum dari pengecoran pasir dan cetakan. Kulit tipis berlebih ini paling sering muncul di sepanjang garis pemisah cetakan pasir atau di mana pin peluncur duduk dalam mesin cetakan. Di setiap tempat ini, sejumlah logam cair bocor dari cetakan. “Burrs” adalah tepi yang terangkat atau potongan kecil material yang berasal dari pergeseran ringan logam dalam cetakan.
Pembersihan utama
Sangat umum, shot blasters digunakan dalam tahap pertama pembersihan. Dalam sistem ini, bola baja atau bintang besi kecil ditembakkan ke cor oleh impellor. Mereka mengupas skala, flashing, burrs, dan kotoran lainnya. Air-blast machines juga dapat menggunakan abrasif yang lebih kecil.
Sistem blast ini dapat bekerja pada konveyor, meja berputar, atau di ruang besar yang memungkinkan pekerja pabrik cor untuk mengarahkan abrasif. Mesin umum lain pada tahap pembersihan ini adalah tumbler drum. Dalam gulungan ini, cor ditempatkan dalam gulungan untuk diputar seperti pakaian dalam pengering. Udara atau shot ditembakkan ke cor yang berputar, memastikan semua sisi dibersihkan.
Pneumatic hammers atau drills sering digunakan untuk pengeluaran inti pasir. Mereka dapat dijalankan oleh robot atau oleh pekerja pabrik cor.
Water blast, dalam bentuk sederhana, adalah cuci tekanan cor. Hydroblast systems mungkin menambahkan elemen abrasif ke air untuk membantu pengeluaran.
Menghapus Gate dan Risers
Beberapa gate dan riser tidak akan dihapus dengan bergulir atau blast udara, karena stock berlebih terlalu tebal untuk dihapus dengan cara ini. Gate dan riser ini mungkin dipotong menggunakan oxy-acetylene torch, dipukul menggunakan chipping hammers atau sledges, atau dipotong dengan gergaji. Jika pemesinan adalah bagian dari finishing yang diperlukan dari sebuah bagian, beberapa penghapusan gate dan riser mungkin menunggu hingga gerus halus, bubut, atau penggergajian dilakukan pada tahap pemesinan.
Logam stock yang dihapus dari gate dan riser akan digunakan kembali. Mungkin kualitas lebih baik dari scrap logam masuk, karena telah memiliki kesempatan untuk membakar material yang kaya hidrogen yang menghasilkan gas yang naik ke tungku, seperti cat atau minyak. Stock adalah salah satu cara pabrik cor dapat mempertahankan konsistensi material.
Pemesinan
Pengecoran pasir biasanya tidak memberikan permukaan yang sangat halus dan selesai. Jika item perlu halus, atau membutuhkan toleransi dimensi presisi, maka akan dipomesin untuk cocok dengan spesifikasi item. Karena pemesinan adalah proses yang mahal, pabrik cor akan mengoptimalkan pengecoran untuk menghasilkan item semampu mungkin dengan spesifikasi akhir. Masih ada mungkin ada permukaan yang membutuhkan presisi ekstra.
Mendekati akhir baris
Pada akhir shakeout, pembersihan, dan pemesinan, cor dalam bentuk akhir. Sentuhan finishing lebih lanjut mungkin masih diperlukan—termasuk perawatan panas, pengecatan, bubuk coating, atau perakitan—tetapi pekerjaan pembuatan bentuk baru dari logam selesai. Dalam produksi pertama dari produk baru atau inovasi, cor pada tahap ini mungkin menjadi prototipe pertama untuk klien atau desainer untuk diperiksa untuk nilai estetika atau bukti konsep. Inspeksi dan perawatan panas masih perlu memberikan jaminan kualitas untuk beban mekanis yang bekerja, tetapi pada titik ini klien dapat melihat apakah komponen memenuhi visi mereka, atau apakah ada masalah melalui proses pembuatan pola yang perlu diatasi. Jika ada kelemahan desain yang diungkapkan oleh prototipe produksi ini, desainer mungkin kembali ke casting metal design, lebih bijak dan lebih cerdas karena telah melalui proses!
Previous Post: Melting and Pouring Metal Casting Process Next Post: Heat Treatment



