Jelajahi 6 Proses Pengecoran Logam Kunci di Pabrik Cetak
Di bawah ini kami uraikan dan bahas 6 jenis proses pengecoran yang umum diterapkan di pabrik cetak logam. Periksa di sini untuk menentukan berbagai jenis proses pengecoran, kelebihan & kekurangan, serta aplikasi dari setiap teknik pengecoran.
Pengecoran adalah proses pengolahan logam di pabrik cetak yang digunakan untuk memproduksi bagian pengecoran yang melayani berbagai industri, mulai dari teknik mesin, komponen otomotif, bagian penerbangan, hingga produk rumah tangga sehari-hari.
Proses pengecoran bekerja dengan melelehkan logam, menuangkannya ke dalam cetakan, dan menunggu hingga mengeras. Cetakan mentah yang dikumpulkan dapat langsung digunakan atau harus melalui proses pengolahan mekanis lebih lanjut.
Pengecoran logam adalah proses yang sangat fleksibel dan dapat memproduksi bagian dengan bentuk kompleks tanpa memandang kekerasan logam, hanya bergantung pada suhu leleh logamnya. Dapat dikatakan bahwa setiap logam yang dapat dilelehkan dapat dicetak.
Ada berbagai teknik untuk mengolah logam dan setiap pabrik cetak berinvestasi serta spesialisasi pada jenis proses pengecoran tertentu. Dalam artikel ini, kami memperkenalkan 6 jenis proses pengecoran yang umum digunakan di pabrik cetak logam. Anda akan menemukan jawaban tentang bagaimana bagian pengecoran diproses dengan berbagai metode pengecoran logam serta kelebihan dan kekurangan setiap teknologi.
1. Pengecoran Pasir Basah (Green Sand Casting)
Apa itu pengecoran pasir basah?
Teknik pasir basah memiliki tradisi yang panjang di industri pengecoran tetapi masih banyak digunakan hingga kini karena efektivitasnya. Pengecoran pasir basah adalah salah satu jenis pengecoran yang paling tradisional dan disukai di pabrik cetak.
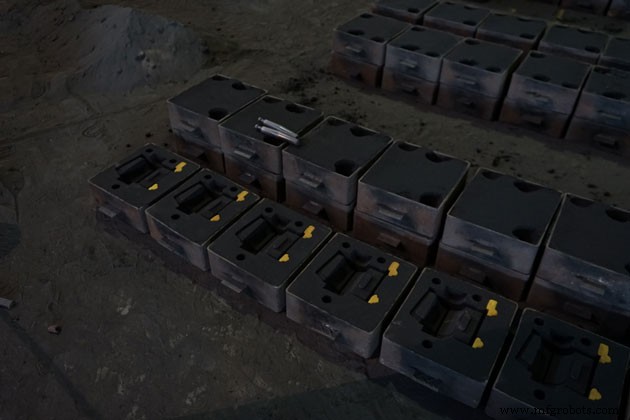
Dalam proses pengecoran ini, cetakan pasir diproduksi secara massal. Setiap cetakan pasir digunakan sekali kali dan dihancurkan untuk mengumpulkan cetakan mentah.
Berbeda dengan pengecoran pasir resin, pasir basah memiliki kandungan air. Istilah “green” tidak berkaitan dengan warnanya, tetapi tekstur kelembaban dalam pasir. Pasir ini memiliki kemampuan untuk melekat secara alami sebagian besar karena agen tanah liat.
Komposisi cetakan pasir basah
Untuk membuat cetakan pasir basah, pabrik cetak logam menggabungkan komponen-komponen berikut:
Pasir: Pasir silika (SiO2), Pasir kromit (FeCr2O4), atau Pasir zirkon (ZrSiO4) (sekitar 75 hingga 85%)
Tanah liat Bentonit: (5 hingga 11%)
Air (2-4%)
Lainnya (3-5%)
Proses pengecoran pasir basah
Pengecoran pasir basah diproses melalui langkah-langkah berikut
Langkah 1: Mengaduk pasir sesuai dengan rasio. Hal ini sangat penting karena menentukan pengikatan campuran pasir. Setiap pabrik cetak mengikuti rasio di atas tetapi mereka akan memiliki rumus pencampuran rahasia dengan menambahkan agen lain.
Langkah 2: Memuat pasir ke dalam pembuat cetakan dan menekan pola untuk membuat rongga cetakan. Saat ini pabrik cetak menggunakan alat cope and drag untuk membuat cetakan pasir.
Langkah 3: Menghapus pola, sebuah rongga cetakan yang memiliki bentuk serupa dengan pengecoran yang diinginkan telah dibuat.
Langkah 4: Menerapkan lapisan pelindung pada permukaan cetakan untuk meningkatkan kilau permukaan dan ketahanan panas.
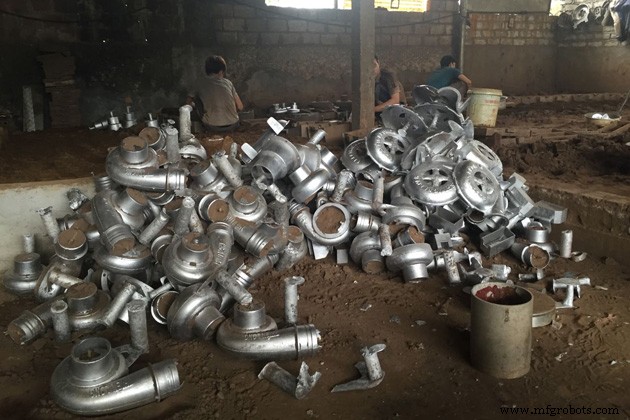
Langkah 5: Menuangkan logam cair ke dalam rongga cetakan dan pendinginan. Kumpulkan cetakan mentah dan lanjutkan ke langkah pengolahan mekanis (jika diperlukan).
Langkah 6: Mengulangi langkah-langkah ini untuk membuat cukup cetakan untuk produksi massal.
Karakteristik pengecoran pasir basah
Kelebihan:
Produksi yang ekonomis dan murah, terutama untuk produksi volume rendah
Tidak memerlukan investasi teknologi tinggi di fasilitas pabrik
Diterapkan untuk pesanan pengecoran volume sedang dan tinggi
Mengizinkan semua logam dicurahkan ke dalam cetakan (bahan logam ferrous dan non-ferrous). Plus dapat digunakan untuk hampir semua pola dan desain
Pasir dapat digunakan kembali setelah pengecoran dikumpulkan. Ini menghemat biaya bahan baku untuk pabrik cetak.
Keterbatasan
Terbatas pada ukuran pengecoran. Dapat membuat pengecoran dengan bobot antara 1 hingga 500 pon. Untuk yang lebih besar, harus mempertimbangkan metode pengecoran lainnya.
Tidak disarankan untuk mencetak detail pengecoran yang rumit
Toleransi besar yang memerlukan lebih banyak pengolahan mekanis
Menciptakan kekhawatiran tentang cacat pengecoran seperti blowhole, porosity, dll. tetapi dapat dikontrol dengan tips teknis pabrik cetak.
Aplikasi pengecoran pasir basah
Pengecoran pasir basah sangat populer dengan berbagai aplikasi. Di Amerika Serikat, 42% bagian pengecoran dibuat dengan proses pasir basah sementara no-bake casting, dalam perbandingan, mengambil 40% (metode pengecoran kedua yang paling populer).
Anda dapat menemukan bagian pengecoran pasir basah, mulai dari hiasan luar ruangan seperti tiang lampu, bangku, tempat sampah; detail teknik, bagian otomotif, penerangan, perumahan pompa hingga bobot penyangga laut, dll.
Baca selengkapnya tentang pengecoran pasir basah di sini.
2. Pengecoran Pasir Resin Furan
Apa itu pengecoran pasir resin furan?
Jenis proses pengecoran umum lainnya di pabrik cetak logam adalah pengecoran pasir resin furan. Tidak seperti pasir basah yang menyediakan pengikatan alami, pengecoran pasir resin furan bergantung pada beberapa katalis dan pengikat untuk merekatkan pasir. Dalam metode pengecoran ini, pasir, resin furan, dan katalis dicampur bersama dan campuran pasir mengeras sendiri melalui reaksi kimia.
Cetakan mentah yang dikumpulkan memiliki finishing permukaan yang halus dan presisi tinggi.
Komposisi cetakan pasir resin furan
Dalam pengecoran pasir resin furan, cetakan dibuat dengan rumus berikut:
Pasir: Pasir silika (SiO2) (40-60%)
Resin furan: 0.7-1.3% tergantung pada massa pengecoran. Diperlukan lebih sedikit atau tanpa nitrogen sesuai dengan persyaratan pengecoran dan struktur bagian pengecoran.
Resin furan memerankan peran penting dalam metode pengecoran ini. Ini adalah senyawa polimer dengan 75% Furfurylalcohol + 11% Formaldehyde + 9% Ure + 5% Air. Rasio Formaldehyde dan Urea mempengaruhi waktu pengerasan dan kekuatan campuran resin, sementara Furfurylalcohol (FA) mempengaruhi properti tahan panas campuran.
Katalis: agen pengeras dan agen pelengkap (30-50%)
Proses pengecoran pasir resin furan
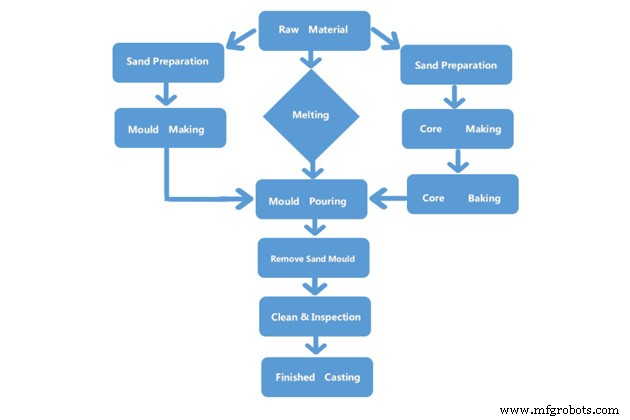
Proses pengecoran pasir resin furan dijelaskan dalam diagram berikut:
Karakteristik pengecoran pasir resin furan
Kelebihan
Toleransi ketat dan presisi tinggi
Menawarkan finishing permukaan pengecoran yang sangat halus dibandingkan dengan metode pengecoran lainnya
Meminimalkan cacat pengecoran seperti lubang pasir, lubang udara, dan penyusutan
Fleksibel dalam ukuran pengecoran. Pengecoran pasir resin furan dapat membuat bagian besar dengan bobot berkisar dari sepuluh kilogram hingga beberapa ton
Keterbatasan
Ini adalah metode yang lebih mahal dibandingkan proses pengecoran lainnya
Persyaratan bahan baku yang ketat
Menciptakan masalah lingkungan
Aplikasi pengecoran pasir resin furan
Dengan kelebihan unggulannya, pengecoran pasir resin furan sering dipilih untuk mencetak bagian yang rumit dan detail yang memerlukan presisi tinggi dan toleransi ketat seperti bagian otomotif, detail mesin pertanian, bagian penerbangan, mesin kapal, dll.
Baca selengkapnya tentang pengecoran pasir resin furan di sini.
3. Pengecoran Busa Hilang (Lost Foam Casting)
Apa itu pengecoran busa hilang?
Pengecoran busa hilang adalah jenis proses pola menguap yang mirip dengan pengecoran investasi. Alih-alih lilin, pola dalam metode busa hilang terbuat dari busa.
Tidak seperti pengecoran pasir, di mana pola dapat dikeluarkan dan digunakan kembali untuk membuat cetakan lain, pola busa hilang hanya dapat digunakan sekali dan menguap yang mengakibatkan terbentuknya bagian pengecoran.
Tidak sepopuler pengecoran pasir, tetapi pengecoran busa hilang adalah salah satu jenis proses pengecoran yang masih memiliki fitur yang cukup luar biasa yang cocok untuk produksi massal bagian pengecoran detail kecil dan menengah.
Proses pengecoran busa hilang
Proses pengecoran busa hilang mengikuti langkah-langkah berikut:
Langkah 1: pembuatan pola. Pola busa hilang dapat dibuat oleh mesin pemotongan atau dengan metode injeksi busa polistiren. Pola dapat berupa pola lengkap (desain sederhana) atau beberapa bagian yang kemudian ditempel bersama untuk membentuk replika pengecoran yang diinginkan.
Langkah 2: pelapisan cat isolasi untuk meningkatkan daya tahan permukaan cetakan dan melindungi dari erosi dan kerusakan
Langkah 3: pola busa ditempatkan dalam flas di sekitar pasir non-terikat dan dikompresi.
Langkah 4: menuang logam cair, menguapkan pola busa, dan membentuk cetakan mentah
Langkah 5: membersihkan pasir yang tersisa dan pengolahan mekanis lebih lanjut jika diperlukan.
Karakteristik pengecoran busa hilang
Kelebihan
Desain fleksibel
Cetak bentuk kompleks yang tidak terpikirkan dalam proses pengecoran lainnya
Presisi tinggi dan toleransi ketat
Tidak ada cacat inti, tidak ada geseran cetakan, finishing permukaan yang sangat halus
Mengurangi waktu pemrosesan
Mengurangi biaya produksi dan investasi
Keterbatasan
Lebih mahal dibandingkan metode lainnya
Biaya pemasang akan sangat mahal untuk pesanan kecil
Aplikasi pengecoran busa hilang
Pengecoran busa hilang tidak terbatas pada desain dan jenis logam campuran apa pun. Sering dipilih untuk mencetak bagian pengecoran kompleks yang metode lain tidak dapat kerjakan. Misalnya bagian detail otomotif, elemen mesin presisi tinggi, produk inti yang rumit…
Baca selengkapnya tentang Pengecoran Busa Hilang di sini.
4. Pengecoran Investasi
Apa itu pengecoran investasi?
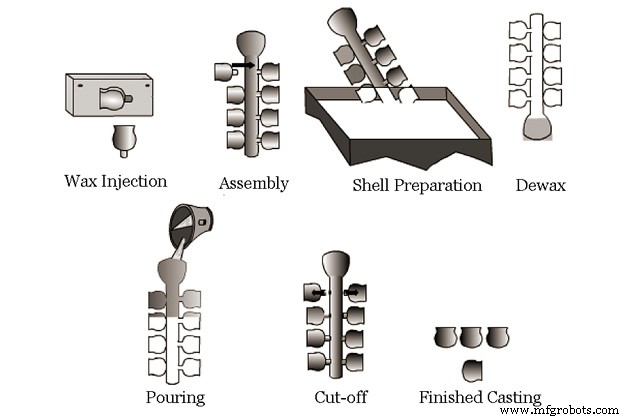
Pengecoran investasi atau pengecoran lilin hilang adalah metode pengecoran lanjutan yang digunakan untuk mencetak bentuk dinding tipis yang rumit. Proses ini mirip dengan pengecoran busa hilang. Alih-alih pola busa, pola lilin sekali pakai dibentuk oleh metode injeksi kemudian dilapisi dengan beberapa lapisan bahan tahan api.
Dengan melelehkan pola lilin, rongga cetakan dibuat dan siap untuk cairan logam dituangkan ke dalamnya. Perhatikan bahwa pola hanya digunakan sekali dan setiap pengecoran membutuhkan pola.
Metode ini memiliki karakteristik mencetak detail dengan akurasi tinggi, jadi sering dipilih untuk mencetak produk untuk industri manufaktur mesin, terutama produksi detail kecil, presisi tinggi, tanpa pengolahan mekanis atau yang tidak dapat diolah secara mekanis.
Proses pengecoran investasi
Langkah 1: Membuat pola master dan cetakan
Langkah 2: Suntikan lilin ke dalam cetakan untuk membuat pola lilin.
Langkah 3: Merakit bagian pola
Langkah 4: Pembuatan cangkang
Langkah 5: Pengeluaran lilin dengan panas
Langkah 6: Menuangkan logam cair
Langkah 7: Menghancurkan
Langkah 8: Memotong
Langkah 9: Bagian pengecoran selesai
Karakteristik pengecoran investasi
Kelebihan
Pengecoran investasi adalah pendekatan pengecoran modern dengan banyak kelebihan.
Dibandingkan dengan pengecoran pasir, pengecoran lilin hilang dapat membuat detail kompleks yang lebih baik, dinding tipis, kualitas permukaan tinggi, dan secara signifikan mengurangi pekerjaan pengolahan mekanis. Banyak bagian pengecoran selesai dapat digunakan segera.
Dapat membuat produk dengan bobot dari beberapa gram hingga satu ton.
Dapat mencetak logam campuran yang sulit dilelehkan seperti stainless steel, steel tipis
Permukaan pengecoran sangat presisi dan mengkilat
Pengecoran kurang mudah pecah atau meremeh
Keterbatasan
Intensitas tenaga kerja tinggi
Siklus produksi panjang
Biaya pembuatan cetakan tinggi
Aplikasi pengecoran investasi
Pengecoran kompleks, atau dalam produksi massal untuk memproduksi gigi ganda; truk sepeda; disc sepeda motor; cadangan spare part dalam mesin pelur … Pengecoran dengan bobot dari 0.02 ÷ 100kg; ketebalan hingga 0.3mm dan diameter lubang hingga 2mm.
5. Pengecoran Cetak Tekan (Die Casting)
Apa itu pengecoran cetak tekan?
Pengecoran cetak tekan adalah metode pencetakan bahan bawah tekanan tinggi dan diterapkan untuk mencetak logam non-ferrous dan logam campuran.
Digunakan untuk mencetak bagian untuk pesanan besar karena kelebihan metode pengecoran ini adalah produktivitas tinggi dan proses yang disederhanakan berkat penerapan garis produksi otomatis penuh. Cetakan mentah yang dikumpulkan memiliki toleransi ketat, presisi tinggi, dan finishing permukaan yang mengkilat.
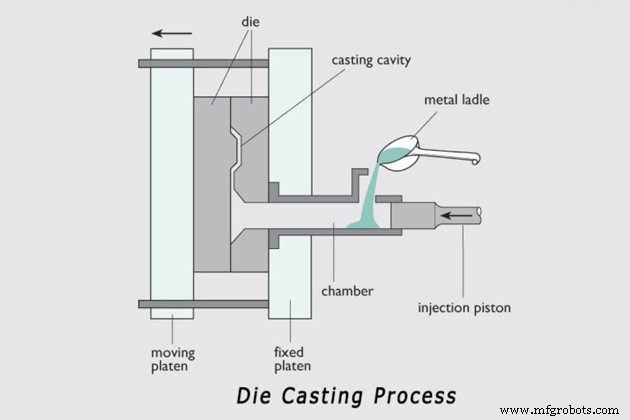
Proses pengecoran cetak tekan
Langkah 1: Melelehkan logam menjadi cair
Langkah 2: Menuangkan logam cair ke dalam kamar
Langkah 3: Sistem injeksi piston tekanan tinggimendorong cairan ke dalam cetakan
Langkah 4: Tunggu hingga pengecoran mengeras, kemudian keluarkan inti
Langkah 5: Kunci akan mengeluarkan objek keluar
Langkah 5: Buang sisa bahan dan lanjutkansegmen berikutnya
Seluruh proses pengecoran metode pengecoran cetak tekan memerlukan penggunaan piston tekanan tinggi dan pres ketat untuk memastikan daya tahan pengecoran. Dengan proses garis otomatis, kualitas pengecoran bergantung pada banyak faktor seperti komposisi logam cair, sistem mesin, tekanan pengecoran, dll.
Karakteristik pengecoran cetak tekan
Kelebihan
Toleransi ketat dan presisi tinggi
Dapat mencetak pengecoran dinding tipis hingga 1mm
Permukaan pengecoran yang mengkilat tinggi
Konsistensi tinggi pada dimensi dan desain seragam
Mengurangi pekerjaan pengolahan mekanis
Efisiensi produksi volume tinggi dan cocok untuk pesanan besar
Garis otomatis penuh yang menghemat biaya tenaga kerja
Keterbatasan
Biaya perkakas mahal
Memerlukan investasi mesin canggih
Terbatas pada desain cetakan
Aplikasi pengecoran cetak tekan
Pengecoran cetak tekan sering digunakan dalam pengecoran bagian kecil, pesanan besar seperti piston, crankshaft, gearbox, dll. Dapat menghasilkan pengecoran yang sering menimbang hingga 5kg, tetapi ada juga kasus pengecoran untuk bagian yang menimbang hingga 50kg tetapi harganya sangat tinggi.
Logam campuran yang digunakan dalam pengecoran cetak tekan perlu seragam, memiliki properti pengencer yang baik saat dilelehkan dan komposisi yang stabil untuk tidak menempel pada cetakan, dan memiliki kekuatan plastik ketika dipanaskan pada suhu tinggi. Tembaga, aluminium, dan stainless steel sering disukai dalam teknologi pengecoran ini.
Dalam pengecoran cetak tekan, logam campuran aluminium digunakan paling banyak dibandingkan semua logam campuran lainnya. Hanya di AS saja, pengecoran cetak tekan aluminium bernilai hingga $ 2,5 miliar per tahun. Khususnya, pengecoran cetak tekan aluminium merupakan dua kali lipat dari semua metode lainnya gabungan.
6. Pengecoran Cetak Permanen
Apa itu pengecoran cetak permanen?
Pengecoran cetak permanen, juga dikenal sebagai pengecoran cetak logam adalah proses pengecoran di mana cetakan terbuat dari logam seperti pengecoran cetak tekan. Digunakan untuk menghasilkan jumlah besar pengecoran dengan menggunakan satu cetakan yang dapat digunakan kembali. Cetakan dapat digunakan berkali-kali sehingga disebut metode pencetakan permanen.
Pengecoran cetak permanen cocok untuk pengecoran yang lebih besar dari pengecoran cetak tekan, sekitar 10kg, tentu dapat lebih tinggi, 20kg bahkan 50kg, dan biaya akan lebih tinggi.
Proses pengecoran cetak permanen
Proses pengecoran cetak permanen sederhana mencakup langkah-langkah ini:
Langkah 1: menuang logam cair ke dalam cetakan
Langkah 2: membiarkan pendinginan dan mengeras
Langkah 3: membuka cetakan dan mengumpulkan pengecoran;
Langkah 4: kemudian melanjutkan proses di atas untuk membuat sebanyak pengecoran yang diperlukan.
Secara khusus, cetakan dalam proses ini terbuat dari bahan logam tahan suhu tinggi seperti besi cor untuk dapat menahan pemanasan dan pendinginan berkelanjutan yang terlibat saat mengambil volume besar.
Karakteristik pengecoran cetak permanen
Kelebihan
Hasil pengecoran presisi tinggi dan toleransi ketat
Finishing permukaan yang bagus dengan cacat pengecoran lebih sedikit seperti pengecoran pasir
Pengecoran memiliki kekuatan, keawetan, dan kekerentalan tinggi
Daya tahan cetakan tinggi.
Karena menghemat waktu pembuatan cetakan, produktivitas tinggi mengurangi biaya produksi.
Keterbatasan
Sulit untuk mencetak objek yang terlalu kompleks, dengan dinding besar dan bobot
Biaya pembuatan cetakan tinggi.
Diperlukan mekanisme untuk mendorong pengecoran keluar dari cetakan, jadi terkadang membentuk goresan pada pengecoran.
Aplikasi pengecoran cetak permanen
Cetak cetak permanen ini paling umum digunakan untuk mencetak aluminium, magnesium, logam campuran tembaga, dan besi cor abu-abu karena titik lelehnya rendah. Cocok untuk produksi massal dengan pengecoran sederhana dan kecil atau menengah seperti piston, billet gigi, peralatan dapur, detail dalam mesin perkakas, roda pesawat, bagian pompa, dll., yang tidak lebih berat dari 25kg. Untuk objek dengan bentuk internal yang kompleks, disarankan untuk menggunakan inti pasir.
Ringkasan
Konten di atas telah mencantumkan dan menganalisis 6 jenis proses pengecoran berbeda yang umum digunakan oleh produsen pabrik cetak logam. Secara keseluruhan, setiap teknik pengecoran ini mempertahankan baik kekuatan maupun keterbatasan. Bergantung pada persyaratan pengecoran dan kebutuhan proyek, pabrik cetak akan mempertimbangkan proses pengecoran yang sesuai dengan aplikasi.
Salah satu perusahaan pengecoran terkemuka dan grosir ke pasar dunia, VIC adalah pabrik cetak pasir dengan tiga teknik pengecoran utama yang mencakup pengecoran pasir basah, pengecoran resin furan, dan pengecoran busa hilang. Dengan tiga jenis pengecoran yang berbeda ini, kami dapat memproduksi semua bagian pengecoran, dari ukuran kecil, menengah, besar hingga desain bentuk sederhana dan rumit. Hubungi pabrik cetak VIC untuk proyek bagian pengecoran OEM melalui email ADMIN@MFGROBOTS.COM