Menguasai Pembentukan Chip: Strategi untuk Mengontrol dan Mengoptimalkan Proses Pemotongan
Dengan hadirnya otomatisasi pabrik canggih dan Industry 4.0, sistem manufaktur otonom semakin penting. Pembuangan chip yang tepat adalah pendorong esensial dari pemotongan otonom yang sebenarnya. Baca selanjutnya untuk mengetahui faktor-faktor yang mempengaruhi pembentukan chip dan teknik untuk mengontrolnya.
Dalam beberapa dekade terakhir, mesin perkakas terus-menerus ditingkatkan, dan sistem pemotongan omonom telah membuktikan diri sebagai komponen yang tidak tergantikan dari otomatisasi pabrik. Masalah proses pemotongan, seperti pembuangan chip, menghalangi sistem pemotongan otonom yang efisien. Oleh karena itu, kontrol chip yang efektif adalah fitur krusial dari semua sistem pemotongan modern.
Karakteristik chip yang terbentuk tergantung pada jenis material yang dipotong, duktile atau rapuh. Di sisi lain, parameter proses pemotongan juga memainkan peran penting dalam pembentukan chip, yaitu, laju umpan, sudut rake, kecepatan pemotongan, kedalaman potong, dan gaya gesekan (penggunaan pelumas dan pendingin).
Operator mesin umumnya menyesuaikan parameter proses untuk mendapatkan bagian berkualitas tinggi dan operasi mesin yang efisien, sambil mengandalkan chip breaker untuk membantu mereka dengan pembuangan chip.
Pembentukan Chip
Selama pemotongan, saat alat maju ke dalam benda kerja, logam di depannya terkompresi. Ketika kompresi melebihi batas kompresi, logam terpisah dari benda kerja dan mengalir plastis dalam bentuk chip (deformasi geser).
Aliran logam terjadi di bidang geser karena geser primer. Bidang geser membentang dengan sudut ke atas dari permukaan yang tidak dipotong di depan alat. Nilai sudut geser tergantung pada jenis material dan kondisi pemotongan (sudut alat, kecepatan pemotongan, dll.). Ketika sudut geser kecil, jalur geser akan panjang, chip akan tebal, dan gaya pemotongan akan tinggi, dan sebaliknya.
Saat chip meluncur di sepanjang muka ujung alat, geser sekunder terjadi karena gesekan. Gesekan meningkatkan suhu proses pemotongan, menyebabkan chip terlalu panas.
Jenis Chip
Jenis chip yang terbentuk selama pemotongan logam adalah;
Chip Tersegmen (Diskontinu)
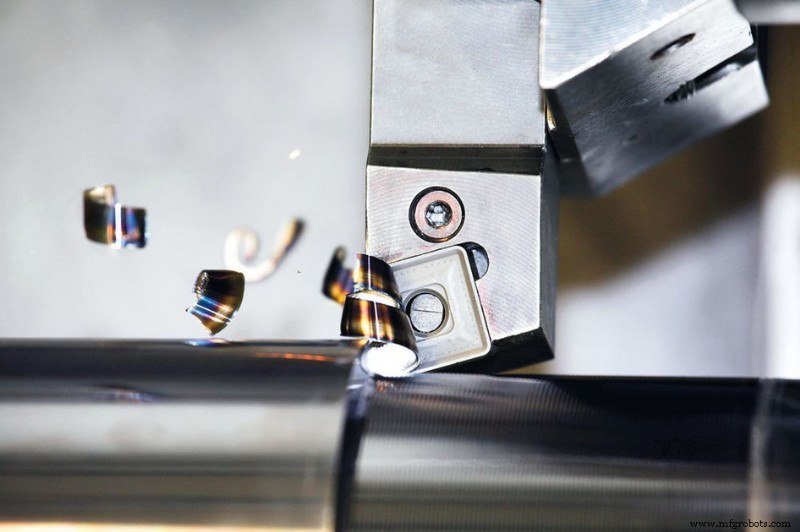
Chip tersegmen biasanya terjadi saat memotong logam rapuh seperti kuningan, gangsa, atau besi cor. Secara umum, chip tersegmen adalah hasil dari kondisi pemotongan berikut;
Laju umpan rendah;
Sudut rake rendah;
Kecepatan pemotongan tinggi;
Gesekan alat-chip tinggi;
Kedalaman potong yang signifikan.
Chip tersegmen memberikan permukaan yang bersih pada logam rapuh, pembuangan chip yang mudah, umur alat yang lebih lama, dan konsumsi daya yang lebih rendah. Dalam kasus logam duktile, chip tersegmen biasanya menghasilkan permukaan yang buruk dan umur alat yang lebih rendah.
Chip Berkelanjutan
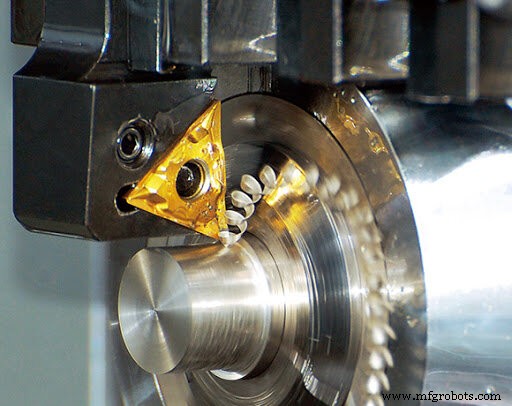
Chip berkelanjutan biasanya terjadi selama pemotongan logam lentur seperti baja, tembaga, atau aluminium pada kecepatan pemotongan tinggi. Selama pemotongan, suhu di antara ujung alat dan benda kerja duktile menjadi tinggi. Setiap lapis logam yang dihapus terlepas dengan lapisan sebelumnya, membentuk aliran chip yang panjang dan berkelanjutan. Secara umum, chip berkelanjutan terjadi di bawah kondisi pemotongan berikut;
Kedalaman potong kecil;
Sudut rake besar;
Kecepatan pemotongan tinggi;
Gesekan alat-chip rendah (penggunaan pelumas atau pendingin);
Tepi pemotong yang tajam.
Chip berkelanjutan memberikan permukaan yang bersih, umur alat yang lebih lama, dan konsumsi daya yang lebih rendah. Di sisi lain, pembuangan jenis chip ini adalah tantangan. Perlu menggunakan chip breaker untuk meningkatkan kondisi pembuangan.
Chip Berkelanjutan Dengan Tepi Terpadat (BUE)
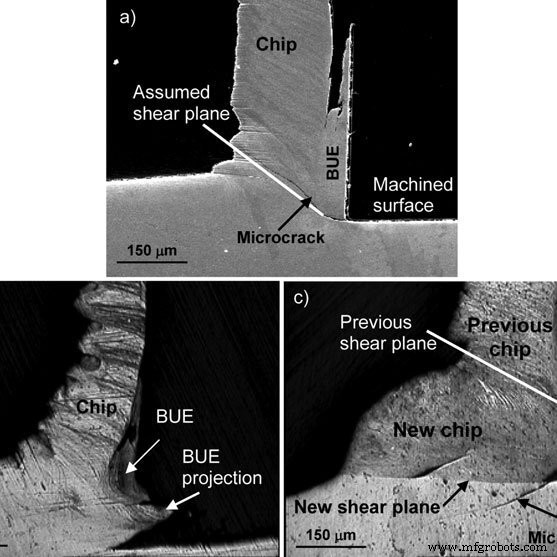
Pembentukan chip berkelanjutan dengan BUE disebabkan oleh gesekan tinggi antara alat dan chip saat memotong logam duktile. Di bawah kondisi ini, beberapa partikel chip cenderung menempel pada ujung alat. Sebagai material yang menempel membentuk tepi pemotong baru, ia terus bertumpuk hingga pecah dari ujung alat. Selama pemecahan, material yang menempel menempel baik pada chip maupun permukaan benda kerja, menghasilkan permukaan yang buruk. Nama lain untuk pembentukan BUE adalah "pengelasan chip." Secara umum, chip berkelanjutan dengan BUE terjadi di bawah kondisi berikut:
Karena chip berkelanjutan dengan BUE buruk mempengaruhi umur alat, meningkatkan konsumsi daya, dan menyebabkan permukaan yang buruk, pencegahannya sangat penting. Upaya seperti mengurangi gesekan melalui penggunaan pelumas, mencegah kontak logam-logam melalui lapisan alat, dan mengurangi suhu melalui penggunaan pendingin, memiliki efek positif pada pencegahan pengelasan chip.
Kontrol Chip
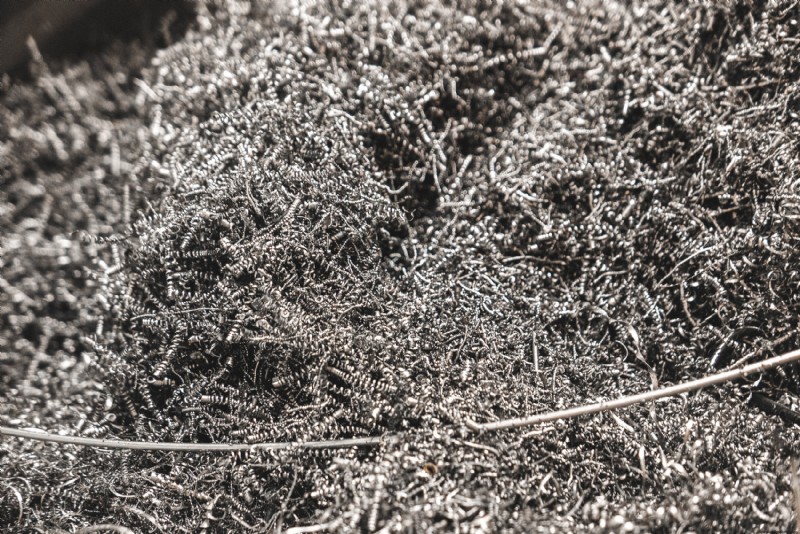
Pemotongan logam lentur seperti baja pada kecepatan pemotongan tinggi dan sudut rake besar menyebabkan pembentukan chip yang panjang dan serabi. Chip yang tajam, panas, dan berkelanjutan ini yang keluar dengan kecepatan tinggi dapat membahayakan keselamatan operator mesin, merusak produk dengan terjerat pada alat, dan membuat pembuangannya rumit. Harus untuk memecah chip menjadi geometri yang dapat dikelola.
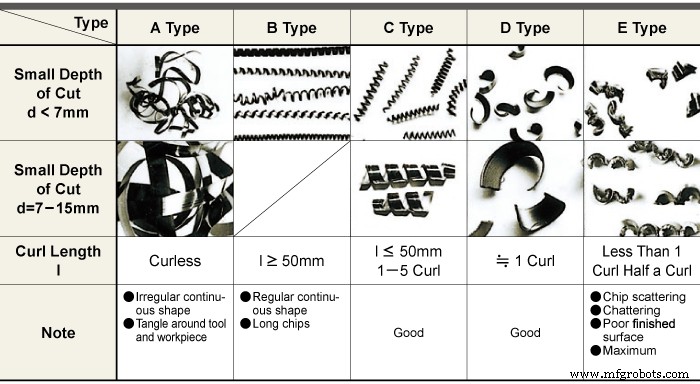
Chip dapat pecah baik dengan pecah alami atau dengan paksaan. Saat memotong material duktile, karena perbedaan suhu dan kecepatan aliran, chip cenderung melingkar. Chip yang melingkar dapat pecah alami dengan tiga cara berbeda:
Metode paling umum untuk pemecahan paksa adalah penggunaan chip breaker.
Chip Breaker
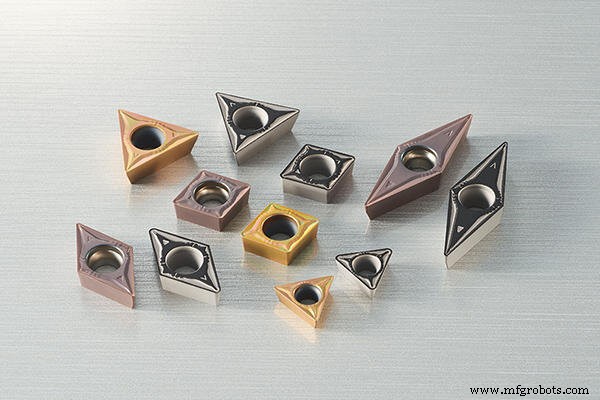
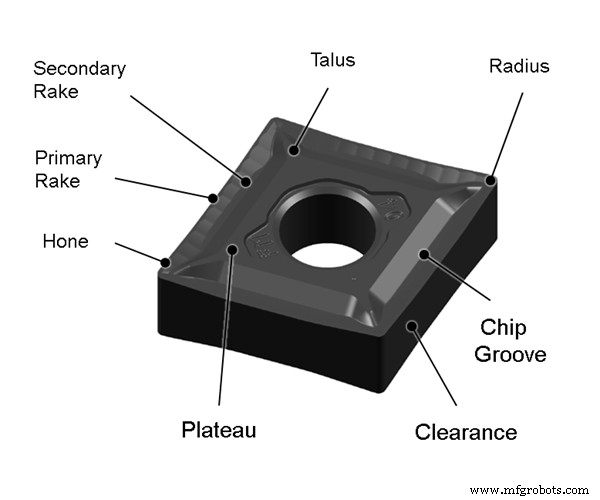
Fungsi paling dasar dari chip breaker adalah memaksa chip untuk melingkar lebih rapat dari yang seharusnya secara alami. Pemecahan paksa menyebabkan chip pecah dengan mengenai benda kerja atau alat. Chip breaker meningkatkan efisiensi pemotongan dengan meningkatkan kontrol chip dan mengurangi gaya pemotongan.
Sebagian besar chip breaker modern datang dalam bentuk lengan atau hambatan pada alat pemotong. Desain chip breaker berputar di sekitar menemukan geometri terbaik untuk skenario pemotongan tertentu, yang akan menciptakan stres dalam chip dan menyebabkan pecah dengan mudah.
Chip breaker jenis lengan mengintegrasikan lengan kecil di belakang tepi pemotong terdepan. Geometri kurva menentukan radius kelengkungan chip.
Chip breaker jenis hambatan memiliki geometri yang khas yang mirip dengan langkah. Hambatan dapat terintegrasi atau dilekatkan pada alat pemotong. Dalam kasus jenis "dilekatkan," mungkin untuk menyesuaikannya untuk berbagai kondisi pemotongan.
Kesimpulan
Proses pemotongan adalah interaksi halus dari fisika, ilmu material, dan mekatronika. Selama pemotongan, pengosongan material adalah hasil dari interaksi gaya antara benda kerja dan alat pemotong. Sifat gaya interaksi ini menentukan warna dan ukuran chip. Chip adalah data penelitian dan diagnostik yang berharga untuk insinyur pemotongan. Namun, ketika tidak ditangani dengan baik, chip cenderung menurunkan produktivitas mesin.
Tiga jenis chip yang berbeda dapat terjadi selama pemotongan, tersegmen, berkelanjutan, dan berkelanjutan dengan BUE. Pembentukan chip tergantung pada pilihan material dan parameter proses pemotongan.
Pembuangan chip adalah faktor penting yang harus dipertimbangkan saat meningkatkan efisiensi pemotongan secara keseluruhan dan merencanakan operasi otonom mesin. Meskipun chip tersegmen dan chip berkelanjutan pecah alami di bawah kondisi pemotongan tertentu, ini adalah pedoman umum untuk menggunakan chip breaker dalam pengaturan pemotongan.
Memecah chip menjadi panjang yang sesuai oleh chip breaker mencegah terjeratnya chip pada alat, mengurangi getaran, dan mencegah kerusakan alat. Chip breaker juga mengurangi resistensi pemotongan, yang pada gilirannya mencegah pelucuran dan pecahan tepi pemotong.
Saat menggunakan chip breaker, penting untuk memilih yang tepat untuk pekerjaan. Untuk operasi pemotongan seperti finishing, medium, dan roughing, kita harus memilih chip breaker yang benar untuk masing-masing. Penting untuk menggunakan chip breaker yang sesuai berdasarkan kedalaman potong yang diinginkan, laju umpan, kecepatan poros, dan permukaan yang diinginkan.



