Menguasai Pemotongan CNC: Cegah Lonjakan, Tabrakan, dan Pemotongan Berlebih untuk Hasil Presisi
1. Lonjakan Alat (Bouncing)
Lonjakan alat merujuk pada getaran yang cukup besar pada alat karena gaya yang berlebihan. Bahaya yang disebabkan oleh lonjakan alat adalah menyebabkan pemotongan berlebih pada workpiece dan kerusakan pada alat. Ketika diameter alat kecil dan shaft alat terlalu panjang atau gaya terlalu besar, fenomena lonjakan alat akan terjadi. Jika alat dan metode pemrosesan yang tepat digunakan, kemungkinan lonjakan alat dapat dikurangi.
Ada 3 faktor utama yang mempengaruhi deformasi alat:
1) Panjang alat pemotong
2) Diameter alat
3) Gaya alat
1. Panjang alat pemotong
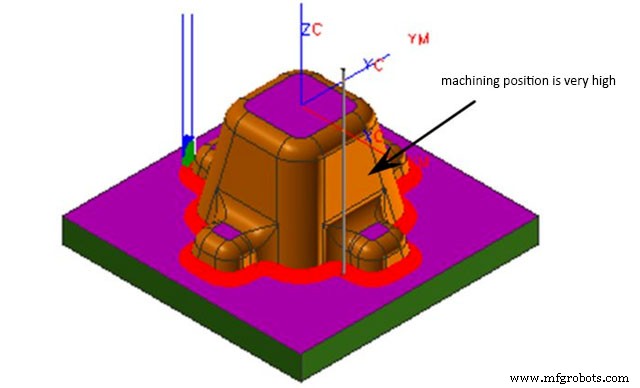
Untuk alat dengan diameter yang sama, ketika panjang alat digandakan, deformasinya akan meningkat 3 kali. Saat pemrosesan, sederhanakan panjang alat sekecil mungkin untuk mengurangi risiko lonjakan alat.
2. Diameter alat
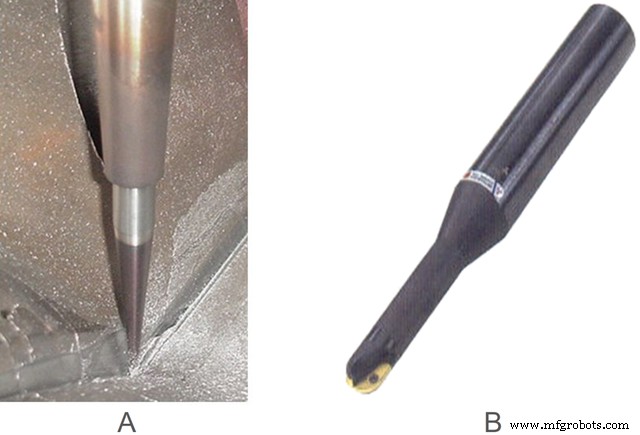
Untuk alat dengan panjang yang sama, ketika diameter alat dikurangi satu kali, deformasinya akan meningkat 4 kali. Saat pemrosesan, jika memungkinkan, pilih alat dengan diameter besar atau gunakan alat reinforced untuk pemrosesan sekecil mungkin risiko untuk mengurangi risiko alat patah. (Seperti yang ditunjukkan pada gambar di bawah: A menggunakan hot wire dan tapered neck knives, dan B menggunakan alat dengan handle kuat untuk pemrosesan)
3. Gaya alat
Deformasi alat secara proporsional dengan gaya yang diterimanya selama pemrosesan. Mengurangi gaya yang diterima alat dapat mengurangi kemungkinan alat patah. Untuk mengurangi gaya pada alat, perlu mengurangi luas kontak antara alat dan workpiece.
Contoh pengurangan gaya
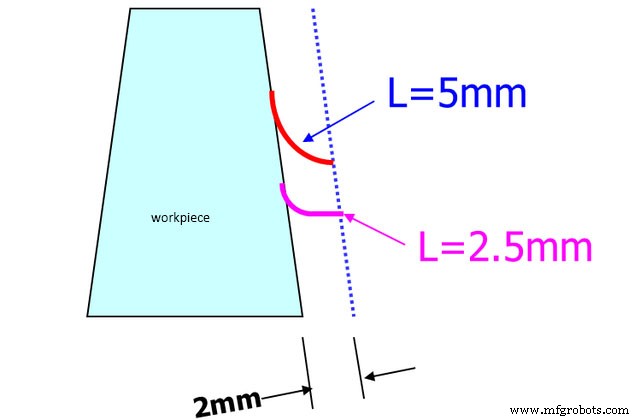
Saat memroses posisi yang lebih dalam, dapat menggunakan feed rate yang lebih kecil dan cutter R-angle halus untuk mengurangi gaya pada alat selama pemrosesan, sehingga mengurangi risiko alat patah.
Gambar berikut menunjukkan perbandingan posisi kontak dengan material cetakan ketika alat D50R6 dan alat D50R0.8 diproses pada kedalaman yang sama. Terlihat bahwa penggunaan alat R-angle halus untuk memroses workpiece dalam dapat mengurangi gaya pemotongan lebih banyak daripada alat R-angle besar.
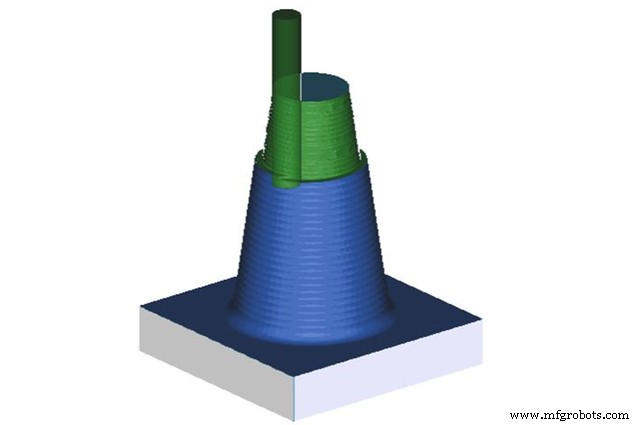
Kurangi jumlah alat pemotong (yaitu kedalaman keseluruhan setiap alat). Kedalaman pemrosesan lebih dari 120mm, alat harus dipasang dua kali, yaitu, pertama pasang toolholder pendek untuk memroses hingga kedalaman 100mm, lalu pasang toolholder extended untuk memroses bagian di bawah 100mm, dan tetapkan jumlah cutter yang kecil.
2. Tabrakan Alat (Hitting)
Tabrakan alat berarti jumlah pemotongan alat terlalu besar. Selain tepi pemotong, batang alat juga mengenai workpiece. Alasan utama tabrakan alat adalah pengaturan safety height yang tidak tepat atau safety height tidak diatur sama sekali, pemilihan metode pemrosesan yang tidak tepat, penggunaan alat yang tidak tepat, dan pengaturan margin untuk roughing kedua lebih kecil dari margin roughing pertama, dll.
1) Jumlah pemotongan terlalu besar
Solusi:
Kurangi jumlah pemotongan. Semakin kecil diameter alat, semakin kecil jumlah pemotongan yang harus digunakan. Secara normal, jumlah pemotongan untuk rough opening pertama pada cetakan tidak lebih dari 0.5mm, dan jumlah pemotongan untuk semi-finishing dan finishing lebih kecil.
2) Memilih metode pemrosesan yang tidak tepat
Ubah mode contour milling menjadi mode cavity milling. Ketika allowance pemrosesan lebih besar dari diameter alat, metode contour milling tidak dapat dipilih.
3) Pengaturan safety height yang tidak tepat, mengenai clamping saat mengangkat alat
Solusi:
- Safety height harus lebih besar dari clamping height.
- Dalam sebagian besar kasus, tidak dapat memilih mode advance dan retreat "direct" alat, kecuali untuk workpiece khusus.
4) Pengaturan margin roughing kedua yang tidak tepat
Margin untuk roughing kedua umumnya 0.05mm lebih besar dari margin untuk roughing pertama. Jika margin roughing pertama adalah 0.3mm, margin roughing kedua harus 0.35mm. Jika tidak, batang alat dengan mudah akan mengenai sisi atas dinding.
Selain alasan-alasan yang disebutkan di atas, tabrakan alat dapat terjadi saat memperbaiki scissors roads, jadi cobalah untuk tidak memperbaiki scissors roads. Konsekuensi paling langsung dari tabrakan alat adalah kerusakan pada alat dan workpiece, dan yang lebih serius mungkin merusak spindle mesin.
3. Pemotongan Berlebih (Overcutting)
Overcutting berarti alat juga memotong bagian yang tidak boleh dipotong, menyebabkan workpiece rusak. Ada banyak alasan overcutting pada workpiece, terutama termasuk akurasi rendah mesin, tabrakan alat, lonjakan alat, alat yang tidak tepat, dll. Selain itu, jika operator tidak akurat dalam pengaturan cutter, ini juga dapat menyebabkan overcutting.
Situasi yang ditunjukkan pada gambar di bawah ini adalah overcut yang disebabkan oleh pengaturan safety height yang tidak tepat.
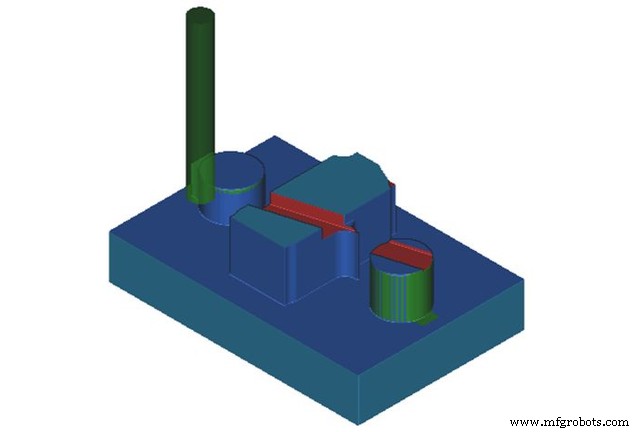
Saat memprogram, Anda harus hati-hati dan teliti. Setelah menyelesaikan program, Anda perlu memeriksa jalur alat secara detail untuk menghindari overcutting, jika tidak akan membuang cetakan atau merusak mesin.
Sebagai produsen pemesinan CNC profesional, SANS Machining spesialis dalam bagian pemesinan mesin small quantity selama lebih dari 10 tahun, kami dapat menyediakan layanan milling, turning, grinding dan EDM. Semua bagian diproduksi sesuai gambar Anda, tanpa MOQ.



