Strategi Teknologis dan Operasional Terbukti untuk Meminimalkan Deformasi Aluminium
Aluminium adalah bahan logam non ferrous yang paling banyak digunakan dan paling banyak digunakan, dan cakupan aplikasinya masih berkembang. Ada banyak jenis produk aluminium yang diproduksi dengan bahan aluminium. Menurut statistik, ada lebih dari 700000 jenis produk aluminium. Dari industri konstruksi dan dekorasi hingga industri transportasi, penerbangan dan industri lainnya memiliki kebutuhan yang berbeda. Hari ini, kami akan memperkenalkan cara menghindari deformasi produk aluminium.
Keuntungan dan Karakteristik Aluminium adalah sebagai berikut:
- Densitas rendah. Densitas aluminium sekitar 2.7 g / cm3. Densitasnya hanya 1 / 3 dari besi atau tembaga.
- Plastisitas tinggi. Aluminium memiliki duktilitas yang baik dan dapat dibuat menjadi berbagai barang dengan menekan, menarik dan alat tekanan lainnya.
- Resistensi korosi. Aluminium adalah logam dengan daya listrik negatif yang kuat. Dalam kondisi alami atau oksidasi anoda, lapisan oksida pelindung akan terbentuk pada permukaan, yang memiliki resistensi korosi yang jauh lebih baik daripada baja.
- Mudah diperkuat. Kekuatan aluminium murni tidak tinggi, tetapi dapat ditingkatkan dengan anodizing.
- Perawatan permukaan yang mudah. Perawatan permukaan dapat lebih meningkatkan atau mengubah properti permukaan aluminium. Proses anodizing aluminium cukup matang dan stabil, dan telah banyak digunakan dalam pemrosesan produk aluminium.
- Konduktivitas yang baik dan mudah direkuperasi.
Langkah Teknologis untuk Mengurangi Deformasi Pemesinan
1. Kurangi stres internal wool culture
Analing alami atau buatan dan pengobatan getaran dapat sebagian menghilangkan stres internal blank. Pre pemrosesan juga adalah proses yang efektif. Terkait blank dengan kepala besar dan telinga besar, deformasi setelah pemrosesan juga besar karena margin besar. Jika bagian berlebihan blank diproses terlebih dahulu dan sisa setiap bagian dikurangi, tidak hanya deformasi pemrosesan proses selanjutnya dapat dikurangi, tetapi juga stres internal dapat dilepaskan setelah diproses terlebih dahulu dan diletakkan untuk beberapa waktu.
2. Tingkatkan kemampuan pemotongan perkakas
Material dan parameter geometris perkakas memiliki dampak penting pada gaya pemotongan dan panas pemotongan. Pemilihan perkakas yang benar sangat penting untuk mengurangi deformasi pemesinan bagian.
(1) Pilih parameter geometris perkakas dengan wajar.
① Sudut rake: di bawah kondisi mempertahankan kekuatan tepi pemotongan, sudut rake dapat dipilih lebih besar secara wajar. Di satu sisi, dapat menggerinda tepi yang tajam, dan di sisi lain, dapat mengurangi deformasi pemotongan, membuat pengeluaran chip lancar, dan kemudian mengurangi gaya pemotongan dan suhu pemotongan. Jangan pernah menggunakan perkakas sudut rake negatif.
② Sudut relief: ukuran sudut relief memiliki dampak langsung pada aus permukaan relief dan kualitas permukaan yang diproses. Ketebalan pemotongan adalah kondisi penting untuk memilih sudut relief. Saat rough milling, karena laju pengiriman tinggi, beban pemotongan berat dan panas yang besar, diperlukan kondisi pendinginan perkakas yang baik. Oleh karena itu, sudut relief harus lebih kecil. Saat finishing milling, tepi harus tajam untuk mengurangi gesekan antara flank dan permukaan pemesinan dan mengurangi deformasi elastis. Oleh karena itu, sudut relief harus lebih besar.
③ Sudut heliks: untuk membuat milling lancar dan mengurangi gaya milling, sudut heliks harus dipilih sebesar mungkin.
④ Sudut deviasi utama: mengurangi sudut deviasi utama dengan wajar dapat meningkatkan kondisi pendinginan dan mengurangi suhu rata-rata area pemrosesan.
(2) Tingkatkan struktur perkakas.
① Kurangi jumlah gigi frais dan tingkatkan ruang chip. Karena bagian aluminium memiliki plastisitas besar dan deformasi pemotongan yang besar selama pemesinan, diperlukan ruang chip yang besar, jadi radius dasar lubang chip harus besar dan jumlah gigi frais harus kecil.
② Finishing grinding gigi perkakas. Nilai kekasaran tepi pemotongan gigi perkakas harus kurang dari RA = 0.4um. Sebelum menggunakan pisau baru, gerus perlahan depan dan belakang gigi pisau dengan batu gerus halus untuk menghilangkan burr dan gigi gigi halus yang tersisa saat menggerus gigi pisau. Dengan cara ini, tidak hanya panas pemotongan tetapi juga deformasi pemotongan dapat dikurangi.
③ Kontrol ketat standar aus perkakas. Setelah perkakas aus, kekasaran permukaan workpiece meningkat, suhu pemotongan meningkat, dan deformasi workpiece meningkat. Oleh karena itu, selain memilih bahan perkakas dengan resistensi aus yang baik, standar aus perkakas tidak boleh lebih dari 0.2mm, jika tidak mudah terjadi acumulasi chip. Saat pemotongan, suhu workpiece tidak boleh melebihi 100 ℃ untuk mencegah deformasi.
3. Tingkatkan metode pemerasan workpiece
Untuk workpiece aluminium dinding tipis dengan kekakuan rendah, dapat diadopsi metode pemerasan berikut untuk mengurangi deformasi:
① Untuk bagian bushing dinding tipis, jika chuck sentralisasi tiga cakar atau spring chuck digunakan untuk memeras mereka dari arah radial, workpiece akan berubah bentuk setelah longgar setelah pemrosesan. Pada saat ini, metode penekanan end face aksial dengan kekakuan yang lebih baik harus digunakan. Locate dengan lubang dalam bagian, buat spindle berselang secara sendiri, dan masukkan ke lubang dalam bagian. Gunakan cover plate untuk menekan end face lalu rapatkan nut. Deformasi pemerasan dapat dihindari saat memesin lingkaran luar, sehingga dapat memperoleh akurasi pemesinan yang memuaskan.
② Saat memproses workpiece dinding tipis dinding tipis, sebaiknya pilih vacuum suction cups untuk mendapatkan gaya pemerasan yang terdistribusi merata, lalu proses dengan jumlah pemotongan kecil untuk mencegah deformasi workpiece.
Atau, metode packing dapat digunakan. Untuk meningkatkan kekakuan proses workpiece dinding tipis, medium dapat diisi dalam workpiece untuk mengurangi deformasi workpiece selama pemerasan dan pemotongan. Misalnya, lelehan urea yang mengandung 3% ~ 6% kalium nitrat dicurahkan ke dalam workpiece, dan setelah pemrosesan, workpiece direndam dalam air atau alkohol, dan filler dapat dilarutkan dan dicurahkan keluar.
4. Atur prosedur dengan wajar
Dalam pemotongan kecepatan tinggi, karena allowance pemesinan besar dan pemotongan intermiten, proses milling sering menghasilkan getaran, yang mempengaruhi akurasi pemesinan dan kekasaran permukaan. Oleh karena itu, proses pemesinan NC kecepatan tinggi secara umum dapat dibagi menjadi: rough machining semi finishing corner cleaning finishing dan proses lainnya. Untuk bagian dengan persyaratan presisi tinggi, terkadang perlu melakukan secondary semi finishing lalu finishing machining. Setelah rough machining, bagian dapat didinginkan secara alami untuk menghilangkan stres internal yang dihasilkan oleh rough machining dan mengurangi deformasi. Allowance yang tersisa setelah rough machining harus lebih besar dari deformasi, umumnya 1-2mm. Saat finishing, allowance pemesinan yang seragam harus dipertahankan pada permukaan finishing bagian, umumnya 0.2-0.5mm, sehingga perkakas dapat berada dalam kondisi stabil selama proses pemesinan, sangat mengurangi deformasi pemotongan, mendapatkan kualitas pemrosesan permukaan yang baik dan memastikan akurasi produk.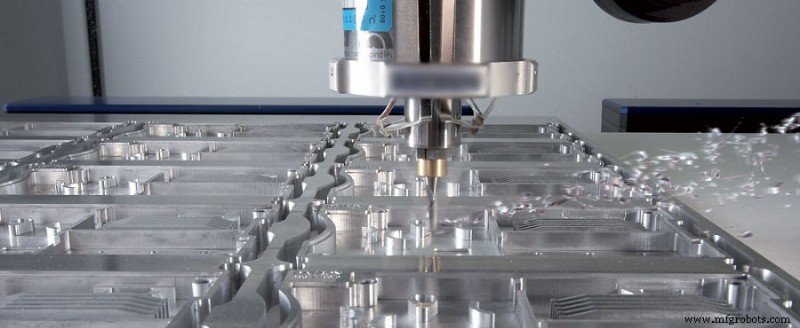
Keterampilan Operasi untuk Mengurangi Deformasi Pemesinan
Selain alasan di atas, metode operasi juga sangat penting dalam operasi aktual.
- Untuk bagian dengan allowance pemesinan besar, untuk memberikan kondisi pendinginan yang lebih baik dan menghindari konsentrasi panas selama pemesinan, pemesinan simetris harus diadopsi.
- Jika ada beberapa cekungan pada bagian plat, metode pemrosesan berurutan satu cekungan dan satu cekungan tidak boleh diadopsi selama pemrosesan, yang mudah menyebabkan stres bagian tidak merata dan deformasi. Pemrosesan multi-lapisan diadopsi, dan setiap lapis diproses ke semua cekungan pada saat yang sama sebanyak mungkin, lalu lapisan berikutnya diproses, sehingga bagian terkena stres merata dan deformasi berkurang.
- Gaya pemotongan dan panas pemotongan dapat dikurangi dengan mengubah parameter pemotongan. Di antara tiga elemen parameter pemotongan, back draft memiliki pengaruh besar pada gaya pemotongan. Jika allowance pemesinan terlalu besar dan gaya pemotongan perkakas terlalu besar, itu tidak hanya akan merusak bagian, tetapi juga mempengaruhi kekakuan spindle mesin dan mengurangi daya tahan perkakas. Jika Anda mengurangi jumlah back knives, efisiensi produksi akan sangat berkurang. Namun, high-speed milling dapat mengatasi masalah ini dalam pemesinan NC. Sambil mengurangi back draft, selama feed ditingkatkan dengan sebanding dan keceputaran mesin ditingkatkan, gaya pemotongan dapat dikurangi dan efisiensi pemesinan dapat dipastikan.
- Perhatikan urutan pemotongan. Rough machining menekankan peningkatan efisiensi pemesinan dan pengejaran laju pemotongan per satuan waktu. Secara umum, reverse milling dapat digunakan. Artinya, bahan berlebihan pada permukaan blank dipotong dengan kecepatan tercepat dan dalam waktu terpendek untuk secara dasar membentuk profil geometri yang diperlukan untuk finishing. Sementara finishing menekankan presisi tinggi dan kualitas tinggi, wajar untuk mengadopsi forward milling. Karena ketebalan pemotongan gigi perkakas secara berturun-turunan dari maksimum ke nol selama down milling, tingkat penekanan kerja sangat berkurang dan tingkat deformasi bagian berkurang.
- Sulit untuk menghindari deformasi workpiece dinding tipis karena pemerasan selama pemesinan, bahkan saat finishing. Untuk mengurangi deformasi workpiece ke minimum, sebelum finishing machining mencapai ukuran akhir, longgarkan bagian penekanan untuk membuat workpiece kembali secara bebas ke kondisi asli, lalu tekan sedikit, dengan workpiece terpemerasan (sepenuhnya dengan tangan), untuk mendapatkan efek pemrosesan ideal. Singkatnya, titik aksi gaya pemerasan harus pada bearing surface. Gaya pemerasan harus bekerja pada arah dengan kekakuan yang baik pada workpiece. Dengan asumsi workpiece tidak longgar, semakin kecil gaya pemerasan, semakin baik.
- Saat memproses bagian dengan cekungan, coba jangan biarkan frais langsung menyelam ke dalam bagian seperti bor saat memproses cekungan, yang menghasilkan ruang chip yang tidak cukup untuk frais, pengeluaran chip tidak lancar, pemanasan berlebih, perluasan bagian, patah perkakas, dan fenomena negatif lainnya. Pertama bor lubang perkakas dengan bor dengan ukuran sama atau lebih besar dari frais, lalu mill dengan frais. Atau, program pemotongan spiral dapat dibuat dengan perangkat lunak CAM.



