Faktor Kunci yang Menentukan Kualitas Lapisan Pelapisan Logam
Kualitas bagian yang dipersilap secara langsung mempengaruhi kualitas keseluruhan peralatan. Faktor yang mempengaruhi kualitas pelapisan logam meliputi faktor internal dan eksternal. Oleh karena itu, tidak hanya diperlukan pemahaman yang komprehensif tentang faktor internal yang mempengaruhi kualitas pelapisan logam, tetapi faktor eksternal yang mempengaruhi kualitas pelapisan logam juga tidak boleh diabaikan. Kontrol yang ketat pada setiap tautan dapat memastikan kualitas pelapisan logam.
Faktor yang mempengaruhi kualitas pelapisan logam mencakup dua aspek: faktor internal dan faktor eksternal:
1. Faktor Internal
Manajemen kualitas yang ketat di bengkel pelapisan logam adalah jaminan yang kuat untuk kualitas bagian yang dipersilap. Untuk secara fundamental meningkatkan kualitas pelapisan logam dan mendapatkan lapisan pelapisan berkualitas tinggi, harus ada pemahaman yang komprehensif tentang setiap tautan internal yang mempengaruhi kualitas pelapisan logam.
(1) Faktor Pre-pemrosesan
Gaya perekat, performa anti-korosi, dan kualitas penampilan antara lapisan plating dan substrat secara langsung terkait dengan kualitas perawatan permukaan sebelum plating. Minyak, karat, skala oksida, dan kotoran lainnya yang menempel pada permukaan bagian adalah rintangan perantara yang mencegah larutan pelapisan logam dari kontak penuh dengan substrat logam. Tidak mungkin membentuk lapisan pelapisan logam yang memenuhi syarat pada permukaan ini. Ketika film minyak yang sangat tipis dan film oksida menempel pada bagian yang dipersilap, meskipun lapisan pelapisan memiliki penampilan normal dan kristalinitas yang halus, kekuatan perekat sangat berkurang.
Oleh karena itu, pre-treatment bagian adalah prasyarat untuk mendapatkan hasil yang baik dalam seluruh proses pelapisan logam. Pertama-tama, konsentrasi dan keurnuran larutan pencucian dan pencucian asam harus dipastikan. Minyak mengambang dalam larutan harus dibersihkan dengan tepat waktu; kedua, saat larutan penghapus karat mencapai sejumlah kotoran tertentu, itu akan mempengaruhi kualitas lapisan pelapisan, jadi harus diganti secara teratur.
(2) Faktor Kimia Pelapisan Logam
Dalam produksi pelapisan logam, berbagai kotoran berbahaya masuk ke dalam larutan pelapisan logam karena berbagai alasan. Ada banyak jenis kotoran, kasarnya termasuk kotoran logam, oksida logam, kotoran non-logam, berbagai terpencil yang tidak larut, dan kotoran organik. Jenis kotoran yang terkandung dalam berbagai larutan plating tidak sama, dan toleransi terhadap kotoran yang sama juga berbeda. Ketika satu atau beberapa kotoran berbahaya terkumpul hingga tingkat tertentu, itu akan mempengaruhi performa larutan plating dan kualitas lapisan pelapisan. Oleh karena itu, tidak perlu menunggu hingga kotoran terkumpul dan menyebabkan kerusakan sebelum membuang listrik.
Larutan plating. Selain itu, konten setiap komponen larutan pelapisan logam memiliki rentang proses optimal, dan larutan tangki harus diuji dan dianalisis secara teratur untuk memastikan setiap komponen berada dalam rentang proses. Pada saat yang sama, sesuai dengan volume tugas produksi, pengalaman aktual, dan hasil uji, ada pengakumulasi kotoran. Sebelum kualitas lapisan pelapisan mungkin terpengaruh, larutan pelapisan logam harus difilter untuk memastikan stabilitas larutan pelapisan logam.
(3) Faktor Kontrol Kondisi Proses
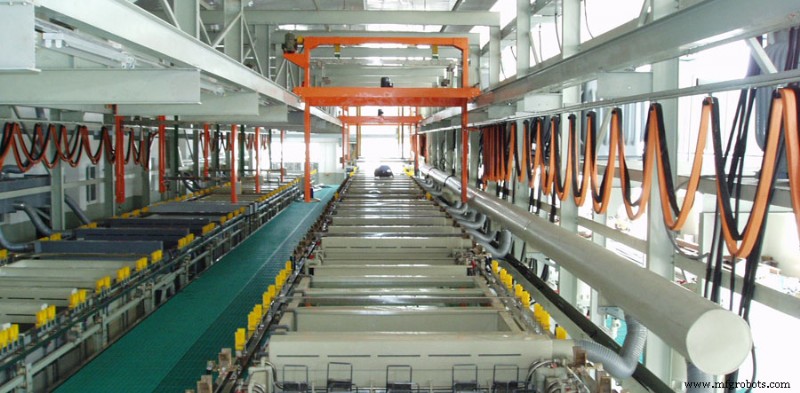
Kontrol kondisi proses secara langsung mempengaruhi kualitas lapisan pelapisan. Hanya dengan menguasai dan mengontrol berbagai kondisi proses setiap spesies plating, kita dapat memperoleh plating berkualitas tinggi. Kondisi proses seperti suhu, kepadatan arus, nilai pH, dan waktu plating harus cocok. Misalnya, saat plating chromium keras, suhu dan kepadatan arus tidak dicocokkan dengan baik, yang akan memiliki dampak besar pada efisiensi arus katoda, kemampuan dispersi, kekerasan dan kilauan lapisan plating chromium. Seperti yang ditunjukkan dalam gambar di bawah ini, ketika suhu tinggi, kepadatan arus perlu ditingkatkan dengan baik untuk mendapatkan lapisan pelapisan yang diinginkan. Keduanya saling membatasi, ubah satu, dan faktor lainnya harus berubah sesuai. Oleh karena itu, jika kondisi proses tidak dikontrol dengan baik, kecelakaan kualitas pelapisan logam akan terjadi.
2. Faktor Eksternal
Sebagai bagian dari kualitas keseluruhan bagian produk, kualitas pelapisan logam bagian tidak hanya dipengaruhi oleh proses pelapisan logam dan tautan internal bengkel pelapisan logam, tetapi juga oleh tautan produksi lainnya dan departemen produksi dan teknis perusahaan dalam tingkat yang berbeda. Faktor-faktor ini sering sangat mudah diabaikan. , Kita harus memiliki pemahaman yang komprehensif tentang faktor-faktor ini.
(1) Faktor Desain
Desainer produk sering hanya memperhatikan bentuk, ukuran, akurasi pemrosesan, dan faktor-faktor lain dari bagian produk dalam proses desain gambar bagian, dan tidak mempertimbangkan banyak teknologi pemrosesan bagian, terutama proses pelapisan logam, yang membawa banyak masalah tidak perlu pada pekerjaan pelapisan logam , Pada saat yang sama, itu juga memiliki dampak tertentu pada kualitas produk.
1. Pengaruh bentuk bagian terhadap kualitas pelapisan logam.
Kemampuan dispersi elektrolit plating chromium sangat rendah. Konsentrasi arus di sudut dan ujung bagian mudah menyebabkan cacat lokal seperti burs, pembakaran, dan nodul. Untuk bagian dengan bentuk yang lebih kompleks, rongga dalam dan permukaan dalam seringkali Tidak ada plating, sehingga tidak dapat mencapai efek yang diinginkan. Meskipun penggunaan anode gambar, katoda pelindung, dan anode pembantu dapat memperoleh lapisan pelapisan dengan ketebalan yang semu mungkin, ini akan secara tak terhindarkan membawa banyak masalah pada pekerjaan pelapisan logam, dan biaya pelapisan logam akan sangat meningkat. Oleh karena itu, desainer harus mempertimbangkan secara menyeluruh selama proses desain, dan pengrajin juga harus memperluas tinjauan proses. Hanya gunakan anode gambar, katoda pelindung, dan anode pembantu ketika sangat diperlukan.
2. Pengaruh pemasangan terhadap kualitas pelapisan logam.
Yang disebut pemasangan merujuk pada bagian yang tidak dapat dilepas setelah dipasang atau di-rebat oleh beberapa bagian. Misalnya, untuk beberapa produk, kombinasi papan pendukung sabuk beludru atas, atas dan bawah perangkat pembersih seri spindle gantung roving adalah contoh. Ini adalah satu set lengkap untuk plating. Selama proses plating, larutan kimia menembus ke dalam celah bagian. Salah satu sisi, setelah bagian ditinggalkan untuk beberapa waktu setelah plating, elektrolit yang tersembunyi di celah merembes dan bereaksi dengan lapisan plating menyebabkan bagian karat. Di sisi lain, akibat infiltrasi cairan kimia, cairan kimia proses sebelumnya tidak dapat dibersihkan dengan menyeluruh, mencemari cairan kimia proses berikutnya, menyebabkan cairan kimia tercemar dan mempengaruhi kualitas plating. Oleh karena itu, dalam desain, perlu menghindari plating seluruh rangkaian sambungan sebanyak mungkin, dan mempertimbangkan sebanyak mungkin setelah plating bagian individu, lalu merebat atau mengadopsi metode lain untuk pemasangan.
3. Gambar tidak ditandai dengan jelas.
Secara tradisional, bagian yang akan dipersilap cukup ditunjukkan pada gambar, tetapi permukaan plating utama tidak ditandai dengan jelas, yang membuat operasi spesifik mudah menyebabkan kebingungan. Untuk bagian utama, proses plating harus memastikan kualitas internal dan eksternal lapisan plating, dan tidak boleh ada perbedaan warna yang jelas. Oleh karena itu, hanya ketika bagian utama dan kecil ditandai pada gambar, gantung dapat dipilih dengan baik untuk pelukutan listrik selama proses plating, dan posisi pemasangan bagian dapat ditentukan, sehingga bagian utama dan kecil diperhatikan, dan perlindungan isolasi tidak dipersilap. Untuk memastikan kualitas plating.
(2) Faktor Permukaan Sebelum Plating
Kualitas permukaan bagian sebelum plating secara serius mempengaruhi kualitas plating. Lapisan plating yang terbentuk pada permukaan datar dan halus selalu lebih baik dari lapisan plating yang terbentuk pada permukaan kasar. Proses pemrosesan bagian seperti pemesinan, tarik dingin, dan sebagainya sebelum plating, hanya untuk memastikan bahwa ukuran, toleransi bentuk, finishing permukaan, dll. yang diproses dalam proses ini memenuhi syarat, dan karat, skala oksida, kotoran yang sulit dihapus, bumps, dll. pada permukaan bagian akan menyebabkan penampilan bagian setelah plating Tidak memenuhi persyaratan desain dan penggunaan standar. Selain itu, kondisi permukaan beberapa bagian tidak konsisten saat memasuki proses plating. Bagian yang sama memiliki bagian yang diproses secara presisi dan bagian dengan karat dan skala yang parah, yang membuat pre-treatment plating mustahil. Waktu pencucian asam yang terlalu pendek akan menyebabkan oksidasi. Skala oksida pada bagian kulit tidak dapat dihapus dan plating tidak dapat dilakukan. Jika waktu pencucian asam terlalu lama, bagian ukuran presisi akan terkorosi dan dibuang. Metode yang benar adalah melakukan pre-treatment seperti sandblasting atau pencucian asam untuk menghapus skala oksida permukaan material dengan korosi dan skala oksida parah, lalu melakukan finishing mekanis untuk memberikan permukaan yang semu mungkin untuk perawatan plating akhir bagian.
(3) Faktor Jadwal Produksi
Karena prosedur pemrosesan banyak bagian perlu dipindahkan ke beberapa bengkel, dan plating selalu proses terakhir, sering bagian belum tiba
Di bengkel plating, bengkel rangkaian sudah menunggu bagian untuk dirangkaian. Situasi ini menyebabkan periode konstruksi terlalu sempit, dan seringkali shift berkelanjutan untuk mengejar periode konstruksi. Mudah menyebabkan waktu plating tidak memenuhi persyaratan proses, atau cahaya kerja di malam hari tidak jelas, yang mempengaruhi kualitas plating. Oleh karena itu, departemen produksi harus mengkoordinir periode pemrosesan setiap bengkel untuk mencapai produksi seimbang untuk memastikan waktu pemrosesan proses plating untuk menghasilkan produk plating yang memenuhi syarat.
(4) Faktor Penyimpanan dan Kemasan
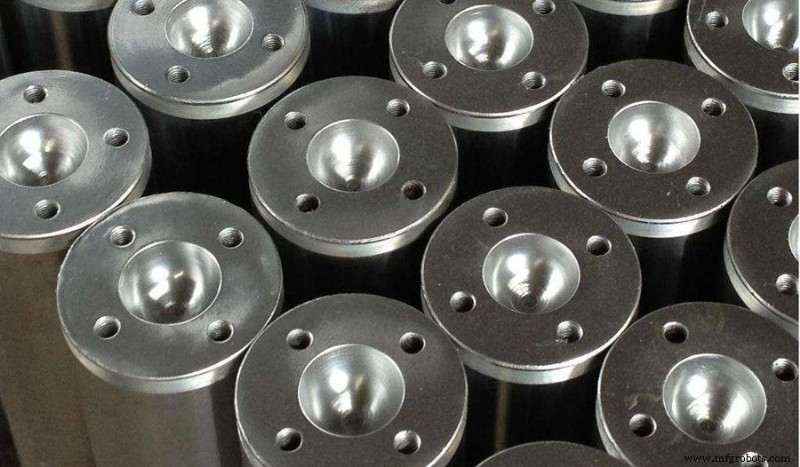
Di bawah kondisi atmosfer, logam ferrous dilapisi seng untuk mencegah korosi. Namun, ketika lapisan seng bersentuhan dengan cat fenolik, cat alkid, plastik fenolik, kayu lembat, plywood, dll., korosi lapisan seng cukup parah. Semakin lama waktu, semakin tebal produk korosi. Ini adalah sedikit atmosfer organik volatif. Percepatan korosi disebut korosi atmosfer. Zat yang dapat menghasilkan atmosfer organik volatif ini adalah: cat, plastik, resin, kayu, dll. Laju korosi korosi atmosfer terkait erat dengan konsentrasi atmosfer organik volatif. Semakin tinggi konsentrasinya, semakin parah korosinya. Namun, atmosfer organik volatif hanya dapat merusak lapisan seng dalam atmosfer lembap. Jika hanya ada atmosfer korosif dan udara sekitar sangat kering, pada dasarnya tidak akan ada korosi. Oleh karena itu, di atmosfer, hanya ketika tidak ada atmosfer organik volatif atau kondisi udara sepenuhnya kering, lapisan seng adalah lapisan pelindung yang dapat diandalkan. Dalam proses penyimpanan bagian yang memenuhi syarat untuk plating, lingkungan gudang harus dipastikan untuk menghindari korosi atmosfer pada bagian. Selain itu, selama transportasi, kemasan produk secara langsung mempengaruhi resistensi korosi bagian. Oleh karena itu, sumber atmosfer organik volatif harus diminimalkan sebanyak mungkin. Bagian yang digalvanisasi harus disimpan dalam kotak kayu, dengan kemasan dalam yang andal dan desikasi untuk memastikan bagian terisolasi sepenuhnya dari atmosfer korosif eksternal, jika tidak bagian sangat mudah karat , Mempengaruhi kualitas produk dan menyebabkan dampak buruk. Faktor eksternal ini sangat mudah diabaikan oleh kita dan menjadi faktor penting yang mempengaruhi kualitas plating.
3. Kesimpulan
Sebagai jenis pekerjaan khusus dalam industri manufaktur, plating tidak terpisahkan, tetapi sering diabaikan. Sekali ada masalah kualitas, cukup cari penyebab dari proses plating, dan abaikan faktor eksternal lainnya. Oleh karena itu, untuk memastikan kualitas produk plating, tidak hanya bengkel plating, tetapi seluruh sistem kontrol kualitas harus memiliki tanggung jawab dan otoritas yang jelas, sebanyak mungkin untuk proses plating, untuk menyediakan substrat yang baik untuk proses plating. Dari desain gambar hingga persiapan proses dan alat, dari pemrosesan bagian, rangkaian, inspeksi hingga pengiriman dan penyimpanan, hingga kemasan dan transportasi akhir, setiap tautan harus dikontrol secara ketat untuk memastikan kualitas plating, yang memiliki arti praktis yang sangat penting untuk meningkatkan kualitas produk.



