21 Prinsip Esensial Pemesinan Gravir CNC
Mesin gravir CNC unggul dalam pemesinan halus alat kecil, dengan kemampuan frais, gerinda, bor dan pemasang busur kecepatan tinggi. Ini banyak digunakan di industri 3C, industri cetakan, industri medis dan bidang lainnya.
Artikel ini berfokus pada 21 pengetahuan dasar tentang pemesinan gravir CNC.
1. Apa perbedaan utama antara pemesinan gravir CNC dan pemesinan frais CNC?
Kedua pemesinan gravir CNC dan pemesinan frais CNC menggunakan prinsip frais.
Perbedaan utama terletak pada diameter alat yang digunakan. Di antaranya, diameter alat yang sering digunakan untuk pemesinan frais CNC adalah 6-40 mm, sementara diameter alat untuk pemesinan gravir CNC adalah 0,2-3 mm.
2. Apakah pemesinan frais CNC hanya dapat melakukan pemrosesan kasar, dan pemesinan gravir CNC hanya dapat melakukan pemrosesan halus?
Mari kita pelajari konsep proses terlebih dahulu. Proses pemrosesan kasar memerlukan jumlah pemrosesan besar, sedangkan jumlah pemrosesan pemurnian kecil, sehingga beberapa orang biasa menganggap pemrosesan kasar sebagai "pemotongan berat" dan pemurnian sebagai "pemotongan ringan". Faktanya, pemrosesan kasar, pemrosesan semi-halus, dan pemurnian adalah konsep proses, yang mewakili tahapan pemrosesan yang berbeda. Oleh karena it, jawaban yang akurat atas pertanyaan ini adalah pemesinan frais CNC dapat melakukan pemotongan berat atau pemotongan ringan, sementara pemesinan gravir CNC hanya dapat melakukan pemotongan ringan.
3. Dapatkah pemesinan gravir CNC digunakan untuk pemrosesan kasar material baja?
Untuk menilai apakah pemesinan gravir CNC dapat memproses material tertentu, tergantung pada seberapa besar alat yang dapat digunakan. Alat yang digunakan dalam pemesinan gravir CNC menentukan kapasitas pemotongan maksimumnya. Jika bentuk cetakan memungkinkan penggunaan alat dengan diameter lebih dari 6 mm, sangat disarankan untuk menggunakan pemesinan frais CNC terlebih dahulu, lalu gunakan metode gravir untuk menghapus sisa material.
4. Dapatkah pusat pemesinan CNC ditambahkan kepala peningkat kecepatan untuk menyelesaikan proses gravir?
Tidak dapat menyelesaikannya. Produk seperti ini telah muncul di pameran, tetapi proses gravir tidak dapat diselesaikan. Alasannya utama adalah desain pusat pemesinan CNC mempertimbangkan rentang alatnya sendiri, dan struktur keseluruhan tidak cocok untuk pemrosesan gravir. Alasan utama dari ide salah ini adalah mereka salah memandang sumbu listrik kecepatan tinggi sebagai fitur tunggal dari mesin gravir.
5. Pemesinan gravir CNC dapat menggunakan alat dengan diameter kecil. Dapatkah itu menggantikan EDM?
Bukan pengganti. Meskipun gravir telah menyempitkan rentang diameter alat untuk frais, cetakan kecil yang sebelumnya hanya dapat diproses oleh EDM kini dapat diimplementasikan oleh gravir. Namun, rasio panjang/diameter alat gravir biasanya sekitar 5:1. Saat menggunakan alat diameter kecil, hanya rongga dangkal yang dapat diproses, dan hampir tidak ada gaya pemotongan dalam proses EDM. Asalkan elektroda dapat diproduksi, rongga dapat diproses.
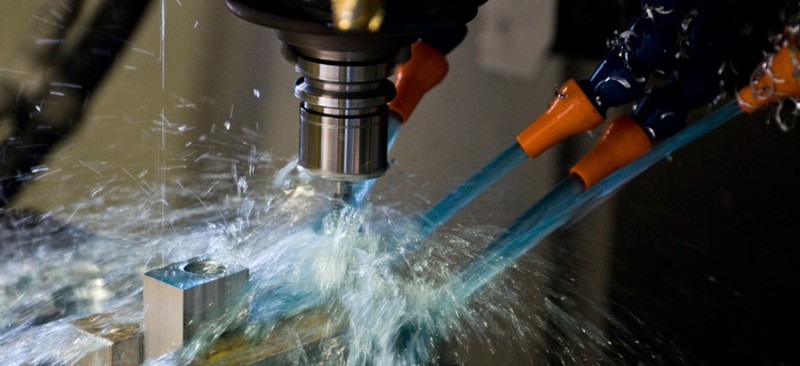
6. Apa faktor utama yang mempengaruhi pemrosesan gravir?
Pemrosesan adalah proses yang cukup kompleks, dan ada banyak faktor yang mempengaruhinya, terutama termasuk poin berikut: karakteristik mesin, alat, sistem kontrol, karakteristik material, teknologi pemrosesan, fixture pembantu dan lingkungan sekitar.
7. Apa persyaratan untuk sistem kontrol pemesinan gravir CNC?
Pemrosesan gravir CNC adalah pemrosesan frais terlebih dahulu, jadi sistem kontrol harus memiliki kemampuan untuk mengontrol pemrosesan frais. Untuk pemrosesan alat kecil, fungsi feedforward harus disediakan pada saat yang sama untuk mengurangi kecepatan lintasan sebelumnya untuk mengurangi frekuensi patahnya alat kecil. Pada saat yang sama, perlu meningkatkan kecepatan pemotongan pada bagian lintasan yang relatif halus untuk meningkatkan efisiensi pemrosesan gravir.
8. Karakteristik material apa yang mempengaruhi pemrosesan?
Faktor utama yang mempengaruhi performa gravir material adalah kategori material, kekerasan dan kelembutan. Kategori material mencakup material logam dan material non-logam. Secara umum, semakin besar kekerasan, semakin buruk kemampuan pemrosesan, semakin besar viskositas, semakin buruk kemampuan pemrosesan. Semakin banyak impurity, semakin buruk kemampuan pemrosesan, semakin besar kekerasan partikel dalam material, semakin buruk kemampuan pemrosesan. Standar umum adalah: semakin tinggi kandungan karbon, semakin buruk kinerja kerja, semakin tinggi kandungan alloy, semakin buruk kinerja kerja, semakin tinggi kandungan elemen non-logam, semakin baik kinerja kerja (tapi kandungan non-logam dalam material umumnya dikontrol ketat).
9. Material apa yang cocok untuk pemrosesan gravir?
Material non-logam yang cocok untuk ukiran meliputi akrilik, resin, kayu, dll., dan material non-logam yang tidak cocok untuk ukiran meliputi marmer alami dan kaca. Material logam yang cocok untuk pemrosesan gravir meliputi tembaga, aluminium, dan baja lembut dengan kekerasan kurang dari HRC40. Material logam yang tidak cocok untuk pemrosesan gravir meliputi baja yang telah dipanaskan.
10. Dampak alat itu sendiri pada pemrosesan apa, dan bagaimana?
Faktor alat yang mempengaruhi pemrosesan gravir meliputi material alat, parameter geometris, dan teknologi penggerindaan. Material alat yang digunakan dalam pemrosesan gravir adalah material karbida, yang merupakan alloy bubuk. Indeks performa utama yang menentukan performa material adalah diameter rata-rata bubuk. Semakin kecil diameter, semakin tahan aus alat, dan semakin tinggi daya tahan alat. Ketajaman alat terutama mempengaruhi gaya pemotongan. Semakin tajam alat, semakin kecil gaya pemotongan, semakin mulus pemrosesan, semakin tinggi kualitas permukaan, tetapi semakin rendah daya tahan alat. Oleh karena itu, ketajaman yang berbeda harus dipilih saat memproses material yang berbeda. Saat memproses material yang relatif lembut dan lengket, alat pemotong perlu lebih tajam. Saat material yang diproses lebih keras, ketajaman harus dikurangi untuk meningkatkan daya tahan alat pemotong. Namun tidak boleh tumpul terlalu, jika tidak gaya pemotongan akan terlalu besar dan mempengaruhi pemrosesan. Faktor kunci dalam penggerindaan alat adalah nomor jaring batu gerinda halus.
Batu gerinda jaring tinggi dapat menggerinda tepi pemotongan yang lebih halus, yang dapat secara efektif meningkatkan daya tahan alat. Batu gerinda jaring tinggi dapat menggerinda permukaan flank yang lebih halus dan meningkatkan kualitas permukaan pemotongan.
11. Apa rumus umur alat?
Umur alat terutama adalah umur alat dalam pemrosesan material baja. Rumus empiris adalah: (T adalah umur alat, CT adalah parameter umur, VC adalah kecepatan linear pemotongan, f adalah jumlah geser alat per putaran, dan P adalah kedalaman alat). Di antaranya, kecepatan linear pemotongan adalah pengaruh terbesar pada umur alat. Selain itu, runout radial alat, kualitas penggerindaan alat, material dan lapisan alat, dan pendingin juga akan mempengaruhi daya tahan alat.
12. Selama pemrosesan, bagaimana cara melindungi peralatan mesin gravir?
1) Lindungi alat pengaturan pisau dari erosi minyak berlebihan.
2) Perhatikan pengendalian debu terbang. Debu terbang sangat berbahaya untuk mesin. Debu terbang ke dalam lemari listrik akan menyebabkan kortsir. Debu terbang ke dalam rel akan mengurangi umur poros pemimpin dan rel. Oleh karena itu, bagian utama mesin harus dilindungi dengan baik.
3) Saat memindahkan lampu, jari jangan menarik tutup lampu, mudah merusak tutup lampu.
4) Selama proses pemesinan, jangan mengamati di dekat area pemotongan untuk menghindari sekapan terbang melukai mata Anda. Saat motor sumbu berputar, tidak diperbolehkan operasi pada permukaan kerja.
5) Saat membuka dan menutup pintu mesin, jangan membuka dan menutupnya dengan keras. Selama proses pemurnian, getaran dan guncangan selama proses pembuka pintu akan menyebabkan permukaan yang diproses memiliki tanda pisau.
6) Kecepatan putar sumbu harus diatur, lalu mulai pemrosesan. Jika tidak, karena sumbu mulai berputar lambat, akan memulai pemrosesan tanpa mencapai kecepatan yang diinginkan, menyebabkan motor sesak napas.
7) Dilarang menempatkan alat atau benda kerja apa pun pada balok mesin.
8) Dilarang keras menempatkan alat magnet seperti tempat pekat magnet dan penahan indikator jarum di lemari kontrol listrik, jika tidak layar akan rusak.



