21 Prinsip Dasar Pemesinan Gravir CNC Esensial (Bagian 1)
21 Basic Common Sense Of CNC Engraving Machining (1)
13. Ada fenomena menahan saat pemrosesan pisau baru, dan pemrosesan sangat memberatkan. Parameter apa yang perlu disesuaikan saat ini?
Alasan pemrosesan sangat memberatkan adalah karena daya dan torsi sumbu tidak dapat menahan jumlah pemotongan saat ini. Pendekatan yang wajar adalah membuat ulang lintasan untuk mengurangi kedalaman alat, kedalaman selang, dan jumlah pemutusan. Jika waktu pemrosesan keseluruhan kurang dari 30 menit, Anda juga dapat menyesuaikan kecepatan pemotongan untuk meningkatkan kondisi pemotongan.
14. Apa peran fluida pemotong?
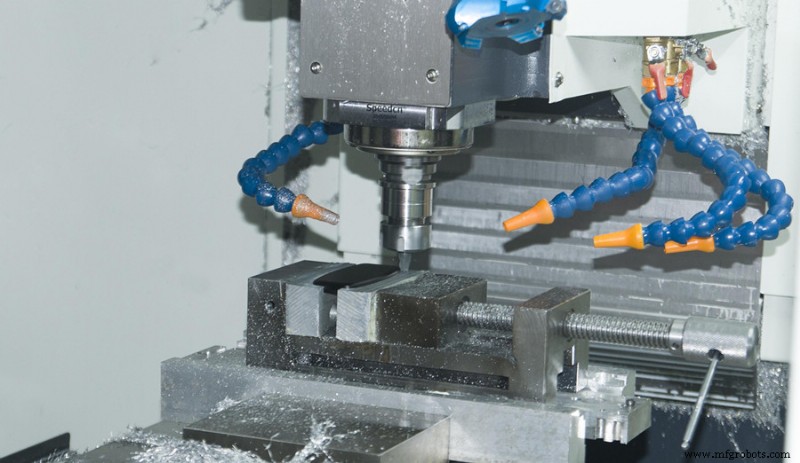
Perhatikan minyak pendingin untuk pemrosesan logam. Peran sistem pendingin adalah untuk membawa panas pemotongan dan sekapan terbang, dan untuk melumasi pemrosesan. Pendingin akan menghilangkan panas pemotongan, mengurangi panas yang ditransfer ke alat dan motor, dan meningkatkan umur mereka. Ambil sekapan terbang untuk menghindari pemotongan sekunder. Pelumasan dapat mengurangi gaya pemotongan dan membuat pemrosesan lebih stabil. Dalam pemrosesan tembaga, pemilihan fluida pemotong berbasis minyak dapat meningkatkan kualitas permukaan.
15. Apa tahapan aus alat?
Aus alat dibagi menjadi tiga tahap: aus awal, aus normal, dan aus tajam.
Pada tahap awal aus, penyebab utama aus alat adalah suhu alat rendah, dan suhu pemotongan optimal belum tercapai. Saat ini, aus alat terutama aus abrasif. Aus seperti ini memiliki dampak yang cukup besar pada alat, dan mudah menyebabkan alat patah Knife.
Tahap ini adalah tahap yang sangat berbahaya. Jika tidak ditangani dengan baik, dapat langsung menyebabkan alat patah dan gagal. Setelah alat melewati periode aus awal, suhu pemotongan alat mencapai nilai tertentu. Ini adalah aus utama difusi, dan fungsinya terutama menyebabkan pelupukan lokal. Oleh karena itu, aus lebih kecil dan lebih lambat. Setelah aus mencapai tingkat tertentu, alat gagal dan memasuki periode aus cepat.
16. Mengapa alat perlu di-run-in dan cara melakukannya?
Kami telah menyebutkan di atas bahwa alat mudah patah pada tahap aus awal. Untuk menghindari fenomena patah, kita harus melakukan run-in pada alat. Suhu pemotongan alat secara bertahap ditingkatkan ke suhu yang wajar. Eksperimen memverifikasi bahwa parameter pemrosesan yang sama digunakan untuk perbandingan. Terlihat bahwa setelah run-in, umur alat meningkat lebih dari 2 kali. Metode run-in adalah dengan mengurangi laju geser setengah sambil mempertahankan kecepatan putar sumbu yang wajar, dan waktu pemrosesan sekitar 5-10 menit. Gunakan nilai kecil saat memproses bahan lembut, dan nilai besar saat memproses logam keras.
17. Cara menilai aus alat yang parah? Metode penilaian aus alat yang parah adalah:
1) Saat mendengarkan suara pemrosesan, ada suara kasar;
2) Mendengarkan suara sumbu, sumbu jelas-jelas mengalami penurunan daya;
3) Rasakan getaran meningkat selama pemrosesan dan sumbu mesin memiliki getaran yang jelas;
4) Melihat hasil pemrosesan, pisau pada permukaan dasar yang diproses kadang baik kadang buruk (jika ini terjadi di awal, berarti kedalaman pisau terlalu dalam).
18. Kapan saya harus mengganti alat?
Kami harus mengganti alat sekitar 2/3 dari batas umur alat. Misalnya, jika alat aus parah dalam 60 menit, pada saat pemrosesan berikutnya, alat harus diganti dalam 40 menit, dan kembangkan kebiasaan mengganti alat secara teratur.
19. Dapatkah alat yang aus parah terus digunakan untuk pemrosesan?
Setelah alat aus parah, gaya pemotongan dapat meningkat hingga 3 kali normal. Gaya pemotongan memiliki pengaruh besar pada umur elektroda sumbu, dan umur motor sumbu berbanding terbalik dengan pangkat ketiga. Misalnya, saat gaya pemotongan ditingkatkan 3 kali, pemrosesan selama 10 menit setara dengan sumbu yang digunakan 10*33=270 menit dalam kondisi normal.
20. Bagaimana menentukan panjang ulir alat selama pemrosesan kasar?
Semakin pendek uliran alat, semakin baik. Namun, dalam pemrosesan aktual, jika terlalu pendek, panjang alat harus disesuaikan sering, yang akan mempengaruhi efisiensi pemrosesan terlalu banyak. Jadi, bagaimana cara mengontrol panjang uliran alat dalam pemrosesan aktual?
Prinsipnya adalah sebagai berikut: batang pemotong diameter φ3 dapat diproses secara normal jika ulirannya 5 mm. Batang pemotong diameter φ4 dapat diproses secara normal jika ulirannya 7 mm. Batang pemotong diameter φ6 dapat diproses secara normal jika ulirannya 10 mm. Coba di bawah nilai-nilai ini saat memasang pisau. Jika panjang pisau di atas lebih besar dari nilai di atas, coba kontrol kedalaman pemrosesan saat alat aus. Ini agak sulit untuk dimengerti dan membutuhkan lebih banyak latihan.
21. Apa yang harus saya lakukan jika alat tiba-tiba patah selama pemrosesan?
1) Hentikan pemrosesan dan periksa nomor seri pemrosesan saat ini.
2) Periksa pisau yang patah untuk melihat apakah ada tubuh pisau yang patah, dan keluarkan jika ada.
3) Analisis alasan patahnya alat. Ini adalah yang terpenting. Mengapa alat patah?
Jika kita ingin menganalisis, kita harus menganalisis berbagai faktor yang mempengaruhi pemrosesan yang disebutkan di atas. Namun, alasan patahnya alat adalah karena gaya pada alat tiba-tiba meningkat. Atau masalah lintasan, atau getaran alat terlalu besar, atau material keras, atau kecepatan putar motor sumbu tidak sesuai.
4) Setelah analisis, ganti alat untuk pemrosesan. Jika lintasan tidak diubah, nomor seri asli harus ditambah satu nomor seri untuk pemrosesan. Pada saat ini, kecepatan geser harus dikurangi. Salah satu karena alat yang patah sangat keras, dan yang lainnya adalah run-in alat.
Realted Post 21 Basic Common Sense Of CNC Engraving Machining (1)



