Dasar-Dasar Pengecoran Logam: Sejarah, Teknik, dan Aplikasi Modern
Pendahuluan ini terhadap pengecoran logam memberikan gambaran singkat dan sejarah proses cetak, serta garis besar teknik cetak umum yang digunakan saat ini. Tujuan artikel ini adalah untuk memberi produsen baru pemahaman yang lebih baik tentang cara kerja pengecoran logam dan langkah-langkah yang terlibat dalam memproduksi produk cetakan. Pada akhir artikel, pembaca harus memiliki gambaran yang jelas tentang peluang yang ditawarkan oleh pengecoran logam, dan apresiasi yang baik terhadap potensinya sebagai metode manufaktur modern.
Untuk informasi lebih rinci, klik tautan dan tombol yang ditempatkan di seluruh artikel ini untuk terhubung dengan posting, halaman, dan Ebook yang membahas lebih dalam aspek spesifik pengecoran logam.
Apa Itu Pengecoran Logam?
Kata pengecoran logam merujuk pada proses membentuk produk atau bagian dari logam cair, menggunakan cetakan apa pun untuk mengatur bentuk akhirnya. Sebuah logam cetakan, di sisi lain, adalah produk atau bagian yang dihasilkan dari proses pengecoran logam. Seperti yang digunakan di seluruh artikel ini dan di situs web kami, kami menggunakan kata cetakan secara bergantian, baik sebagai pengganti untuk proses pengecoran logam atau untuk objek, sebuah logam cetakan.
Definisi Pengecoran Logam:
Sebuah proses manufaktur di mana logam cair dituangkan ke dalam rongga (cetakan) yang memegang logam pada bentuk tertentu saat menyeku.
Langkah Umum Pengecoran Logam
1. Buat pola master dan corebox. Langkah pertama dalam pengecoran logam adalah membuat objek dengan bentuk yang mirip dengan produk yang diinginkan, yang disebut pola. Pola adalah alat yang digunakan untuk membuat cetakan, dan harus sedikit lebih besar dari produk akhir untuk menyesuaikan penyusutan selama penguakuan. Dalam pengecoran logam, pola sering diproduksi melalui pemesinan CNC. Demikian pula, core, sebagaimana diuraikan dalam Langkah 2, dibuat menggunakan jenis tooling lain: coreboxes. Metode cetak yang menggunakan cetakan yang dapat digunakan kembali, seperti permanent mold casting, biasanya tidak memerlukan pola atau coreboxes. Dalam kasus ini, pembuat alat dapat langsung membuat cetakan dan core.
2. Buat cetakan dan core. Untuk berhasil memproduksi cetakan, produsen harus pertama-tama membuat rongga cetakan untuk menampung dan membentuk logam cair. Dalam banyak kasus, mereka juga harus memproduksi sebuah core yang pas di dalam cetakan, membentuk rongga kosong di dalam bagian akhir. Cetakan dan core dapat dapat digunakan kembali, seperti dalam die casting atau permanent molding, atau sekali pakai, seperti dalam greensand casting atau shell mold casting.
3. Lelehkan alloy. Selanjutnya, produsen harus melelehkan logam. Seringkali logam yang digunakan adalah alloy, atau campuran elemen yang bersama-sama memberikan properti mekanik optimal. Proses peleburan bervariasi: dalam bentuk sederhana, peleburan terdiri dari menempatkan alloy dalam wadah dengan titik leleh yang lebih tinggi dan memanaskannya di atas pemanas atau api terbuka. Metode peleburan yang lebih modern, seperti induction melting, bergantung pada properti fisik alloy untuk melelehkannya dan membawanya ke suhu cetak secara lebih efisien.
4. Tuangkan logam cair ke dalam cetakan. Setelah produsen melelehkan alloy, mereka harus menuang logam cair ke dalam rongga cetakan. Biasanya ini dilakukan dengan sistem ladle, yang mendukung proses penuangan dan memungkinkan operator untuk mengontrol kecepatan penuangan secara manual atau otomatis. Teknik penuangan yang tidak benar dapat mengakibatkan cacat, karena gas dapat terperangkap di dalam cetakan, yang mengakibatkan lubang pada cetakan yang dihasilkan.
5. Biarkan logam menyeku. Setelah penuangan, produsen harus menciptakan kondisi optimal agar logam menyeku di dalam cetakan. Lagi, produsen harus mempertimbangkan penyusutan logam cair saat pendingin, serta pembuangan gas yang tertumpuk di dalam cetakan selama penuangan.
6. Keluarkan cetakan dari cetakan. Ketika logam telah pendingin dan menyeku dengan cukup, produsen harus mengeluarkan cetakan dari cetakan. Dalam metode yang menggunakan cetakan sekali pakai, operator cukup memecahkan cetakan dari cetakan. Untuk cetakan yang dapat digunakan kembali, lapisan khusus sering digunakan untuk mencegah menempel, dan karakteristik yang memungkinkan pengeluaran cetakan (seperti ejector pins) harus dirancang ke dalam cetakan.
7. Selesaikan cetakan. Sebagian besar bagian cetakan harus melalui proses finishing seperti cleaning (menghapus bahan berlebih dari bagian); gate removal (menghapus saluran penuangan dari bagian); heat treatment (memanaskan dan pendinginkan cetakan di lingkungan yang terkontrol untuk meningkatkan properti fisik) dan inspection untuk pengendalian kualitas. Banyak produk juga melalui proses pemesinan CNC untuk meningkatkan akurasi dimensi dan nilai estetika.
Sejarah Pengecoran Logam
 Sebagian besar yang kita ketahui saat ini tentang asal-usul pengecoran logam didasarkan pada temuan arkeologis. Untungnya, ketahanan cetakan berarti banyak artefak cetakan telah bertahan selama ribuan tahun.
Cetakan awal seringkali patung artistik, alat, dan senjata, dan logam pertama yang digunakan dalam pengecoran adalah tembaga dan timah, atau alloy yang dibuat dari kedua logam itu disebut bronze. Peradaban di benua Asia dan Eropa bereksperimen dengan bahan lainnya dan terus menggunakan pengecoran selama ribuan tahun. Seiring proses disempurnakan dan teknik dicatat dalam bahasa yang tepat, cakupan produk cetakan juga meluas. Di pertengahan abad, pabrik cetakan Eropa sebagian besar ditugaskan untuk menghasilkan lonceng gereja.
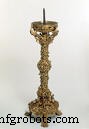
Ditampilkan di kanan adalah Gloucester Candlestick, cetakan lost-wax (investment) yang rumit yang dibuat untuk Gloucester Cathedral di Inggris antara tahun 1104 dan 1113 M.
Pada abad ke-20, manufaktur otomotif–dipimpin sebagian besar oleh teknik produksi aliran Ford Motors–meningkatkan permintaan akan cetakan dan menyebabkan kemajuan lebih lanjut dalam proses. Baja ditemukan, dan pada pertengahan abad ke-20 baja tahan karat banyak digunakan untuk pengecoran. Kedua Perang Dunia I dan Perang Dunia II menguji batas pengecoran di Amerika Serikat, Eropa, dan Jepang. Proses lama, seperti investment casting, disempurnakan lebih lanjut untuk menghasilkan cetakan yang lebih baik lebih cepat. Proses baru, seperti die casting dan shell mold casting, juga dikembangkan selama abad ke-20.
Proses Pengecoran Logam
Berikut proses pengecoran logam mewakili beberapa teknik yang paling umum dan paling serbaguna dalam senjata pabrik cetakan. Beberapa metode berusia ribuan tahun sementara yang lain berusia kurang dari satu abad, dan setiap proses ini adalah metode cetak ideal untuk jenis produk tertentu. Di sini kami menawarkan gambaran singkat tentang setiap proses. Untuk informasi yang lebih mendalam, klik tautan yang disediakan di setiap bagian.
Investment Casting
Teknik pengecoran logam tertua yang masih digunakan pada skala industri, investment casting adalah proses cerdas yang melibatkan penutupan pola lilin yang berbentuk seperti produk akhir dengan bahan refractory, kemudian melelehkan lilin dan menggantinya dengan logam cair.
Pelajari Lebih Lanjut Tentang Investment Casting
- Investment Casting Guide (Ebook)
- Investment Casting Capabilities at Eagle Precision Cast Parts, Inc.
- Investment Casting Case Study: From Clunky Fabrication to Sleek Casting
Greensand Casting
Greensand casting adalah teknik pengecoran logam serbaguna dengan biaya tooling rendah di mana pasir basah yang diikat tanah liat dipadatkan di sekitar pola untuk membentuk cetakan. Cetakan yang dihasilkan dapat digunakan untuk mencetak hampir semua alloy, dan mayoritas pasir yang digunakan untuk membentuk cetakan dapat direklaim dan didaur ulang.
Pelajari Lebih Lanjut Tentang Greensand Casting
- Introduction to Greensand Casting (blog post)
- Greensand Casting Capabilities at Eagle Aluminum Cast Products, Inc.
Shell Mold Casting
Juga dikenal sebagai shell casting atau shell molding, shell mold casting ditemukan pada pertengahan abad ke-20 oleh seorang insinyur Jerman, dan kemudian disempurnakan oleh produsen di AS dan Jerman. Proses melibatkan pelapisi pola dengan butir pasir yang dilapis resin yang saling terikat dengan aplikasi panas. Shell mold casting memberikan tingkat presisi yang tinggi dan repeatabilitas yang baik.
Pelajari Lebih Lanjut Tentang Shell Mold Casting
- Shell Mold Casting Process Guide (Ebook)
- Introduction to Shell Mold Casting (blog series)
- Shell Molding Capabilities at Eagle Alloy, Inc.
Permanent Mold Casting
Permanent mold casting, sebagaimana namanya, menggunakan cetakan yang dapat digunakan kembali alih-alih cetakan sekali pakai yang terlibat dalam sand casting. Tooling dapat rumit untuk diproduksi, dan alloy cukup terbatas berdasarkan suhu pelehahan, tetapi run volume tinggi dapat mencapai biaya per bagian rendah. Repeatabilitas, finishing permukaan, dan presisi sangat baik dalam bagian permanent mold cast.
Pelajari Lebih Lanjut Tentang Permanent Mold Casting
- Getting Started with Permanent Mold Casting (blog post)
- Case Study of Permanent Mold Cast Aluminum Fan Blades
- Permanent Molding Capabilities at Eagle Aluminum Cast Products, Inc.
Airset Casting
Variasi lain dari sand casting, airset casting–juga dikenal sebagai no-bake casting–menggunakan pasir yang diikat secara kimiawi yang menyeku pada suhu kamar. Proses dapat lebih memakan waktu daripada greensand casting atau shell molding karena waktu yang diperlukan untuk cetakan menyeku, tetapi tooling murah dan akurasi dimensi serta finishing permukaan yang baik dapat dicapai melalui airset casting.
Pelajari Lebih Lanjut Tentang Airset Casting
- Getting Started with Airset Casting (blog post)
- Airset Casting Capabilities at Eagle Alloy, Inc.
Die Casting
Die casting adalah metode cetak lain yang menggunakan cetakan yang dapat digunakan kembali. Berbeda dengan permanent mold casting, die casting menggunakan injeksi tekanan tinggi untuk cepat dan sepenuhnya mengisi rongga cetakan. Die casting dapat memberikan parameter cetak yang baik, tetapi biaya awal sering membatasi penggunaannya pada run volume tinggi.
Pelajari Lebih Lanjut Tentang Die Casting
- What Is the Die Casting Process? (Video)
Pengecoran Logam: Proses Manufaktur Modern dengan Akar Kuno
Saat ini, pengecoran logam adalah industri senilai $33 miliar yang menanggung hampir 200.000 pekerja di AS saja. Cetakan digunakan dalam 90 persen barang awet, dari peralatan konstruksi hingga alat medis. Menurut American Foundry Society, “Sebagian besar orang jarak lebih dari 10 kaki dari sebuah cetakan.” Teknologi baru dan proses yang ditingkatkan membuat cetakan logam lebih baik dan lebih kompleks dari sebelumnya, yang berarti pabrik cetakan dapat meluas ke pasar baru, yang semakin meningkatkan prevalensi industri pengecoran logam.
Fasilitas pengecoran rutin bermitra dengan pemerintah AS dan universitas untuk memastikan industri pengecoran mendapat manfaat dari penelitian terbaru. Sebuah kemitraan tersebut dengan U.S. Department of Energy telah berhasil mengembangkan cetakan yang lebih ringan, cetakan yang memerlukan lebih sedikit pemrosesan pasca, dan cetakan yang menggunakan berbagai alloy yang lebih luas.
Teknologi yang relatif baru, seperti 3D printing, dapat digunakan bersamaan dengan pengecoran logam untuk membuat prototipe, pola, dan bahkan cetakan lebih cepat dari sebelumnya. Organisasi advokasi sedang bekerja untuk membuat teknologi semacam ini, dan yang lain yang dapat membantu maju industri pengecoran secara keseluruhan, lebih banyak tersedia. The Steel Founders Society of America (SFSA) saat ini mengembangkan sel robot yang dapat diteliti dan diadopsi oleh pabrik cetakan anggota. Tujuannya adalah untuk meningkatkan otomatisasi di seluruh industri, sehingga memungkinkan re-shoring lebih banyak pekerja pengecoran.
Sementara di sisi outreach, American Foundry Society (AFS) melaksanakan berbagai program yang bertujuan untuk mendidik masyarakat dan pemaklaw AS tentang potensi pengecoran logam. Dari kemitraan mereka dengan National Association of Manufacturers dalam mempromosikan Manufacturing Day hingga Government Affairs Fly-in tahunan mereka, AFS membuat prioritas untuk menyiapkan generasi berikutnya dari profesional pengecoran.
Setelah sejarah inovasi yang panjang, pengecoran logam masih berada di garis depan teknologi manufaktur. Sementara proses inti tetap sama dengan yang digunakan oleh pengecor logam pertama, pengecoran telah berkembang dari asal-usulnya yang sederhana untuk memenuhi kebutuhan konsumen modern.
Pelajari Lebih Lanjut tentang Pembelian Produk Cetakan Mentah dan Diproses



