Kesalahan Umum Pemesinan Aluminium dan Strategi Terbukti untuk Meminimalkannya
Aluminium adalah salah satu logam paling umum di bumi. Ia juga melakukan berbagai fungsi di industri yang bervariasi dari otomotif, penerbangan dan angkasa hingga konstruksi. Aliasnya unik dalam alami dan memiliki fitur-fitur luar biasa.
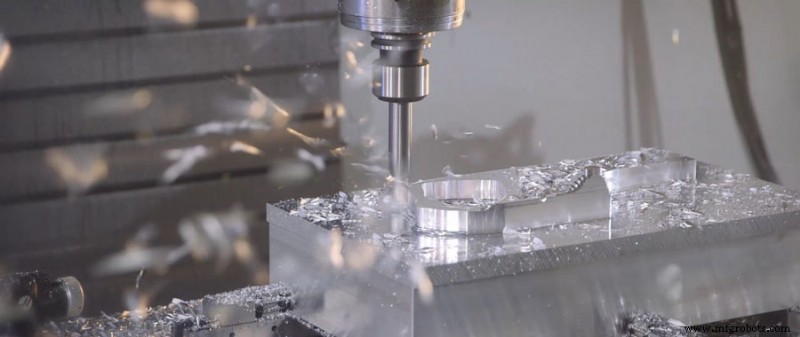
Yang kita butuhkan untuk mengontrol khususnya selama pemrosesan profil aluminium adalah kesalahan pemrosesan, tetapi beberapa kesalahan tidak dapat dihindari. Hari ini kita akan memperkenalkan beberapa kesalahan pemrosesan finishing profil aluminium. Selain itu, kita juga akan memperkenalkan solusi untuk pemrosesan aluminium. Metode yang salah dalam produksi.
Jenis Kesalahan Pemrosesan Aluminium:
1. Kesalahan Klem:
Dalam proses finishing profil aluminium industri, klem adalah untuk membuat pemrosesan bagian, alat dan mesin bubut CNC berasal dari bagian yang sesuai, dan kesalahan posisi klem sangat berbahaya bagi kesalahan finishing profil aluminium.
2. Kesalahan Mesin Bubut CNC:
Kesalahan mesin bubut CNC mencakup kesalahan slider, kesalahan rotasi bearing poros, dan kesalahan gear transmisi. Gagal dari ketiga kesalahan ini akan menghasilkan kesalahan dalam proses finishing profil aluminium industri.
3. Kesalahan Alat:
Alat akan rusak selama proses bor, dan alat yang rusak akan mengubah spesifikasi dan penampilan profil. Oleh karena itu, perlu mengganti alat secara teratur untuk memeriksa tingkat kerusakan alat.
4. Kesalahan Pemosisian Akurat:
Profil aluminium industri tidak tumpang tindih dengan posisi pemrosesan mesin pada lapisan permukaan. Pemosisian akurat dilarang menyebabkan kesalahan. Secara umum tidak mudah terjadi selama proses pemotongan laser finishing, dan biasanya terjadi di tahap awal finishing.
5. Kesalahan Penyesuaian:
Dalam proses finishing profil aluminium, profil biasanya disesuaikan, dan kesalahan dalam proses penyesuaian sangat mudah terjadi. Oleh karena itu, kesalahan penyesuaian harus dipertimbangkan dalam proses produksi dan pemrosesan, dan kesalahan penyesuaian harus dihindari sebesar mungkin.
6. Kesalahan Pengukuran Akurat:
Karena instrumen pengukuran, metode pengukuran yang tepat dan faktor subjektifnya semuanya dapat berpotensi merusak akurasi kesalahan pengukuran.
Bagaimana Kita Mengurangi Kesalahan dalam Produksi Pemrosesan Aluminium?
Dalam tahun pelayanan di industri pemrosesan aluminium, kami telah mengusulkan serangkaian metode untuk mengurangi kesalahan. Ini adalah cara utama kami dapat mencapai tujuan ini.
Mengurangi Stres Internal Bagian Logam
Fluks dimensi terutama berasal dari stres internal. Mungkin ada atau tidak ada gaya eksternal. Ada dua metode utama untuk mengurangi kesalahan yang disebabkan oleh stres internal dalam pemrosesan aluminium. Pertama adalah getaran bahan kerja. Kedua adalah melalui penuaan alami bahan kerja.
Metode lain melibatkan deformasi plastik dengan cara yang terkontrol. Kita dapat menggunakan beban tarik atau tekan untuk mencapai ini. Kita hanya menggunakan metode ini pada cetakan die terbuka. Selain itu, kita dapat memilih untuk melakukan perlakuan panas. Ini melibatkan perlakuan sub-nol aluminium secara siklus. Ini membantu kita mengurangi tekanan hingga 25%.
Meningkatkan Kemampuan Pemotongan Alat
Pemilihan parameter pemrosesan yang benar untuk pemrosesan aluminium akan secara langsung mempengaruhi hasil. Ini mempengaruhi kehilangan panas dan gaya pemotongan. Ini adalah parameter utama yang perlu dipertimbangkan saat memilih struktur alat.
Pertama, kami menggerinda alat yang digunakan untuk pemrosesan aluminium dengan benar. Ini memungkinkan kita untuk menerapkan sudut relief dan sudut sisi. Kami menggunakan sudut rak yang lebih besar pada alat yang cocok untuk kontak akhir. Mereka juga membantu kita memroses ali aluminium yang lebih lunak karena tepi pemotongnya lebih tajam.
Kami biasanya menghasilkan sudut relief yang lebih besar. Ini secara langsung mempengaruhi aus permukaannya. Selain itu, ini berdampak pada kualitas cat akhir. Kadang-kadang kita menggunakan sudut belakang yang lebih kecil. Dalam hal ini, pemrosesan kasar dan makin cepat diperlukan. Dalam pemrosesan aluminium CNC presisi, kita harus mengurangi defek elastis. Kami juga harus memastikan bahwa gesekan antara bahan kerja dan alat rendah.
Meningkatkan Pemakaian Bahan Kerja
Kami memiliki dua metode utama untuk menekan bahan kerja aluminium dengan lebih baik. Kami tidak menggunakan chuck pusat otomatis tiga raut untuk memasang silinder dinding tipis. Karena ini akan menyebabkan kesalahan. Oleh karena itu, kami memilih metode kompresi permukaan ujung. Ini memerlukan kompresi permukaan ujung dengan plat penutup, dan kemudian mengepalnya dengan dadu. Metode ini lebih akurat. Metode kedua melibatkan penggunaan penyedot kaca pada panel dinding tipis. Ini memungkinkan kita untuk mendistribusikan gaya klem secara merata ke plate tipis. Ini memungkinkan kita untuk mengurangi kesalahan dalam pemrosesan aluminium. Metode tambahan memerlukan perlakuan dengan media cair untuk menghindari kesalahan klem.



