Strategi Efektif untuk Meminimalkan Burs pada Frais Alumini di Pusat CNC
Apa yang harus saya lakukan jika pusat pemesinan menghasilkan terlalu banyak burs pada alloy aluminium? Saat alloy aluminium diproses, burs seharusnya merupakan masalah yang telah dihadapi semua orang. Ini tidak hanya mengurangi akurasi pemrosesan workpiece, meningkatkan biaya pemrosesan, tetapi juga mempengaruhi performa workpiece. Biasanya, deburring diperlukan, yang tidak hanya merepotkan tetapi juga mungkin merusak workpiece. Jadi, apakah ada cara yang lebih baik untuk mengurangi atau mengurangi pembentukan burs selama pemrosesan? Hari ini, saya akan berbagi beberapa pengalaman dalam kontrol burs.
Apa itu Burs?
Burs adalah rambut yang terbentuk di sekitar bagian yang diproses pada bagian dan ditandai dengan permukaan pembentukan yang menonjol. Burs biasanya dihasilkan pada tepi akhir pemotongan material yang diproses karena deformasi plastik material.
Ini sangat umum dalam material dengan duktilitas yang baik seperti alloy aluminium (atau material dengan keawetan yang baik seperti stainless steel).
Bentuk dan ukurannya terutama tergantung pada berbagai faktor seperti material workpiece dan kekakuan pendukung akhirnya, geometri alat, lintasan pemotongan alat, aus alat, parameter pemotongan, dan penggunaan coolant.
Mengapa Perlu Deburr?
Keberadaan burs akan menyebabkan pemrosesan, pengukuran, atau pemasangan kehilangan akurasi, dan mempengaruhi akurasi dimensi serta akurasi bentuk dan posisi workpiece.
Pengkerasan dan pelepasan burs adalah sumber retakan dan akan mengurangi umur pakai workpiece.
Ini dapat menyebabkan cedera pada operator produksi atau pengguna mesin.
Keberadaan atau pelepasan burs dapat menyebabkan rangkaian listrik pendek. Jika mereka jatuh ke bagian geser, mereka akan mempercepat aus dan menyebabkan kecelakaan.
Beberapa Pengalaman dalam Mengontrol Burs
Pilihan Urutan Pemrosesan
Saat menyusun urutan pemrosesan, proses yang menghasilkan burs harus diatur terlebih dahulu, dan proses yang tidak menghasilkan burs (atau lebih sedikit burs dan jumlahnya lebih sedikit) harus diatur nanti, atau gunakan secara rasional beberapa proses berikutnya untuk menghapus glitch proses sebelumnya. Misalnya, saat memproses gerongga bertingkat, proses gerongga dalam terlebih dahulu, lalu proses gerongga dangkal dapat menghapus burs pada tepi gerongga yang dihasilkan selama pemrosesan gerongga dalam dan secara efektif meningkatkan kualitas pemrosesan.
Pilihan Metode Pemrosesan
Saat merancang proses, cobalah untuk memilih metode pemrosesan yang menghasilkan lebih sedikit burs atau membantu menghapus burs.
Misalnya, selama pemotongan, tepi pemotong harus ditempatkan pada posisi di mana sudut tepi θ (sudut potong antara dua permukaan pemrosesan yang berdekatan) dari bagian lebih besar, dan kekakuan pendukung akhirnya lebih baik, yang dapat secara efektif mengurangi atau bahkan sepenuhnya Menghilangkan pembentukan burs.
Biarkan saya memberikan dua contoh lagi:
Dalam proses frais, lapisan masuk down-milling tebal dan lapisan keluar tipis, pemotongan stabil, dan burs yang dihasilkan kecil, dan lapisan masuk tipis dan lapisan keluar tebal dalam frais atas-bawah, dan burs yang dihasilkan besar. Untuk mengurangi burs frais, down milling harus digunakan sebanyak mungkin.
Saat memfrais permukaan datar, jika end mill digunakan untuk memesin permukaan datar bagian, gaya pemotongan yang dihasilkan oleh pemotongan tegak lurus dengan permukaan pemesinan besar, sehingga burs yang dihasilkan juga lebih besar, dan penggunaan down milling dengan cylindrical face milling cutter dapat secara efektif mengurangi pembentukan burs.
Selain itu, bahkan jika pembentukan burs tidak dapat sepenuhnya ditekan selama pemrosesan, tepi pemotong harus ditempatkan pada posisi yang mudah untuk menghapus burs, untuk mengurangi biaya penghapusan burs selanjutnya.
Pilihan Alat
Pemrosesan logam diwujudkan dengan memotong bagian pemrosesan workpiece oleh alat yang ditekan dari deformasi elastis-deformasi plastik. Material alloy aluminium itu sendiri memiliki keawetan dan perluasan yang baik, dan tidak mudah pecah irisan, jadi tepi pemotong alat harus tajam.
Alat baja kecepatan tinggi yang tajam, alat karbida keras (alat aluminium), dan alat PCD semuanya tersedia. Tujuannya adalah untuk mempersingkat waktu deformasi elastis dan plastik workpiece itu sendiri, dan menghindari burs merusak bagian pemrosesan bagian.
Tetapi pada saat yang sama, aus alat memiliki pengaruh besar pada pembentukan burs. Jika produksi massal berkelanjutan, juga perlu mempertimbangkan daya tahan aus alat untuk menjaga alat dalam keadaan tajam untuk waktu yang lebih lama. Pada saat ini, disarankan untuk menggunakan alat PCD. Alat gabungan khusus (frais gabungan, bor gabungan, dll.) juga dapat digunakan dalam proses pemesinan. Burs yang dihasilkan oleh alat sebelumnya dapat dihapus oleh alat berikutnya, yang dapat mengontrol pembentukan burs sambil meningkatkan kualitas pemrosesan.
Sesuaikan Parameter Pemotongan
Misalnya: tingkatkan sudut rake alat, kurangi ketebalan pemotongan, sesuaikan kecepatan pemotongan, dll., yang dapat disesuaikan sesuai situasi aktual.
Optimasi Jalur Alat
Keluar alat adalah faktor utama dalam pembentukan burs dalam arah pemotongan. Dalam keadaan normal, burs yang dihasilkan oleh frais saat dikeluarkan dari workpiece relatif besar, dan burs saat dimasukkan ke dalam workpiece relatif kecil. Oleh karena itu, frais harus dihindari sebanyak mungkin selama proses pemesinan.
Contoh klasik lainnya:
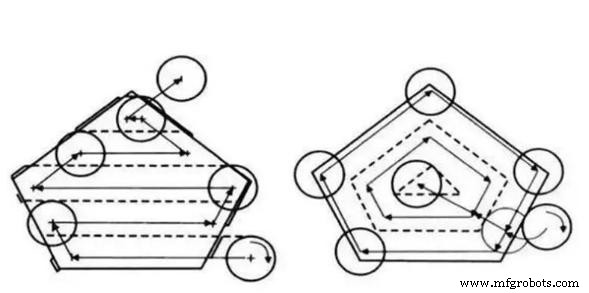
Gambar di kiri menunjukkan jalur zigzag tradisional. Bagian yang diarsir dalam gambar menunjukkan bagian yang mungkin menghasilkan burs lebih besar dalam arah pemotongan. Gambar di kanan menggunakan jalur alat yang diperbaiki, yang dapat menghindari pembentukan burs pemotongan. Meskipun jalur di kanan sedikit lebih panjang daripada jalur di kiri, memakan waktu sedikit lebih lama untuk frais, tetapi karena tidak ada proses deburring tambahan, ketika digabungkan, jalur yang ditunjukkan di kanan lebih baik dalam hal mengontrol burs. Ikuti rute yang ditunjukkan di kiri (semua tepi tempat burs berada harus diselesaikan saat deburring).
Pemilihan Cairan Pemotong
Gunakan cairan pemotong dengan performa anti-adhesi yang baik untuk mengurangi aus alat, memperpanjang umur layanannya, melubangi proses frais, dan mengurangi ukuran burs.
Metode Lainnya
Pemrosesan Bagian Berganda Tumpang Induk
Sehingga tepi pemotong satu bagian dekat dengan tepi pemotong bagian lain. Ini tidak hanya mempersingkat jalan pemotongan, meningkatkan efisiensi produksi, tetapi juga meningkatkan kekakuan bagian selama pemrosesan, mengurangi deformasi pemotongan, dan dapat secara efektif mencegah dan mengurangi pembentukan burs.
Pemrosesan Attachment Induk
menggunakan berbagai attachment untuk dukungan bantu dan pengisian di tepi pemrosesan bagian. Misalnya, saat memproses lubang kecil pada fitting pipa dinding tipis, sisipkan mandrel ke dalam bagian dan keluarkan setelah bor, yang dapat menghindari deformasi bagian dan mengurangi pembentukan burs di lubang.



