9 Faktor Utama Penyebab Pecahnya Tap dan Cara Menghindarinya
01. Kualitas Tap Tidak Baik
Kualitas tidak mencakup main materials, tool design, heat treatment, machining accuracy, coating quality, dll. Misalnya, perbedaan ukuran pada transisi bagian tap terlalu besar, atau transition fillet tidak dirancang untuk menyebabkan stress concentration, dan mudah pecah saat penggunaan. Section transition pada pertemuan shank dan blade terlalu dekat dengan welding port, yang menyebabkan superposisi complex welding stress dan stress concentration pada section transition, yang akan menghasilkan stress concentration yang besar dan menyebabkan tap pecah saat penggunaan. Contoh lain, improper heat treatment process: selama heat treatment tap, jika tap tidak di-preheat sebelum quenching heating, quenching terlalu panas atau terbakar, tempering tidak tepat waktu, dan cleaning terlalu dini, mungkin menyebabkan tap retak.
02. Pemilihan Tap Tidak Tepat
Tap berkualitas tinggi harus digunakan untuk tapping bagian dengan hardness terlalu tinggi, seperti cobalt-containing high-speed steel wire taps, cemented carbide taps, dan coated taps. Selain itu, berbagai desain tap harus digunakan dalam berbagai work situations. Jumlah, ukuran, sudut, dll. chip flutes tap akan berpengaruh terhadap chip removal performance.
03. Tap Tidak Cocok dengan Material yang Diproses
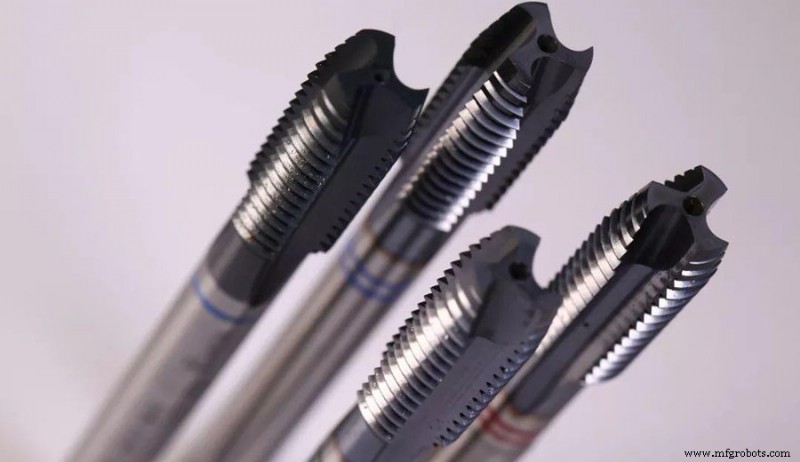
Masalah ini telah menerima perhatian yang lebih dan lebih dalam beberapa tahun terakhir. Dulu, produsen dalam negeri selalu merasa barang impor adalah yang baik, barang mahal adalah yang baik, tapi sebenarnya yang sesuai adalah yang baik. Seiring bertambahnya bahan baru dan peningkatan kesulitan pemrosesan, untuk memenuhi kebutuhan ini, variasi tool materials juga terus bertambah. Ini memerlukan pemilihan produk tap yang tepat sebelum tapping.
04. Bottom Hole Diameter Terlalu Kecil
Misalnya, saat memroses M5×0.5 threads dari ferrous metal materials, saat menggunakan cutting tap, bor 4.5mm diameter harus digunakan untuk membuat bottom hole. Jika bor 4.2mm digunakan untuk membuat bottom hole dengan salah, cutting part tap akan meningkat secara tidak terhindarkan selama tapping. , dan kemudian memecah tap. Disarankan untuk memilih diameter bottom hole yang benar sesuai jenis tap dan material bagian tapping. Jika tidak ada bor yang sepenuhnya kompatibel, Anda dapat memilih yang lebih besar.
05. Workpiece Material Problem
Material bagian tapping tidak murni, dan ada hard spots atau pori yang berlebihan di beberapa bagian, yang menyebabkan tap kehilangan keseimbangan dan patah seketika.
06. Mesin Tidak Memenuhi Persyaratan Akurasi Tap
Mesin alat dan clamping body juga sangat penting, terutama untuk tap berkualitas tinggi. Hanya ketika dipasang pada precision machine tool dan clamping body tertentu, performa tap dapat diungkapkan. Tidak cukup concentricity adalah hal yang umum. Pada awal tapping, posisi awal tap tidak benar, yaitu sumbu spindle tidak konsentrik dengan center line bottom hole, dan torque terlalu besar selama proses tapping, yang adalah alasan utama pecahnya tap.
07. Kualitas Cutting Fluid dan Lubricating Oil Tidak Baik.
Banyak perusahaan dalam negeri telah mulai memperhatikan hal ini. Banyak perusahaan yang membeli foreign tools dan machine tools memiliki pengalaman yang sangat dalam. Kualitas cutting fluids dan lubricants memiliki masalah, dan kualitas produk yang diproses cenderung memiliki burrs dan kondisi buruk lainnya. Pada saat yang sama, umur pakai juga akan berkurang secara signifikan.
08. Cutting Speed dan Feed yang Tidak Wajar
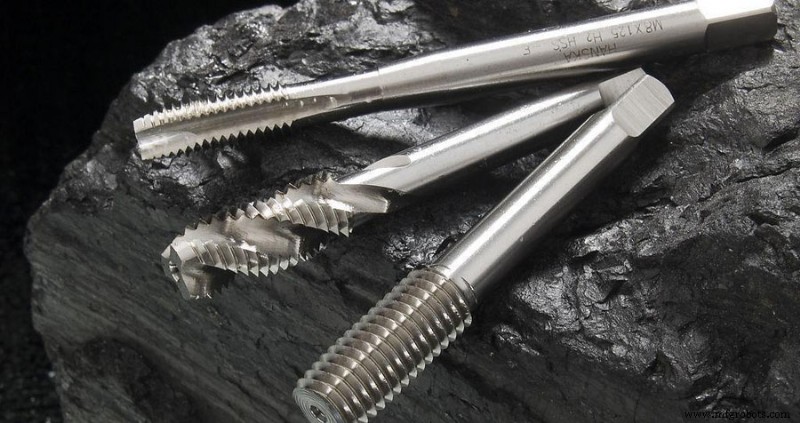
Saat ada masalah dalam pemrosesan, sebagian besar pengguna dalam negeri mengurangi cutting speed dan mengurangi feed rate, sehingga kemajuan tap berkurang, dan presisi thread yang dihasilkan juga akan sangat menurun, yang meningkatkan roughness permukaan thread. Tidak thread diameter dan tidak thread presisi dapat dikontrol, dan masalah seperti burrs tentu sulit untuk dihindari. Namun, jika feed speed terlalu cepat, torque yang dihasilkan terlalu besar, yang dapat dengan mudah menyebabkan tap patah.
Cutting speed selama machine tapping adalah 6-15m/min untuk general steel, 5-10m/min untuk quenched and tempered steel atau steel yang lebih keras; 2-7m/min untuk stainless steel dan 8-10m/min untuk cast iron. Untuk material yang sama, tap diameter yang lebih kecil mengambil nilai yang lebih tinggi, dan tap diameter yang lebih besar mengambil nilai yang lebih rendah.
09. Teknologi Operator Tidak Memenuhi Persyaratan
Masalah di atas memerlukan operator untuk membuat penilaian atau memberikan umpan balik kepada technician, tetapi sebagian besar operator dalam negeri tidak memberikan perhatian yang cukup pada mereka. Misalnya, saat memroses blind hole threads, saat tap akan menyentuh dasar lubang, operator tidak menyadari bahwa itu masih di-feed pada tapping speed ketika dasar lubang belum tercapai, atau tap patah oleh forced feeding saat chip removal tidak lancar.
Dapat dilihat dari di atas bahwa ada banyak alasan pecahnya tap. Machine tools, fixtures, workpieces, processes, chucks dan tools, dll. semuanya mungkin. Anda mungkin tidak akan pernah menemukan alasan sebenarnya hanya dengan membicaranya di kertas.



