Memahami Elektroda Pengelasan: Panduan Lengkap
Apa itu Elektroda Pengelasan?
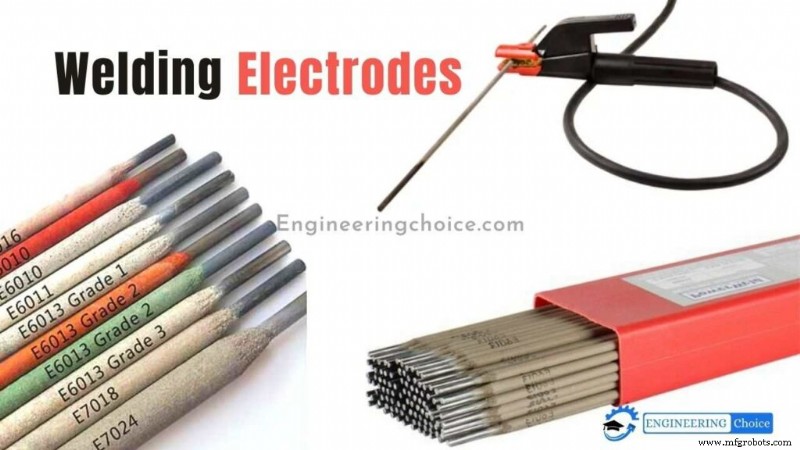
Elektroda pengelasan adalah kawat panjang yang terhubung dengan mesin pengelasan Anda untuk menciptakan busur listrik. Arus listrik mengalir melalui kawat ini untuk menghasilkan busur, yang menghasilkan panas besar untuk meleleh dan memfuse logam dalam proses pengelasan.
Elektroda adalah kawat logam yang dilapisi. Ini terbuat dari bahan yang serupa dengan logam yang dielas. Untuk pemula, terdapat elektroda yang dapat dikonsumsi dan tidak dapat dikonsumsi. Dalam pengelasan busur logam terlindung (SMAW), juga dikenal sebagai stick, elektroda dapat dikonsumsi, yang berarti elektroda terpakai selama penggunaan dan meleleh bersama las.
Dalam pengelasan Gas Inert Tungsten (TIG), elektroda tidak dapat dikonsumsi, jadi tidak meleleh dan menjadi bagian dari las. Dengan Gas Metal Arc Welding (GMAW) atau pengelasan MIG, elektroda adalah kawat yang diumpan secara berkelanjutan. Pengelasan busur inti flux memerlukan elektroda tabung dapat dikonsumsi yang diumpan secara berkelanjutan dan mengandung flux.
LEBIH BANYAK: Apa itu Pengelasan?
Cara Memilih Elektroda Pengelasan?
Elektroda stick tersedia dalam berbagai jenis, masing-masing memberikan properti mekanik berbeda dan beroperasi dengan jenis sumber daya pengelasan tertentu. Ada beberapa faktor yang perlu dipertimbangkan dalam pemilihan rod pengelasan:
- Sifat logam dasar
- Kekuatan tarik
- Arus pengelasan
- Ketebalan, bentuk, dan kesesuaian sambungan logam dasar
- Posisi pengelasan
- Spesifikasi dan kondisi layanan
- Kondisi kerja lingkungan
Sebelum Anda menyalakan mesin dan mengambil tongkat elektroda, pelajari lebih lanjut tentang setiap faktor ini.
Sifat logam dasar
Langkah pertama dalam memilih elektroda adalah menentukan komposisi logam dasar. Tujuannya adalah mencocokkan (atau mendekati) komposisi elektroda dengan jenis logam dasar, yang akan membantu memastikan las yang kuat. Jika Anda ragu tentang komposisi logam dasar, tanyakan pada diri sendiri pertanyaan berikut:
- Bagaimana tampilan logam? Jika Anda bekerja dengan bagian atau komponen yang rusak, periksa permukaan internal yang kasar dan berbutir, yang biasanya berarti bahan dasar adalah logam cor.
- Apakah logam magnetik? Jika logam dasar magnetik, kemungkinan besar logam dasar adalah baja karbon atau baja leger. Jika logam dasar tidak magnetik, bahan bisa menjadi baja mangan, stainless steel austenitik seri 300, atau leger non-ferrous seperti aluminium, kuningan, tembaga, atau titan.
- Bagaimana percikan yang dihasilkan logam ketika disentuh oleh gerinda? Sebagai aturan umum, lebih banyak kilatan dalam percikan menunjukkan kandungan karbon yang lebih tinggi, seperti pada baja kelas A-36.
Apakah bubur “gigit” ke logam dasar atau memantul? Bubur akan gigit ke logam yang lebih lunak, seperti baja ringan atau aluminium, dan memantul dari logam yang lebih keras, seperti baja karbon tinggi, chrome-moly, atau besi cor.
Kekuatan tarik
Untuk mencegah retakan atau ketidakteruslan las lainnya, cocokkan kekuatan tarik minimum elektroda dengan kekuatan tarik logam dasar. Anda dapat mengidentifikasi kekuatan tarik elektroda stick dengan merujuk pada dua digit pertama klasifikasi AWS yang dicetak di sisi elektroda.
Misalnya, angka “60” pada elektroda E6011 menunjukkan bahwa logam tambahan menghasilkan benang las dengan kekuatan tarik minimum 60.000 psi, dan sebagai akibatnya akan bekerja baik dengan baja yang memiliki kekuatan tarik serupa.
Arus pengelasan
Beberapa elektroda hanya dapat digunakan dengan sumber daya AC atau DC, sementara elektroda lain kompatibel dengan keduanya. Untuk menentukan jenis arus yang benar untuk elektroda tertentu, rujuk ke digit keempat klasifikasi AWS, yang mewakili jenis lapisan dan jenis arus pengelasan yang kompatibel.
Jenis arus yang Anda gunakan juga mempengaruhi profil penetrasi las yang dihasilkan. Misalnya, elektroda kompatibel DCEP, seperti E6010, memberikan penetrasi dalam dan menghasilkan busur yang sangat rapat.
Elektroda ini juga memiliki kemampuan untuk “menggali” melalui karat, minyak, cat, dan kotoran. Elektroda kompatibel DCEN, seperti E6012, memberikan penetrasi ringan dan bekerja baik saat menjembatani dua sambungan atau pengelasan las sudut berkecepatan tinggi, arus tinggi dalam posisi horizontal.
Elektroda kompatibel AC, seperti E6013, menghasilkan busur lembut dengan penetrasi sedang dan harus digunakan untuk melas lembar logam baru yang bersih.
Ketebalan, bentuk, dan kesesuaian sambungan logam dasar
Bahan tebal memerlukan elektroda dengan duktilitas maksimum dan hidrogen rendah untuk mencegah retakan las. Elektroda dengan nomor klasifikasi AWS yang diakhiri 15, 16, atau 18 memberikan properti hidrogen rendah yang baik dan keawetan yang tinggi (nilai dampak tinggi) untuk menanggulangi stres residu.
Untuk bahan tipis, Anda memerlukan elektroda yang menghasilkan busur lembut, seperti 6013. Juga, elektroda dengan diameter lebih kecil akan memberikan penetrasi dangkal untuk membantu mencegah kebocoran pada bahan yang lebih tipis.
Anda juga perlu menilai desain sambungan dan kesesuaiannya. Jika Anda bekerja pada sambungan dengan kesesuaian rapat atau satu yang tidak berjangkar, gunakan elektroda yang memberikan busur menggali untuk memastikan penetrasi yang cukup, seperti E6010 atau E6011. Untuk bahan dengan bukaan akar lebar, pilih elektroda, seperti E6012, yang menciptakan wajah las cekung yang cocok untuk menjembatani celah dan membuat las ranjau.
Posisi pengelasan
Untuk menentukan posisi mana yang memenuhi syarat untuk elektroda tertentu, rujuk ke digit ketiga dalam klasifikasi AWS. Berikut cara mendecode posisi elektroda yang memenuhi syarat:
- 1 = datar, horizontal, vertikal, dan di atas kepala
- 2 = datar dan horizontal saja
Misalnya, elektroda 7018 dapat digunakan dalam posisi datar, horizontal, vertikal, dan di atas kepala.
Spesifikasi dan kondisi layanan
Pastikan untuk menilai kondisi yang akan dihadapi bagian yang dielas selama masa layanannya. Jika akan digunakan di lingkungan panas tinggi atau suhu rendah yang terkena beban shock berulang, elektroda hidrogen rendah dengan duktilitas yang lebih tinggi akan mengurangi risiko retakan las.
Juga, pastikan untuk memeriksa spesifikasi pengelasan jika Anda bekerja pada aplikasi kritis seperti fabrikasi tabung tekanan atau boiler. Dalam plupart kasus, spesifikasi pengelasan ini akan mengharuskan Anda untuk menggunakan jenis elektroda tertentu.
Kondisi kerja lingkungan
Untuk mencapai hasil terbaik, Anda harus selalu membersihkan skala pabrik berlebihan, karat, kelembaban, cat, dan lemak. Logam dasar yang bersih membantu mencegah porositas dan meningkatkan kecepatan perjalanan.
Jika membersihkan logam dasar Anda tidak mungkin, elektroda E6010 atau E6011 menghasilkan busur yang menembus dalam yang mampu memotong kontaminan.
Cara Membaca Kode pada Elektroda Stick?
American Welding Society (AWS) memiliki sistem penomoran yang memberikan informasi tentang elektroda tertentu, seperti aplikasi apa yang paling cocok dan bagaimana harus dioperasikan untuk efektivitas maksimum.
| Digit | Jenis Lapisan | Arus Pengelasan |
| 0 | Selulosa natrium tinggi | DC+ |
| 1 | Selulosa kalium tinggi | AC, DC+ atau DC- |
| 2 | Titania natrium tinggi | AC, DC- |
| 3 | Titania kalium tinggi | AC, DC+ |
| 4 | Bubuk besi, titania | AC, DC+ atau DC- |
| 5 | Hidrogen rendah natrium | DC+ |
| 6 | Hidrogen rendah kalium | AC, DC+ |
| 7 | Oksida besi tinggi, bubuk kalium | AC, DC+ atau DC- |
| 8 | Hidrogen rendah kalium, bubuk besi | AC, DC+ atau DC- |
Huruf “E” menunjukkan elektroda pengelasan busur. Dua digit pertama dari angka 4 digit dan tiga digit pertama dari angka 5 digit menunjukkan kekuatan tarik. Misalnya, E6010 berarti kekuatan tarik 60.000 pound per inci persegi (PSI), dan E10018 berarti kekuatan tarik 100.000 psi.
Digit kedua dari akhir menunjukkan posisi. Jadi, “1” berarti elektroda semua posisi, “2” untuk elektroda datar dan horizontal, dan “4” untuk elektroda datar, horizontal, vertikal turun, dan di atas kepala. Dua digit terakhir menentukan jenis lapisan dan arus pengelasan.
| E | 60 | 1 | 10 |
| Elektroda | Kekuatan Tarik | Posisi | Jenis Lapisan & Arus |
Apa itu Lapisan Elektroda Pengelasan?
Lapisan elektroda harus memberikan perlindungan gas untuk busur, mudah menyala dan stabilitas busur, lapisan pelindung, bentuk las yang baik, dan yang terpenting adalah perlindungan gas yang mengonsumsi oksigen di sekitarnya serta melindungi logam las yang meleleh.
Terdapat berbagai jenis elektroda yang tersedia, jenisnya sering ditentukan oleh sifat lapisan.
Lapisan elektroda dilapisi dengan lapisan berkualitas relatif tinggi yang diterapkan dalam ketebalan 1 hingga 3 mm. Berat lapisan tersebut adalah 15 hingga 30% dari berat elektroda. Sebagian besar pengelasan dilakukan dengan elektroda yang dilapisi. Ini membatasi proses menjadi operasi manual yang lambat. Jika lapisan flux ditempatkan di dalam tabung panjang, elektroda dapat berupa kawat polos dalam bentuk gulungan.
Kemudian proses busur terlindung dapat dibuat berkelanjutan dan otomatis. Tujuan utama lapisan ringan adalah untuk meningkatkan stabilitas busur; lapisan juga disebut lapisan ionisasi. Karena lapisan elektroda rapuh, hanya elektroda stick polos yang dapat digunakan.
Fungsi Lapisan Elektroda
- Meningkatkan stabilitas busur dengan menyediakan kimia tertentu yang mampu mengionisasi jalur busur
- Menyediakan atmosfer gas pelindung untuk mencegah oksigen, hidrogen, dan nitrogen terserap oleh logam meleleh
- Lapisan pelindung di atas logam panas
- Menyediakan flux yang membantu menghilangkan oksida dan kotoran lain dari logam meleleh
- Mengurangi percikan logam las – saat lapisan terbakar lebih lambat dari inti
- Bertindak sebagai deoksidator
- Melambatkan laju pendinginan las (karena lapisan pelindung lapisan) untuk mencegah kerasnya
- Lapisan biasanya menjadi isolator listrik dan mencegah penggunaan elektroda dalam ranjau sempit, dll.
Jenis Lapisan:
Meskipun ada karakteristik universal dalam setiap jenis lapisan elektroda, komposisi kimia unik dari setiap lapisan individu akan memberikan properti yang berbeda. Pastikan untuk meneliti aplikasi terbaik dari setiap lapisan untuk memastikan Anda memilih yang cocok dengan proyek Anda.
Selulosa:
Lapisan ini terdiri dari sekitar satu pertiga selulosa dan dua pertiga bahan organik lainnya. Ketika terpapar busur pengelasan, bahan-bahan terurai untuk membentuk tiga gas terpisah—hidrogen, karbon monoksida, dan karbon dioksida yang memperkuat busur. Kekuatan tambahan ini memungkinkan arus untuk lebih dalam menembus logam, menghasilkan las yang lebih kuat.
Lapisan selulosa juga mengeluarkan lapisan gas untuk melindungi kolam las dari kotoran. Lapisan gas menciptakan penghalang antara logam dan elemen lain, seperti oksigen, nitrogen, dan hidrogen, yang dapat menciptakan porositas dalam las. Porositas adalah racun untuk las, jadi menggunakan elektroda dengan lapisan selulosa dapat membantu memastikan sambungan las berkualitas lebih tinggi.
Lapisan selulosa hadir dalam berbagai campuran kimia, masing-masing dengan properti unik dan aplikasi terbaiknya. Meskipun komponen selulosa dalam resep adalah aturan umum, bahan organik tambahan bervariasi sangat besar.
Mineral:
Lapisan mineral meninggalkan lapisan lapisan di atas las. Meskipun lapisan mungkin terasa seperti efek samping yang mengganggu, itu sebenarnya melayani tujuan yang sangat berguna. Lapisan dari elektroda yang dilapisi mineral pendingin jauh lebih lambat daripada elektroda yang dilapisi selulosa dan bahan logam yang dielas di bawahnya.
Ini memberikan waktu untuk kotoran menyaring ke permukaan logam, mencegah mereka mengkompromikan struktur las.
Campuran:
Lapisan elektroda dengan kombinasi selulosa dan mineral adalah pilihan populer di antara pembuat karena memberikan yang terbaik dari kedua dunia. Karena lapisan ini dapat memiliki komponen mulai dari hanya beberapa hingga 10 bahan berbeda, keberagaman kimia dari lapisan ini memberikan berbagai manfaat signifikan.
Memiliki baik perlindungan gas pelindung maupun perlindungan lapisan pada las dapat sangat berguna saat bekerja dengan logam dasar yang sangat sulit.
Lapisan Elektroda Paling Umum:
Meskipun ada aplikasi tertentu yang memerlukan lapisan elektroda dan karakteristik tertentu, ini adalah lima lapisan elektroda pengelasan yang paling umum yang mungkin Anda lihat.
Elektroda Selulosa:
Sangat cocok untuk posisi vertikal, elektroda selulosa meninggalkan lapisan lapisan yang sangat tipis dan sangat mudah dihapus. Lapisan selulosa terurai menjadi hidrogen dan karbon dioksida saat dipanaskan. Ini menyediakan lapisan gas pelindung yang efektif di atas kolam las.
Namun, ini juga dapat meletakkan las pada risiko kerapuhan hidrogen. Dalam bentuk terpurinya, lapisan selulosa bekerja paling baik dengan DC. Namun, penambahan elemen berbeda pada lapisan mungkin memungkinkan penggunaan dengan AC juga. Elektroda selulosa memberikan semua kemudahan lapisan rutile, tetapi dengan penetrasi yang lebih dalam dan lapisan yang kurang bermasalah.
Elektroda Rutile:
Hampir identik dengan selulosa, perbedaannya adalah rutile memiliki persentase dioksida titania yang lebih tinggi. Ini menciptakan perlindungan gas oksigen, nitrogen, karbon, dan hidrogen, membuat elektroda rutile sangat cocok untuk melas baja karbon rendah.
Namun, lapisan dari elektroda rutile cenderung meninggalkan jejak titania dalam logam yang dihasilkan. Penambahan selulosa pada lapisan elektroda rutile memberikan perlindungan tambahan di atas kolam las. Elektroda ini menghasilkan tingkat percikan dan emisi asap yang lebih rendah dan hebat untuk digunakan di semua posisi.
Elektroda Oksida Besi:
Bagus untuk digunakan dengan arus AC dan DC, elektroda oksida besi menghasilkan lapisan yang sangat mudah dihapus dari las. Komposisi kimia lapisan ini tinggi oksigen dan cenderung menyebabkan deposit las yang lebih lemah secara keseluruhan.
Risiko kerapuhan hidrogen, meskipun, jauh lebih rendah dibandingkan dengan elektroda selulosa. Elektroda oksida besi memberikan kontrol busur yang hebat dan memungkinkan penempatan benang las yang rapi dan presisi.
Elektroda Dasar:
Juga dikenal sebagai elektroda kontrol hidrogen, elektroda ini memerlukan sedikit lebih banyak perawatan sebelum pengelasan. Elektroda harus disimpan di lokasi kering dan dipanaskan sebelum digunakan. Gagal melakukannya dapat menciptakan komposisi kimia yang tidak stabil pada lapisan yang mengakibatkan struktur las yang terkompromi.
Elektroda dasar menyetorkan tingkat hidrogen yang rendah dan terkontrol yang meminimalkan risiko porositas dan retakan dalam las. Jika disimpan dan dirawat dengan benar, elektroda ini adalah opsi hebat untuk bekerja dengan baja.
Elektroda Bubuk Besi:
Elektroda ini adalah variasi dari lapisan elektroda lain yang dihasilkan dari penambahan bubuk besi ke dalam campuran. Bubuk logam menjadi tambahan yang semakin populer ke dalam campuran lapisan elektroda karena mereka dapat membantu meningkatkan efisiensi dan kualitas las secara keseluruhan. Elektroda bubuk besi adalah variasi umum pada elektroda selulosa yang memungkinkan elektroda untuk digunakan dengan AC.
Saat bekerja dengan jenis pengelasan yang memerlukan elektroda terpisah yang dilapisi, mengambil waktu untuk memahami opsi yang berbeda yang tersedia dapat membuat atau merusak proyek. Ingat untuk mempertimbangkan faktor tambahan—seperti posisi, kekuatan tarik, dan logam inti—saat memutuskan elektroda.
Jenis Elektroda Pengelasan
Rod yang digunakan untuk pengelasan MIG dan stick adalah contoh elektroda yang dapat dikonsumsi. Mereka memiliki bahan isian, yang meleleh untuk menciptakan sambungan las.
Pengelasan TIG, di sisi lain, menggunakan elektroda yang tidak dapat dikonsumsi. Elektroda ini sebagian besar terdiri dari tungsten, yang tidak meleleh (tidak seperti elektroda yang dapat dikonsumsi) karena titik lelehnya yang tinggi. Ini hanya menyediakan busur listrik untuk pengelasan. Bahan isian disediakan menggunakan kawat yang diumpan secara manual.
Jadi, perbedaan utama antara keduanya adalah elektroda yang dapat dikonsumsi meleleh, sedangkan elektroda yang tidak dapat dikonsumsi tidak.
Kedua kategori memiliki beberapa jenis elektroda, juga.
Elektroda yang Dapat Dikonsumsi
Elektroda yang dapat dikonsumsi adalah kunci untuk pengelasan stick, MIG, dan busur inti flux. Elektroda yang dapat dikonsumsi yang digunakan untuk pengelasan stick disebut elektroda stick. Ini mencakup elektroda yang dilapisi tebal, busur terlindung, dan elektroda yang dilapisi ringan.
1. Elektroda yang Dilapisi Ringan
Seperti yang namanya implikasikan, elektroda yang dilapisi ringan memiliki lapisan tipis di permukaannya, yang diterapkan dengan metode seperti penyemprotan dan penyolesan.
Elektroda ini dan lapisannya dibuat dari beberapa bahan yang berbeda. Bahan isian memiliki banyak kesamaan dengan logam dasar yang sedang dielas.
Lapisan ringan juga melayani tujuan penting lainnya. Lapisan ini mengurangi kotoran, seperti sulfur dan oksida, untuk memberikan las berkualitas lebih baik. Ini juga memungkinkan peleleh bahan isian yang lebih konsisten sehingga Anda dapat membuat benang las yang terlihat halus dan andal.
Karena lapisan tipis, lapisan yang dihasilkan tidak terlalu tebal. Elektroda busur terlindung memiliki beberapa kesamaan dengan elektroda yang dilapisi ringan. Perbedaannya adalah mereka memiliki lapisan yang lebih tebal. Elektroda beban berat ini cocok untuk aplikasi pengelasan yang lebih menuntut, misalnya, pengelasan besi cor.
2. Elektroda Polos
Menggunakan elektroda polos bisa sulit karena busur agak tidak stabil dan sulit dikontrol. Lapisan ringan meningkatkan stabilitas busur listrik, sehingga membuatnya lebih mudah bagi Anda untuk mengelolanya. Elektroda polos memiliki aplikasi yang terbatas. Misalnya, mereka digunakan untuk melas baja mangan.
3. Elektroda Busur Terlindung
Elektroda busur terlindung memiliki tiga jenis lapisan yang berbeda, yang melayani tujuan yang berbeda. Jenis lapisan satu mengandung selulosa, dan menggunakan lapisan gas pelindung untuk melindungi wilayah las. Jenis lapisan kedua memiliki mineral yang menghasilkan lapisan. Jenis lapisan ketiga memiliki kombinasi mineral dan selulosa.
Elektroda busur terlindung menghasilkan lapisan gas pelindung, yang membentuk penghalang efektif untuk melindungi zona las panas dari kontaminasi dan korosi oleh udara di sekitarnya. Ini menghasilkan las yang lebih kuat dan andal. Zona las panas harus dijaga aman dari gas atmosfer seperti nitrogen dan oksigen, yang bereaksi dengan logam suhu tinggi untuk menghasilkan las yang rapuh, berpori, dan lemah.
Elektroda busur terlindung meminimalkan sulfur, oksida, dan jenis kotoran lain dalam logam dasar untuk memberikan las yang teratur, halus, dan bersih. Elektroda yang dilapisi ini juga menghasilkan busur listrik yang lebih stabil dibandingkan elektroda polos, yang membuat pengelasan lebih mudah dikelola dan mengurangi percikan.
Elektroda busur terlindung juga menghasilkan lapisan karena lapisan mineral. Lapisan ini tampak menjadi repot untuk dihapus, tetapi melayani tujuan yang bermanfaat. Ini pendingin jauh lebih lambat dibandingkan dengan elektroda busur terlindung. Proses ini menarik kotoran dan mengirimkannya ke permukaan. Akibatnya, Anda akan mendapatkan las berkualitas tinggi yang bersih, awet, dan kuat.
Elektroda yang Tidak Dapat Dikonsumsi
Elektroda yang tidak dapat dikonsumsi lebih mudah dipahami tidak hanya karena mereka tidak meleleh tetapi juga karena hanya ada dua jenis.
1. Elektroda Karbon
Jenis pertama adalah elektroda karbon yang digunakan untuk pemotongan dan pengelasan. Elektroda ini terbuat dari grafit karbon. Ini dapat dilapisi dengan lapisan tembaga atau dibiarkan polos.
American Welding Society tidak pernah menerbitkan spesifikasi untuk jenis elektroda ini. Namun, spesifikasi militer memang ada untuk elektroda karbon.
2. Elektroda Tungsten dan Jenis-jenisnya yang Berbeda
Jenis kedua dari elektroda yang tidak dapat dikonsumsi adalah elektroda tungsten, yang digunakan untuk pengelasan TIG. Elektroda ini terdiri dari tungsten murni (yang memiliki tanda hijau), tungsten yang mengandung 0,3 hingga 0,5 persen zirkonium (yang memiliki tanda cokelat), tungsten dengan 2 persen torium (yang memiliki tanda merah), dan tungsten yang mengandung 1 persen torium (yang memiliki tanda kuning).
Elektroda yang tidak dapat dikonsumsi terbuat dari tungsten murni, memiliki penggunaan yang terbatas, dan cocok untuk pekerjaan pengelasan ringan. Ada dua alasan untuk ini. Pertama, tungsten murni tidak memiliki daya tahan dan kekuatan leger tungsten. Kedua, tungsten murni dapat mengalami masalah dengan arus tinggi.
Elektroda tungsten dengan 0,3 hingga 0,5 persen zirkonium menawarkan hasil yang bagus dengan arus bolak-balik. Mereka adalah perbaikan dari tungsten murni, tetapi tidak sebaik elektroda tungsten dengan kandungan torium.
Elektroda tungsten dengan kandungan torium 1-2% adalah beberapa elektroda yang tidak dapat dikonsumsi yang paling banyak digunakan karena mereka bertahan lebih lama dan memiliki resistensi yang lebih tinggi dari jenis elektroda tungsten lainnya. Mereka dapat digunakan untuk arus yang lebih tinggi dibandingkan elektroda tungsten murni. Elektroda ini juga memberikan kontrol busur yang lebih besar dan lebih mudah untuk dimulai.
Saat menggunakan elektroda tungsten, lebih baik untuk menggunakan arus yang diizinkan maksimum jika mereka memiliki silinder polos, atau sebaliknya menjadi sulit untuk mengontrol busur dan mempertahankannya.
Untuk kontrol dan stabilitas busur yang lebih baik, Anda harus menggerus ujung elektroda ini menjadi titik, yaitu, Anda perlu membuat ujung konis. Jika Anda melakukan ini, Anda harus memilih touch-starting daripada mesin pengelasan DC.
Ingat bahwa elektroda tungsten dengan torium dan zirkonium akan memiliki daya tahan yang ditingkatkan daripada elektroda tungsten murni jika Anda memilih elektroda bertekuk menggunakan touch-start.



