Kerangka Diagnostik untuk Memecahkan Masalah Tingkat Pabrik
Setiap operasi manufaktur menghadapi tantangan, namun kepemimpinan yang efektif membudayakan di mana tim garis depan menangani masalah sehari-hari sementara manajemen berfokus pada solusi sistemik.
Dalam praktiknya, terlalu sering pemimpin mencampuri masalah yang milik tingkat lebih rendah, menciptakan mentalitas “perbaiki masalah sendiri.” Memberdayakan karyawan untuk mengemukan kekhawatiran dan kemudian menyediakan alat dan wewenang untuk menyelesaikannya adalah sumbu sistem lean yang terbukti seperti Toyota Production System.
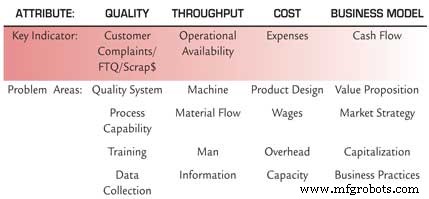
Grafik ini berfungsi sebagai panduan praktis untuk mengidentifikasi dan memecahkan masalah pabrik.
Kunci keberhasilan adalah mendorong pemikiran analitis daripada eksekusi pasif. Bertanya pertanyaan yang tepat, mendengarkan jawaban, dan kemudian menyerahkan tanggung jawab dan sumber daya untuk implementasi.
Sebagian besar fasilitas menghadapi waktu dan modal yang terbatas untuk pemecahan masalah, sehingga prioritas masalah menjadi kritis. Pertanyaan bukan hanya “apa yang salah?” tetapi juga “di mana peluang perbaikan paling berharga?”
Mulai dengan menciptakan lingkungan kerja visual yang membuat deviasi terlihat. Tetapkan standar yang jelas, pantau secara berkala, dan audit kepatuhan. Melacak apa yang normal versus abnormal memungkinkan Anda fokus pada masalah yang sebenarnya.
Dalam manufaktur, empat keluarga metrik esensial: kualitas, throughput, biaya, dan model bisnis yang menyeluruh.
Grafik yang dilampirkan mengarahkan Anda dari diagnosis ke akar penyebab dan solusi potensial. Untuk setiap atribut utama, indikator kunci disorot—jika dipantau dengan benar, mengungkapkan kesehatan dimensi bisnis tersebut.
Diagnosa dari kiri ke kanan. Setelah masalah ditandai, tentukan batas dan akar penyebabnya. Seperti yang disebutkan guru manajemen Walter Kettering, “masalah yang baik didefinisikan adalah masalah yang setengah terselesaikan.”
Kualitas adalah titik palang palang tertinggi. Meningkatkannya menghasilkan kepuasan pelanggan, produktivitas, pengurangan biaya, dan seringkali manfaat keselamatan. Track kualitas pertama kali, dolar sisa, dan keluhan atau pengembalian pelanggan. Kinerja buruk memicu pemeriksaan pada sistem kualitas, kemampuan proses (CpK), pelatihan, dan pengumpulan data. Diagnostik ini sering menunjuk ke alat seperti control plans, error-proofing, atau metode pemecahan masalah terstruktur.
Jika kualitas stabil namun throughput masih rendah, geser fokus ke ketersediaan operasional. Evaluasi uptime: kerusakan mekanis, kekurangan bahan, ketidakcocokan jadwal, efisiensi metode kerja operator, dan durasi pergantian. Alat seperti Total Productive Maintenance, standard work, pull systems, dan SMED menjadi relevan.
Ketika throughput dioptimalkan namun biaya tetap tinggi, investigasi overhead, daya saing tenaga kerja, atau ketidakselarasan perencanaan kapasitas. Periksa desain produk untuk kemanfaatan produksi dan proliferasi model.
Terakhir, arus kas negatif menyinyal masalah di luar lantai pabrik—nilai tambah, waktu pasar, overcapitalization, praktik penagihan, atau keputusan buat-versus-beli. Tinjauan menyeluruh model bisnis diperlukan.
Metrik yang mencerminkan kesehatan di setiap tingkat adalah vital. Operasi dari lantai pabrik kiri ke kanan; atasi masalah strategis kanan ke kiri. Pemimpin senior harus menghindari memilih masalah operasional dan sebagai gantinya membudayakan budaya pemecahan masalah yang luas.
Curtiss Quirin, Direktur Operasi, pabrik produksi The Stanley Works di Indianapolis, dapat dihubungi di curtiss.quirin@sbcglobal.net.
Departemen Reliability in Action menerbitkan studi kasus dan artikel yang dikirimkan pembaca.



