Wrench Time: Panduan Praktis untuk Mengukur dan Meningkatkan Efisiensi Pemeliharaan
Wrench time—sering disebut tool time—telah memicu perdebatan di kalangan pemimpin pemeliharaan. Beberapa berpendikat terlalu sulit untuk dicakap dengan akurat dan mengabaikan kegiatan non-wrench yang berharga, sementara yang lainnya melihatnya sebagai tuas yang kuat untuk mengungkapkan inefisiensi operasional.
Dalam praktiknya, kebenarannya terletak di tengah-tengah. Ketika diukur dengan benar dan ditafsirkan dalam konteks, wrench time dapat mengungkapkan peluang nyata untuk perbaikan. Artikel ini menjelaskan apa itu wrench time, cara mengukurnya dengan andal, alasan umum nilai rendah, dan kapan studi layak dilakukan.
Definisikan wrench time dan cakupannya
Garis besar empat metode pengukuran dari dasar hingga lanjutan
Identifikasi penyebab umum nilai rendah dan tawarkan solusi
Diskusikan kapan studi wrench-time layak dilakukan
Apa Itu Wrench Time?
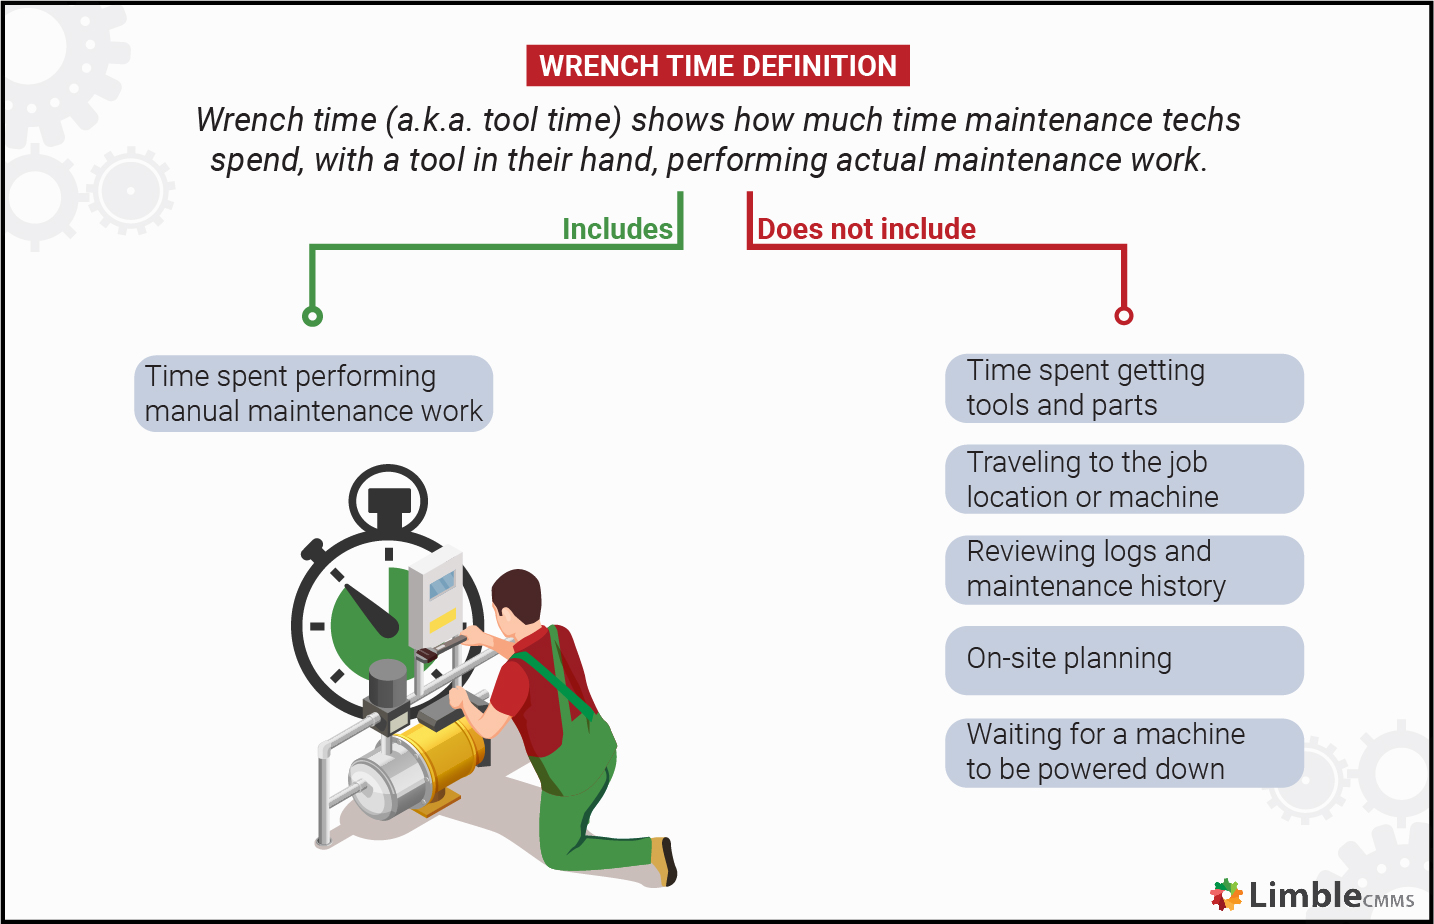
Wrench time melacak menit yang sebenarnya dihabiskan teknisi memegang alat dan melakukan pemeliharaan langsung. Ini tidak termasuk kegiatan seperti mengambil alat atau bagian, membaca pesan kerja, pergi ke aset, istirahat, waktu lepas, dan instruksi. Tindakan-tindakan ini penting bagi pemeliharaan tetapi bukan bagian dari waktu kerja langsung.
Karena wrench time mengabaikan banyak tugas yang menambah nilai, ini bukan metrik produktivitas komprehensif sendiri. Wrench time tinggi tidak menjamin kualitas atau ketepatan waktu pekerjaan.
Selain itu, angka wrench-time yang tinggi bahkan dapat menyembunyikan inefisiensi seperti perjalanan yang panjang, perpindahan tugas yang sering, atau kekurangan bagian yang berulang. Oleh karena itu, wrench time harus dipasangkan dengan KPI lain yang menangkap kualitas, kepatuhan jadwal, dan efektivitas alur kerja keseluruhan.
Empat Cara Mengukur Wrench Time (Dari yang Paling Tidak Paling Andal)
1. Pelaporan Sendiri
Teknisi mencatat wrench time mereka sendiri. Meskipun ini tidak memerlukan investasi tambahan, ini menderita dua masalah kunci:
Pemahaman yang tidak konsisten tentang apa yang dihitung sebagai wrench time.
Potensi bias—teknisi mungkin melaporkan lebih banyak untuk melindungi jam atau upah mereka.
Pelaporan sendiri sering mengangka angka (70%+ versus 30% yang realistis). Gunakan hanya sebagai indikator awal dan berikan definisi yang jelas, pelatihan, dan penekanan pada perbaikan, bukan hukuman. Mengintegrasikan CMMS yang melacak waktu dalam pesan kerja—seperti Limble—dapat meningkatkan akurasi.
2. DILO (Day In Life Of)
Pengamat menyelimuti teknisi terpilih selama satu penuh shift. Tantangannya meliputi:
Satu hari mungkin tidak mewakili operasi yang biasa.
Efek Hawthorne—staf yang diamati mungkin bekerja lebih keras dari biasanya.
Mengurangi dengan menjelaskan tujuan studi (mengidentifikasi kendala, bukan audit performa) dan memilih campuran teknisi yang representatif.
3. Work Sampling
Pengamat secara berkala memeriksa lantai dan mencatat apakah teknisi terlibat dalam pemeliharaan. Keterbatasannya adalah:
Teknisi di luar garis pandang pengamat (perjalanan, di gudang, istirahat) terlewatkan.
Memperpanjang periode sampling hingga beberapa minggu meningkatkan keandalan.
4. Observasi Statistik
Metode ini menawarkan data yang paling kuat. Dengan mengamati setiap teknisi secara sistematik pada rentang waktu yang luas, Anda mendapatkan sampel yang statistik tepat. Misalnya, seperti yang dicatat oleh Doc Palmer di Plant Services Blog:
“Sebagian besar pabrik dapat, selama sekitar satu bulan, melakukan studi yang wajar yang mungkin mewakili pabrik yang sedang berjalan menggunakan satu hari setiap minggu untuk pengamatan. Misalnya, pengamat dapat menggunakan Senin minggu pertama, Selasa minggu kedua, dst., hingga Jumat minggu kelima. Melalui daftar nama pada roster yang ditetapkan dan membuat dua pengamatan setiap setengah jam selama hari kerja delapan jam akan memberikan 160 pengamatan dan margin error plus minus 7%. Jadi, pabrik dengan 35% wrench time akan tahu apakah berada antara 28% dan 42% dan mungkin tidak pada 55% (atau 80%). Pabrik yang meningkat menjadi 50% wrench time akan tahu apakah berada antara 43% dan 57% dan mungkin bukan pabrik biasa pada 35%.”
Menerapkan CMMS seluler menyederhanakan jadwal, visibilitas alat/bagian, dan pembaruan real-time—krusial untuk pengumpulan data yang akurat.
Penyebab Umum Wrench Time Rendah & Cara Mengatasinya
1. Perencanaan & Jadwal yang Buruk
Alat dan bagian tidak tersedia.
Komunikasi yang lemah menyebabkan perjalanan yang sia-sia dan ulangan.
Aset belum siap (pembersihan, lock-out, pemeriksaan keselamatan).
Solusi: Gunakan CMMS seluler untuk mengisi ulang pesan kerja secara awal dengan alat, bagian, dan lokasi aset yang diperlukan. Aprovechan jadwal drag-and-drop, peringatan real-time, dan notifikasi push untuk perubahan prioritas.
2. Pemeliharaan Reaktif yang Berlebihan
Meskipun pekerjaan reaktif dapat mengurangi tugas rutin, ini memperkenalkan gangguan yang sering, kekurangan bagian, dan ketertiban. Alih ke pemeliharaan preventif atau berbasis kondisi, didukung oleh CMMS yang menjadwalkan tugas secara proaktif.
3. Menunggu Bagian Cadangan & Alat
Inventori terbatas atau stok yang buruk dapat memaksa teknisi untuk diam. Terapkan praktik terbaik untuk kontrol inventori dan sesuaikan jadwal kerja dengan ketersediaan alat.
Kapan Menjalankan Studi Wrench-Time
Pertimbangkan manfaat mengidentifikasi kesenjangan alur kerja terhadap upaya yang diperlukan untuk pengukuran yang akurat. Studi layak dilakukan ketika:
Tim pemeliharaan Anda menghabiskan waktu yang tidak proporsional pada kegiatan non-wrench.
Anda mencurigai bahwa perbaikan akses alat/bagian dapat membuka kemunculan produktivitas yang signifikan.
Anda memiliki CMMS yang kuat yang dapat menangkap data waktu terperinci.
Jika Anda memilih untuk melakukan studi, pastikan metodologinya ketat dan data ditafsirkan dalam konteks yang lebih luas dari kinerja pemeliharaan keseluruhan.
Tindakan—Ukur dengan Benar atau Jangan sama sekali
Pengukuran yang akurat esensial untuk wawasan yang bermakna. Angka wrench time rendah menunjukkan inefisiensi alur kerja; angka tinggi menunjukkan ruang untuk produktivitas yang lebih besar. CMMS seluler dapat memberikan visibilitas real-time, daftar periksa, dan data historis untuk mendukung perbaikan berkelanjutan.
Ingin mengetahui lebih dalam? Tinggalkan komentar atau kirim email kepada kami untuk bimbingan yang disesuaikan.