6 Strategi Terbukti untuk Meningkatkan Efisiensi Frais CNC
Dalam pengolahan CNC, metode frais merujuk pada metode perencanaan lintasan saat alat menyelesaikan frais pada workpiece. Dalam pemrosesan bagian yang sama, berbagai metode frais dapat memenuhi persyaratan ukuran dan akurasi bagian, tetapi efisiensi pemrosesan tidak sama.
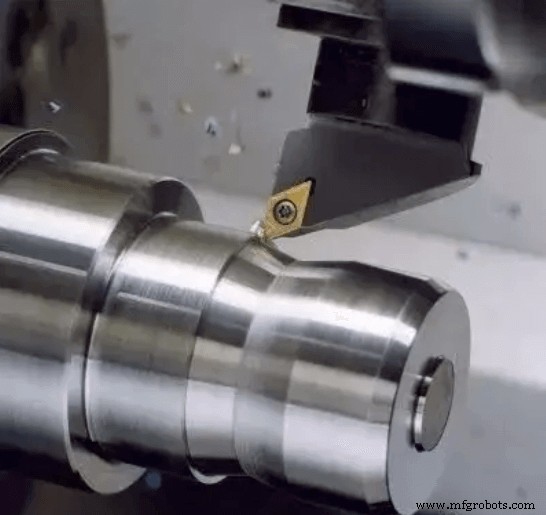
Klasifikasi Alat Frais
Metode frais dapat dibagi menjadi 4 kategori:
(1) Frais Satu Arah
(2) Frais Bolak-balik
(3) Frais Lingkaran
(4) Frais Komposit
Pass komposit adalah campuran dari tiga pass pertama. Pass satu arah atau bolak-balik digunakan, yang semuanya merupakan pass frais dalam strategi pemrosesan. Oleh karena itu, berdasarkan strategi pemrosesan yang berbeda, metode frais dapat dibagi menjadi frais baris, frais lingkaran, dan metode khusus lainnya. Potongan baris dan potongan lingkaran umumnya digunakan.
Metode frais baris menguntungkan laju makan maksimum mesin, dan kualitas permukaan frais juga lebih baik dari proses frais cincin. Namun, ketika kantong datar kompleks memiliki beberapa boses untuk membentuk beberapa kontur dalam, tindakan pengangkat alat tambahan sering dihasilkan, yaitu, di suatu tempat di lintasan alat, atau untuk menghindari interferensi antara alat dan bos, atau untuk Mengembalikan alat ke area yang belum diproses yang tersisa,angkat alat agar menjaraknya dengan jarak tertentu dari bidang pemrosesan, lalu mentranslasikan ke awal lintasan alat lain, dan kemudian melanjutkan tindakan frais.
Lintasan alat frais baris terutama terdiri dari serangkaian segmen garis lurus sejajar dengan arah tetap tertentu, dan perhitungannya sederhana. Cocok untuk finishing kantong sederhana atau kasaran dengan pengambilan allowance besar.
Dalam frais cincin, alat bergerak sepanjang lintasan dengan kontur batas yang serupa, yang terdiri dari serangkaian kurva tertutup, yang dapat memastikan alat mempertahankan status frais yang sama saat memroses bagian. Karena proses frais cincin adalah untuk membangun grafik lintasan lingkaran saat ini melalui offset berkelanjutan untuk menghitung lintasan lingkaran berikutnya, perhitungannya rumit dan memakan waktu. Ini cocok untuk pemrosesan rongga kompleks dan permukaan lengkung.
6 Kunci untuk Peningkatan Frais CNC
1. Bentuk dan elemen geometrik workpiece itu sendiri
Bentuk dan elemen geometrik workpiece itu sendiri mencakup bentuk geometrik domain pemrosesan, ukuran dan lokasi pulau, dan sebagainya. Ini adalah karakteristik inherent workpiece itu sendiri, dan merupakan faktor yang tidak dapat diubah, tetapi merupakan faktor dasar yang menentukan cara frais.
2. Rute proses
Rute proses adalah proses langsung untuk mencapai tujuan pemrosesan, dan merupakan dasar langsung untuk pemilihan metode frais. Rute proses menentukan urutan domain pemrosesan, penggabungan dan pemisahan pulau, pembagian kasaran, setengah finishing, dan finishing, dll. Ada banyak rute teknologi untuk mencapai tujuan, yang menentukan pilihan berbeda dari metode frais.
3. Bahan workpiece
Bahan workpiece juga salah satu faktor yang menentukan metode frais. Bahan workpiece adalah objek pemrosesan langsung dan tidak langsung mempengaruhi metode frais, tetapi akan mempengaruhi pemilihan bahan alat, ukuran, metode pemrosesan, dll., sehingga secara tidak langsung mempengaruhi cara frais. Bentuk dan ukuran blank workpiece akan menyebabkan apakah distribusi allowance pemrosesan dari setiap bagian workpiece merata. Pada saat yang sama, untuk workpiece dengan blank opsi, perbedaan ukuran dan bentuk blank akan mengubah metode pemegang, redistribusi area pemrosesan, dll., yang akan mempengaruhi strategi pemrosesan, yang mengarah pada cara mengambil alat yang berbeda.
4. Metode klem dan pemasangan workpiece
Metode klem dan pemasangan workpiece juga secara tidak langsung mempengaruhi metode frais. Perubahan, getaran mempengaruhi cara alat.
5. Pemilihan alat
Pemilihan alat mencakup bahan alat, bentuk alat, panjang alat, jumlah gigi alat, dll. Parameter ini menentukan area dan frekuensi kontak antara alat dan workpiece, sehingga menentukan volume bahan frais per satuan waktu dan beban mesin. Ketahanan ausnya dan umur alat menentukan panjang waktu frais. Di antaranya, ukuran alat (yaitu diameter) memiliki dampak langsung pada cara frais alat. Karena pemilihan alat dengan diameter yang berbeda, ukuran area sisa akan terpengaruh, mengakibatkan perubahan lintasan pemrosesan, yang menghasilkan metode frais yang berbeda.
6. Pemilihan domain pemrosesan
Dalam proses frais, ketika kantong datar kompleks memiliki beberapa boses untuk membentuk beberapa kontur dalam, tindakan pengangkat alat tambahan sering dihasilkan untuk frais baris; untuk frais lingkaran, itu akan menyebabkan lintasan pemrosesan panjang. Tindakan pengangkat alat tambahan atau panjangnya lintasan pemrosesan ini akan secara serius mengurangi efisiensi proses frais. Oleh karena itu, bagaimana meminimalkan jumlah kasus semacam ini adalah perhatian besar bagi kami.
Seluruh area frais CNC dibagi menjadi beberapa sub-area sesuai kebutuhan pemrosesan, dan setiap sub-area diproses secara terpisah. Pengangkat alat terjadi di antara sub-area. Pada saat yang sama, sub-area pemrosesan ini digabungkan atau dibagi sesuai metode frais, atau bahkan diabaikan. Pemilihan area pemrosesan yang berbeda ini tidak hanya mengurangi jumlah pengangkat alat, tetapi juga tidak membuat lintasan pemrosesan relatif lebih panjang, dan pada saat yang sama, metode frais yang paling wajar dapat diadopsi untuk area baru, yang meningkatkan efisiensi pemrosesan.



