Menguasai Pemesinan Berkecepatan Tinggi: Strategi Alat dan Pengaturan Mesin untuk Hasil Premium
Ada begitu banyak pendapat tentang pemesinan berkecepatan tinggi dengan alat frais kecil dan penggunaan yang tepat di industri manufaktur sebanyak banyaknya baut dan baut. Manfaat pemesinan berkecepatan tinggi adalah memungkinkan beban pemotongan dan tingkat kericuhan lebih rendah yang menghasilkan finishing permukaan yang lebih baik. Di dunia pemesinan berkecepatan tinggi, toleransi tinggi, dan produksi tinggi kami, terdapat perpaduan banyak titik untuk menciptakan bagian yang sempurna. Di DATRON kami mempromosikan strategi konfigurasi mesin DATRON yang tepat, pemegang materi, dan alat pemotongan dengan kecepatan dan avancemen yang dioptimalkan untuk mendefinisikan strategi ini.
5 Keperluan Utama untuk Sukses dalam Pemesinan Berkecepatan Tinggi:
Spindle kecepatan/frekuensi tinggi bebas getaran
Sumbu X, Y, dan Z yang kokoh dan bebas getaran
Pemegang kerja yang kokoh, dukungan penuh, bebas getaran.
Tooling bebas getaran
Program yang dioptimalkan menggunakan avancemen dan kecepatan yang tepat
Diskusi ini akan membahas item keempat, tooling.
Jadi bengkel Anda telah melakukan investasi pada mesin pemesinan berkecepatan tinggi dan Anda telah diberikan program untuk dijalankan. Mungkin satu bagian uji, atau beberapa, atau liran produksi ratusan. Tidak ada pertanyaan apakah mesin pemesinan akan berfungsi, proses itu telah dikonfirmasi sebelum membelinya. Jadi, pemegang kerja dan tooling akan menentukan keberhasilan bagian ini.
Untuk diskusi, kita akan asumsikan keempat poin di atas telah terpenuhi (spindle kecepatan/frekuensi bebas getaran, sumbu X Y dan Z bebas getaran, pemegang kerja kokoh dukungan penuh bebas getaran, program yang dioptimalkan) jadi mari kita bahas Strategi Tooling Pemesinan Berkecepatan Tinggi.
Komposisi Alat Pemesinan Berkecepatan Tinggi
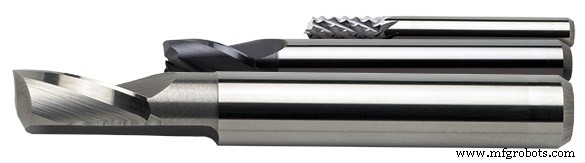
High speed steel atau carbide? Kita semua setuju bahwa getaran adalah pembunuh dan lebih parah dalam pemesinan berkecepatan tinggi. Operasi pada kecepatan dan avancemen lebih tinggi untuk memenuhi perimeter produksi dan biaya serta untuk mencapai finishing terbaik menuntut tooling yang paling kokoh dan bebas getaran. Ada potensi fleksi pada tooling high speed steel dan getaran pada laju kecepatan tinggi. Jadi, kebutuhan akan tooling yang kokoh cenderung pada carbide … tooling carbide solid micro-grain berkualitas tinggi.
Desain Alat Pemesinan Berkecepatan Tinggi
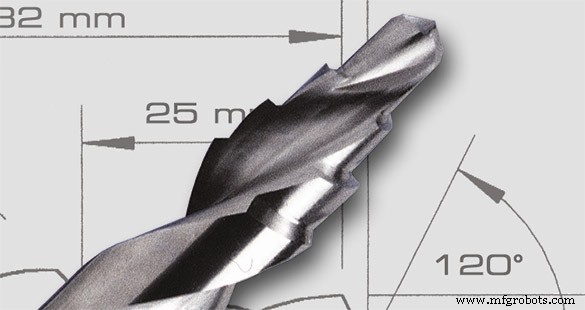
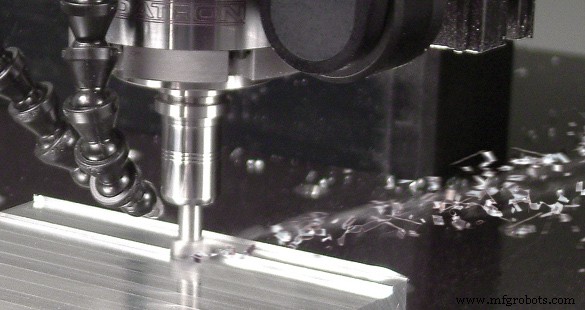
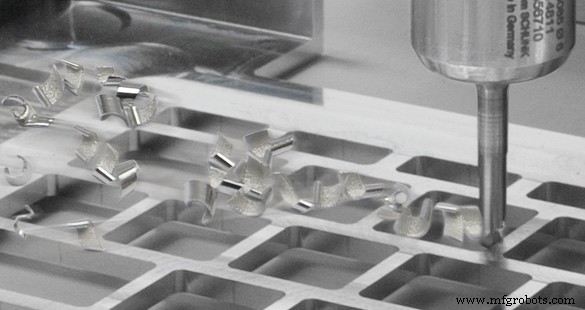
Desain geometris alat carbide berkecepatan tinggi, dan khususnya Alat DATRON, memungkinkan pemotongan materi yang paling terampil dan bersih pada laju kecepatan dan avancemen tinggi. Ini akan memungkinkan roughing pass berat yang menciptakan chip berbentuk penuh tanpa gulungan yang menempatkan energi pemotongan penuh spindle ke dalam pengaturan materi.
Pegangan Alat Pemesinan Berkecepatan Tinggi
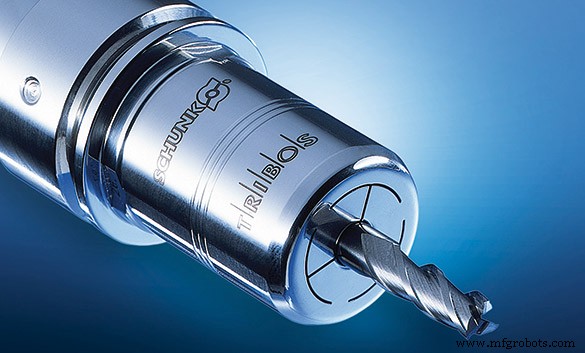
Selanjutnya adalah pegangan alat yang tepat. Getaran pada tooling biasanya merupakan hasil dari tooling yang tidak dibuat untuk pemesinan berkecepatan tinggi, alat yang tidak seimbang dengan benar, atau alat yang tidak di-clamp dengan benar. Dengan spindle direct shank atau tool holder yang seimbang untuk spindle HSK, pemotongan bebas getaran dapat dicapai. Memuat alat dengan benar (alat direct shank dengan cincin pengakhir kuningan atau tool holder HSK) memerlukan ruang 20% atau 4-6mm antara bagian atas atau fade out fluting ke cincin pengakhir atau tool holder HSK. Ini memungkinkan chip untuk bergerak bebas dari alat saat memfrais. Namun, hanya sekitar 80% dari shaft yang harus mengisi collet clamp langsung atau tool holder HSK. Bagian atas alat tidak boleh menyentuh bagian atas collet atau tool holder HSK. Ini dapat menyebabkan kerusakan pada spindle Anda.
Avancemen dan Kecepatan untuk Alat Pemesinan Berkecepatan Tinggi (Plus Pengaturan Chip)
Sekarang, bagian menyenangkan. Apa kecepatan dan laju avancemen terbaik? Dan untuk tipe pengaturan chip apa yang harus Anda miliki untuk program Anda?
Secara umum, strategi pemesinan dengan mill berkecepatan tinggi tidak akan mengikuti jalur yang sama seperti mesin pemesinan konvensional (non-berkecepatan tinggi). Kemampuan untuk menggunakan alat yang lebih kecil lebih cepat, lebih bersih, dan pada laju avancemen tinggi, memungkinkan beberapa pass dengan waktu siklus yang lebih pendek dibedakan dengan praktik pemesinan komoditas standar. Finishing yang tinggi menghapus kebutuhan akan proses tambahan kedua dan ketiga yang biasanya diperlukan dalam pemesinan mesin komoditas.
Dengan ini dalam pikiran, strategi Anda akan mencakup pemilihan alat yang akan memenuhi praktik pemesinan paling umum Anda. Ini juga memungkinkan Anda untuk "mengatur ulang" laju avancemen dan kecepatan alat yang dipilih dan mencari laju kecepatan dan avancemen terbaik untuk setiap alat dan operasi pemesinan. Ini dapat dilakukan dengan berbagai cara: Tap Testing, Vibration Testing, Octave (harmonic pitch) Testing atau metode Trail and Test klasik. Tujuan akhir adalah menemukan laju avancemen dan kecepatan terbaik untuk hasil terbaik. Mayoritas operator DATRON yang sukses akan menggunakan metode Trial and Test.
Speed (rpm) dan Feed (cutting travel) yang diterbitkan adalah titik awal yang baik tetapi hanyalah titik awal terbaik. Anda harus mempertimbangkan mesin, spindle, materi, dan alat? Ingat ini adalah perpaduan beberapa faktor untuk memaksimalkan strategi Anda: spindle kecepatan/frekuensi tinggi, kekakuan dan toleransi sumbu X Y dan Z, pemegang kerja yang kokoh. Tipe alat (desain geometris, diameter, fluting, panjang, dan pegangan alat) dan kedalaman pass akan semua mempengaruhi laju avancemen dan kecepatan.
Ada juga beberapa anomal dalam pemesinan berkecepatan tinggi. Dalam pemesinan berkecepatan tinggi, getaran dan kericuhan adalah pembunuh dan biasanya memberi tahu operator untuk menurunkan kecepatan dan/atau laju avancemen. Namun dalam komunitas pemesinan berkecepatan tinggi, banyak kali di mana menaikkan, meningkatkan laju kecepatan memungkinkan laju avancemen yang lebih baik, chip load yang lebih baik akan sebenarnya menyelesaikan masalah.
Memeriksa Chip Load
Chip load adalah ketebalan aktual chip yang dihasilkan dalam proses pemesinan. Ini adalah refleksi dari kombinasi laju avancemen cutter (bergerak di dalam materi) dan laju kecepatan (berapa cepat berputar; RPM). Terlalu tinggi chip load akan menyebabkan finishing tepi yang tidak memuaskan dan/atau gerakan bagian dari tekanan pemotongan yang meningkat. Ini akan menempatkan stres lebih tinggi pada spindle dan alat (berisiko retakan) dan tentu saja menyebabkan aus lebih tinggi pada alat … akhirnya mempersingkat umur pakainya. Kebutuhan akan chip load yang baik membantu mengurangi penyebab utama kehilangan alat: Panas. Panas diciptakan dari gesekan aksi pemotongan alat, tepi pemotongan ke materi. Dengan pengosongan chip yang tepat datang pelepasan panas yang dihasilkan dari aksi pemotongan mengurangi kerusakan yang mungkin pada alat.
Chip load diukur dalam ribuan inci (misal. 0.010) dan dipengaruhi oleh kecepatan spindle dan laju avancemen mesin CNC. Jumlah fluting, panjang fluting, diameter shank, dan kedalaman potong juga akan berpengaruh pada chip load. Jumlah tepi pemotongan pada alat menentukan bagaimana chip load dibagi. Alat satu tepi memberikan seluruh chip load selama satu revolusi, sementara alat dua tepi membagi beban atas dua tepi dan seterusnya.
Rumus untuk Menentukan Chip Load:
chip load= feed rate/(rpm x #cutting edges)
Memanipulasi Chip Load:
Untuk Meningkatkan Chip Load:
Tingkatkan laju avancemen
Turunkan RPM
Gunakan fluting lebih sedikit
Untuk Menurunkan Chip Load:
Turunkan laju avancemen
Tingkatkan RPM
Gunakan fluting lebih banyak
Untuk referensi Anda, rentang chip untuk End Mills DATRON akan sebagai berikut: 1mm Dia = .01mm (.000394) 20mm dia = .15mm (.7874)
Ini akan sangat bergantung pada diameter shank dan panjang fluting. Selalu gunakan panjang fliting terpendek untuk kebutuhan kedalaman pemesinan. Memperselotakan produksi untuk menghindari biaya tambahan alat jarang sekali dipertimbangkan.
Kemampuan chip load juga dipengaruhi oleh desain geometris produsen. Oleh karena itu selalu diperlukan untuk terbiasa dengan spesifikasi produsen untuk alat tersebut.
Terakhir, atur ulang kecepatan dan avancemen terbaik dalam aplikasi dunia nyata. Tonton dan Dengar. Finishing materi dan nada yang dihasilkan spindle dengan alat selama operasi akan memberikan indikasi baik apakah Anda bergerak ke arah yang benar atau salah. Setelah menguji alat sebelum menentukan mereka dalam produksi akan memberi Anda "keunggulan pemotongan" untuk aplikasi Anda. Mengetahui kapan getaran alat diperkenalkan (pada kecepatan berapa) akan memungkinkan Anda untuk membawa operasi alat sedekat mungkin dengan ini tanpa memperkenalkan hasil yang merugikan. Ini akan memberi Anda kemampuan untuk memaksimalkan penggunaan alat, mesin, spindle, dan program untuk memesin bagian dan finishing terbaik.