Kapan Memasukkan Mesin EDM ke Dalam Perusahaan: Panduan Keputusan Strategis
Apa itu Electrical Discharge Machining (EDM)?
Electrical Discharge Machining (EDM) adalah proses pemesinan non-konvensional. Bahan dihasilkan dari workpiece tanpa gaya mekanis pada workpiece menggunakan arus listrik yang melewati antara elektroda dan workpiece, yang dipisahkan oleh cairan dielektrik.
Digabungkan dengan kontrol numerik komputer (CNC) dan perangkat lunak CAD/CAM, Electrical Discharge Machining (EDM) telah menjadi metode pemesinan yang sangat akurat dan andal. Kini merupakan teknologi mainstream yang berjalan bersama peralatan pemesinan konvensional. Setiap bahan konduktif dapat diproses pada mesin EDM, termasuk logam atau logam baja seperti baja kaku, titan, dan kompos. Faktanya, pemesinan bahan sulit seperti Hastelloy, Nitralloy, Waspaloy, dan Nimonic telah menjadi hal biasa. Penggunaan paling populer EDM adalah pemesinan cetakan, matri, dan alat terbuat dari baja kaku serta workpiece kompleks yang sulit diproses dengan metode konvensional.
Jenis Electrical Discharge Machining
Ada tiga jenis Electrical Discharge Machining: wire EDM, sinker EDM, dan hole drilling EDM.
Wire EDM
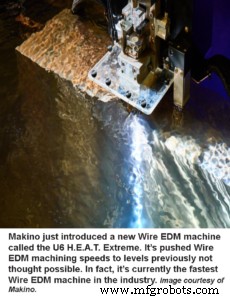 Disebut juga wire erosion, wire burning, atau spark EDM, wire EDM adalah pilihan populer bagi produsen di berbagai industri. Pada wire EDM, kawat tipis, biasanya kuningan, berfungsi sebagai elektroda yang mengikis workpiece. Kawat diumpankan dari feed otomatis dengan gulungan yang dapat menyesuaikan kecepatan pemotongan tergantung pada kawat dan kondisi pemotongan. Wire EDM paling umum digunakan dalam proses pembuatan cetakan dan matri. Bahan kawat lain dapat digunakan jika diperlukan performa lebih tinggi, kecepatan yang lebih tinggi, atau permukaan yang lebih halus. Untuk bagian tebal, gunakan kawat berkinerja tinggi yang tahan panas, mempertahankan konsistensi pemotongan, dan tahan terhadap patah.
Sinker atau RAM EDM
Disebut juga conventional EDM, die sinking, cavity type EDM, vertical EDM, atau plunge EDM. Cetakan diproses terlebih dahulu menggunakan grafit atau tembaga, lalu menjadi elektroda. Elektroda ini mengeluarkan bahan dari workpiece, menciptakan versi negatif dari bentuk aslinya.
Hole Drilling EDM
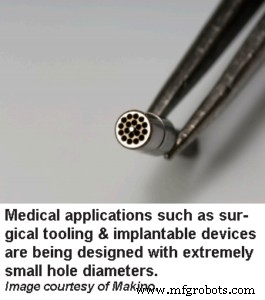 Disebut juga hole popper, fast hole EDM drilling, atau start hole EDM drilling. Proses ini digunakan untuk pembuatan lubang. Menggunakan elektroda berongga atau tabung, mampu memproses lubang sangat kecil dan dalam tanpa perlu de-burring atau meratakan permukaan.
Manfaat EDM
- Meskipun bukan proses kecepatan tinggi, EDM cenderung lebih dapat diprediksi, akurat, dan dapat diulang. Cocok untuk operasi volume rendah dengan toleransi ketat, seperti industri penerbangan dan alat medis.
- Pemesinan EDM dapat dilakukan tanpa pengawasan, sehingga biaya operasional dan manufaktur lebih rendah.
- EDM dapat memproses bahan yang lebih keras.
- EDM dapat menciptakan bentuk rumit dengan permukaan halus, mengurangi kebutuhan akan pemesinan sekunder.
- EDM hanya menggunakan kawat, bukan alat potong mahal yang aus. Dengan feed kawat otomatis, Anda selalu memiliki alat potong yang baru.
- EDM cocok untuk memproduksi bagian yang tahan stres tinggi dan suhu tinggi.
Alasan Jelas Memasukkan EDM ke Dalam Perusahaan
EDM adalah pilihan yang baik untuk produksi reguler jika Anda ingin permukaan halus, akurat, dan bebas rebah tanpa pemrosesan pasca, yang sering diperlukan dengan proses manufaktur lainnya. Jika Anda khawatir tentang setup dan kemudahan penggunaan, sebagian besar mesin EDM dikontrol secara numerik komputer (CNC) dan menggunakan perangkat lunak otomatis untuk memprogram fungsi. EDM juga sangat populer untuk produksi volume kecil seperti prototipe yang dihasilkan dengan kualitas lebih tinggi. Prototipe menggunakan bahan rapuh atau mahal cenderung lebih hemat biaya dengan proses EDM karena tidak ada kontak pada bahan, tepi halus pada pass pertama, dan tingkat rebah lebih rendah.
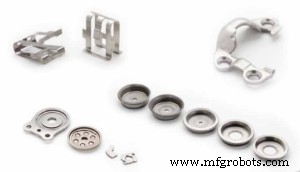 Dengan proses yang sangat kompleks dan kurangnya gaya mekanis pada workpiece, EDM mungkin menjadi satu-satunya alternatif untuk pemesinan logam konvensional. Ini memberikan akurasi tinggi, toleransi yang tepat, dan kemampuan untuk memproduksi bagian rumit atau kompleks, serta garis rano dengan bahan keras seperti tungsten carbide atau titanium. Dengan EDM internal, bengkel dapat mengontrol proses – dari lead time, jadwal, hingga pengiriman.
Kapan Benar-Benar Waktu untuk Membeli EDM?
Untuk memangku wire EDM pertama, bengkel biasanya mengukur jumlah uang yang dikeluarkan untuk outsourcing pekerjaan EDM tahun lalu. Jika jumlahnya setara dengan biaya bulanan EDM, masukkan proses tersebut ke dalam perusahaan.
Fokus hanya pada biaya outsourcing versus internal mungkin terlalu sempit mengingat manfaat di atas. Bagaimana dengan manfaat tersembunyi seperti menawarkan proses baru kepada pelanggan Anda dari kompetitor sehingga Anda menang lebih banyak pekerjaan dan memperluas tawaran, atau menarik pelanggan baru yang sebelumnya melewati Anda karena kurangnya kemampuan single source. Memiliki teknologi baru di dalam perusahaan meningkatkan sikap karyawan karena mereka bekerja untuk perusahaan progresif yang tidak takut berinvestasi dalam teknologi modern. Teknologi baru menginspirasi pemikiran baru; jangan terkejut jika teknik menemukan cara baru yang belum pernah dipertimbangkan sebelum EDM tersedia. Kualitas jig dan fixture akan meningkat dengan tenaga kerja lebih sedikit karena EDM, setelah berjalan, sebagian besar adalah proses tanpa pengawasan.
Di Productivity, tim sales kami melihat pola di mana perusahaan ada di ambang batas memutuskan apakah dapat memasukkan EDM ke dalam perusahaan. Setelah membuat keputusan, mereka dengan senang hati terkejut menemukan diri mereka kelebihan beban dengan pekerjaan EDM karena semua aplikasi baru yang kini dapat mereka capai. Sebelum 12 bulan berlalu, mereka akan membeli mesin kedua. Kami telah melihat hal ini terjadi lebih sering daripada tidak.
Jika Anda membeli mesin EDM untuk bengkel, itu tidak harus one-trick pony. Kemungkinan tak terbatas dalam hal bagaimana memanfaatkan EDM Anda dan hanya membutuhkan imajinasi teknik untuk memaksimalkan investasi. Produk yang sebelumnya sulit diproses kini dapat dilakukan pada EDM baru Anda. Productivity menawarkan berbagai produsen EDM berkualitas untuk memenuhi kebutuhan Anda. Untuk informasi lebih lanjut tentang garis EDM kami – Makino, Belmont, dan SmalTec, hubungi tim sales kami.



