Menguasai Otomatisasi Tanpa Pengawasan: Pelajaran dari Bengkel Custom Tool
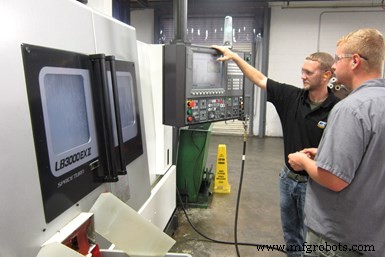
Sekitar pukul 3 sore setiap hari kerja, personil bengkel Custom Tool mulai menyiapkan turning center untuk menjalankan pekerjaan lights-out selama malam.
Untuk saudara Young, otomatisasi lantai bengkel dimulai dengan menambahkan bar feeder ke CNC turning center yang sudah ada.
Ini terjadi sangat cepat setelah Gillen dan Bob Young membeli Custom Tool di Cookeville, Tennessee pada tahun 2008. (Gillen adalah presiden; Bob adalah vice president.) Bar feeder, yang memungkinkan CNC turning center dua sumbu untuk berjalan tanpa pengawasan selama waktu yang lama selama hari kerja, mewakili pergeseran signifikan dalam budaya bengkel dibandingkan dengan cara perusahaan sebelumnya dielola. Artinya, mengotomatisasi tugas manual tidak pernah dipertimbangkan sejauh itu bahwa cek gaji masih ditulis tangan sebelum akuisisi bisnis.
Hari ini, berbagai contoh otomatisasi telah diterapkan, dan bengkel mendapat manfaatnya dengan berbagai cara. Misalnya, dua turning center Y-axis baru dengan subspindle, live tooling, dan parts collector dapat disiapkan untuk berjalan selama malam dengan tujuan memproses bagian lengkap sambil mendapatkan sebanyak mungkin waktu produksi dari 15,5 jam yang bengkel tidak terisi staf. Karyawan lantai bengkel, banyak sekarang dibebaskan dari hanya memuat dan memuat ulang mesin, lebih mampu untuk mempertimbangkan dan menyarankan cara proses dapat ditingkatkan. Biasanya, saran yang membantu ini berkaitan dengan mengotomatisasi tugas manual yang ada (seperti mengintegrasikan deburring bagian ke dalam siklus pemesinan). Selain itu, teknologi inspeksi baru telah mengotomatisasi beberapa rutinitas pengukuran untuk banyak bagian yang diproses selama malam.
Custom Tool juga baru saja mengotomatisasi pengumpulan data untuk strategi perencanaan “production log” yang mereka dirintis sekitar 10 tahun yang lalu. Production log, yang telah menjadi tulang punggung operasinya, mengungkapkan seberapa efektif mesin bengkel selama satu hari relatif terhadap volume produksi harian yang diharapkan, dan menunjukkan berapa banyak “waktu curian” yang disimpan bengkel. (Ini adalah julukan saudara untuk 15,5 jam tanpa staf setiap malam.) Ini juga membantu mengidentifikasi pekerjaan yang masuk akal untuk produksi malam karena bengkel berusaha meningkatkan persentase jam pemesinan lights-out tahunan menjadi 50% atau lebih dari total produksi. Seperti yang dikatakan Bob, jumlah waktu pemesinan tanpa pengawasan ini setara dengan shift kerja kedua dengan biaya yang jauh lebih rendah.
Setelah Bar Feeder
Bob Young mengelola operasi situs, sementara Gillen (yang juga bekerja sebagai arsitek utama solusi IoT untuk AT&T Consulting) berlokasi di Atlanta, Georgia (meskipun ia berkunjung ke bengkel secepat yang diizinkan waktu). Keduanya memutuskan untuk membeli Custom Tool setelah Bob, yang sebelumnya bekerja untuk distributor mesin perkakas, dihubungi oleh pemilik sebelumnya yang mendekati pensiun dan mencari jalan keluar.
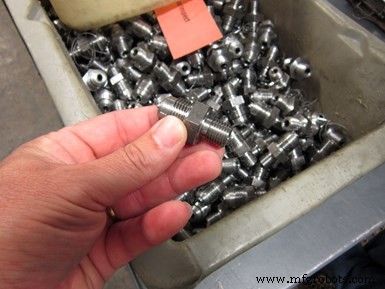
Fitting bahan bakar ini adalah pekerjaan pertama yang dijalankan bengkel tanpa pengawasan selama malam. Ia menggunakan alat redundan untuk dua operasi threading untuk menanggung aus alat dan menggandakan jumlah bagian yang dapat diproses lights-out. Juga, sejak foto ini diambil, bengkel telah mulai menggunakan alat khusus untuk melakukan deburring dalam siklus untuk menghilangkan operasi deburring sekunder manual.
Sangat jelas bagi saudara bahwa perubahan dalam budaya perusahaan sangat penting. Keduanya mulai bekerja untuk menanamkan pola pikir perbaikan berkelanjutan dengan pandangan untuk menerapkan otomatisasi sebanyak mungkin. Dengan attrition alami, mereka merekrut beberapa orang baru, banyak relatif muda dan tidak berpengalaman, yang lebih terbuka untuk menerima teknologi canggih dan lebih cenderung menyarankan cara untuk menyederhanakan proses.
Setelah melihat manfaat pemesinan tanpa pengawasan dari turning center bar-fed pertama dan memvisualisasikan waktu ketika pemesinan lights-out akan menjadi kenyataan, Custom Tool membuat investasi yang lebih besar pada tahun 2012, menambahkan Y-axis Okuma LB3000 EX Spaceturn dengan live tooling, subspindle, dan Edge Technologies bar feeder untuk memungkinkan pemesinan lengkap untuk beberapa bagian. Bengkel menambahkan mesin serupa lagi pada tahun 2016 dan yang ketiga pada Januari 2019.
Itu dikatakan, butuh waktu untuk mendapatkan manfaat dari pemesinan lights-out. Bengkel harus menjadi nyaman dengan peralatan baru dan bekerja untuk memvalidasi operasi pemesinan malam potensial. Kemudian ia mulai menjalankan pekerjaan untuk waktu yang semakin lama ke dalam malam hingga bengkel benar-benar yakin bahwa mereka dapat berhasil menjalankannya sepanjang malam. Beberapa elemen dipertimbangkan dalam pembentukan proses tanpa pengawasan yang andal, dan bengkel telah mempelajari sejumlah pelajaran di sepanjang jalan. Beberapa hal ini berkaitan dengan:
Mengotomatisasi Pencatatan Produksi
Production log yang diterapkan Bob pada tahun 2011 mengungkapkan seberapa produktif sembilan mesin CNC dan satu sel las robotik bengkel setiap hari dengan membandingkan pekerjaan harian yang direncanakan untuk masing-masing dengan produksi aktual yang dicapai. Ini juga mengungkapkan seberapa efektif bengkel memanfaatkan jam malam yang tersedia.
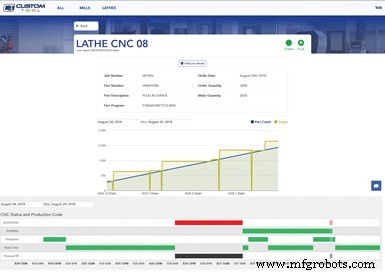
Sistem pengumpulan data otomatis mengumpulkan informasi produksi dari mesin setiap 20 menit. Ia juga menarik data pekerjaan dari perangkat lunak ERP bengkel. Laporan kemudian dapat dibuat untuk menampilkan informasi production log secara lebih grafik. Foto kredit: Custom Tool
Hingga baru-baru ini, semua data ini telah dikumpulkan secara manual. Setiap jam, karyawan mencatat jumlah produksi bagian per jam untuk setiap mesin dan memasukkan nilai tersebut serta kode status mesin ke dalam spreadsheet production log. Bengkel berusaha memaksimalkan nilai kode 10 dan 15, yang mewakili waktu produksi selama shift kerja tunggal bengkel dan waktu produksi tanpa pengawasan selama malam, masing-masing. Membandingkan nilai ini dengan produksi harian yang diharapkan mengungkapkan utilizasi mesin yang sebenarnya, kata Bob. Kode lain, seperti yang untuk penyiapan, perbaikan, dan waktu menunggu bahan, alat, atau perhatian operator, memberikan cahaya pada tepat waktu yang dibutuhkan untuk menyelesaikan pekerjaan selain waktu pemesinan aktual.
Variabel umum telah disiapkan untuk melacak status setiap pekerjaan. Jumlah bagian ditangani oleh G code dan bertambah satu setiap kali siklus bagian selesai. Variabel lain memerlukan input operator. Ini meliputi target produksi (mesin akan berhenti ketika jumlah bagian mencapai nilai itu), nomor pekerjaan (dicantumkan di traveler pekerjaan) dan kode production log (ini menunjukkan saat status produksi telah berubah).
Production log membantu mengidentifikasi proses yang cocok untuk operasi lights-out. Jika mesin yang disiapkan untuk berjalan selama malam tidak mendekati 15,5 jam yang tersedia, mungkin pekerjaan ini tidak cocok untuk berjalan selama malam. Atau, jika satu mesin berjalan selama malam dan yang lain berjalan setengah malam, mungkin masuk akal untuk memindahkan pekerjaan yang hanya berjalan setengah malam ke mesin lain dan menggantinya dengan pekerjaan dari mesin lain yang berjalan lebih lama untuk mencapai utilizasi yang lebih tinggi. Production log juga berfungsi sebagai jenis catatan harian, karena digunakan untuk mendokumentasikan masalah seperti patahnya alat atau gangguan bar feeder yang menyebabkan mesin tidak mencapai nilai produksi target.
Bengkel terus berusaha menuju skenario di mana tidak ada yang perlu mengunjungi mesin setiap jam untuk mengumpulkan dan memasukkan data untuk production log. Ini berkat sistem pelaporan dan pengumpulan data otomatis yang dikembangkan Gillen yang menggunakan platform Industrial Internet of Things (IIoT) berbasis web untuk menarik data dari mesin yang memiliki agen untuk protokol komunikasi open-source MTConnect serta perangkat lunak enterprise resource planning (ERP) perusahaan Jobboss. Platformnya adalah Devicewise for Factory dari Telit, perusahaan yang menawarkan modul IIoT, perangkat lunak dan layanan konektivitas serta perangkat lunak.
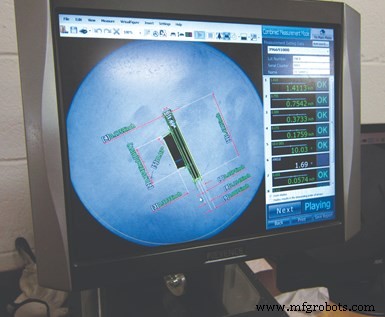
Pemesinan lights-out berarti banyak bagian menunggu personil bengkel ketika mereka tiba di pagi hari. Untuk Custom Tool, ini menciptakan bottleneck inspeksi yang mendorong bengkel untuk menambahkan perangkat pengukuran dimensi gambar untuk mempercepat pengukuran bagian bagi personil kontrol kualitas.
Gillen mengatakan manfaat sistem ini adalah ia berinteraksi dengan berbagai pengontrol dan tidak diperlukan pemrograman kustom untuk pengumpulan data. Ia dikonfigurasi untuk secara otomatis menarik semua data yang sebelumnya dikumpulkan secara manual dari mesin (jumlah bagian, kode mesin dan lainnya) serta data ERP (nomor pekerjaan, deskripsi pekerjaan, tanggal pesanan, jumlah pesanan, tanggal pengiriman dan lainnya) dan menyimpannya di cloud. Data dapat diakses melalui dashboard web. Laporan kemudian dapat dibuat untuk menunjukkan secara lebih grafik apa yang sebelumnya tersedia dalam spreadsheet production log.
Sistem ini telah mengumpulkan data setiap 20 menit sejak awal Juni 2018 tanpa melewatkan entri untuk mesin yang sedang berjalan. Gillen mengatakan ada banyak produk pemantauan mesin yang baik yang tersedia. Namun, latar belakang teknisnya memberikan kesempatan untuk menjelajahi solusi in-house yang mengatasi informasi bisnis yang paling ingin diketahui bengkel. Dia juga merasa kemampuan pengumpulan data ini mungkin juga mengarah pada analitik yang lebih canggih, seperti menghubungkan waktu pemotongan dengan jenis alat potong atau insert tertentu.