Pemrosesan Otomatis: Bagian 7 – Bagaimana Fill Gesellschaft Merevolusi Produksi Ski
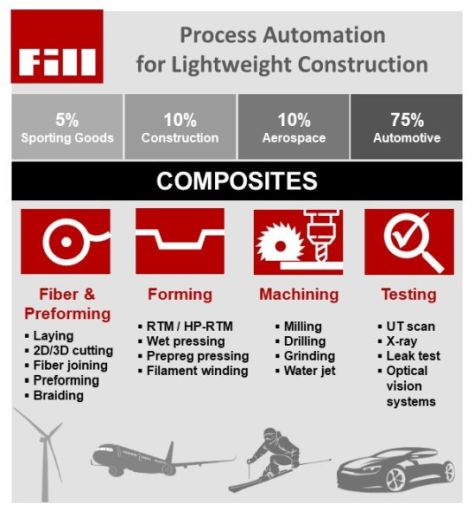
Ini adalah bagian akhir dari seri tujuh bagian tentang preforming. Untuk lebih banyak tentang seri ini, klik tautan di bawah:
SUMBER: Fill Gesellschaft
Studi Kasus Otomasi
Mesin pertama Fill dikembangkan untuk mengotomatisasi produksi ski untuk Fischer. Saat ini membutuhkan 25 persen pekerja untuk menghasilkan 80 persen volume produksi tahunan asli. Perhatikan juga bahwa ski adalah desain hibrida, terdiri dari lapisan komposit serat kaca dan/atau karbon, inti kayu, tepi baja, dan berbagai jenis plastik.
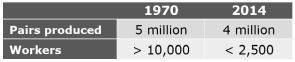
Fill telah menyediakan beberapa generasi peralatan otomatis untuk produksi ski komposit. SUMBER: Presentasi Fill Gesellschaft CAMX 2017.
BMW
Saat BMW mengembangkan model i3, i8, dan 7 Series baru—semua menggunakan komposit plastik reinforced serat karbon (CFRP)—Fill menyediakan berbagai solusi otomasi.
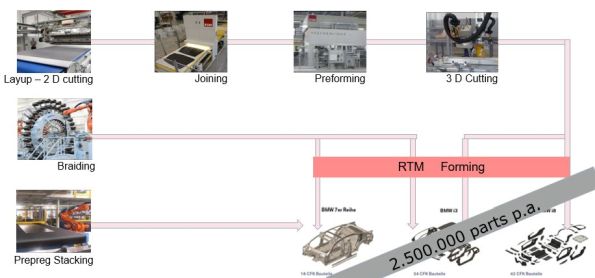
SUMBER: Presentasi Fill Gesellschaft CAMX 2017
Monokok Komposit
Fill juga mengembangkan lini produksi unik untuk Mubea CarboTech yang mampu menghasilkan monokok CFRP untuk dua model mobil berbeda: Volkswagen VW XL1 dan Porsche 918 Spyder. Lini otomatis ini mencakup alat cetak actuated multi-bagian, press RTM tekanan tinggi (HP-RTM), dan kemampuan post-curing serta pemesinan.
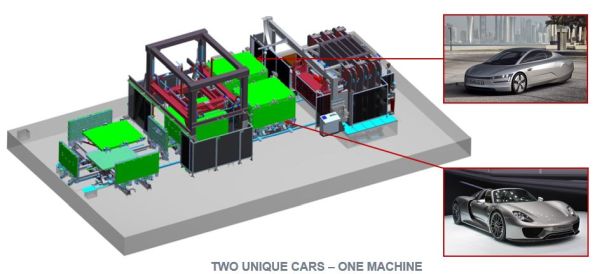
Fill menyediakan lini produksi monokok komposit untuk Mubea CarboTech. SUMBER: Presentasi Fill Gesellschaft CAMX 2017
Mengotomatisasi Layup
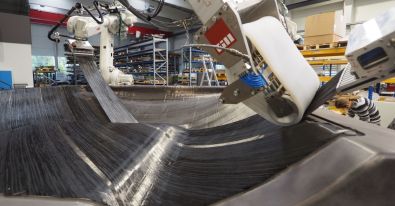
Untuk layup otomatis, Fill telah mengembangkan sistem untuk berbagai macam material, termasuk kain kering hingga lebar 3 m (untuk produksi volume lebih tinggi di BMW). Sistem layup spar cap otomatis SpeedLayer 800 untuk palang turbin angin menerapkan prepreg serat karbon unidireksional hingga lebar 800 mm dengan laporan laju 1,5 m/s dan akurasi ±1,5 mm. Itu dapat menangani gulungan prepreg 600 kg dan mengintegrasikan fungsi validasi proses dan jaminan kualitas.
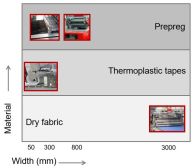
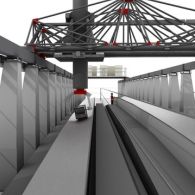
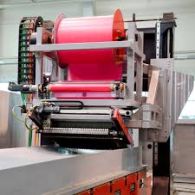
Fill telah mengembangkan berbagai sistem layup otomatis (kiri) termasuk SpeedLayer 800 untuk spar cap palang angin menggunakan prepreg serat karbon UD hingga lebar 800 mm (kanan). SUMBER: Presentasi Fill Gesellschaft CAMX 2017
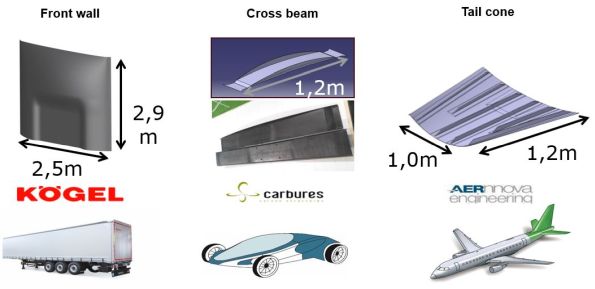
Proyek Low-Cost Flexible Integrated Composite Process (LOWFLIP) adalah inisiatif berdana EU selama 3 tahun (Oktober 2013-Oktober 2016) yang mencakup Fill dan sembilan mitra lain, bertujuan mengotomatisasi layup prepreg untuk struktur transportasi yang dikuring di luar autoklaf (OOA). Ini terdiri dari tiga demonstrator:
- Dinding depan 2,5 × 2,9 m untuk truk trailer
- Balk lintas otomotif panjang 1,2 m
- Panel ekor pesawat 1,0 × 1,2 m yang dikaksa
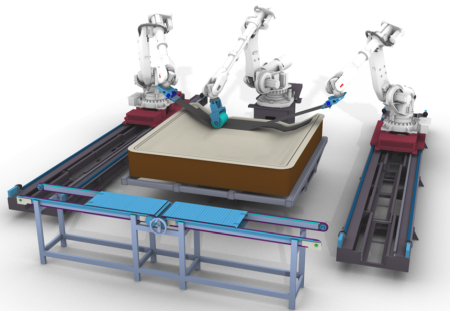
Animasi
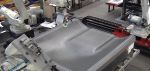
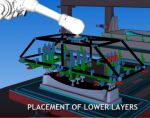
Gripper multifungsi
Fill bekerja dengan sembilan mitra dalam LOWFLIP untuk mengembangkan sel layup otomatis untuk produksi struktur transportasi komposit besar tanpa autoklaf. SUMBER: Presentasi Fill Gesellschaft CAMX 2017
“Kami menggunakan pemanasan resistansi listrik untuk memanaskan cetakan hingga 120°C,” ingat Wilhelm Rupertsberger, kepala Kompetensi Komposit dan Plastik Fill. “Material selalu dalam tegangan selama layup otomatis,” tambahnya, “dan kami mencapai draping tanpa kerutan langsung ke cetakan. Kami membangun proses manusia, tetapi yang menggunakan robot untuk meningkatkan ketepatan hasil.”
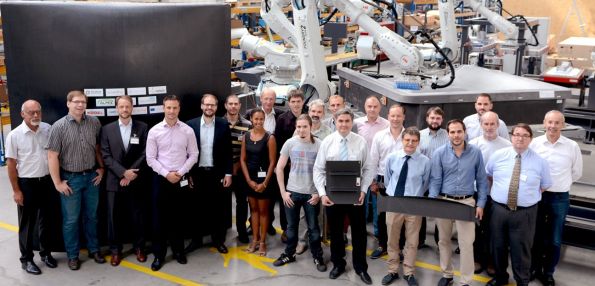
Anda dapat melihat dinding trailer truk di kiri, serta demonstrator balk lintas mobil dan panel ekor pesawat dalam foto tim LOWFLIP di atas. SUMBER: Presentasi Fill Gesellschaft CAMX 2017
Sistem Multi-Layup ke Sistem Multilayer
Sistem Multi-Layup Fill dikembangkan untuk produksi bagian body-in-white (BIW) otomotif seperti dinding belakang dan penguat bumper bawah menggunakan tape termoplastik. Diperkirakan bagian ini akan mencakup ribs overmolded dan fitur lain, sehingga siklus layup untuk preform akan perlu cocok dengan siklus cetak injeksi berikutnya.
Post blog show JEC 2017 saya menyertakan video dari Sistem Multi-Layup, yang menyediakan tape dari beberapa gulungan, menempatkan semua tape yang dibutuhkan per lapis secara bersamaan, bukan secara seri, satu per satu. Dengan cara ini, ia mencapai waktu siklus 10-15 detik per lapis.
Fill kini telah memodifikasi sistem lebih lanjut dan mengganti namanya menjadi Multilayer. Ia menyediakan, memotong, dan menempatkan hingga 16 tape dengan lebar hingga 50 mm (setiap 0,01-0,04 mm tebal) ke atas meja putar. Tempat penempatan tape dapat menghasilkan bagian hingga 1,6 × 1,6 m. Tape diterapkan dengan kecepatan ≈500 m²/jam—setiap 12-15 detik lapis bagian ukuran penuh diterapkan untuk waktu siklus sekitar 1 menit per preform yang selesai. Lapis tidak sepenuhnya dikonsolidasikan tetapi disatukan melalui bonding termal. Saat setiap gulungan habis tape, secara otomatis diganti tanpa menghentikan mesin.
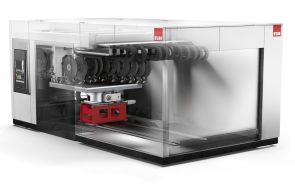
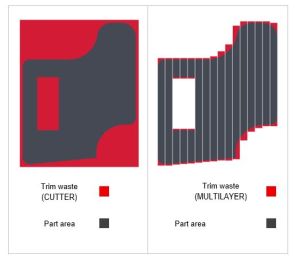
Sistem preforming otomatis Multilayer Fill memungkinkan pengurangan signifikan limbah pemotongan sambil menempatkan tape hanya di tempat yang diperlukan dan mengorientasinya sesuai kebutuhan untuk mencapai laminat yang disesuaikan. SUMBER: Presentasi Fill Gesellschaft CAMX 2017
Preform yang selesai kemudian dikonsolidasikan dalam press. “Kami telah mengintegrasikan Multilayer dengan press konsolidasi otomatis dan sel cetak injeksi Engel yang bekerja bersama untuk memberikan waktu siklus 1 menit,” kata Rupertsberger. Fill menerima pesanan untuk sistem Multilayer pertama dari Swinburne University of Technology (Melbourne, Australia) awal tahun ini dan akan menunjukkan peralatan secara langsung untuk pertama kalinya di JEC World 2019 (12-14 Maret, Paris, Prancis).
Press RTM dan Injeksi Adaptif
Fill telah menyediakan beberapa press RTM, termasuk press HP-RTM ke SGL Composites.
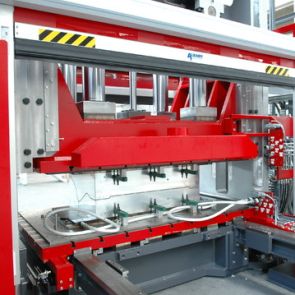
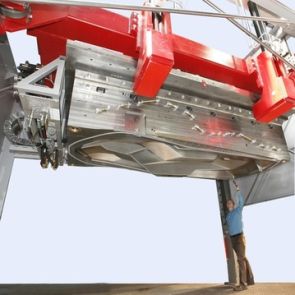
Fill telah menyediakan berbagai macam press untuk produksi komposit, termasuk press HP-RTM ke SGL Composites (kanan). SUMBER: Fill Gesellschaft
Bersama dengan Airbus Operations (Stade, Jerman) dan Institute of Plastics Processing (IKV) di RWTH Aachen University, Fill telah mengembangkan unit injeksi adaptif inovatif untuk RTM awalnya untuk struktur aero komposit. Sebelum bagian yang dibuat dengan RTM dapat terbang di pesawat, mereka harus melewati proses jaminan kualitas (QA) yang memakan waktu dan mahal. Untuk mempersingkat proses ini, alat cetak forming RTM telah dilengkapi dengan sensor, memungkinkan QA diterapkan inline selama produksi. IKV, Airbus, dan Fill kini telah mengintegrasikan sensor ini ke dalam sistem injeksi, menghilangkan kebutuhan untuk melengkapi setiap alat cetak tunggal. Menggunakan kartridge disposable dengan cara yang sama sistem injeksi piston digunakan dalam sistem RTM tipikal, unit injeksi adaptif dilengkapi dengan kotak sensor yang memungkinkan data berikut untuk diukur dan dicatat secara in situ:
- Suhu
- Tekanan
- Viskositas resin
- Kepadatan cross-link sistem resin
- Suhu transisi kaca (Tg).
Sambil memastikan kualitas bagian yang dicetak, data ini juga dapat digunakan untuk mengelola dan mengontrol proses injeksi. Sistem injeksi adaptif Industry 4.0 ini sedang dikembangkan untuk aero komposit, dan juga diperluas ke industri lain seperti otomotif.
Forming Drape Panas
Dalam artikel tur terakhir Sara Black dan saya tentang komposit berkinerja tinggi di Israel, kami mencatat bahwa sebagian besar perusahaan menggunakan hot drape forming. Faktanya, di Elbit Cyclone, pemandu tur kami Jonathan Hulaty menyatakan, “Saya tidak tahu bagaimana Anda melakukan produksi bagian pregrp tingkat tinggi ini tanpa hot drape forming,” merujuk pada balang dan tiang untuk rangkaian Boeing 787. Hot drape formers (HDF) juga dianggap tidak dapat dipisahkan oleh FBM dan Israel Aerospace Industries. Fill telah menyediakan sistem HDF selama bertahun-tahun, termasuk beberapa unit dalam produksi di FACC. Mereka pada dasarnya adalah sistem forming vakum, dilengkapi dengan elemen pemanas inframerah atau jenis lain dan membran getah silicone yang dapat digunakan kembali untuk memanaskan dan memadat—mengurangi volume—layup pregrp pada alat mereka sebelum curing. HDF menjadi bagian kunci dalam lini produksi aero komposit lengkap yang ditampilkan di bawah.
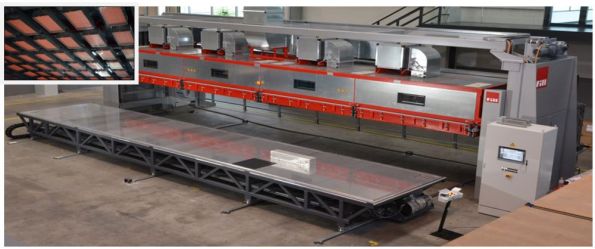
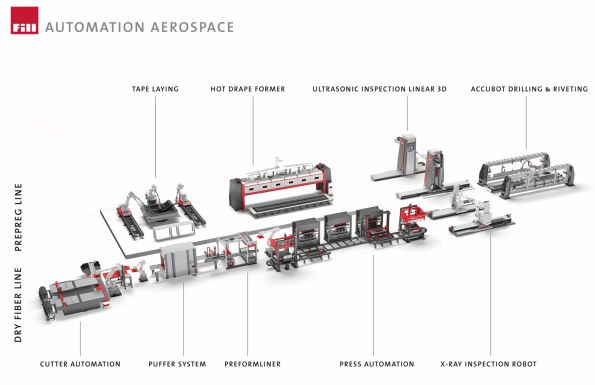
Hot drape forming telah menjadi pengikat penting untuk produksi volume tinggi struktur aerostruktur komposit pregrp dan diotomatisasi oleh Fill sebagai bagian dari solusi rantai proses lengkap. SUMBER: Fill Gesellschaft
Sel Produksi Industry 4.0 untuk CFRP
Pada akhir 2013, Fill mulai mengembangkan sistem produksi untuk manufaktur stringer CFRP, yang digunakan untuk mengaksen shell landing flap Airbus A320, dalam kolaborasi dengan supplier Tier. Saat dipasang, sistem ini berhasil mengurangi jumlah stasiun, meningkatkan alur produksi, dan juga meningkatkan kemudahan pengguna. Ini terdiri dari:
- Penyimpanan alat cetak otomatis
- Stasiun HDF
- Stasiun press-turn-lifting di mana laminat diproses menjadi stringer.
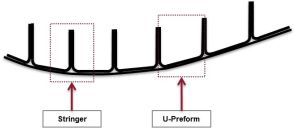
(klik pada gambar untuk memperbesar)
Fill telah mengembangkan tiga generasi sel produksi otomatis (kanan) untuk stringer flap landing gear yang terbuat dari pregrp (kiri). SUMBER: Fill Gesellschaft
Sistem generasi kedua untuk menghasilkan jenis bagian yang sama dikomisionkan pada 2017. Di mana sistem pertama berfokus pada optimisasi stasiun individual, sistem nantinya bertujuan meminimalkan tugas manual dan mengintegrasikan semua logistik alat. Tiga area kunci pengembangan memungkinkan sistem generasi kedua ini untuk mencapai reproduktivitas tinggi dan produktivitas yang signifikan meningkat:
- Pengambilan dan penyimpanan manual alat cetak diganti dengan pengembalian alat sepenuhnya otomatis, mempersingkat waktu proses logistik. Ini juga telah mengurangi kebutuhan ruang lebih dari 50 persen.
- Otomatisasi lebih lanjut dari subproses telah mengurangi waktu tidak produktif.
- Digitalisasi Industry 4.0 dari semua pencatatan dan pelaporan. Software yang dikembangkan oleh Fill memungkinkan visualisasi proses setiap saat dan pencatatan riwayat setiap komponen sepanjang rantai proses. Sensor mendeteksi ketersediaan alat dan material untuk menghindari bottlenecks dan meningkatkan pemesanan ulang.
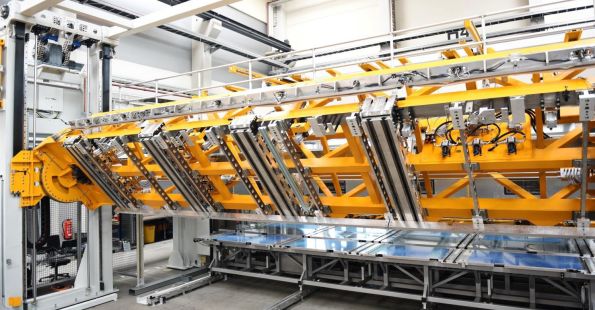
Stasiun press-turn-lifting yang digunakan dalam sel produksi otomatis untuk stringer flap landing gear A320 dan A350. SUMBER: Fill Gesellschaft
Fill kini sedang bekerja pada sistem produksi generasi ketiga untuk shell landing flap yang ditujukan untuk Airbus A350-900. Ini juga terdiri dari penyimpanan alat, stasiun forming membran (HDF), stasiun press-turn-lifting dan pengembalian alat otomatis tetapi telah ditingkatkan dengan sistem transportasi untuk alat autoklaf, mengganti truk transportasi manual dan traktrik listrik sebelumnya dengan kendaraan terpandu otomatis (AGV). Fill sudah bekerja pada sistem masa depan, melihat bagaimana untuk meningkatkan kolaborasi manusia dan mesin lebih lanjut.
Accubot
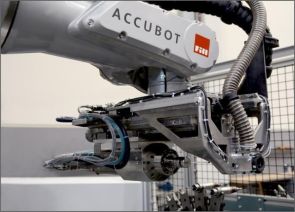
Bahkan sebelum industri komposit mulai mengverbalisasikan kebutuhan masa depan yang diinginkan mereka untuk sel kerja multi-operasi, Fill sudah mengembangkan prototipe pertama, yang disebutnya Accubot. Ide adalah mengembangkan robot akurat menggunakan laser tracker untuk kompensasi spasial serta sistem pengukuran eksternal langsung. Robot ini akan dapat mengganti fungsi dengan end effector, menjadi tidak hanya sel pengujian non-dektruktif (NDT) tetapi juga sel pemesinan. Aplikasi Accubot meliputi:
- Pembangunan lubang
- Pengepakan baut
- NDT – Ultrasonik dengan squirter
- NDT – X-ray
- NDT – Tomografi komputer
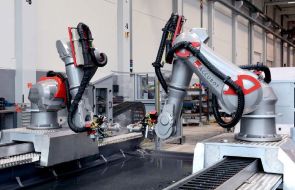
klik untuk memperbesar
Accubot untuk pembuatan lubang (kiri) dan NDT menggunakan skan ultrasonik kecepatan tinggi (kanan). SUMBER: Fill Gesellschaft.
FlexHyJoin
Fill adalah anggota proyek yang didanai EU Flexible Production Cell for Hybrid Joining (FlexHyJoin). Program 3 tahun ini bertujuan mengembangkan proses pilot sepenuhnya otomatis untuk menggabungkan braket/pasang logam dengan komposit termoplastik dalam aplikasi otomotif dengan menggabungkan teknologi gabungan laser dan gabungan induksi. Fill merancang dan membangun sel otomatis termasuk software dan integrasi berbagai teknologi.
Riset dan pengembangan Fill berlanjut. Ia memahami bahwa sistem produksi inovatif dan cerdas diperlukan untuk membuat manufaktur bagian komposit lebih ekonomis dan cocok untuk volume yang lebih tinggi. Dan ia berkomitmen untuk mengembangkan sistem ini sesuai dengan skala dan kebutuhan spesifik pelanggan.
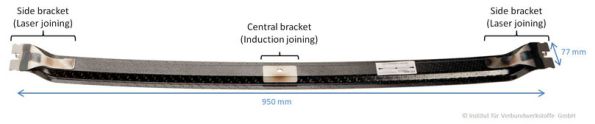 SUMBER: FlexHyJoin.
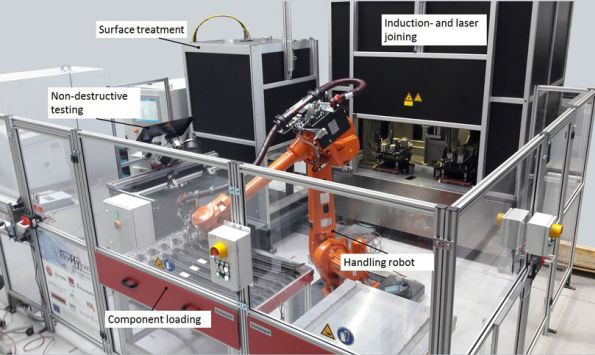 Sel gabungan hibrida otomatis yang dikembangkan oleh Fill Gesellschaft sebagai bagian dari proyek FlexHyJoin. SUMBER: Fill Gesellschaft dan FlexHyJoin.



