Pencetakan Logam 3D Dijelaskan: Proses Tiga Langkah Dari Desain hingga Bagian Jadi
Pencetakan logam 3D membuka era baru manufaktur, menawarkan kebebasan geometri dan menghilangkan biaya perkakas. Dengan mengubah desain digital langsung menjadi bagian fungsional, produsen dapat memprototipe dengan cepat dan memproduksi pengganti sesuai permintaan tanpa overhead pemesinan tradisional.
Dalam panduan ini, Insinyur Aplikasi Tripp Burd memandu Anda melalui alur kerja pencetakan logam 3D lengkap Markforged, mencakup segalanya dari CAD hingga komponen yang disinter selesai.
Langkah 1: Cetak
Setiap bagian dimulai di CAD. Ekspor model ke file STL dan unggah ke Eiger, sistem pengirisan dan manajemen cetak berbasis cloud Markforged. Eiger secara otomatis mengonfigurasi pengaturan berdasarkan bahan dan printer yang dipilih, menskalakan model untuk mengakomodasi penyusutan dan deformasi.
Pengiris membagi bagian menjadi lapisan, mengidentifikasi overhang, dan secara otomatis menghasilkan dukungan dan raft. Ini juga melacak progres melalui setiap tahap proses.
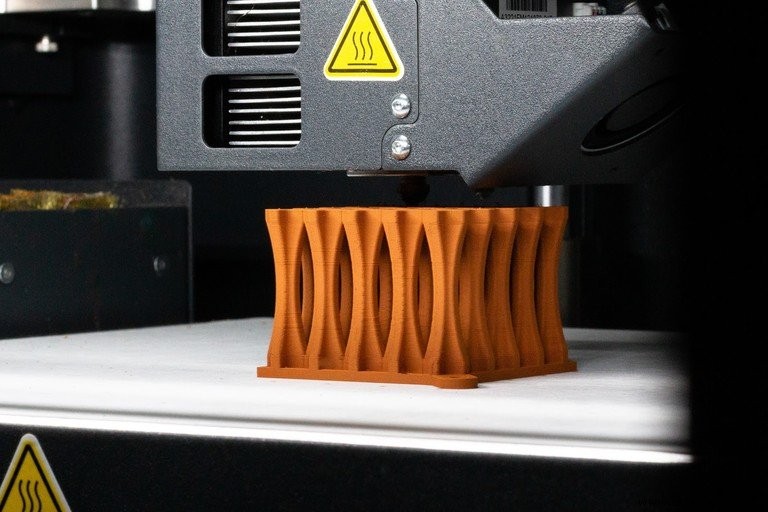
Ketika cetakan dimulai, printer Metal X memetakan dan meratakan plat bangunan melalui rutinitas sentuh nozzle proprietary, memastikan adhesi lapisan pertama yang sempurna. Di dalam ruangan pemanas, filament dual‑material—bubuk logam yang terikat dalam pengikat polimer dua bagian—diekstruder lapis demi lapis. Bahan pelepasan keramik ditambahkan di antara bagian dan dukungan, memungkinkan pemisahan yang mudah setelah sintering.
Metal X Markforged dapat mencetak stainless steel 17‑4 PH, H13, A2, D2 tool steels, tembaga, dan Inconel 625, di antara bahan lain yang sedang dikembangkan. Pertukaran bahan cepat, dan printer memberitahu Anda melalui email saat pembangunan selesai.
Langkah 2: Cuci
Pada tahap cuci, sistem Wash‑1 menghilangkan pengikat awal. Bagian hijau yang baru dicetak ditempatkan dalam keranjang cuci dan direndam dalam pelarut. Tergantung pada ketebalan bagian, pencucian dapat memakan waktu dari beberapa jam hingga beberapa hari. Setelah langkah ini, bagian berubah menjadi cokelat tua, siap untuk sinter.
Langkah 3: Sinter
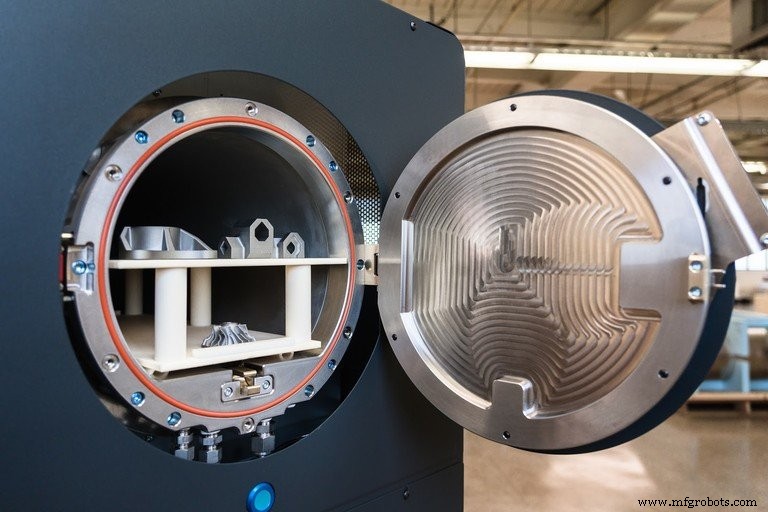
Furnas Sinter‑2 secara bertahap meningkatkan suhu untuk membakar sisa pengikat dan memfuasi partikel logam di dekat titik leburnya. Ini menciptakan bagian padat, sepenuhnya logam. Furnas menggunakan retort bebas karbon untuk melestarikan komposisi alloy dan kualitas bagian.
Setiap siklus sinter berlangsung sekitar satu hari dan dapat dipantau secara jarak jauh melalui Eiger. Setelah selesai, bagian dihapus dari raft—di mana bahan pelepasan telah berubah menjadi bubuk—menghasilkan komponen yang bersih dan siap digunakan. Ini dapat dipesan pasca, dipoles, atau langsung dipasang, tergantung pada aplikasi.
Dengan menghilangkan penanganan bubuk dan perkakas, proses ini memberikan manufaktur aditif logam yang aman dan hemat biaya, mempercepat produksi lean dan inovasi.