Cacat Logam Tipis Umum dan Solusi Terbukti di Seluruh Proses Pembuatan
Pembuatan logam tipis adalah salah satu proses paling populer untuk menciptakan prototipe dan bagian produksi. Ini membantu menciptakan berbagai bagian yang awet, mulai dari prototipe volume rendah hingga bagian produksi volume tinggi. Proses ini sering digunakan di berbagai macam industri, termasuk otomotif, penerbangan, dan konstruksi.
Ada banyak jenis proses logam tipis, tetapi masing-masing mungkin memiliki kumpulan cacat uniknya. Dalam tulisan blog ini, kita akan melihat beberapa cacat logam tipis yang paling umum dan solusinya dalam proses yang berbeda.
Apa Itu Proses Pembuatan Logam Tipis?
Proses pembuatan logam tipis adalah proses yang mengubah bentuk asli lembar untuk menghasilkan bagian ditarik dengan ketebalan yang diinginkan. Mereka dapat dibagi menjadi tiga kategori utama:
Pemotongan
Proses pemotongan pada logam tipis dapat dibagi lebih lanjut menjadi yang menggunakan gaya potong (misalnya potong, pukulan, cetak kosong) dan yang tidak (misalnya pemotongan sinar laser, pemotongan plasma, pemotongan air jet).
Pembentukan
Dalam proses pembentukan, lembar logam dibentuk menjadi bentuk yang diinginkan. Metode pembentukan termasuk air bending, coining, dan roll forming.
Penggabungan
Ini adalah proses merakit berbagai komponen logam tipis untuk mencapai produk yang diinginkan. Proses penggabungan termasuk pengelasan, brazing, pengeboran, baut, dan metode paling umum – menggunakan sambungan jahitan.
Seperti halnya proses manufaktur lainnya, beberapa cacat dapat timbul dalam produk yang dihasilkan yang dapat mempengaruhi produktivitas, kualitas, dan karakteristiknya. Berikut adalah beberapa cacat umum dalam proses pembuatan logam tipis dan cara mengatasi mereka.
Cacat dan Solusi Pemotongan/Potong Logam Tipis
Pemotongan logam tipis merujuk pada penerapan gaya signifikan pada lembar yang akhirnya menyebabkan pecah menjadi bagian. Metode pemotongan yang paling umum adalah dengan potong, di mana gaya potong yang lebih besar dari kekuatan geser akhir bahan diterapkan, menyebabkan gagal dan terpisah di lokasi tersebut.
Cacat umum meliputi:
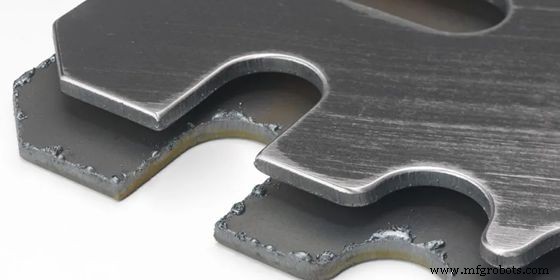
1. Tepi yang Berburr dan Terdeformasi
Tepi yang berburr adalah potongan logam yang tajam dan tidak merata yang masih melekat pada benda kerja logam yang dipotong. Mereka biasanya timbul karena pisau tumpul, atau penempatan pisau yang tidak tepat. Jarak yang terlalu besar antara pisau akan menyebabkan mereka merobek daripada memotong, sementara jarak yang lebih kecil akan mencegah pisaw untuk memotong bahan, menghasilkan burr.
Demikian pula, tepi yang terdeformasi terbentuk karena tekanan klamp yang rusak, ditambah dengan penempatan pisau yang tidak tepat.
Untuk mencegah ini, manual mesin potong dapat dirujuk untuk mendapatkan jarak dan tekanan klamp yang benar sesuai dengan jenis dan ketebalan bahan.
2. Miring
Setelah menyelesaikan proses potong, logam mungkin mengalami beberapa miring pada sumbu. Ini disebabkan oleh pemotongan strip yang terlalu sempit atau menggunakan sudut rake yang salah. Ini dapat dihindari dengan menyesuaikan sudut rake tergantung pada properti, geometri, dan parameter pemotongan lembar logam.
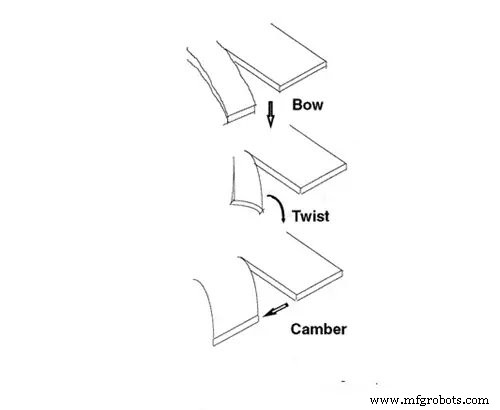
3. Bengkok
Bengkok diamati ketika benda kerja logam tipis memiliki ketebalan yang bervariasi di lebar. Ini terjadi saat bergerak secara horizontal, tanpa miring atau mengangkat di tepinya. Hasilnya adalah logam berukuran cekung, konveks, dan segitiga. Cacat ini dapat diminimasi sejak dini dengan mengubah arah biji logam, dan dengan mengubah sudut rake.
4. Melengkung
Melengkap terjadi saat tepi sedikit naik dari bidang karena pemotongan yang tidak tepat. Ini biasanya diamati pada lembar yang panjang, sempit, dan tipis. Untuk mengatasi ini, sudut rake harus diturunkan sebanyak mungkin, dan lembar logam harus dipegang dengan dukungan belakang.
Cacat dan Solusi Stempel Logam Tipis
Proses stempel logam tipis adalah proses manufaktur pembentukan dingin di mana cetakan digunakan pada mesin press untuk membuat jejak pada bentuk logam kosong, sehingga membentuk deformasi plastik. Proses ini mungkin juga disertai dengan alat pembentukan lainnya untuk menghasilkan bagian yang selesai atau sebagai langkah menengah.
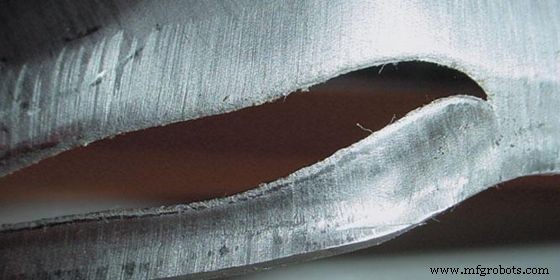
1. Pecah
Kadang-kadang ketika lapisan logam didorong melewati batas keoperasiannya, mereka mulai tipis hingga lapisan datar pecah di area terlemah. Cacat semacam ini dikenal sebagai ‘necking’ atau ‘splitting’ dalam proses stempel logam tipis.
Untuk memastikan hal ini tidak terjadi, perangkat lunak simulasi pembentukan harus digunakan untuk menganalisis lembar sebelum operasi dimulai. Lebih lanjut, memeriksa radius kedalaman dan pengaturan kedalaman, jenis, dan ketebalan bahan, serta teknik perawatan panas juga dapat membantu menghindari cacat ini.
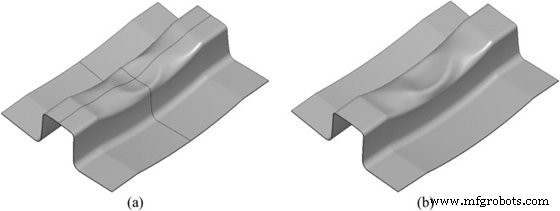
2. Kerut
Ketika kondisi tekanan yang diterapkan oleh peralatan pemrosesan mendorong lembar logam ke atas dirinya sendiri, gaya linear dihancurkan ke dalam hingga flens yang kerut diperoleh dan geometri internal rusak.
Cacat semacam ini dapat diatasi dengan meregang atau menarik lembar daripada membentuknya. Lebih lanjut, draw beads, draw binders, dan pads dapat digunakan saat lembar memiliki profil geometri yang rumit. Lebih lanjut, draw beads membantu mengontrol aliran logam ke dalam rongga cetakan.
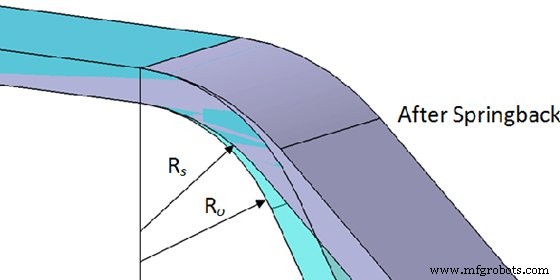
3. Kembali Elastis
Saat radius lengkung jatuh di bawah nilai yang ditetapkan oleh peralatan lengkungan, bentuk yang diinginkan tidak tercapai. Ini dikenal sebagai kembali elastis, atau deviansi bagian akhir karena proses yang salah.
Untuk memperbaiki cacat ini, sertakan penyesuaian overbend atau overcompensation. Namun, melakukan hal ini tidak menghilangkan kesalahan deformasi elastis, meningkatkan kekakuan bagian dengan meregang secara positif.
Cacat dan Solusi Pengelaman Logam Tipis
Pengelaman logam tipis adalah proses logam tipis yang penting karena kemampuannya untuk menciptakan berbagai geometri bagian tanpa alat, serta waktu tunggu yang cepat, keulangan tinggi, dan otomatisasi. Ini juga memungkinkan produk diproduksi dari satu potongan logam, menggunakan deformasi plastik, alih-alih beberapa potongan yang digabungkan melalui pengelasan atau pengeboran, sehingga menghasilkan biaya yang lebih rendah, kekuatan yang ditingkatkan, dan perakitan yang disederhanakan.
1. Pecah pada sudut lengkungan
Dua alasan utama pecah pada bagian yang ditarik adalah fleksibilitas logam yang buruk dan memiliki radius lengkungan yang sangat kecil.
Untuk menghindari terjadinya cacat ini, gunakan logam yang lebih lunak, atau tingkatkan maleabilitasnya dengan memanaskan dan kemudian mendinginkan secara perlahan.
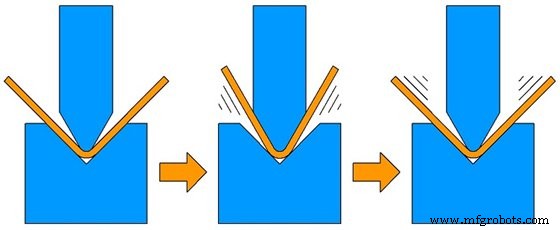
2. Sudut lengkungan yang tidak stabil
Penyebab utama untuk cacat semacam ini adalah tekanan bahan yang tidak cukup dan tekanan lengkungan yang tidak teratur yang menyebabkan lentur kompresi yang tidak teratur. Fillet cetakan cekung-konveks yang tidak simetris mungkin juga berkontribusi pada masalah ini.
Untuk menyelesaikan ini, tingkatkan gaya dorong dan seimbangkan jarak di fillet cetakan cekung-konveks.
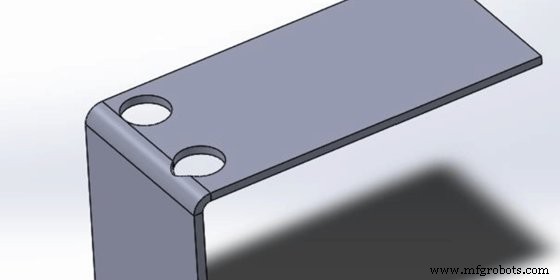
3. Deformasi lubang
Lokasi lubang dapat terdeformasi oleh gesekan antara permukaan cetakan cekung dan permukaan luar selama proses lengkungan.
Cacat semacam ini dapat diatasi dengan meningkatkan tekanan plate pelontar atau dengan menambahkan titik keras pada plate ini untuk meningkatkan gesekan antara permukaan yang disebutkan di atas sehingga tidak meluncur.
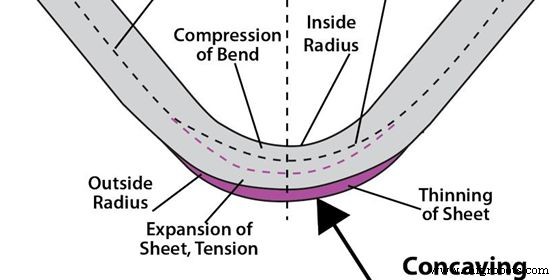
4. Bawah cetakan cekung yang tidak merata
Cacat semacam ini biasanya disebabkan oleh penggunaan alat pelontar, karena gaya yang tidak cukup atau bahan yang tidak merata.
Oleh karena itu, pastikan alat pelontar diatur ke ukuran gaya yang benar, atau dihapus sepenuhnya dan bahwa bahan rata sebelum memulai proses lengkungan.
5. Lengkungan tidak sejajar dengan tengah lubang
Cacat ini disebabkan oleh tinggi lengkungan yang lebih rendah dari batas minimum tinggi lengkungan, yang menyebabkan lengkungan melebar dan menjadi terdistorsi.
Cukup dengan meningkatkan tinggi potongan lengkungan atau bahan akan menyelesaikan jenis cacat ini.
Cacat dan Solusi Pengelasan Logam Tipis
Pengelasan biasanya digunakan untuk menyatukan dua atau lebih potongan lembar logam bersama-sama. Baik itu MIG Welding (Gas Metal Arc Welding), TIG Welding (Gas Tungsten Arc Welding), Shielded Metal Arc Welding (SMAW), atau Flux Cored Arc Welding (FCAW), beberapa cacat mungkin dihadapi jika teknik yang tepat tidak digunakan.
Cacat umum dalam proses pengelasan logam tipis meliputi:
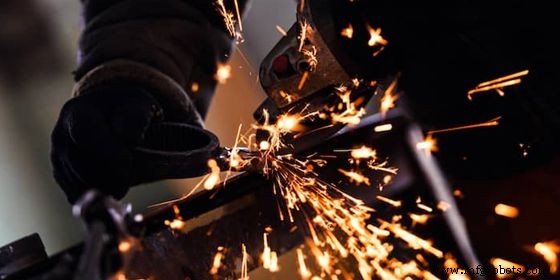
1. Spatter
Spatter terjadi ketika titik leleh material terbentuk di dekat busur pengelasan. Ini biasanya disebabkan oleh arus tinggi, polaritas yang salah, atau pelindung gas yang tidak cukup.
Untuk menghindarinya, kurangi arus dan panjang busur dan tingkatkan sudut lampu terhadap plat. Membersihkan nozzle gas juga dapat membantu.
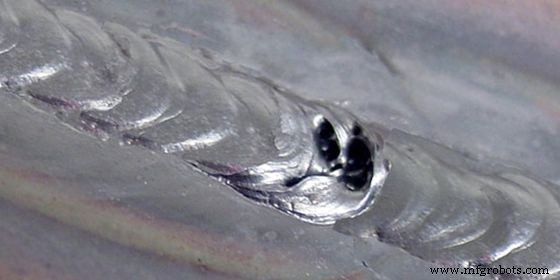
2. Porositas
Cacat ini disebabkan ketika hidrogen, nitrogen, dan oksigen terserap ke dalam poyo las leleh. Saat mengeras, mereka terjebak dalam las. Lemak, kelembaban, cat, dan karat juga dapat menyebabkan porositas.
Untuk mencegah masalah ini, pastikan tepi plat bersih dan kering, gunakan bahan pengelasan segar, dan periksa lampu pengelasan untuk kebocoran.
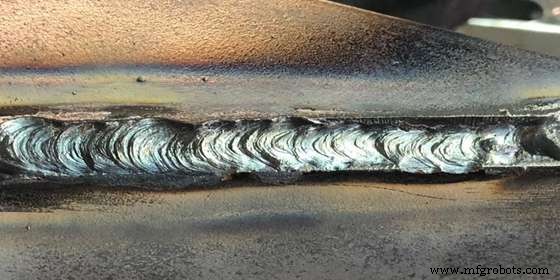
3. Undercut
Undercut terjadi ketika tegangan tinggi atau panjang busur panjang digunakan. Penggunaan elektroda yang salah atau yang terlalu besar relatif terhadap ketebalan, serta kecepatan perjalan lampu yang cepat, juga dapat menyebabkan masalah ini.
Cacat semacam ini dapat dicegah dengan menggunakan elektroda yang ukurannya tepat, memastikan lampu digerakkan perlahan, dan menghindari memegang di dekat plat vertikal jika las fillet horizontal sedang dibuat.
4. Pecah
Pecah dapat terbentuk pada las saat stres internal lebih besar dari kekuatan las atau logam dasar (atau keduanya). Mereka dapat menyebar seiring waktu, dan oleh karena itu, harus segera ditangani.
Cacat ini dapat dicegah dengan membersihkan, memoles, menggerus, dan menghaluskan tepi plat logam dengan hati-hati sehingga pas bersama-sama dengan baik. Memastikan suhu yang tepat saat memanaskan kembali kedua sisi sambungan juga membantu.
Cacat Umum Lainnya pada Permukaan Logam Tipis
Selain proses pembentukan logam tipis, cacat umum lainnya dapat terjadi selama proses manufaktur.
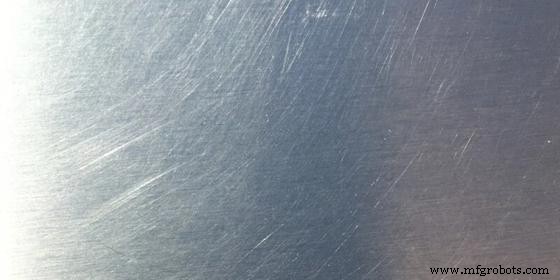
Misalnya, beberapa cacat umum meliputi goresan permukaan, kontaminasi, dentuman, dan lubang sempit. Juga, tidak seragamnya dapat terjadi karena stres tarik tinggi atau lentur kompresi selama proses pembuatan logam tipis.
Kadang-kadang, mengontrol cacat ini dapat sulit, dan sering memerlukan perhatian khusus selama proses.
Khawatir tentang Cacat Logam Tipis? WayKen di sini untuk Anda
Kesimpulannya, jelas bahwa logam tipis memainkan peran penting di industri manufaktur karena kemampuannya untuk melalui berbagai proses. Beberapa cacat mungkin dihadapi saat bekerja dengannya, sehingga mempengaruhi kegunaannya. Melalui artikel ini, jika Anda mungkin telah mengetahui pengetahuan dasar tentang cacat logam tipis, sekarang biarkan layanan profesional menangani sisanya!
Di WayKen, kami spesialis dalam prototipasi cepat dan berbagai proses pembuatan logam tipis, termasuk pemotongan, stempel, lengkungan, dan pengelasan. Kami juga menawarkan dukungan rekayasa terbaik untuk klien kami. Tim ahli kami memiliki lebih dari 20 tahun pengalaman dalam manufaktur dan jaminan kualitas, jadi Anda dapat yakin bahwa proyek Anda akan dilakukan dengan benar. Mulai hari ini dan terima penawaran dalam 12 jam!
FAQ
Apa perbedaan antara logam foil, sheet, dan plate?
Jika ketebalan potongan logam kurang dari 0.2 mm (0.0079 in), dikenal sebagai foil. Jika ketebalan antara 0.2 mm hingga 6 mm (0.25 in), dianggap sebagai sheet. Jika ketebalan lebih dari 6 mm (0.25 in), maka adalah plate.
Apa itu cacat logam tipis?
Cacat logam tipis adalah ketidaksempurnaan yang dapat terjadi selama proses manufaktur. Cacat ini dapat disebabkan oleh berbagai faktor, seperti pilihan bahan yang salah, tooling yang buruk, atau prosedur operasi yang tidak tepat.
Apakah umum untuk merevisi bagian logam tipis yang cacat?
Merevisi bagian logam tipis yang cacat adalah hal yang umum terjadi di banyak industri. Ada berbagai alasan mengapa ini mungkin terjadi, seperti dimensi yang salah, bahan yang rusak, atau kontrol kualitas yang buruk. Dalam kebanyakan kasus, lebih murah dan lebih cepat untuk secara sederhana merevisi bagian daripada menggantinya sepenuhnya.



