Transformasi Produksi Film: Peningkatan Web Handling Film Tech untuk Kualitas Superior
Line 5 di Film Tech
Latar Belakang
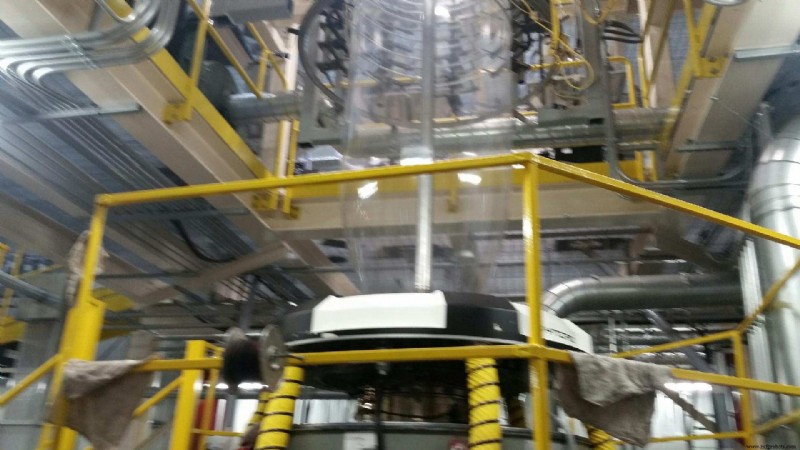
Film Tech, perusahaan di Stanley, WI, membeli baris film tiupan 3 lapis bekas dari perusahaan di Ohio. Mesin dibongkar dan dibawa ke fasilitas mereka pada musim semi 2015. Film Tech meminta upgrade kontrol lengkap diselesaikan pada baris karena ketiadaan dokumentasi untuk mesin dalam kondisi aslinya. Ruang lingkup proyek difokuskan pada pengupgrade kontrol suhu extruder dan die, memperbarui penanganan web baris dengan drive dan motor baru sambil menyediakan stasiun operator baru untuk mengontrol proses baris. Dengan item ini, pembaruan keselamatan pada mesin juga diperlukan. Upgrade memerlukan tidak hanya dukungan listrik untuk item yang disediakan Sure Controls, tetapi juga interfacing peralatan ke Process Control Corporation (PCC) dan QC Electronics baru. Selain dukungan listrik, dukungan mekanis juga akan disediakan untuk pemasangan motor, chill roll baru, perbaikan winder serta membantu dalam lokasi kabinet kontrol dan konduit.
Solusi
Bagian upgrade yang difokuskan pada pengupgrade kontrol suhu memerlukan penggantian sistem lama dengan controller Eurotherm 3216 baru untuk dipasang di kabinet kontrol di lantai 2. Setiap bagian pemanas dan pendinginan di tingkat tanah akan diaktifkan dengan Solid State Relays Carlo Gavazzi di kabinet kontrol utama. Konduit terpisah dijalankan dari kabinet kontrol ke kotak sambungan pada setiap extruder untuk memisahkan kabel tegangan tinggi dari kabel sinyal untuk setiap bagian. Dari stasiun Wonderware baru, operator akan diizinkan untuk menyesuaikan titik set suhu dan mengamati umpan balik suhu dari termokopel yang dipasang di setiap bagian. Current Transformers juga dipasang pada SSR untuk memberikan umpan balik arus ke HMI. Umpan balik ini bersama dengan persentase keluaran controller suhu dapat digunakan sebagai alat troubleshooting yang bagus untuk menentukan apakah pemanas tidak berfungsi dengan baik.
Untuk meningkatkan penanganan web mesin, motor dan drive DC lama dihapus. Drive diganti dengan ABB ACS880 VFD. Untuk motor Extruder, motor Baldor digunakan karena ukuran fisik opsi ini lebih menguntungkan daripada motor Marathon Black Max yang digunakan pada drive baris. Drive baris (Top Nip, Cooling Roll, dan Spindle Drives) diukur dengan drive 3 HP untuk menjaga jumlah spare minimum, satu spare drive dapat mengganti beberapa pada mesin jika diperlukan. Drive line Winder Nip tetap 1HP, tetapi motor dan drive juga diganti. Salah satu permintaan pelanggan adalah untuk memperbesar motor Spindle untuk memberi mereka kemampuan berlari lebih cepat. Karena keterbatasan mekanis pada bearing, gearbox, sabuk, katrol, dan klop, kami menjaga peralatan asli di tempat. Jika ditentukan bahwa Spindle perlu lebih cepat, keterbatasan mekanis akan perlu diatasi pada titik itu.
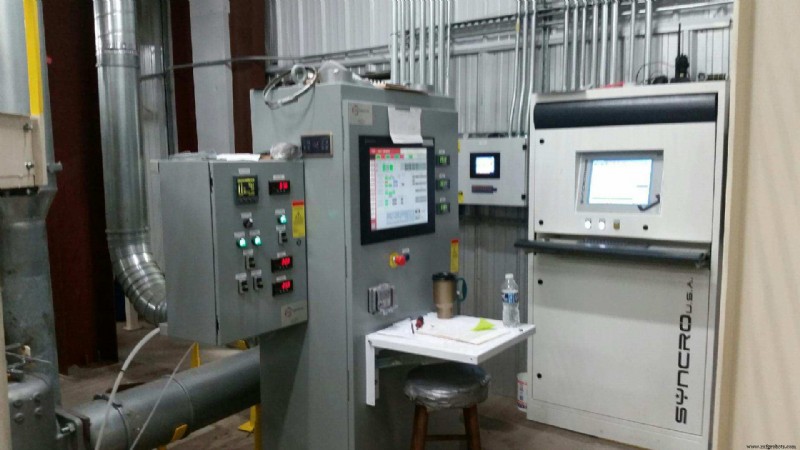
Untuk mengoperasikan Winder, HMI Redlion Graphite 9” dipasang di winder untuk memungkinkan operator mengontrol Winding Modes, seperti Winding di atas atau bawah, mode over atau under, memasang lay on rolls, membuka/menutup Winder Nip sambil menyediakan Line Diagnostics untuk Emergency Stops pada Line. Tata letak dan skema warna di HMI winder meniru Main Operator Panel yang memiliki Touchscreen 19” dengan Wonderware. Main operator panel ini memungkinkan lokasi terpusat untuk mengontrol titik set suhu pada extruder dan die, kecepatan line, serta kontrol tambah seperti Oscillating Haul Off, Bubble Cage dan Treater. Trend screen disediakan untuk memungkinkan pemantauan suhu, kecepatan dan karakteristik line lain yang dapat membantu dalam mendiagnosis cacat produk mereka. Stasiun Wonderware diatur untuk berkomunikasi dengan blender PCC dan sistem pemuatan vakum. Dari MOP, sistem pemuatan vakum dapat dikontrol sepenuhnya dengan mengaktifkan/menonaktifkan hopper, sementara kontrol Blender sedikit terbatas. Blender dapat dialihkan mati atau ke mode auto, namun jika tindakan manual diperlukan, kontrol ini dibiarkan di luar MOP untuk mewajibkan operator berada dalam jangkauan pandangan blender. Hopper Weights, Blender Status’s, dan Throughput (lbs/hr) semuanya dibawa ke HMI untuk tujuan trending/monitoring.
Untuk memberikan operator lingkungan kerja yang aman, mesin memiliki Allen Bradley Control Logix Safety PLC yang dipasang. Dengan penggunaan Allen Bradley Point IO, rack keselamatan dipasang di setiap tingkat mesin untuk memberikan operator kemampuan untuk mematikan mesin dengan berbagai perangkat keselamatan, seperti lifelines, tombol darurat, mat keselamatan, dan scanner keselamatan.
Dukungan Lanjutan
Dengan solusi utama yang ada, layanan tambahan diminta untuk mengatasi beberapa item pada baris. Salah satunya adalah penambahan otomasi A-Frame di Top Nip. Ini memerlukan pemasangan 4 motor servo di Top Nip dan logika tambahan untuk ditambahkan di Control Logix Processor. Operator akan memasukkan jarak yang diinginkan antara sisi di A-Frame dan menekan tombol Go to Position di HMI. Sinyal analog dari potensiometer internal di dalam Servos dikembalikan ke PLC dan diskalakan sehingga umpan balik posisi yang akurat dapat ditampilkan kepada operator. Kontrol untuk ini disediakan di Main Operator Panel, tetapi HMI Redlion 9” tambahan diprogram dan disediakan kepada Film Tech untuk memberikan operator kemampuan untuk mengontrol A-Frame Adjustment dari Top Nip.
Selain perubahan Top Nip, ada keinginan untuk meningkatkan sistem IBC yang ada pada baris. Saat percobaan yang dilakukan di Film Tech, film memiliki kerutan. Kerutan dianggap disebabkan oleh sistem IBC yang tidak mengontrol tekanan yang tepat di dalam bubble menyebabkan film melonjak. Sensor ultrasonik baru dan controller Eurotherm 2704 digunakan untuk mengganti peralatan yang ada di dalam kabinet IBC baru. Di pintu kabinet IBC ada 3 potensiometer untuk mengontrol kecepatan Supply dan Exhaust Powerflex VFD. Katrol kontrol besar juga disediakan untuk membatasi jumlah udara yang keluar dari bubble. Dengan kontrol baru yang ada dan beberapa penyesuaian, bubble stabil dihasilkan, menyelesaikan masalah kerutan.



