Menguasai Six Sigma: Prinsip Inti & Alat Esensial
Selamat datang di bagian ketiga dari seri kami tentang Lean dan Six Sigma. Seperti yang kita lihat di posting pertama, "What Are Lean & Six Sigma Methodologies?", Lean dan Six Sigma adalah metodologi perbaikan berkelanjutan yang melengkapi satu sama lain yang mengurangi pemborosan dan variabilitas dalam proses produksi masing-masing. Posting kedua, "Lean Principles and Tools," membahas beberapa prinsip, alat, dan metodologi kunci dalam Lean. Di sini kami menutup seri kami dengan diskusi tingkat tinggi tentang Six Sigma. Ada banyak alat dalam kotak alat Six Sigma (Failure Mode Effects Analysis (FMEA), IPO Diagram, Confidence Intervals, Histograms, Pareto Charts, F-Tests, Design for Six Sigma (DFSS), dan banyak lagi) yang tidak akan dibahas di sini. Fokus di sini adalah untuk membahas kenyataan statistik yang membuat Six Sigma efektif. | Six Sigma bertujuan untuk mengidentifikasi dan menghilangkan penyebab akar dari defek dan pemborosan menggunakan alat statistik untuk mengidentifikasi variasi yang menyebabkan defek. Dalam metodologi Six Sigma, satu-satunya cara untuk secara efektif memecahkan masalah adalah untuk secara permanen menghilangkan penyebab akarnya.
Ini adalah strategi berbasis pengukuran yang fokus pada perbaikan proses yang berusaha untuk mencapai tidak lebih dari 3,4 defek per juta kesempatan. Defek Six Sigma didefinisikan sebagai apa pun di luar spesifikasi pelanggan. Kesempatan Six Sigma kemudian adalah jumlah total kesempatan untuk defek terjadi. | Doktrin Six Sigma Six Sigma didasarkan pada tiga ide inti yang terdiri dari Doktrin Six Sigma:
- Upaya berkelanjutan untuk mencapai hasil proses yang stabil dan dapat diprediksi (yaitu, mengurangi variasi proses) sangat penting untuk keberhasilan bisnis.
- Proses manufaktur dan bisnis memiliki karakteristik yang dapat diukur, dianalisis, dikendalikan, dan ditingkatkan.
- Mencapai peningkatan kualitas yang berkelanjutan membutuhkan komitmen dari seluruh organisasi, terutama dari manajemen tingkat atas.
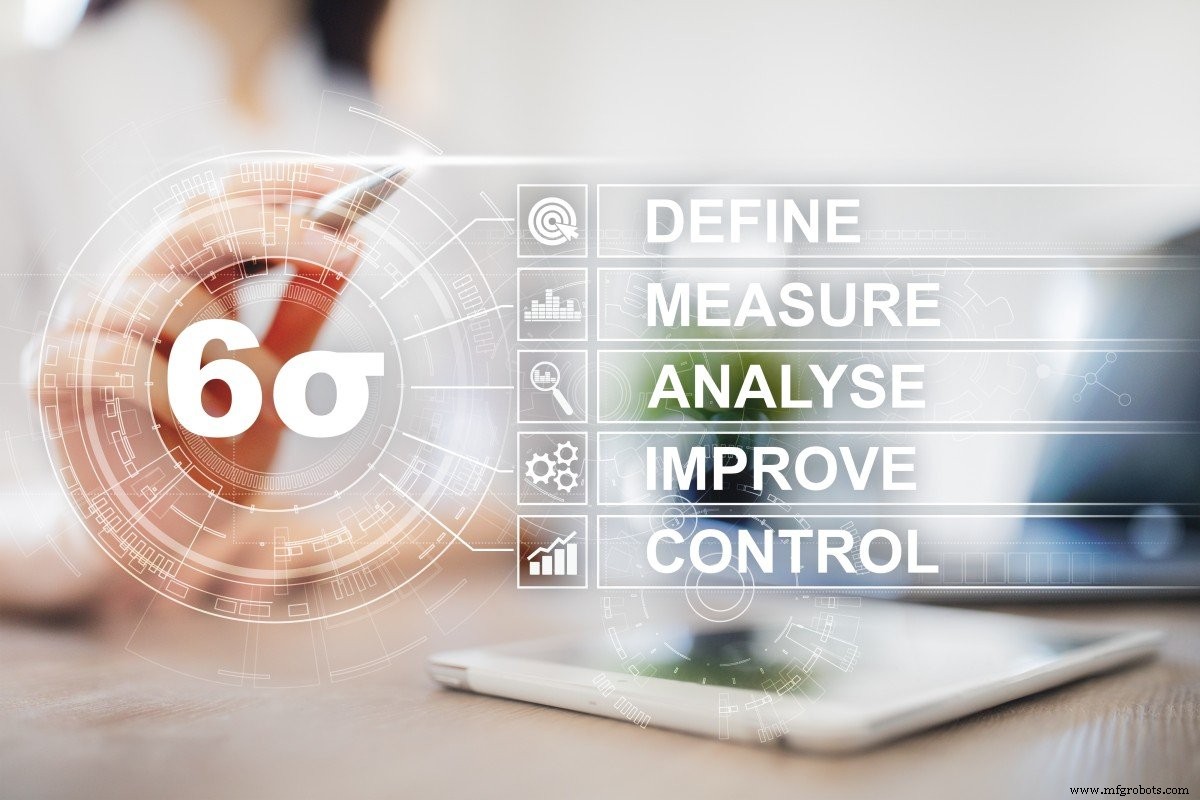
Metodologi Six Sigma: Proses DMAIC | DMAIC adalah metodologi pemecahan masalah Six Sigma yang didorong oleh data. Proses lima fase ini dijelaskan oleh setiap huruf dari akronim: | - Define - Jelaskan masalah, tujuan proyek, area perbaikan, atau persyaratan pelanggan.
- Measure - Ukur kinerja proses.
- Analyze - Analisis dan identifikasi kemungkinan penyebab akar defek dan variasi.
- Improve - Tingkatkan operasi dengan menghilangkan penyebab akar.
- Control - Kontrol kualitas proses perbaikan.
Mari kita uraikan fase-fase lebih lanjut: | Define
Setelah masalah, tujuan, atau area perbaikan dijelaskan, sangat penting untuk mencoba mengidentifikasi variabel input dan output yang terkait dengan perilaku proses. Biasanya variabel output adalah yang di luar spesifikasi. Penting untuk mengidentifikasi variabel input mana yang dapat menyebabkan variasi pada variabel output. | Measure
Setelah variabel input yang menyebabkan perilaku output diidentifikasi, memungkinkan untuk mengembangkan rencana pengukuran yang menyediakan cukup data untuk memulai analisis. Fase ini adalah tempat data dikumpulkan pada variabel input dan output kunci. Ini juga adalah fase di mana baseline kinerja dikembangkan untuk digunakan dalam mengukur perbaikan yang dilakukan nanti. Sebagai aturan, setidaknya 30 pengamatan diperlukan untuk menyediakan cukup data untuk mewakili perilaku proses. | Analyze
Setelah data dikumpulkan, data dianalisis untuk menentukan tiga hingga lima penyebab akar potensial yang paling mungkin. Ini dilakukan dengan terus mengumpulkan dan meninjau data untuk memahami kontribusi setiap penyebab akar potensial menggunakan alat statistik, plot, dan grafik. Proses DMAIC bersifat iteratif dan berulang sampai semua penyebab akar yang valid diidentifikasi. | Improve
Berdasarkan penyebab akar yang valid yang diidentifikasi dalam fase Analyze, proses disesuaikan sampai variasi berlebih dihilangkan. Fase Measure dan Analyze diulang sampai hasil yang diinginkan tercapai. | Control
Setelah hasil yang diinginkan tercapai, perbaikan diinstitusikan sehingga sumber variasi berlebih dihilangkan. Langkah ini harus diiringi dengan rencana kontrol untuk memastikan output tetap berada pada tingkat kualitas yang dapat diterima. Rencana Kontrol mencakup penerapan Statistical Process Control untuk memantau proses dan memastikan bahwa proses terus berfungsi dengan baik seiring waktu. Rencana kontrol ini juga harus mencakup tindakan pencegahan jika masalah terjadi. | In Summary: DMAIC adalah metodologi pemecahan masalah yang membantu praktisi mendekati masalah dengan variasi berlebih dan secara sistematis memecahkannya. | Statistical Process Control
Statistical Process Control adalah alat yang mengukur apakah proses memenuhi standar produk atau proses. Jika proses mampu dan stabil seiring waktu, hasil yang dirancang untuk dihasilkan oleh proses akan tercapai. | Mari kita gunakan contoh untuk lebih memahami konsep-konsep penting ini. Pikirkan tentang membang muffin. | Process Capability and Variation
Proses adalah mengubah input menjadi output. Dalam hal ini, bahan adalah input. Diketahui bahwa oven perlu mencapai suhu tertentu untuk waktu tertentu dengan adonan muffin di dalamnya untuk mendapatkan muffin ideal. | Misalkan oven berfungsi dengan baik. Ia mampu menghasilkan apa yang kita inginkan - muffin hangat yang dibakar dengan sempurna dan tepat. Apakah fakta oven berfungsi dengan baik menjamin hasil olahan akan benar? | Tentu saja tidak. | Bagaimana jika oven berfungsi dengan baik, tetapi anak-anakmu yang lapar dan cemas terus-menerus membuka pintu untuk melihat apakah muffin sudah matang? Muffin akan hanya setengah matang ketika timer berbunyi. Ini adalah contoh penyebab variasi khusus — kita tidak mendapatkan hasil yang diinginkan karena proses tidak terkendali. Proses mampu, ia akan memberikan apa yang kita inginkan ketika digunakan dengan baik, tetapi tidak terkendali. | Jika kita memastikan oven berfungsi secara optimal — pada suhu yang tepat dan dengan pintu oven tertutup untuk waktu yang ditentukan — proses akan kembali terkendali. Kami sekarang memiliki proses yang mampu dan terkendali, dan kita dapat secara wajar mengharapkannya untuk menghasilkan selangir muffin yang sempurna. | Jika semua penyebab variasi khusus di atas telah dihilangkan, maka proses dianggap terkendali dan semua variasi yang dialami adalah variasi yang inherent pada proses itu sendiri. Ini mencakup variasi kecil dalam bahan yang diukur dan variasi ringan dalam suhu oven. Namun, proses cukup kuat untuk menghasilkan hasil yang diinginkan bahkan dengan sumber-sumber variasi (inherent) ini. | In Summary: Process Capability adalah ukuran seberapa mampu proses untuk menghasilkan hasil yang diinginkan — yaitu, ia dapat memberi tahu kita berapa persen defek yang secara inheren akan dihasilkan oleh proses jika terkendali. Hasil yang diinginkan: selangir muffin yang dibakar sempurna. | Standard Deviation
Sekarang setelah Anda tahu cara membang muffin ideal, kita akan memperkenalkan Standard Deviation. | Standard Deviation (Ϭ) adalah ukuran variasi dan angka yang digunakan untuk menghitung Process Capability. Ia dihitung sebagai akar kuadrat dari varians. |

Dr. William Shewhart, Bapak Kualitas, mulai mengembangkan kontrol chart pada awal tahun 1920-an. Ia menyadari bahwa jika variabel output proses kunci diukur, dan mereka menciptakan distribusi yang akan grafis seperti kurva lonceng di atas, maka variasi yang ditampilkan adalah acak dan, oleh karena itu, inherent pada proses. | Dalam kata lain, proses berperilaku atau beroperasi dalam cara yang dirancang untuk bekerja. Jika data tidak acak, maka harus ada logika untuk menjelaskan perilaku itu. Itulah apa yang disebut penyebab variasi khusus. | Lalu ada Aturan Empiris. Aturan ini memberi tahu kita bahwa, untuk Distribusi Acak: | - 68% pengamatan akan berada dalam kisaran plus atau minus 1 Standard Deviation
- 95% pengamatan akan berada dalam kisaran plus atau minus 2 Standard Deviations
- 99.7% pengamatan akan berada dalam kisaran plus atau minus 3 Standard Deviations
Shewhart juga merancang kontrol chart (lihat di bawah) yang mencakup batas kontrol. Batas kontrol biasanya berjarak plus atau minus tiga Standard Deviation dari mean. Dan, kita tahu bahwa jika titik data berada dalam batas kontrol, maka tingkat kualitas kita setidaknya 99.7% baik. | 
Statistical Process Control menggunakan pengetahuan ini untuk keuntungan. Dua grafik (run charts) dipantau dengan memasukkan data dan mengamati di mana titik data berada relatif terhadap mean (rata-rata) dan batas kontrol. Selama plot berada dalam batas kontrol, proses dianggap terkendali. Jadi, untuk contoh muffin, run chart pada suhu oven akan menunjukkan penyebab variasi khusus dalam suhu karena pembukaan pintu oven yang sering berada di luar rentang normal — rentang variasi normal berasal dari variasi suhu acak saat sumber panas dalam oven menyala dan mati misalnya. | Harap perhatikan bahwa tidak ada perhatian yang diberikan pada spesifikasi atau batas spesifikasi (toleransi). Proses yang terkendali menghasilkan apa yang dirancang (bukan harus dimaksudkan) untuk dihasilkan. Oleh karena itu, mungkin sebenarnya menghasilkan output buruk.
Process Capability Index and Controls
Dalam Six Sigma, Process Capability Index (Cpk) adalah alat statistik yang digunakan untuk mengukur kemampuan proses untuk menghasilkan produk dalam kisaran toleransi klien. Semakin tinggi Cpk, semakin sempit distribusi proses dibandingkan kisaran toleransi, dan output semakin seragam. | Cpk dihitung menggunakan rumus berikut, di mana UCL merujuk pada batas kontrol atas dan LCL merujuk pada batas kontrol bawah: | Cpk = min(UCL - μ, μ - LCL) / (3σ)
Semakin tinggi Cpk, semakin baik (mendekati 2.0 adalah luar biasa) di mana Cpk 1.33 pada dasarnya menunjukkan nilai terendah untuk proses yang terkendali dan memenuhi spesifikasi. | Sekarang kita tahu jika proses mampu dan terkendali, menurut definisi, akan menghasilkan hasil yang dirancang untuk dihasilkan oleh proses. Kami telah membahas cara mengukur Process Control dengan SPC dan pentingnya menjaga proses tetap terkendali. | Batas spesifikasi berkaitan dengan toleransi proses. Misalnya, baut dapat diukur menjadi 3 inci (3”) dalam diameter. Namun, bagaimana kita mengakomodasi variasi inherent dalam proses untuk memproduksi pin? Kami melakukan itu dengan menyediakan toleransi. Diketahui bahwa baut 3 inci, plus atau minus tiga ribuan inci (.003 inci) dalam diameter, sudah cukup. Semua baut dalam kisaran diameter tersebut akan bekerja dengan sukses untuk aplikasinya. | Menurut NIST (National Institute of Standards and Technology): | “Process capability compares the output of an in-control process to the specification limits by using capability indices. The comparison is made by forming the ratio of the spread between the process specifications (the specification “width”) to the spread of the process values, as measured by 6 process standard deviation units (the process “width”).” | Process Capability Index digunakan untuk menentukan seberapa dekat output dengan target yang ada dan seberapa konsisten kinerja rata-rata. Oleh karena itu, dapat digunakan untuk memprediksi kinerja dan konsistensi output di masa depan. | Process Capability Index And Standard Deviation
Untuk tujuan kami, yang perlu kita ketahui adalah kita dapat menentukan kemampuan proses untuk menghasilkan bagian yang baik. Ini sama dengan menjawab hal berikut: | - Berapa persen output yang akan memenuhi spesifikasi pelanggan?*
- Berapa banyak baut yang akan lebih besar dari 3 inci plus tiga ribuan inci dalam diameter (3.003 inci)?
- Berapa banyak baut yang akan lebih kecil dari 3 inci dan kurang dari tiga ribuan inci dalam diameter (2.997 inci)?
Anda mungkin ingat bahwa: | Tiga ukuran Standar Deviasi variasi menandakan tingkat kualitas 99.7% dari pekerjaan baik yang dihasilkan. Ini setara dengan ukuran Process Capability sebesar satu. | Literatur sangat sepakat: | Kita memerlukan ukuran Process Capability (Cp dan Cpk) setidaknya 1.33. | Ini memungkinkan untuk apa yang dikenal sebagai shift and drift di mana variasi normal proses menyebabkan beberapa defek yang tidak akan terjadi jika tidak ada variasi. | Tetapi akan selalu ada variasi. Kuncinya adalah untuk mempertahankan kontrol proses yang baik untuk menghindari defek. | Lagi, menurut NIST: | “A process capability index uses both the process variability and the process specifications to determine whether the process is ‘capable’.” | Shift & Drift
Masalah utama dalam mempertahankan kontrol proses yang baik adalah bahwa, seiring waktu, setiap proses akan shift dan drift, terlepas dari seberapa ketat pengaturan awalnya. Ketika ini terjadi, poin penting yang perlu diingat adalah bahwa seiring rata-rata proses bergerak, seluruh rentang variabel juga bergerak, sementara batas spesifikasi tetap diam. | 
Jika proses bergerak di luar batas spesifikasi, proses akan menghasilkan produk cacat. Anda ingin mempertahankan indeks 1.00 atau lebih baik. Ini dicapai dengan pusatkan rata-rata proses yang baik dan meminimalkan variabilitas. | In Summary: Using Six Sigma, it is possible to understand if a process is capable and to measure Process Control and Process Capability. As long as an "in control" process is capable of producing the desired outcome (Process Capability Cpk of at least 1.33), then it must perform properly as long as it is in control. For more information about Six Sigma, or Lean, please visit www.cmtc.com and select the "Services" option. | Who We Are At CMTC
CMTC offers technical assistance, workforce development, and consulting services to small and medium-sized manufacturers (SMMs) across California to help SMMs increase their productivity and global competitiveness.
For more information about CMTC, visit our website at www.cmtc.com or contact us at 310-263- 3060.