Perbedaan Kunci Antara Alat Potong Titik Tunggal dan Titik Ganda: Penjelasan Lengkap
Pemesinan atau pemotongan logam adalah salah satu proses manufaktur sekunder di mana bahan berlebih secara bertahap dihilangkan dari workpiece untuk memberikan finishing, dimensi, dan toleransi yang diinginkan. Untuk memenuhi kebutuhan pemesinan yang efisien dan ekonomis berbagai macam bahan dengan berbagai cara, beberapa proses yang relevan telah muncul selama bertahun-tahun. Secara luas, proses-proses ini dapat dikelompokkan sebagai pemesinan konvensional (makro dan mikro), finishing abrasif, dan pemesinan non-tradisional (NTM). Proses pemesinan konvensional sudah terbukti dan terdiri dari sejumlah besar operasi untuk menghasilkan berbagai fitur. Misalnya, turning, milling, threading, knurling, facing, drilling, boring, reaming, dll. Semua operasi ini dilakukan dengan bantuan alat potong yang sebenarnya menghilangkan bahan dari workpiece dalam bentuk irisan.
Alat potong, juga disebut cutter, adalah perangkat berupa cakram dan tepi tajam yang mengompres lapisan tipis bahan workpiece untuk memotongnya dalam bentuk irisan selama pemesinan. Selama pemesinan, mesin sebenarnya memegang cutter dan pekerja, dan pada saat yang sama memberikan gerak relatif yang diinginkan (kecepatan, feed, kedalaman potong). Oleh karena itu, cutter adalah bagian yang tidak terpisahkan dari setiap operasi pemesinan konvensional; namun, bentuk dan ukurannya dapat bervariasi tergantung pada fitur yang akan dihasilkan dan operasi yang digunakan. Apa pun geometri cutter, itu harus terdiri dari tepi potong yang tajam untuk menghilangkan bahan dengan lancar membutuhkan usaha minimum. Sebuah tepi potong pada dasarnya adalah tepi lurus atau lengkung yang dihasilkan oleh perpotongan antara dua permukaan titik alat (permukaan rake, permukaan flank utama, dan permukaan flank tambahan). Berdasarkan jumlah tepi potong yang ada, cutter dapat diklasifikasikan sebagai cutter titik tunggal dan cutter titik ganda.
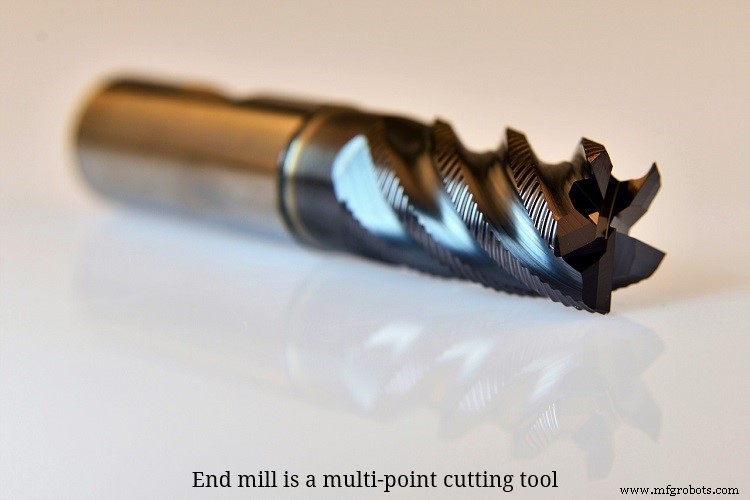
Sebuah cutter titik tunggal hanya memiliki satu tepi potong utama yang dapat secara aktif berpartisipasi dalam aksi penghilangan bahan selama pemesinan. Jadi satu tepi potong menghilangkan seluruh volume bahan dalam satu pass. Sebaliknya, sebuah cutter titik ganda terdiri dari paling sedikit dua tepi potong dan semuanya dapat secara setara berpartisipasi dalam aksi penghilangan bahan dalam satu pass. Jadi beban irisan per tepi potong berkurang secara signifikan. Operasi turning, shaping, planning, boring, fly cutting, dll. dilakukan menggunakan cutter titik tunggal; sementara, milling, drilling, knurling, reaming, dll. menggunakan cutter titik ganda. Sebuah cutter titik ganda dapat berisi dari dua (drill atau end-mill) hingga ratusan tepi potong (abrasif roda pengasah). Berbagai perbedaan antara cutter titik tunggal dan cutter titik ganda diberikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara cutter titik tunggal dan cutter titik ganda
| Cutter Titik Tunggal |
Cutter Titik Ganda |
| Cutter titik tunggal hanya memiliki satu tepi potong utama yang dapat secara aktif berpartisipasi dalam pemotongan dalam satu pass selama pemesinan. |
Cutter titik ganda dapat berisi lebih dari satu (dua hingga ratusan) tepi potong yang dapat berpartisipasi dalam pemotongan dalam satu pass. |
| Satu tepi potong tetap dalam sentuhan berkelanjutan dengan workpiece. |
Di sini semua tepi potong mungkin atau mungkin tidak tetap dalam sentuhan berkelanjutan dengan workpiece. |
| Karena kontak berkelanjutan, tingkat kenaikan suhu alat tinggi dan oleh karena itu perhatian yang tepat harus diadopsi untuk menjaga kerusakan termal terjauh. |
Biasanya tepi potong secara bersamaan terlepas dan terlepas selama pemotongan dan oleh karena itu secara alami melindungi diri dari overheat dan kerusakan yang dihasilkan. |
| Seluruh beban irisan dalam satu pass ditanggung oleh hanya satu tepi potong. |
Seluruh beban irisan dalam satu pass didistribusikan di antara semua tepi potong. |
| Kecepatan, feed, dan kedalaman potong yang lebih rendah digunakan untuk melindungi alat potong dari kegagalan yang tidak terduga. Jadi MRR dan produktivitas rendah. |
Kecepatan, feed, dan kedalaman potong yang lebih tinggi dapat digunakan dengan aman. Jadi MRR dan produktivitas lebih tinggi. |
| Kegagalan yang tidak terduga dari satu tepi potong memerlukan penutupan segera dari seluruh proses dan penggantian cutter. |
Kegagalan satu tepi potong tidak menimbulkan masalah yang signifikan dan oleh karena itu operasi dapat dilakukan, setidaknya untuk pass tersebut. |
| Cutter titik tunggal mudah dirancang dan dipabrikasi. |
Cutter titik ganda relatif sulit dirancang dan dipabrikasi. |
| Operasi pemesinan berikut dilakukan menggunakan cutter titik tunggal: |
Operasi pemesinan berikut dilakukan menggunakan cutter titik tunggal: |
- Turning
- Shaping
- Planing
- Slotting
- Boring
- Fly cutting, dll.
|
- Drilling
- Milling
- Reaming
- Broaching
- Hobbing
- Grinding, dll.
|
Jumlah tepi potong
Seperti yang namanya sarankan, alat potong titik tunggal terdiri dari hanya satu tepi potong utama. Tepi ini berpartisipasi dalam aksi penghilangan bahan selama pass dalam pemesinan. Dalam pass berikut, baik tepi potong yang sama dapat digunakan atau dapat diganti dengan yang baru yang lebih tajam. Layak untuk dicatat bahwa cutter tersebut mungkin berisi lebih dari satu tepi potong pada satu waktu pada alat; namun, hanya satu yang akan terlibat selama pemesinan (misalnya pertimbangkan alat turning berbasis insert yang biasanya berisi 3 atau 4 tepi potong yang ada pada badan alat pada satu waktu tetapi hanya satu yang berpartisipasi dalam pemotongan). Sebaliknya, cutter titik ganda berisi lebih dari satu tepi potong dan semua (atau sebagian besar) secara aktif berpartisipasi dalam aksi pemotongan dalam satu pass.
Kontak antara cutter dan workpiece dan konsekuensinya
Ketika pemesinan dilakukan menggunakan cutter titik tunggal, hanya satu tepi potong yang tetap dalam kontak berkelanjutan dengan workpiece. Ini menyebabkan kenaikan tajam suhu alat dan hasilnya adalah kerusakan termal pada cutter seperti tingkat aus yang ditingkatkan, deformasi plastik, umur alat yang menurun, dll. Oleh karena itu, perhatian yang tepat (seperti kecepatan, feed, dan kedalaman potong yang lebih kecil, aplikasi coolant, lapisan terinsulasi pada cutter, dll.) harus diambil untuk menghilangkan kerusakan tersebut. Di sisi lain, dalam cutter titik ganda baik semua (contoh drilling, reaming, dll.) atau hanya beberapa yang terlibat dengan workpiece (contoh hobbing, broaching, dll.). Biasanya cutter dengan jumlah tepi yang lebih tinggi menghilangkan bahan dengan terlibat dan terlepas secara bersamaan dari tepi potong. Ini melindungi cutter dari overheat dengan memungkinkan waktu yang cukup untuk menyebarkan panas selama periode terlepas. Namun, pemotongan intermiten dapat meningkatkan getaran dan gaya tidak seimbang.
Beban irisan
Ialah aksioma bahwa selama pemesinan cutter mengompres lapisan tipis bahan kerja dan secara bertahap memotongnya. Jadi setiap saat, gerakan cutter dibatasi oleh area bahan kerja yang diharapkan dihilangkan. Area bahan kerja ini tepat di depan cutter pada waktu tertentu disebut beban irisan. Secara matematis dapat dinyatakan dengan perkalian dari feed dan kedalaman potong (s×t) dan dapat dinyatakan baik dalam satuan waktu atau per putaran. Dalam kasus cutter titik tunggal, seluruh beban irisan ditanggung oleh hanya satu tepi potong; sementara, dalam cutter titik ganda seluruh beban irisan didistribusikan di antara semua tepi potong dan oleh karena itu setiap tepi tunduk pada beban irisan yang jauh lebih kecil.
Penyediaan untuk kecepatan, feed, dan kedalaman potong yang lebih tinggi
Dengan cutter titik tunggal, jika kecepatan, feed, dan kedalaman potong yang lebih tinggi digunakan maka tepi potong akan tunduk pada beban irisan yang lebih tinggi dan oleh karena itu alat mungkin gagal secara premature oleh kegagalan katastrofik. Dengan cutter titik ganda, kecepatan, feed, dan kedalaman potong yang lebih tinggi dapat digunakan tanpa masalah yang terasa. Karena tingkat penghilangan bahan (MRR) proporsional dengan kecepatan pemotongan, tingkat feed, dan kedalaman potong (MRR = 1000V.s.t), jadi cutter tersebut dapat memberikan MRR yang lebih tinggi, yang secara berkelanjutan membantu dalam meningkatkan produktivitas.
Kegagalan tepi potong
Saat pemesinan dengan cutter titik tunggal, dalam kasus kegagalan yang tidak terduga dari satu tepi potong karena alasan yang tidak dapat dihindari (seperti inhomogenitas dalam bahan kerja, getaran, irisan tersumbat, fungsi mesin yang tidak normal, dll.), operasi secara paksa harus dihentikan untuk mengganti cutter dengan yang baru. Namun, dalam kasus serupa dengan cutter titik ganda (yaitu, kegagalan satu tepi), operasi dapat dilakukan tanpa masalah besar dengan bantuan tepi potong yang utuh lainnya. Namun, ini mungkin tidak mungkin dalam semua skenario, terutama ketika alat terdiri dari lebih sedikit tepi potong.
Desain dan pabrikasi
Karena geometri sederhana, cutter titik tunggal mudah dirancang dan juga dapat dipabrikasi dengan mudah dibandingkan cutter titik ganda.
Perbandingan ilmiah antara cutter titik tunggal dan cutter titik ganda disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Machining and Machine Tools oleh A. B. Chattopadhyay (1st edition, Wiley).
- Manufacturing Engineering and Technology: SI Edition oleh S. Kalpakjian dan S. R. Schmid (7th edition, Pearson Ed Asia).



