Optimasi Penempatan Saluran Internal: Prinsip & Jebakan Umum dalam Cetak Presisi
Mode feeding pengerasan cetak presisi berkaitan erat dengan lokasi saluran internal. Secara umum, lokasi penempatan saluran internal harus sesuai dengan mode feeding pengerasan cetakan.
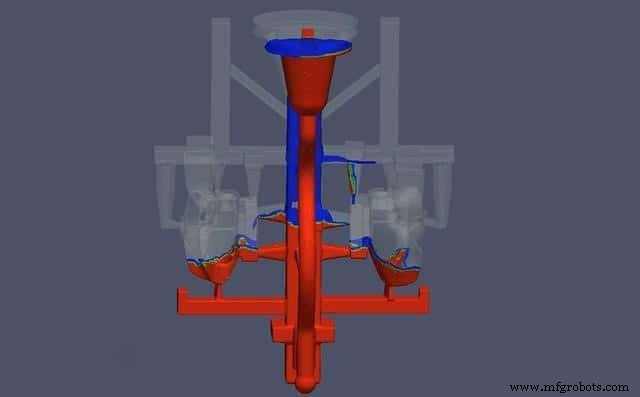
Prinsip Lokasi Penempatan Saluran Internal
- Untuk cetakan presisi yang memerlukan pengerasan bersamaan, saluran internal harus ditempatkan pada dinding tipis cetakan, dengan jumlah banyak dan tata letak yang tersebar, sehingga logam cair dapat dengan cepat dan merata mengisi rongga cetakan dan menghindari panas berlebih lokal pada pasir cetakan di dekat saluran internal.
- Untuk cetakan presisi yang memerlukan pengerasan arah, saluran internal harus ditempatkan pada dinding tebal cetakan. Jika ada feeding riser, terbaik untuk menempatkan riser di antara cetakan dan saluran internal, sehingga logam cair dapat diperkenalkan ke dalam rongga cetakan melalui riser, sehingga meningkatkan efek feeding riser, seperti crankshaft besi nodular, gear cast steel, dll.
- Untuk cetakan presisi dengan struktur kompleks, prinsip "pengaras arah lemah" yang menggabungkan pengaras arah dan pengaras bersamaan sering digunakan untuk mengatur lokasi penempatan saluran internal.
Itu berarti, saluran internal disetel untuk setiap zona feeding sesuai dengan persyaratan pengaras arah, sementara seluruh cetakan diisi dengan beberapa saluran internal sesuai dengan persyaratan pengaras bersamaan. Pengaturan ini tidak hanya memungkinkan setiap bagian tebal dan besar dari cetakan untuk diisi sepenuhnya tanpa rongga penyejukan dan porositas, tetapi juga mengurangi stres dan deformasi ke minimum.
- Saat tebal dinding cetakan presisi bervariasi sangat besar dan perlu menyiapkan saluran internal untuk memperkenalkan logam cair dari dinding tipis, perhatian harus diberikan pada penggunaan cold iron untuk mempercepat pengerasan pada dinding tebal dan memperbesar riser. Selama pencetakan, langkah teknologis seperti riser ignition juga harus dilakukan untuk memastikan feeding pada dinding tebal.
Masalah Umum Lokasi Penempatan Saluran Internal
- Karena butir kasar di dekat saluran internal, saluran internal tidak dapat ditempatkan di area dengan persyaratan kualitas tinggi cetakan, dan sebaiknya tidak ditempatkan pada permukaan yang tidak diproses, untuk menghindari mempengaruhi kualitas penampilan cetakan. Untuk pipa cetakan dengan persyaratan tahan tekanan, saluran internal sering ditempatkan di area flange untuk mencegah penyejukan pada dinding pipa.
- Saluran internal tidak boleh langsung menghadap pasir cetakan, inti pasir, atau bagian protruding lemah lainnya untuk mencegah pencucian pasir. Untuk cetakan dengan badan putar, saluran internal harus diperkenalkan secara tangensial, dan arahnya harus konsisten sehingga kotoran terkonsentrasi dan dikeluarkan ke riser atau boss proses yang sesuai.
- Saluran internal tidak boleh ditempatkan di dekat cold iron atau dukungan inti untuk menghindari mengurangi efek cold iron atau menyebabkan pelesapan dini dukungan inti.
- Saluran internal harus membuat logam cair diinjeksikan dinding cetakan, dan jangan membuat logam cair jatuh pada permukaan dinding cetakan untuk waktu yang lama untuk memanaskan pasir cetakan secara lokal.
- Pengaturan saluran internal harus menguntungkan pengisian cetakan yang stabil, exhaust, dan pengeluar escoria. Arah aliran logam cair yang masuk ke rongga cetakan dari setiap saluran internal harus konsisten untuk menghindari tidak menguntungkan pengeluaran escoria dan gas karena kebingungan arah aliran.
- Untuk leguri dengan kecenderungan penyejukan besar, seperti cast steel casting, pengaturan saluran internal tidak boleh menghambat penyejukan cetakan, untuk menghindari stres besar atau retakan karena penambatan penyejukan.
- Saluran internal harus ditempatkan pada garis pemisah sebanyak mungkin untuk memudahkan operasi pembentukan cetakan.
- Lokasi penempatan saluran internal harus memudahkan pembukaan kotak pasir, pembersihan cetakan, dan pengeluar sistem gerbang, tanpa mempengaruhi penggunaan dan penampilan cetakan.
- Pada dasar memenuhi persyaratan cetakan, konsumsi logam sistem gerbang harus diminimalkan, dan ukuran kotak pasir harus sekecil mungkin untuk mengurangi konsumsi pasir cetakan dan logam cair.
- Kebalaman penampang pada persimpangan saluran internal dan cetakan biasanya harus kurang dari separuh tebal dinding cetakan dan paling banyak dua pertiga. Saat menggunakan sistem cetakan tertutup, lubang retakan harus disetel dalam saluran internal untuk mencegah kerusakan pada cetakan saat pembersihan.



