Memahami Cekungan Pola Madu dalam Cetak Investasi: Penyebab & Strategi Pencegahan
Pembuatan pola madu adalah proses penting dalam produksi cetak investasi dan kondisi primer untuk mendapatkan cetakan berkualitas tinggi. Namun, karena pengabaian terhadap proses ini, pola madu yang tidak memenuhi syarat mengalir ke dalam pembuatan cangkang dan bahkan proses pengecoran, menghasilkan produk limbah yang tidak dapat diperbaiki. Oleh karena itu, menyelesaikan cekungan permukaan pola madu adalah salah satu tugas utama dalam cetak investasi.
Secara umum, cekungan permukaan pola madu terutama mencakup tekstur aliran (lihat Gambar 1) dan sayap terbang (lihat Gambar 2).
Tekstur Aliran
Ada tekstur aliran yang tidak teratur pada permukaan lokal pola madu.
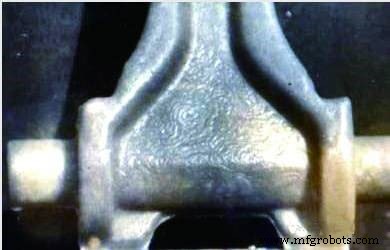
Penyebab
- Jumlah agen pelepasan yang berlebihan dalam rongga, atau akumulasi lokal yang disebabkan oleh pelapisan yang tidak merata, resulting in tekstur aliran pada pola madu. Dalam produksi, untuk tidak membuat pola madu menempel pada permukaan rongga dan memudahkan pelupukan pola madu, lapisan agen pelepasan atau agen pelepasan sering dilapisi pada permukaan rongga sebelum menekan pola madu.
- Pemilihan agen pelepasan yang tidak tepat, atau kadaluarsa dan rusak. Untuk pola madu paraffin stearic acid, umumnya dipilih 100% minyak trafo atau 100% minyak terpentin. Membandingkan keduanya, minyak trafo lebih mudah dibeli.
- Tekanan injeksi rendah dan kecepatan injeksi lambat. Tekanan injeksi adalah salah satu parameter utama dalam proses pembuatan pola madu. Saat menekan pola madu, karena tekanan injeksi rendah dan kecepatan injeksi lambat, fluabilitas dan kemampuan pengisian material madu berkurang, sehingga material madu tidak mudah untuk segera mengisi rongga, resulting in tekstur aliran pada pola madu.
- Suhu cetakan rendah. Suhu cetakan adalah salah satu parameter utama dalam proses pembuatan pola madu. Saat menekan pola madu, karena suhu cetakan rendah, fluabilitas dan kapasitas pengisian material madu berkurang, sehingga material madu tidak mudah untuk segera mengisi rongga, resulting in tekstur aliran pada pola madu.
Tindakan Pencegahan
- Sebelum menekan pola madu, setelah membersihkan sisa dan kotoran pada permukaan rongga, lapisi lapisan agen pelepasan yang sesuai, tipis, dan merata pada permukaan rongga dan permukaan pemisah dengan kuas atau gauze untuk mencegah akumulasi agen pelepasan pada permukaan rongga atau permukaan pemisah.
- Pilih agen pelepasan yang cocok untuk paraffin stearic acid madu, umumnya menggunakan 100% minyak trafo. Lakukan inspeksi sesuai standar yang relevan untuk memastikan kualitasnya. Perkuat manajemen inventaris minyak trafo, agen pelepasan yang rusak tidak dapat digunakan untuk produksi.
- Untuk menekan pola madu dengan kualitas permukaan yang bagus dan akurasi dimensi tinggi, tekanan injeksi harus dikontrol secara ketat. Tekanan injeksi terkait dengan properti material madu, suhu injeksi madu, dan struktur pola madu. Saat menggunakan tekanan pneumatik untuk injeksi pola madu, untuk paraffin stearic acid madu, karena viskositas rendah dan fluabilitas baik, tekanan injeksi umum seharusnya 0,2 ~ 0,6 MPa.
- Suhu cetakan secara langsung mempengaruhi kualitas permukaan pola madu. Ketika tekanan injeksi adalah 0,2 ~ 0,6 MPa, apakah suhu cetakan yang dipilih sesuai atau tidak akan secara langsung mempengaruhi kualitas pola madu. Untuk paraffin stearic acid madu, suhu cetakan umum adalah 18 ~ 25 ℃.
Sayap Terbang
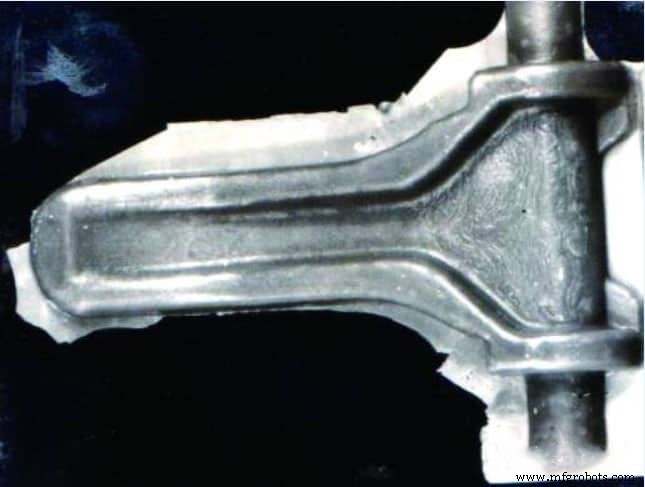
Penyebab
- Saat membuat pola madu, suhu dan tekanan madu yang disuntik terlalu tinggi. Suhu tinggi meningkatkan fluabilitas dan kapasitas pengisian material madu. Jika tekanan terlalu tinggi, itu akan lebih mempromosikan material madu untuk menembusi permukaan pemisah cetakan, sehingga membentuk sayap terbang.
- Saat membuat pola madu, ada kotoran pada permukaan pemisah cetakan, atau cetakan tidak terkunci, yang mudah membuat material madu menembusi permukaan pemisah cetakan dan membentuk sayap terbang pada pola madu.
- Desain cetakan yang tidak tepat, kualitas manufaktur buruk, permukaan pemisah tidak merata, kekasaran permukaan tinggi, adanya celah, tidak dapat memenuhi persyaratan kualitas permukaan pola madu, yang mudah membentuk sayap terbang pada permukaan pola madu.
- Waktu pelayanan cetakan terlalu lama, permukaan pemisah sebagian aus dan memiliki celah, yang mudah membentuk sayap terbang pada permukaan saat membuat pola madu.
- Pemilihan material cetakan yang tidak tepat, kekakuan rendah, atau penguncian dan peningkatan posisi cetakan yang tidak tepat, resulting in celah dalam cetakan, yang mudah membentuk sayap terbang pada permukaan saat membuat pola madu.
Tindakan Pencegahan
- Saat membuat pola madu, suhu madu harus dikontrol secara ketat pada 48 ~ 52 ℃, dan tekanan injeksi adalah 0,2 ~ 0,6 MPa.
- Sebelum menutup cetakan, periksa permukaan pemisah dengan hati-hati dan bersihkan, dan kunci cetakan dengan baik pada saat yang sama.
- Kurangi kekasaran permukaan pemisah cetakan, dan tingkatkan kualitas manufaktur, sehingga memastikan kekataran dan kekasaran permukaan pemisah dapat memenuhi persyaratan pembuatan pola madu.
- Buat waktu pelayanan cetakan yang wajar, perkuat langkah inspeksi sebelum penggunaan, dan segera perbaiki masalah yang ditemukan untuk memastikan cetakan dalam kondisi yang memenuhi syarat.
- Tingkatkan desain cetakan, buat pemilihan material cetakan yang wajar, tingkatkan kekakuan cetakan, dan sesuaikan posisi penguncian jika diperlukan untuk memastikan kualitas cetakan.



