Cetak Tekan Tekanan Tinggi (HPDC): Proses Presisi untuk Bagian Kompleks
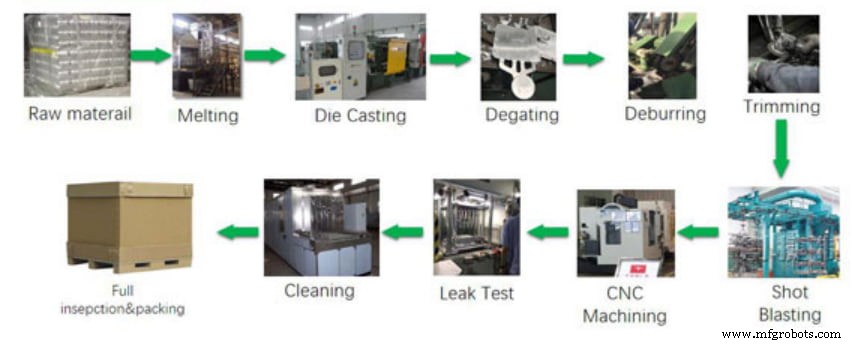
Pernahkah Anda bertanya-tanya cara membuat bagian kendaraan kompleks seperti blok mesin, transmisi, dan komponen suspensi? Bandingkan bagian besar ini dengan komponen ringan seperti alat bedah di industri medis. Cetak tekan tekanan tinggi, proses manufaktur populer, dapat memproduksi rentang produk ini.
Apa yang membuat proses ini begitu populer dengan aplikasi yang luas? Anda akan menemukan ini dan lebih banyak tentang teknikalitas proses dalam artikel ini. Ini menjelaskan proses cetak tekan HPDC, aplikasinya, dan kelebihannya sehingga Anda dapat membuat keputusan yang tepat apakah proses ini tepat untuk kebutuhan manufaktur Anda.
Apa itu Cetak Tekan Tekanan Tinggi?
Cetak tekan tekanan tinggi adalah proses di mana logam cair dimasukkan ke dalam cetakan dan menyeku untuk mendapatkan komponen yang diinginkan. Logam cair dipaksa, di bawah tekanan tinggi (biasanya tekanan hidrolik), dalam ruang cetakan dan pres kuat mengamankannya di dalamnya. Setelah penyekuan selesai, pelepasan cetakan dilakukan dengan membuka cetakan. Setelah pelempasan produk akhir, cetakan dikunci kembali untuk siklus produksi berikutnya. Alat cetak tekan tekanan tinggi terdiri dari dua blok logam yang membentuk kedua ujung ruang cetakan yang membentuk objek yang diinginkan.
Sejarah Evolusi Cetak Tekan Tekanan Tinggi
Proses cetak tekan berasal pada pertengahan 1800-an untuk industri percetakan. Menuangkan kombinasi seng dan timah ke dalam cetakan logam menghasilkan kunci mesin percetakan. Kemudian, proses ini mendapatkan popularitas di berbagai industri lain. Dari 1914 ke depan, proses manufaktur mulai menggunakan bahan lain seperti legasi seng dan aluminium (yang umum digunakan di industri saat ini). Selain itu, sebagian besar legasi yang digunakan industri saat ini sudah tersedia pada pertengahan 1930-an.
Bagaimana Cara Kerja Cetak Tekan Tekanan Tinggi?
HPDC biasanya bekerja pada 4 proses: persiapan cetakan, injeksi, pelempasan, dan pemascaan pasca cetakan. Ada variasi dalam metode untuk memenuhi persyaratan produk yang berbeda. Peningkatan ini termasuk cetak tekan vakum, cetak tekan lambat-pengisian, dan pemrosesan logam semi-padat (SSM) dll. Namun, langkah prosedural umum adalah sebagai berikut:
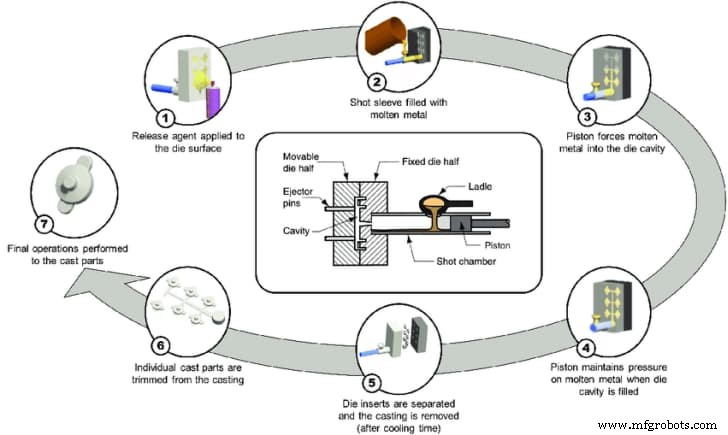
1. Persiapan Cetakan
Pada awal siklus produksi, penting untuk membersihkan cetakan cetak tekan untuk menghilangkan kotoran. Kemudian beri pelumas pada dinding interior cetakan. Ini mengatur suhu cetakan dan memungkinkan pelempasan produk yang di cetak dengan mudah.
2. Injeksi
Tuang logam cair ke dalam ruang injeksi, kemudian suntikkan ke dalam cetakan. Ada 2 metode di mana proses injeksi ini dapat terjadi. Ini adalah injeksi kamar panas dan kamar dingin.
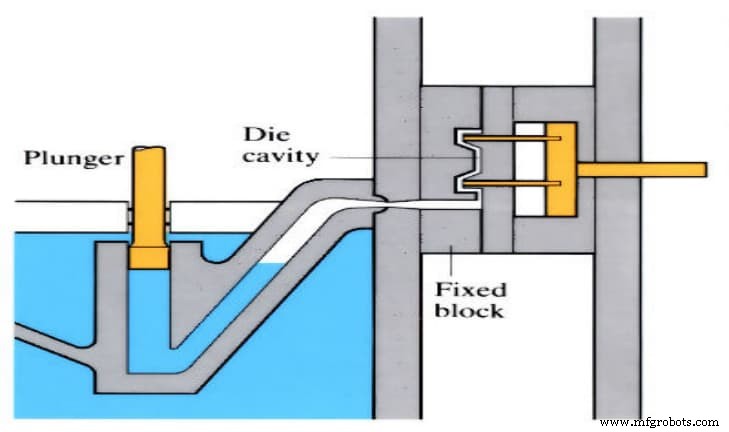
Injeksi Kamar Panas
Dalam metode ini, celupkan sistem injeksi ke dalam tungku peleburan. Logam cair mengalir melalui plunger injeksi ke dalam nozzle dan kemudian ke dalam cetakan. Metode ini cocok untuk logam seperti seng, magnesium, dan timah.
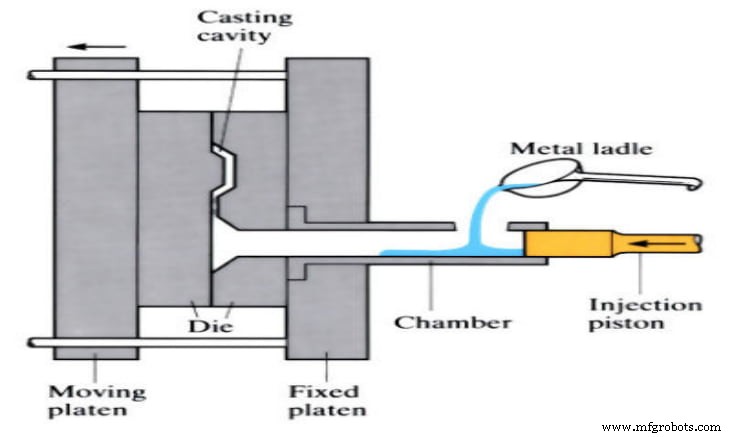
Injeksi Kamar Dingin
Dalam metode ini, tuang logam cair secara manual atau melalui mekanisme otomatis, ke dalam selang kamar dingin. Kemudian, dorong plunger hidrolik melalui selang. Plunger ini memadam port dan memaksa logam ke dalam cetakan. Setelah penyekuan selesai, keluarkan plunger dan buka cetakan untuk melemparkan ruang. Metode ini cocok untuk padat dengan titik leleh tinggi seperti aluminium, kuningan, dan magnesium. Proses kamar dingin, selanjutnya, menggunakan injeksi horizontal atau vertikal.
Magnesium dapat bekerja dengan baik dengan baik dengan proses injeksi kamar dingin dan kamar panas. Biasanya, bagian kecil dan rumit diproduksi melalui mesin kamar panas karena mesin ini memiliki pembatasan ukuran. Selain itu, bagian cetak tekan seng tekanan tinggi biasanya lebih kuat daripada bagian cetak tekan aluminium tekanan.
Proses injeksi, dalam kedua metode, terjadi pada tekanan tinggi yang biasanya berkisar dari 1.500 hingga 25.000 PSI. Proses ini terjadi dalam sebagian detik. Cetakan harus sangat tertutup dan dijaga di bawah tekanan tinggi ini agar penyekuan dapat terjadi. Tekanan hidrolik dapat mengompresi gas apa pun yang terjebak dalam cetakan dan memberi penyekuan penurunan selama proses pendingin. Gaya hingga 4000 ton secara komersial tersedia untuk mengamankan cetakan dan menahan tekanan tinggi.
3. Pengeluaran Bagian
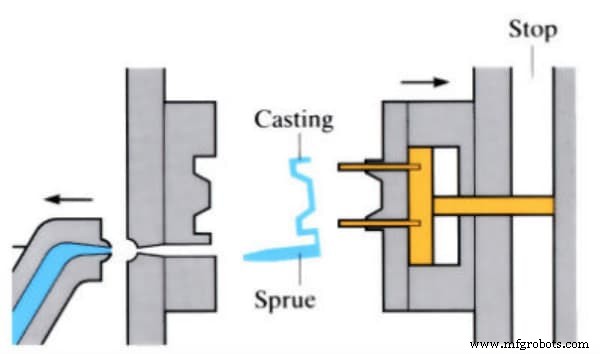
Setelah memastikan semua logam cair telah menyeku, keluarkan ruang dari cetakan. Pin pelempasan dapat melepaskan ruang. Pin pelempasan biasanya berada di ujung yang dapat bergerak dari cetakan dan mendorong bagian cetak yang menyeku keluar dari ruang.
4. Pemotongan
Langkah terakhir dari cetak tekan tekanan tinggi melibatkan penghapusan bahan tambahan dari produk dan cetakan. Cetak potong, gergaji, dll, dapat membantu melakukan proses pemotongan. Selain itu, sisa logam dapat digunakan kembali dan didaur ulang dalam siklus produksi berikutnya.
Jika Anda mencari lebih banyak cetak tekan, Anda mungkin tertarik dengan panduan kami tentang cetak tekan tekanan rendah untuk memperkaya pengetahuan Anda!
Kelebihan Cetak Tekan Tekanan Tinggi
Cetak tekan tekanan tinggi adalah proses populer di berbagai industri karena beberapa manfaatnya dibandingkan proses manufaktur lain. Berikut adalah beberapa keuntungan.
– Tingkat Produksi Tinggi
Proses cetak tekan tekanan tinggi menghasilkan tingkat produksi yang lebih tinggi daripada cetak tekan tekanan rendah atau gravitasi. Penggunaan tekanan tinggi memungkinkan injeksi logam cair dengan kecepatan tinggi yang menghasilkan tingkat produksi yang lebih tinggi. Jadi, membuat proses ini populer dalam manufaktur volume tinggi.
– Bagian Berkualitas Baik Dihasilkan
Selain itu, cetak tekan tekanan tinggi memberikan kualitas yang baik dalam hal akurasi dimensi dan finishing permukaan yang unggul. Produk presisi tinggi tidak memerlukan proses pemotongan tambahan yang dapat memakan waktu dan mahal. Finishing permukaan yang baik memudahkan proses pelapisan. Selain itu, keuntungan produk cetak tekan tekanan tinggi meliputi keseragaman yang baik dan properti mekanik optimum.
– Produk Dinding Tipis
Tekanan tinggi dalam proses cetak tekan ini dapat memungkinkan lintang-lintang yang lebih tipis daripada proses cetak lainnya. Peroleh ketebalan dinding di bawah 0,40 mm mungkin sesuai dengan kebutuhan dan ukuran komponen Anda. Dinding tipis membantu dalam pengurangan bobot produk. Ini juga memungkinkan penambahan sisipan (juga disebut bagian “co-cast”) seperti baut dan pelapis, dalam produk selama proses cetak tekan. Jadi, membantu dalam mengurangi jumlah komponen selama perakitan.
– Capai Desain Kompleks
Proses cetak tekan memungkinkan penggunaan berbagai bentuk cetakan. Fleksibilitas dalam bentuk cetakan berarti bagian kompleks dapat diproduksi selama proses cetak tekan, sehingga membantu dalam perakitan kompleks.
– Cetakan Tahan Lama
Cetakan yang digunakan dalam proses memiliki umur pakai yang awet yang berarti dapat digunakan kembali dalam banyak siklus produksi. Ini mengurangi biaya per unit produk cetak tekan.
Aplikasi Cetak Tekan Tekanan Tinggi
Karena kualitas unggul produk yang dihasilkan melalui HPDC, proses ini telah menemukan aplikasi kritis yang berbeda dalam serangkaian industri.
– Industri Otomotif
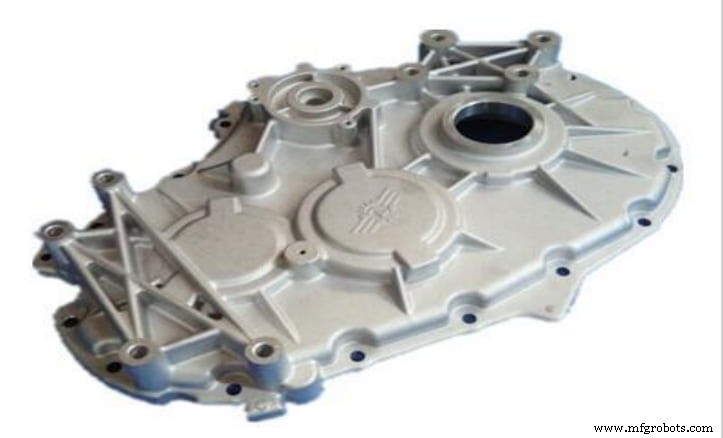
Cetak tekan tekanan tinggi dapat memproduksi berbagai komponen struktural otomotif aluminium dan magnesium. Ini membuat bagian seperti blok mesin, casing transmisi, wadah minyak, mounting mesin, dan bagian struktural seperti balok lintas mobil.
– Industri Medis
Ini juga adalah teknik populer dalam produksi alat bedah ringan di industri medis. Selain itu, perangkat medis dan peralatan citra produksi tinggi, pompa infus, dll., juga diproduksi menggunakan proses HPDC.
– Industri Penerbangan
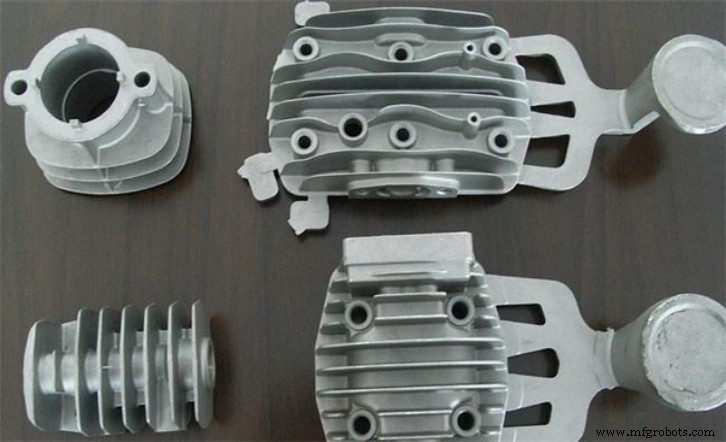
Karena kemampuan untuk memproduksi desain yang kompleks dan rumit dan otomatisasi, proses ini sangat populer di industri penerbangan. Legasi aluminium, seng, dan magnesium digunakan untuk memproduksi bagian mesin untuk aplikasi penerbangan.
RapidDirect – Layanan Cetak Tekan Tekanan Tinggi Khusus
Penting untuk memilih proses manufaktur dan keahlian yang tepat untuk produk Anda. Di RapidDirect, kami memberikan Anda akses ke tim insinyur profesional dengan pengalaman luas dalam layanan cetak tekan. Keahlian tim kerja kami menempatkan kami dalam posisi yang lebih baik untuk memberi saran dan menjawab kueri apa pun yang Anda miliki.
Kami memiliki pabrik manufaktur yang kuat dan fasilitas canggih untuk memproduksi produk berkualitas tinggi. Lebih dari itu, kami memiliki waktu procurement cepat dan memberikan penawaran online cepat serta analisis DFM gratis saat mengunggah file desain. Anda dapat yakin bahwa kami memberikan yang terbaik dengan harga pasar kompetitif.
FAQS
Q1. Mengapa disebut cetak tekan?Alasannya adalah proses ini menggunakan cetakan. Cetakan adalah cetakan logam yang sebagian besar dibuat dengan pemesinan CNC ke dalamnya logam cair dituntaskan. Ini terbagi menjadi dua bagian: bagian tetap yang dipasang pada mesin cetak dan bagian pelempas yang dapat bergerak.
Q2. Bagaimana cetak tekan berbeda dari metode produksi cetak lainnya?Cetak tekan memiliki banyak keuntungan yang sama dengan produk cetak gravitasi, seperti kekakuan, penampilan, dan sensasi logam padat; properti kekuatan lelah yang teruji; kemampuan pengingatan suara yang baik; pelindung EMI bawaan untuk aplikasi elektronik. Namun, khususnya, cetak tekan memungkinkan produksi cepat dengan presisi dimensi yang baik yang sering menghilangkan semua kebutuhan pemesinan. Selain itu, cetak pasir memerlukan cetakan baru untuk setiap produksi sementara cetakan cetakan permanen lebih lambat dibandingkan cetak tekan HPDC.
Q3. Apa perbedaan antara cetak tekan tekanan rendah dan tekanan tinggi?LPDC memiliki rentang tekanan antara 0,08-0,15 MPa sementara HPDC memiliki rentang antara 30-70 MPa. Tingkat produksi di LPDC rata-rata dengan siklus cetak lambat. Sementara HPDC memiliki tingkat produksi yang lebih tinggi dengan siklus cetak yang lebih cepat. HPDC menghasilkan produk dengan porositas dan finishing permukaan yang baik. Di sisi lain, LPDC menghasilkan tidak ada porositas di dalam cetakan, tetapi finishing permukaannya rata-rata.



