Menguasai Pemesinan Gir pada CNC Lathe: Teknik Presisi untuk Pemotongan Gir Akurat
Empat jenis standar gir, metrik, kaki, modulus, dan kontrol diameter, dapat diputar pada CNC lathe. Terlepas dari jenis gir yang diputar, poros CNC lathe dan bilah CNC perlu memelihara hubungan gerak yang ketat satu sama lain: yaitu, setiap putaran poros, bilah CNC harus bergerak jarak lead secara simetris. Berikut ini berdasarkan analisis berbagai jenis gir untuk meningkatkan pemahaman berbagai jenis gir dan memudahkan pemrosesan yang lebih kuat dari berbagai jenis gir.
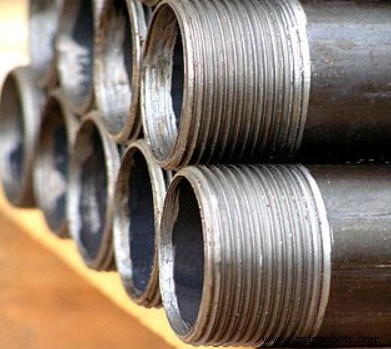
Analisis Spesifikasi Gir Umum
Pemrosesan CNC lathe memerlukan banyak spesifikasi untuk gir biasa. Perhitungan dan analisis spesifikasi yang diperlukan untuk pemrosesan gir biasa terutama mencakup dua level berikut:
1. Diameter bagian logam sebelum pemesinan gir
Menurut penyusutan profil pemrosesan gir, diameter workpiece sebelum pemrosesan gir adalah D / D - 0,1p, yaitu, diameter utama gir dikurangi 0,1 pitch, yang biasanya 0,1 hingga 0,5 lebih kecil dari diameter utama gir sesuai dengan potensi deformasi kecil material.
2. Umpan pemesinan gir
Meningkatkan jumlah pemotongan gir dapat merujuk pada diameter dasar gir, yaitu, posisi pemotongan terakhir alat pemotong gir.
Diameter minor gir adalah: diameter utama – 2 kali tinggi gigi; Tinggi gigi = 0,54p (P adalah pitch)
Jumlah pemotongan pemrosesan gir harus terus dikurangi, dan jumlah pemotongan sebenarnya harus dipilih sesuai dengan bilah CNC dan material kerja.
Pemilihan dan Pengaturan Bilah CNC Gir Umum
Jika alat pemutaran dipasang terlalu tinggi atau terlalu rendah, saat alat pemotong mencapai ketebalan tertentu, muka belakang frais memantul bagian logam, meningkatkan gesekan geser, dan bahkan membengkok workpiece, mengakibatkan gigitan alat. Jika terlalu rendah, sulit untuk mengeluarkan potongan. Arah gaya aksial alat pemutaran adalah pusat workpiece. Selain itu, jarak antar antar sumbu pen導 kiri dan nut terlalu besar, yang mengakibatkan kedalaman ketebalan pemotongan yang terus-menerus dalam, dan kemudian workpiece diperpanjang untuk menunjukkan pemotongan. Saat ini, rasio lebar tinggi alat pemutaran harus segera disesuaikan untuk membuat paletnya berjarak sama dengan garis tengah workpiece. Durante boring dan semi precision turning, posisi palet adalah 1% d lebih tinggi dari out center workpiece.
Klem workpiece tidak stabil, dan kekakuan workpiece itu sendiri tidak dapat menahan gaya pemotongan selama pemotongan, sehingga defleksi berlebih terbentuk, yang mengubah ketinggian center alat pemutaran dan workpiece, mengakibatkan peningkatan tiba-tiba ketebalan pemotongan dan gigitan alat. Saat ini, workpiece harus diklem dengan kuat, dan titik senter ekor dapat diterapkan untuk meningkatkan kekakuan workpiece.
Metode pengaturan alat gir umum termasuk metode tes pemotongan dan pengaturan otomatis dengan instrumen pengaturan alat. Langsung dapat menggunakan bilah CNC untuk tes pemotongan dan pengaturan alat. Juga dapat menggunakan G50 untuk menetapkan titik nol workpiece, dan menggunakan perpindahan workpiece untuk menetapkan titik nol workpiece untuk pengaturan alat. Standar pengaturan alat untuk pemrosesan gir tidak terlalu tinggi, terutama pengaturan dalam arah Z tidak dibatasi ketat, dan dapat ditentukan sesuai standar pemrograman pemrosesan.
Pemrograman Pemrosesan Gir Biasa
Di tahap saat ini pemrosesan CNC lathe, biasanya ada tiga metode pemrosesan untuk pemutaran gir: metode pemotongan lurus G32, metode pemotongan lurus G92, dan metode pemotongan miring G76. Karena metode pemutaran dan metode pemrograman yang berbeda, deviasi pemrosesan juga berbeda. Kita harus menganalisis operasi dan aplikasi dengan cermat, dan berusaha memproses bagian presisi tinggi.
1. Mode pemutaran lurus ke depan G32, karena kedua tepi bekerja bersama, kecepatan pemotongan sangat tinggi, dan pemotongan sulit. Oleh karena itu, selama pemutaran, kedua tepi pemutaran mudah rusak. Saat memutar gir dengan pitch besar, karena kedalaman pemutaran besar, tepian pemutaran rusak dengan cepat, yang mengakibatkan deviasi diameter pitch gir; Namun, akurasi bentuk gigi pemrosesannya tinggi, jadi biasanya digunakan untuk memproses gir dengan pitch kecil. Karena alat memindahkan chip dengan pemrograman, program pemrosesan panjang; Mempertimbangkan bahwa tepian pemotong mudah aus, perlu memastikan pengukuran yang sering selama pemrosesan.
2. Mode pemotongan lurus langsung G92 mengoptimalkan pemrograman dan meningkatkan kecepatan dibandingkan dengan perintah konsol G32.
3. Metode pemotongan miring G76, mempertimbangkan pemrosesan satu sisi tepi, tepi pemrosesan mudah rusak dan rusak, sehingga permukaan gir yang diproses tidak lurus, dan sudut tajam berubah sangat besar, mengakibatkan akurasi bentuk gigi buruk. Namun, karena bekerja dengan satu sisi palet, beban bilah CNC kecil, pengeluaran chip mudah, dan ketebalan pemutaran berkurang. Oleh karena itu, metode pemrosesan ini biasanya適用 untuk pemrosesan gir dengan pitch besar. Karena metode pemrosesan ini mudah mengeluarkan chip dan kondisi kerja tepian pemotongan baik, metode pemrosesan ini lebih nyaman dalam kondisi presisi gir rendah. Saat memesinan gir presisi tinggi, pemotongan dua palet dapat dipilih, yaitu pemutaran kasar dengan metode pemesinan G76 terlebih dahulu, dan kemudian pemutaran halus dengan metode pemesinan G32. Namun perhatikan titik awal alat harus akurat, jika tidak mudah tergelincir secara acak, mengakibatkan bagian rusak.
4. Setelah pemrosesan gir berhasil, Anda juga dapat secara cermat mengamati profil gir untuk menentukan kualitas gir dan mengambil tindakan perbaikan tepat waktu. Ketika mahkota gir tidak tajam, meningkatkan jumlah pemotongan alat akan memperluas diameter utama gir, yang bergantung pada ductility material. Ketika mahkota telah dirajangkan, meningkatkan jumlah pemotongan alat akan mengurangi diameter utama secara proporsional. Menurut fitur ini, kita harus memperlakukan jumlah pemotongan gir dengan benar dan menghindari bagian rusak.



