Menguasai Presisi CNC: Strategi Terbukti untuk Menghilangkan Getaran & Desakan
Getaran adalah masalah yang harus dihadapi setiap operator mesin CNC sesekali. Getaran pemesinan adalah masalah umum dalam manufaktur CNC. Frais, putar atau bor semuanya akan menyebabkan bagian menderita penyiksaan ini. Ini mempengaruhi kualitas dan efisiensi pemrosesan, akan menyebabkan finishing bagian menurun, dan akan merusak serta secara signifikan memendekkan umur pemotong akhir. Bagaimana mengurangi getaran dalam pemesinan CNC adalah konten utama yang akan kita bahas selanjutnya.
Apa Itu Getaran Pemesinan?
Getaran pemesinan, juga dikenal sebagai desakan, merujuk pada fenomena getaran yang tidak diinginkan yang dihasilkan selama operasi pemotongan dalam proses pemesinan seperti pemesinan CNC, putar, dan bor, yang menghasilkan fluktuasi pada permukaan bagian yang diproses. Ini terjadi saat benda kerja dan alat pemotong bergetar pada frekuensi yang berbeda, dan dapat dipicu oleh banyak kondisi proses: pemegang alat, alat pemotong, penangkap bagian, dan kondisi mesin.
Getaran ini mungkin non-resonan, misalnya saat menggunakan alat yang aus tidak merata. Getaran non-resonan biasanya konstan selama siklus pemesinan dan biasanya memiliki penyebab mekanis yang mudah didiagnosis.
Saat Anda dengan benar menggabungkan alat, pemakaman benda kerja, strategi pemesinan, dan pengaturan mesin untuk menghasilkan getaran yang sama atau dekat dengan frekuensi alami mesin, Anda akan menemukan getaran yang disebabkan oleh resonansi. Jenis desakan ini hanya dapat terjadi pada titik tertentu dalam jalur alat, seperti di sudut cekung.
Jenis Desakan dalam Pemesinan-Desakan Alat dan Desakan Benda Kerja
Ada dua jenis desakan yang harus diperhatikan: desakan alat dan desakan benda kerja. Dengan Desakan Alat, mesin dan alat Anda mulai bergetar, yang kemudian ditransmisikan ke benda kerja.
Dengan desakan benda kerja, dinding benda kerja akan bergetar. Yang terakhir biasanya hanya terjadi saat menangani dinding tipis, tetapi dapat menyebabkan masalah lebih banyak dibandingkan Desakan Alat. Dalam artikel ini, kita akan fokus pada "desakan alat", tetapi Anda dapat mencoba menggunakan teknik yang sama untuk mengurangi "desakan benda kerja".
Mengapa Perlu Mengurangi Desakan?
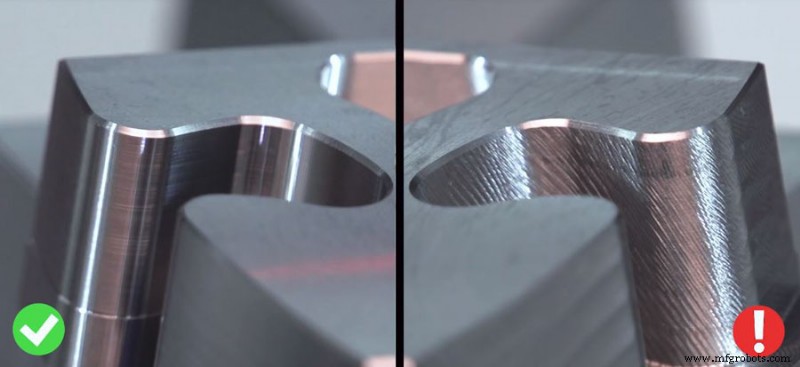
Desakan selama pemesinan dapat menyebabkan finishing permukaan yang tidak standar dan memendekkan umur alat. Tanda getaran akan terlihat pada permukaan yang diproses, biasanya menunjukkan pola gelombang atau tanda teratur. Getaran konstan dapat menyebabkan aus alat yang tidak merata bahkan kerusakan.
Getaran mesin CNC biasanya dapat didengar. Seorang mekanik berpengalaman akan dapat mengenali kapan desakan terjadi melalui suaranya yang unik.
Biasanya 100μm digunakan sebagai kriteria untuk menilai apakah getaran tersebut wajar. Jika amplitudo getaran pemotongan melebihi 100μm, dapat menyebabkan alat atau benda kerja longgar, dan frais tidak dapat dilanjutkan. Saat getaran kurang dari 100μm, meskipun pemesinan dapat dilakukan, akan ada tanda getaran yang jelas pada permukaan bagian, yang tidak diizinkan pada permukaan produk jadi. Oleh karena itu, getaran pemesinan harus dibatasi dalam rentang yang wajar.
Bagaimana Mengurangi Desakan dalam Pemesinan CNC?
1. Tentukan Jalur Alat yang Benar
Ini adalah langkah yang sangat penting dalam pemotongan. Menurut instruksi, pemotongan dapat dibagi menjadi pemotongan ke bawah dan pemotongan ke atas. Jika arah gaya pemotongan sesuai dengan arah klem benda kerja, getaran pada bagian yang membengkak dapat dihilangkan. Mesin frais CNC yang dilengkapi dengan bola atau baut bola, dan pusat pemesinan vertikal sangat membantu dalam menghilangkan desakan getaran selama pemesinan CNC.
Saat menggunakan jalur alat konvensional pada mesin frais CNC, tingkat keterlibatan alat akan bervariasi. Ini dapat menyebabkan gaya berlebihan diterapkan pada pemotong pada titik tertentu dalam jalur alat, yang dapat menyebabkan desakan. Menggunakan jalur alat penyisihan konstan atau mengurangi kedalaman pemotongan dapat membantu mengatasi situasi ini.
2. Potong dengan Benar
Saat mesin frais CNC menggunakan pemotong akhir panjang dan tipis untuk memotong rongga dalam, biasanya menggunakan pemotongan menyelam, di mana pemotong frais memasuki secara aksial seperti bor. Saat memotong rongga dalam, kelebihan panjang batang biasanya lebih dari 3 kali diameter batang alat. Hanya ketika getaran pemotongan tidak parah, penyesuaian parameter pemotongan mungkin efektif. Metode penyesuaian konvensional: kurangi kecepatan alat atau benda kerja, kurangi kedalaman pemotongan dan tingkatkan jumlah pemotongan per putaran. Selain itu, gunakan pisau dengan sudut maju dan mundur yang besar dengan pemecah sekaran ringan. Sudut cumbu pemotong sisipan adalah yang terkecil dalam pemotongan.
3. Pilih Alat Pemotong yang Tepat
Alat pemotong dapat sangat mempengaruhi desakan. Pertimbangan termasuk substrat, geometri, pelapisan dan rasio aspek yang benar. Programmer biasanya cenderung menggunakan alat terbesar yang dapat dimuat, tetapi ini mungkin bukan ukuran alat yang ideal. Alat panjang dan tipis lebih mudah bergetar (dan membengkak) daripada alat pendek dan gemuk. Oleh karena itu, pilih alat dengan diameter terbesar. Minimalkan jumlah alat yang menyisih dari pemegang alat, dan pastikan mereka diperketat dengan akurasi runout yang kuat. Menggabungkan beberapa alat dengan bentuk saluran variabel adalah cara efektif untuk mengurangi getaran.
Selain itu, penggunaan pisau tajam akan mengurangi gaya pemotongan mesin frais CNC, dan pemeliharaan yang tepat waktu dari stabilitas alat dan lingkungan pemrosesan adalah kondisi pemrosesan yang tidak dapat diabaikan.
Penting juga untuk secara terus menerus menerapkan tekanan alat atau muatan sekaran yang benar. Pada mesin frais CNC, saluran sekaran berlebihan dapat menyebabkan desakan. Sedikit saluran sekaran dan pemotong akhir dengan step variabel dapat digunakan untuk membantu mengurangi getaran resonan yang disebabkan oleh muatan sekaran.
4. Pemegang Alat yang Benar:
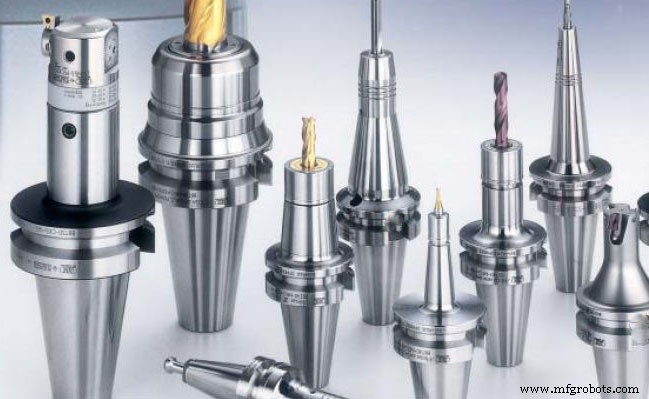
Pemegang alat biasa (side lock, chuck sudut ganda dan chuck ER standar) tidak dapat memberikan presisi atau kekakuan yang diperlukan untuk pemesinan berkinerja tinggi. Pilihan yang lebih baik adalah pemegang alat yang menggabungkan kontak muka dan kerucut untuk memberikan presisi tinggi dan kekakuan tinggi. Jenis penahan ini terlibat dengan permukaan presisi yang digiling dari poros saat kontak dengan kerucut, yang memberikan kekakuan tambahan yang diperlukan dan juga berkontribusi pada redaman. Seimbangnya semua alat harus dievaluasi, dan kualitas permukaan dapat ditingkatkan bahkan pada RPM yang lebih rendah.
5. Penanganan Benda Kerja yang Benar:
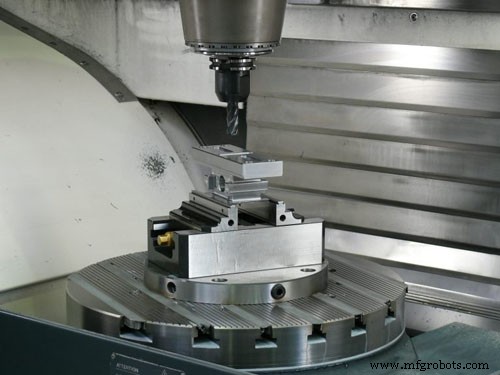
Jika bagian tidak diamankan dengan benar, bagian itu sendiri mungkin bergetar dan menyebabkan getaran. Periksa apakah chuck, gergaji, meja vakum atau alat penahan benda kerja lain memberikan tekanan yang cukup pada benda kerja. Coba gunakan paku benda kerja dengan ukuran yang tepat untuk memberikan tekanan klem pada bagian se merata mungkin.
Hindari klem hanya satu ujung bahan tipis panjang. Jika ini mungkin menjadi masalah, pertimbangkan untuk menggunakan paku benda kerja yang lebih besar atau paku lain pada mesin frais. Pertimbangkan untuk menggunakan tiang belakang atau bingkai pendukung stabil pada mesin bor.
Saat menggunakan bagian dinding tipis, getaran bagian penyerap getaran dapat sangat menantang. Salah satu cara untuk menyelesaikan masalah desakan jenis ini adalah menggunakan bahan pengisi untuk meningkatkan kekakuan bagian.
6. Pengaturan dan Pemeliharaan Mesin:
Mesin CNC harus ditempatkan pada lantai beton padat tanpa sabit, retak atau diskontinuitas lainnya. Lantai yang longgar, lunak, elastis atau rusak akan memperburuk getaran mesin CNC. Pengait yang terpasang dengan benar atau kaki yang disesuaikan dengan baik juga merupakan persyaratan dasar untuk mengurangi getaran.
Jika Anda ingin memelihara kualitas permukaan yang baik dan toleransi ketat pada mesin yang tidak dipelihara dengan baik, Anda perlu mengatasi masalah mekanis selain yang tercantum di sini. Jaga peralatan untuk selalu dipelihara secara teratur untuk memastikan performa optimal.



