Mengatasi Getaran dalam Pemesinan CNC Milling: Tips Ahli untuk Mengurangi Getaran & Meningkatkan Presisi
Getiran pemesinan adalah masalah umum dalam manufaktur CNC, yang mempengaruhi kualitas dan efisiensi proses, bagaimana mengurangi getaran dalam pemesinan CNC milling adalah konten utama yang akan kita bahas selanjutnya.
Apa itu Getiran Pemesinan?
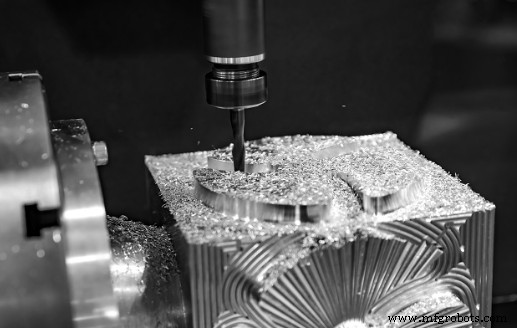
Getiran pemesinan, juga dikenal sebagai chatter, merujuk pada fenomena getiran dalam operasi pemotongan proses pemesinan seperti pemesinan CNC milling, turning, dan drilling, menyebabkan gelombang pada permukaan bagian yang diproses. Ini terjadi ketika benda kerja dan alat potong bergetar pada frekuensi yang berbeda. Dengan kata lain, bagian dan alat potong bergerak ke arah yang berbeda.
Mengapa Perlu Mengurangi Getaran Pemesinan CNC Milling?
Sebenarnya, getiran yang tepat dalam pemesinan CNC milling memiliki efek kecil pada kualitas pemesinan. 100 μ m sering dianggap sebagai kriteria untuk menilai apakah getaran tersebut layak. Jika amplitudo getiran pemotongan melebihi 100 μ m, alat atau benda kerja akan berisigo longsor, dan pemesinan tidak dapat dilanjutkan. Ketika getiran kurang dari 100 μ m, meskipun pemesinan dapat dilakukan, akan ada garis getaran yang jelas pada permukaan bagian, yang tidak diizinkan pada permukaan selesai. Oleh karena itu, getiran pemesinan harus dibatasi dalam rentang yang wajar.
Bagaimana Mengurangi Getaran dalam Pemesinan CNC Milling?
(1) Tentukan jalur alat yang tepat
Ini adalah langkah yang sangat penting untuk pemotongan. Pemesinan dapat dibagi menjadi down milling dan up milling berdasarkan arah. Jika arah gaya pemesinan konsisten dengan arah pemegang benda kerja, getiran bagian lentur dapat dihilangkan. Mesin pemesinan CNC milling, machining center vertikal yang terpasang bola atau ball screw sangat membantu untuk menghilangkan getaran pemesinan CNC milling dalam proses pemotongan.
(2) Pemotongan yang tepat
Ketika mesin pemesinan CNC milling menggunakan end mill panjang dan tipis untuk memesinan lubang dalam, seringkali mengadopsi plunge milling, di mana alat memakan arah aksial seperti bor. Saat memesinan lubang dalam, biasanya overhang batang panjang lebih dari 3 kali diameter batang alat. Penyesuaian parameter pemotongan mungkin efektif hanya ketika getiran pemotongan tidak serius. Metode penyesuaian umum: kurangi kecepatan putaran alat atau benda kerja, kurangi kedalaman pemotongan dan tingkatkan jumlah pemotongan per putaran. Selain itu, pisau dengan sudut rake depan dan sudut relief belakang besar digunakan bersama dengan ranchip ringan. Sudut wedge pisau adalah yang terkecil dalam pemesinan.
(3) Pilih alat yang tepat
Selain itu, menggunakan pisau tajam dapat mengurangi gaya pemotongan mesin pemesinan CNC milling, pemeliharaan tepat waktu alat dan stabilitas lingkungan pemrosesan adalah kondisi pemrosesan yang tidak dapat diabaikan.



