Panduan Pakar: Mengoptimalkan Injeksi Dinding Tipis untuk Kualitas dan Efisiensi Biaya
Injeksi plastik adalah proses manufaktur populer dan serbaguna yang memungkinkan perusahaan untuk melakukan produksi volume tinggi dengan biaya-per-bagian yang relatif rendah tanpa mengorbankan kualitas. Proses ini sangat dapat diulang dan mampu menghasilkan komponen kuat yang memenuhi persyaratan mekanis dan dimensi yang ketat.
Saat perusahaan perlu memproduksi bagian plastik dengan dinding tipis, seperti sebagian besar bagian mobil atau casing ponsel, mereka dapat beralih ke injeksi dinding tipis. Namun, Anda perlu sangat hati-hati saat merancang produk dengan dinding tipis, karena injeksi dinding tipis memperkenalkan tantangan baru. Dalam artikel ini, kami akan membahas dasar-dasar injeksi dinding tipis, aplikasi umum, dan beberapa tips desain injeksi agar Anda dapat memulai perjalanan dengan langkah yang tepat.
Apa itu Injeksi Dinding Tipis?
Injeksi dinding tipis adalah bentuk khusus dari injeksi yang memungkinkan produsen untuk membuat bagian yang lebih tipis dan lebih ringan tanpa mengorbankan integritas struktural. Dengan memilih injeksi dinding tipis daripada injeksi tradisional, perusahaan dapat menghemat bahan, meningkatkan produktivitas, mencapai biaya-per-bagian yang lebih rendah, dan mengurangi penggunaan bahan bakar serta emisi karbon terkait pengiriman.
Karena bagian plastik dinding tipis memiliki lebih sedikit bahan untuk didinginkan, waktu siklus jauh lebih cepat, mengurangi waktu pemasanan lead time. Faktanya, pengurangan signifikan ketebalan dinding kadang-kadang dapat memotong waktu siklus menjadi setengah, membantu perusahaan memproduksi produk ke tangan pelanggan lebih cepat dan menghemat biaya operasional. Selain itu, karena dinding yang lebih tipis berarti lebih sedikit plastik, perusahaan dapat menghemat uang ketika berbicara tentang bahan dan, dalam hal wadah dan kemasan, meninggalkan lebih banyak ruang kosong untuk produk.
Namun, injeksi dinding tipis datang dengan beberapa tantangan. Untuk satu, proses injeksi lebih rumit. Anda membutuhkan tekanan lebih tinggi dan kecepatan cetak lebih cepat untuk mengisi semua rongga tipis dengan bahan cair, menghindari pembekuan, dan memastikan bagian keluar sesuai harapan. Misalnya, sementara komponen dengan dinding standar dapat diisi dalam dua detik, bagian yang sama dengan dinding 25% lebih tipis mungkin perlu diisi dalam satu detik saja. Secara tambahan, Anda mungkin perlu mengambil langkah ekstra dan merancang gate dengan hati-hati untuk mempermudah ejeksi bagian.
Penggunaan Umum Injeksi Dinding Tipis dalam Manufaktur
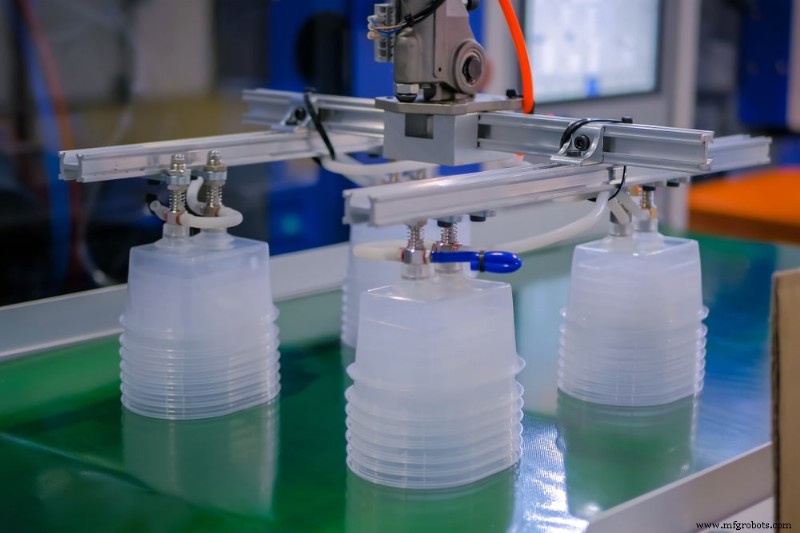
Produsen sering beralih ke injeksi dinding tipis ketika berbicara tentang kemasan plastik, karena dapat digunakan untuk menciptakan segala hal dari kemasan aman makanan hingga kemasan peralatan medis. Penggunaan umum lainnya dari injeksi dinding tipis termasuk komponen ponsel, tutup dan wadah plastik, casing elektronik, seringa, dan komponen peralatan medis. Bahkan industri otomotif, konstruksi, peralatan rumah tangga, dan penerbangan juga menggunakan injeksi dinding tipis untuk bagian dan rangkaian komponen.
Tips dan Trik Desain Injeksi Dinding Tipis
Dinding tipis sering menyebabkan masalah aliran bahan, yang dapat menyebabkan area yang tidak terbentuk. Masalah umum lainnya yang terkait dengan dinding tipis termasuk pendinginan tidak merata, deformasi, retak, konsistensi tekstur kosmetik, dan garis knit lemah atau titik fraktur.
Untuk menghindari masalah ini dan menciptakan bagian terbaik yang mungkin:
Perhatikan bahan Anda
Pilihan bahan selalu penting untuk injeksi, namun esensial saat membuat bagian dengan dinding tipis. Beberapa bahan, seperti policarbonat (PC), lengket, sehingga mengisi cetakan dengan dinding tipis sulit. Namun, beberapa termoplastik akan mengalir lebih mudah melalui bagian sempit cetakan, seperti polietilena padat (HDPE), polietilena rendah (LDPE), nylon (PA), dan polipropilena (PP). Silikon cair (LSR) juga terisi dengan mudah, meskipun mungkin meningkatkan risiko flash di sepanjang garis pemisah cetakan Anda.
Tidak ada satu bahan yang cocok untuk semua untuk injeksi dinding tipis, jadi pertimbangkan geometri bagian dan kebutuhan aplikasi Anda saat membandingkan bahan. Juga, cobalah untuk memilih bahan yang tidak akan mempercepat aus cetakan saat diinjeksi dengan kecepatan tinggi.
Pertimbangkan bahan cetakan Anda
Selain memikirkan bahan produk Anda, Anda perlu mempertimbangkan bahan cetakan dengan hati-hati. Sementara baja P20 sering digunakan dalam aplikasi injeksi konvensional, mungkin tidak cukup kuat untuk menahan tekanan tinggi, aus, dan erosi yang terkait dengan injeksi bagian dengan dinding tipis. Sebaliknya, Anda akan memerlukan bahan yang lebih kuat, seperti 718, H-13, D-2, atau baja tahan lainnya.
Penting untuk dicatat bahwa Anda mungkin akhirnya membayar 30%-40% lebih mahal untuk cetak terbuat dari bahan yang kuat dibandingkan satu terbuat dari P20. Namun, biaya tambahan ini dapat dengan mudah diimbangi oleh performa dan ketahanan cetakan yang meningkat.
Pastikan ketebalan dinding seragam
Jika memungkinkan, pastikan desain Anda memiliki ketebalan dinding seragam di seluruhnya. Ini akan memungkinkan pendinginan merata dan membantu mencegah deformasi, tanda tenggelam, garis aliran, dan short shots. Untuk hasil terbaik, simpan ketebalan dinding minimum 0,9 mm (0,0354 inci) atau lebih.
Tambahkan costeng atau siku penguat
Anda dapat menyertakan costeng dalam desain bagian Anda jika Anda perlu memperkuat bagian atau meningkatkan kekakuannya. Sementara costeng umumnya setengah ketebalan dinding yang mereka dukung, costeng Anda dapat setebal dinding jika dinding kurang dari 1 mm tebal. Namun, tanda tenggelam dan read through mungkin terlihat di tempat costeng berpotongan dengan dinding.
Costeng yang tidak dirancang dengan benar dapat menghasilkan deformasi, tanda tenggelam, ruang kosong, dan patah, yang menyebabkan lebih banyak masalah daripada manfaatnya. Untuk menghindari masalah ini, desain costeng menjadi 60% ketebalan dinding atau lebih kecil, simpan radius dasar kecil, jarak costeng tiga kali ketebalan dinding, dan sertakan sudut jemuran 1° atau lebih.
Jika Anda ingin memperkuat dinding costeng tipis Anda tanpa membuat costeng lebih tebal, tambahkan siku silang (atau costeng silang) dan ikuti seperangkat pedoman yang sama.
Sertakan radius
Sudut tajam tidak pernah baik dalam injeksi, karena dapat menyebabkan bagian menempel pada cetakan selama proses ejeksi. Mereka juga membutuhkan lebih banyak tekanan untuk diisi dan dapat menghasilkan ruang kosong jika tidak ada tekanan yang cukup, jadi penting untuk menyertakan radius dan membulatkan sudut dan tepi internal dan eksternal. Karena rongga cetakan sangat sempit dalam injeksi plastik dinding tipis, menghindari sudut dan tepi tajam bahkan lebih krusial untuk memastikan aliran bahan yang halus dan ejeksi yang bersih.
Perhatikan suhu
Suhu cetakan adalah kunci proses injeksi dan dapat sangat mempengaruhi bagaimana produk akhir terlihat dan terasa. Cetakan yang lebih panas memungkinkan plastik yang diinjeksi mengalir lebih mudah, menghasilkan kualitas permukaan yang lebih baik.
Saat berbicara tentang pendinginan, letakkan saluran pendingin non-lusin langsung di dalam blok inti dan rongga cetakan Anda untuk memastikan suhu permukaan cetakan Anda konsisten sebesar mungkin. Secara tambahan, cobalah untuk meningkatkan jumlah aliran pendingin melalui alat Anda, alih-alih menurunkan suhu pendingin, dan pastikan selisih suhu antara pendingin pengiriman dan pendingin kembali kurang dari 10° F.
Desain gate dengan hati-hati
Karena injeksi dinding tipis melibatkan kecepatan dan tekanan injeksi yang lebih tinggi, gate harus lebih besar dari dinding bagian untuk membantu meminimalkan aus gate dan geser bahan. Ini juga akan membantu mencegah atau menghilangkan pembekuan sebelum pemadatan tercapai. Jika gate Anda terhubung ke dinding tipis dengan pin titik, hot-drop, atau sprue, Anda dapat mengurangi stres di gate dan meningkatkan proses pengisian dengan menyertakan kolam gate.
Anda mungkin juga ingin meningkatkan sudut jemuran dari costeng penguat, tepi, dan busa, karena bagian plastik dinding tipis mengalami penurunan volume minimal.
Membuat Bagian Dinding Tipis dengan Fast Radius
Injeksi dinding tipis tidak hanya membantu perusahaan mengurangi berat bagian dan konsumsi bahan, namun juga dapat membantu mengurangi biaya dan waktu siklus. Namun, Anda perlu mengikuti tips dan trik ini untuk menghindari masalah aliran bahan, pendinginan tidak merata, dan masalah lainnya.
Mitra manufaktur berpengalaman seperti Fast Radius dapat membantu Anda melalui proses injeksi, dari desain hingga produksi. Saat bekerja dengan kami, kami dapat membantu Anda merancang alat cetak injeksi dan memproduksi bagian berkualitas dengan cepat dan hemat biaya. Plus, dengan mengunggah file bagian Anda ke situs web kami, desain Anda akan melalui analisis DFM instan untuk mengidentifikasi potensi masalah manufakturabilitas. Buat akun dan unggah desain bagian Anda atau hubungi kami hari ini untuk memulai proyek injeksi berikutnya Anda.



