Memilih Antara Cor Urethane dan Cetak Injeksi: Panduan Praktis DFM
Desain untuk manufaktur (DFM) melibatkan optimasi desain bagian sehingga produsen dapat memproduksi bagian berkualitas tinggi dengan biaya per unit yang terendam mungkin. Dengan mempertimbangkan metode manufaktur dan keterbatasannya, desainer dapat mengurangi waktu produksi, menghemat biaya, dan mencegah redesen yang luas.
Praktik terbaik DFM bervariasi tergantung pada produk yang Anda buat dan metode manufaktur yang Anda pilih. Sementara cetak injeksi dan cor urethane keduanya adalah teknologi cetakan yang dapat membuat bagian plastik cetak, mereka memiliki pedoman DFM yang berbeda. Berikut adalah semua yang perlu Anda ketahui.
Cor urethane vs. cetak injeksi
Sebelum memulai cetak injeksi bagian, alat cetak yang tepat perlu dirancang dan diproduksi melalui mesin CNC. Geometri bagian Anda akan secara langsung mempengaruhi alat cetak Anda, jadi jika Anda memiliki komponen yang kompleks, Anda akan memerlukan alat cetak yang kompleks. Bagian yang kompleks mungkin perlu menyisipkan aksi slide, lifter, atau core yang dapat dilepaskan ke dalam desain cetakan. Selama proses cetak injeksi, core dan cavitiy akan bersama. Plastik cair kemudian akan disuntikkan ke dalam alat cetak, didinginkan, mengeras, dan dikeluarkan untuk membuat bagian yang dapat digunakan.
Cor urethane dimulai dengan pola master yang dibuat melalui mesin CNC atau pencetakan 3D. Operator menempatkan pola master dalam kotak cetakan, mengisi kotak dengan silicone cair, dan kemudian mengkuringkannya. Setelah proses kuring selesai, cetakan dipotong menjadi dua untuk menghapus pola master. Yang tertinggal adalah cavitiy dalam bentuk bagian yang akan dicetak. Kemudian, cavitiy diisi dengan resin cor urethane dan ditempatkan dalam ruang vacum panas untuk kuring.
- Sementara kedua proses melibatkan pengisian cavitiy cetakan dengan material plastik, ada beberapa perbedaan utama antara cor urethane dan cetak injeksi.
- Cetakan untuk cetak injeksi sering terbuat dari baja atau aluminium, membuatnya jauh lebih tahan lama daripada cetakan silicone yang digunakan dalam cor urethane.
- Membuat cetakan cor urethane lebih murah daripada membuat satu untuk cetak injeksi. Cetakan injeksi kompleks dengan mudah dapat berharga puluhan ribu dolar, tetapi membuat cetakan cor urethane biasanya berharga ratusan hingga ribuan dolar.
- Sementara mungkin memakan waktu beberapa bulan untuk cetakan injeksi memasuki tahap produksi, cetakan cor urethane dapat diaturnya dalam kurang dari dua minggu.
- Cor urethane lebih toleran dengan ketebalan dinding dan undercuts daripada cetak injeksi.
Jika Anda merencanakan jalannya produksi volume tinggi atau memiliki toleransi yang ketat, pertimbangkan cetak injeksi. Cetakan logam lebih tahan lama dan kaku daripada cetakan silicone, dan logam akan terus memberikan kualitas bagian yang konsisten. Plus, Anda akan memiliki kontrol yang jauh lebih besar saat cetak injeksi dibandingkan dengan cor urethane. Tidak hanya produsen dapat mengontrol aliran material dan laju pendinginan, tetapi juga suhu dan lokasi injeksi saat cetak injeksi. Sementara biaya membuat cetakan untuk cetak injeksi mungkin tampak tinggi awalnya, itu menjadi hemat biaya saat dibagi di antara ribuan bagian.
Di sisi lain, cor urethane ideal saat mengembangkan prototipe atau mengeksekusi jalannya produksi volume rendah, karena alat cetak lunak menawarkan kecepatan, fleksibilitas, dan keterjangkauan. Jika Anda memiliki permintaan tinggi untuk produk Anda tetapi alat cetak permanen Anda belum siap, Anda dapat memulai produksi dengan cor urethane.
Top DFM concerns for urethane casting and injection molding
Ketika berkaitan dengan DFM untuk cor urethane atau cetak injeksi, Anda akan ingin mempertimbangkan toleransi, ketebalan dinding, dan undercuts.
Toleransi
Tidak ada proses manufaktur yang sempurna, jadi desainer dan insinyur mengizinkan variasi ini dengan menetapkan toleransi yang dapat diterima. Bagian dibandingkan dengan variasi pengukuran yang dapat diterima ini dari pengukuran dasar, jadi yang dimensinya mematuhi batasan ini akan dianggap dapat diterima. Yang memiliki variasi dimensi melebihi jumlah yang ditentukan dalam toleransi tidak akan berfungsi sesuai keinginan. Toleransi ini ditetapkan selama proses desain, dan mereka menentukan proses manufaktur mana yang dapat digunakan.
Mencapai toleransi yang ketat dengan cast urethane sangat sulit — jika tidak mustahil — karena cetakan terbuat dari silicone fleksibel yang dapat dipindahkan oleh beban vacum. Anda tidak boleh menggunakan cast urethane untuk memproduksi bagian Anda jika Anda memerlukan komponen yang sangat akurat.
Di sisi lain, cetakan injeksi logam menawarkan variasi yang lebih sedikit dalam ukuran yang diukur akhirnya, karena mereka tidak dapat bergerak sebesar itu. Namun, plastik cair menyusut saat pendingin, yang menyebabkan variasi kecil dalam ukuran yang diukur akhirnya bagian. Anda akan perlu menetapkan toleransi cetakan injeksi yang mencerminkan hal ini.
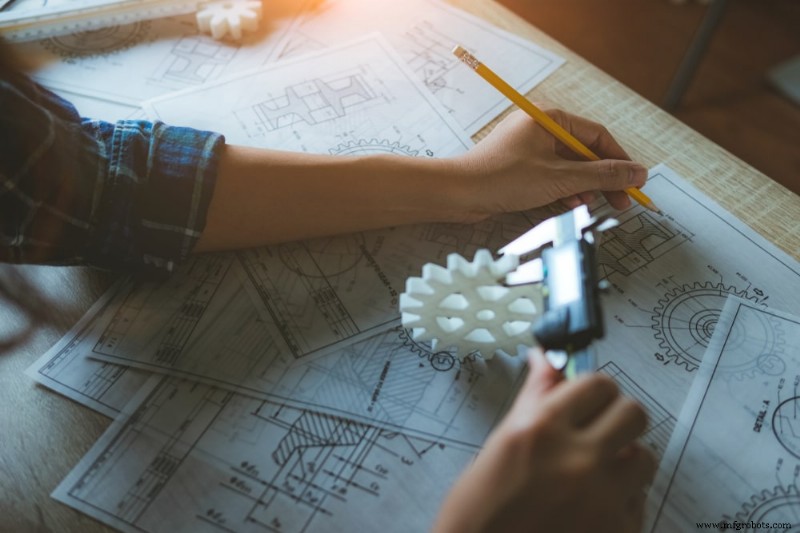
Under-tolerancing dapat lebih terjangkau, tetapi dapat mempengaruhi kegunaan, dan over-tolerancing lebih mahal dan memakan waktu. Dengan mengambil waktu untuk menemukan keseimbangan yang sempurna antara keduanya, Anda dapat memastikan bagian Anda dapat diandalkan, fungsional, dan cocok dengan bagian lain seperti yang diinginkan. Pertimbangkan fungsi bagian Anda, toleransi stacking, dan proses manufaktur serta rangkaian. Jika metode manufaktur yang Anda pilih tidak dapat memenuhi persyaratan toleransi Anda, Anda mungkin perlu menggunakan teknologi manufaktur yang berbeda. Anda juga dapat meredesain bagian Anda sehingga berfungsi dengan toleransi longgar.
Ketebalan dinding
Mempertahankan ketebalan dinding yang seragam penting karena meningkatkan konsistensi bagian terhadap bagian, meningkatkan distribusi stres, dan mengurangi biaya. Ketebalan dinding yang tidak konsisten atau tidak seragam dapat menghasilkan bengkok, sink mark, penyusutan, short shot, atau void dalam bagian cetak injeksi.
Ketebalan dinding ideal bagian tergantung pada ukuran, geometri, dan persyaratan struktural serta estetika. Untuk hasil terbaik, kami merekomendasikan ketebalan dinding untuk bagian cetak injeksi antara 1-4 mm. Memungkinkan untuk memiliki dinding dengan ketebalan bervariasi saat membuat bagian dengan cor urethane, meskipun Anda mungkin mengalami beberapa penyusutan atau deformasi selama kuring. Untuk kedua proses, terbaik untuk menjaga ketebalan dinding di bawah 5 mm.
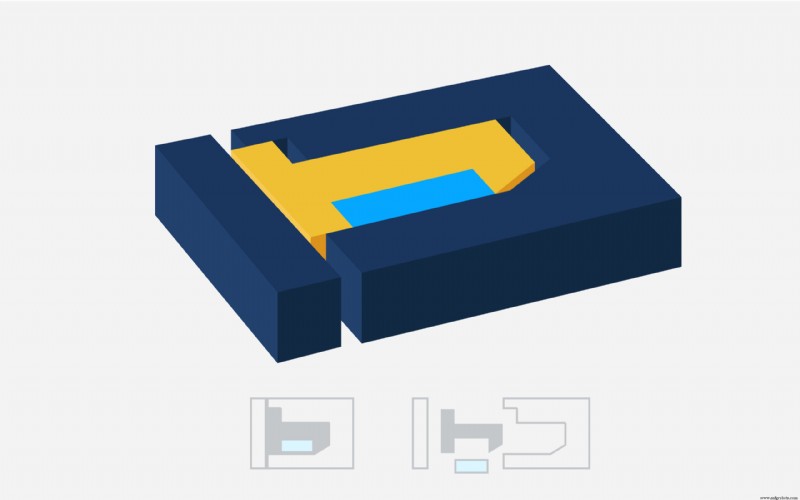
Setiap proyeksi atau indensi yang mencegah Anda untuk mengeluarkan bagian Anda dari cetakan satu bagian tanpa kerusakan dianggap sebagai undercuts. Dalam beberapa kasus, permukaan recess, gores, dan fitur overhang dapat membuat proses demolding sulit dan merusak bagian Anda. Kadang-kadang, fitur-fitur ini tidak akan menyebabkan kerusakan apa pun. Ini tergantung pada bagaimana Anda merancang dan mengorientasi fitur-fitur ini dan komponen Anda.
Undercuts
Dampak undercuts juga tergantung pada metode manufaktur Anda. Berkat fleksibilitas yang ditawarkan silicone cor urethane, Anda dapat dengan mudah membengkok dan meregang alat cetak keluar dari jalan untuk melepaskan bagian Anda jika Anda terjadi memiliki undercut. Hal yang sama tidak dapat dikatakan untuk alat cetak logam yang digunakan dalam cetak injeksi, yang jauh lebih kurang fleksibel. Produsen Anda mungkin perlu menambahkan aksi, membuat lubang atau slot di cetakan Anda, atau meredesain cetakan Anda dengan fitur yang paralel dengan sumbu tempat cetakan terpisah untuk memastikan bagian Anda dapat dikeluarkan. Ini menghasilkan alat cetak yang lebih kompleks dan lebih mahal.
Design for manufacturing with Fast Radius
Apakah Anda memilih cor urethane atau cetak injeksi, mengintegrasikan DFM ke dalam proses desain akan menurunkan biaya per bagian Anda dan menghemat waktu. Dengan mempertimbangkan metode manufaktur, toleransi, ketebalan dinding, dan undercuts saat merancang, Anda dapat meminimalkan ketidakrataan bagian dan mengoptimalkan proses produksi.
Tidak peduli proses manufaktur mana yang Anda pilih, Fast Radius dapat membantu Anda merancang untuk manufakturabilitas untuk memastikan Anda puas dengan kualitas dan biaya produk akhir. Tim ahli kami dapat menasihati Anda tentang toleransi dan ketebalan dinding yang tepat atau membantu Anda menentukan solusi undercut mana yang paling cocok untuk desain Anda. Hubungi kami hari ini untuk memulai.



