Mengoptimalkan Pengecoran Injeksi Volume Rendah: Praktik Terbaik untuk Presisi dan Efisiensi
Pengecoran Injeksi Volume Rendah adalah cara baru untuk melihat Pengecoran Injeksi konvensional yang telah dirintis. Selama waktu yang lama, ini telah dikaitkan dengan produksi massal dengan jumlah bagian mulai dari 500.000 hingga beberapa juta bagian. Namun, teknologi Kontrol Numerik Komputer baru, touch probes, dan inovasi lainnya telah memungkinkan kami untuk membuat tooling cetakan injeksi untuk batch bagian volume rendah.
Desain Tooling Pengecoran Injeksi
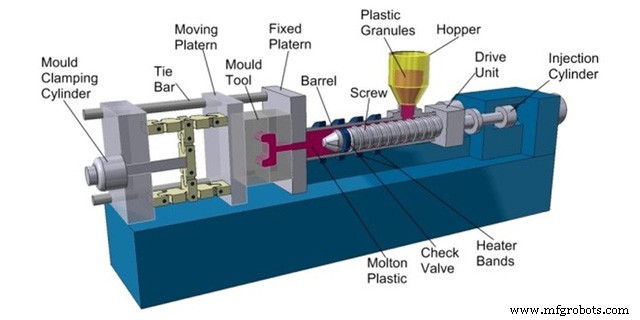
Pertama-tama, mari kita lihat bagaimana Pengecoran Injeksi konvensional dirancang untuk memahami apa yang kita ubah dalam proses untuk memindahkannya dari produksi massal ke area manufaktur volume rendah tersebut. Proses dan Alat yang digunakan untuk pengecoran injeksi konvensional dan pengecoran injeksi volume rendah sebenarnya cukup mirip.
Alat cetakan terdiri dari tiga elemen utama: cetakan injeksi yang membuat plastik cair mengambil bentuk yang diinginkan; sistem pengunci yang digunakan untuk memegang setengah cetakan bersama dan mencegah mereka bergeser dan menciptakan cacat langkah; Sistem pakan plastik. Sistem pakan berakibat terdiri dari screw pakan yang dikelilingi pemanas dan bunker dengan pelet plastik di dalamnya.
Proses Pengecoran Injeksi
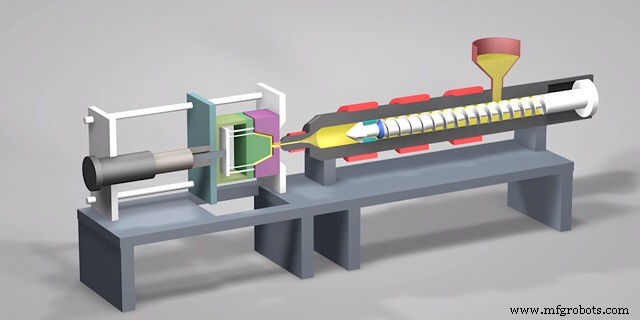
Proses dilakukan dengan cara berikut. Pelet jatuh dari bunker ke screw dan secara bersamaan dilelehkan dan dimasukkan ke dalam lubang cetakan. Lubang cetakan diisi dengan plastik cair sampai tekanan yang diperlukan tercapai. Setelah itu, ketika bagian cukup dingin, sistem pengunci membuka cetakan dan bagian dikeluarkan. Beberapa elemen yang tidak diperlukan dihapus secara mekanis dan proses dapat diatur ulang. Jika alur kerja telah diatur, memproduksi setiap bagian hanya memakan beberapa menit.
Pengecoran Injeksi Volume Rendah vs Proses Konvensional: Perbedaan
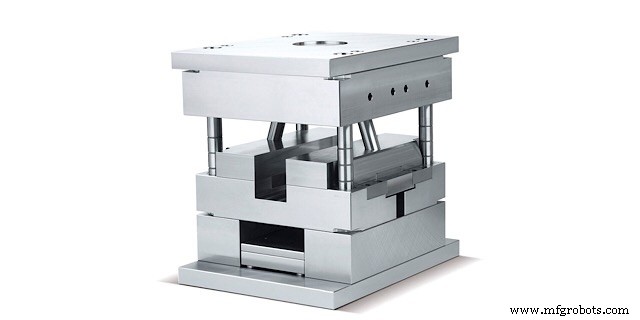
Jadi, sekarang Anda tahu cara kerja proses pengecoran injeksi konvensional tetapi apa perbedaannya dengan variasi cepat? Nah, bagian termahal dari sistem cetakan adalah cetakan, yang berisi lubang produk. Biasanya dibuat untuk bertahan. Baja keras khusus digunakan, mereka dipanaskan dan diproses untuk mendapatkan kekerasan, presisi, dan finishing permukaan bagian yang luar biasa. Jangan lupa, lubang sulit untuk dikerjakan karena alat besar tidak akan muat di mana-mana dan alat kecil mudah pecah. Setengah cetakan perlu cocok secara presisi satu sama lain atau bagian akan mengalami perpindahan di tengahnya.
Biaya cetakan baja keras yang dipanaskan adalah kolosal dan waktu untuk memproduksinya cukup signifikan. Hasil Pengecoran Injeksi adalah bagian yang hampir sempurna dalam hal kualitas, tetapi itu hanya menjadi menguntungkan saat biaya cetakan tersebar di atas volume besar produk yang dapat dihasilkannya.
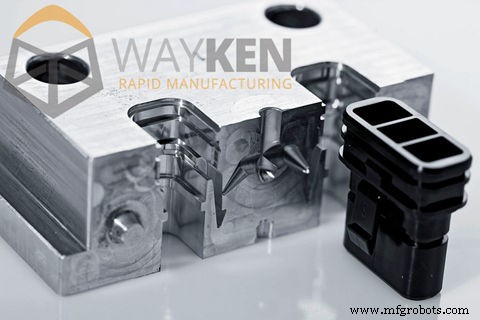
Jadi, itulah di mana pengecoran injeksi cepat hadir karena menyerang langsung kelemahan pengecoran injeksi konvensional. Pengecoran injeksi cepat, Anda lihat, bertujuan untuk menurunkan biaya cetakan. Biasanya terbuat dari logam yang lebih lembut (contohnya aluminium alloy) dan memiliki lebih banyak sambungan. Hasilnya cetakan menjadi jauh lebih murah tetapi bertahan lebih lama jadi sempurna untuk pengecoran injeksi volume rendah, biaya rendah.
Keuntungan Pengecoran Injeksi Cepat
Meskipun cetakan injeksi cepat cukup sulit untuk diproduksi. Tentu, lebih sulit daripada cetakan cetakan silicone atau pencetakan 3D. Namun, Pengecoran Injeksi Cepat memiliki sejumlah keuntungan yang tidak tersedia pada proses prototiping cepat lainnya.
Fitur yang Akurat
Cetakan injeksi terkena tekanan yang sangat tinggi. Ini mengakibatkan plastik di dalam cetakan menumpuk lebih padat di cetakan dibandingkan dengan teknik manufaktur volume rendah lainnya. Ini memungkinkan untuk memproduksi bagian dengan fitur yang sangat halus atau dinding tipis. Karena tekanan intensif, plastik mengisi lubang cetakan dengan lebih baik dan tidak tersisa gelembung udara.
Efisiensi yang Tingkat
Pengecoran injeksi itu sendiri dilakukan secara signifikan lebih cepat daripada proses pembuatan plastik lainnya. Setelah cetakan selesai, kurang dari satu jam diperlukan untuk setiap bagian untuk dicetak. Dan itu mengingat kualitas yang lebih tinggi dibandingkan proses lain. Selain itu, meskipun cetakan tidak cukup keras untuk jutaan injeksi, masih dapat menahan puluhan ribu injeksi.
Kekuatan yang Meningkat
Anda memiliki opsi untuk menggunakan filler (partikel kecil khusus untuk mengeras plastik) pada cetakan injeksi dalam prosedur pengecoran injeksi plastik. Filler membantu mengurangi densitas plastik saat dicetak dan juga membantu menambahkan lebih banyak kekuatan pada bagian setelah dicetak. Di bagian di mana bagian perlu kuat dan kokoh, pengecoran injeksi plastik memiliki sejumlah keuntungan yang tidak ditawarkan oleh proses cetakan lainnya. Mesin pengecoran injeksi memungkinkan produksi bagian yang sama dari berbagai bahan tanpa melakukan perubahan signifikan pada sistem.
Fleksibilitas yang Hebat
Pengecoran injeksi cepat dikenal karena fleksibilitas yang ditingkatkan. Lubang cetakan biasanya adalah bagian terpisah sehingga jauh lebih mudah untuk mengubah desain lubang cetakan jika perubahan diperlukan. Ini menjadikannya opsi yang baik untuk prototiping di tahap yang lebih akhir saat batch sampel produk diproduksi untuk tes kehidupan nyata. Selain itu, jauh lebih mudah untuk melakukan penyesuaian untuk cetakan aluminium daripada untuk baja yang dipanaskan.
Bahan Pengecoran Injeksi Volume Rendah
Pengecoran injeksi volume rendah meniru pengecoran konvensional dalam hal bahan. Aluminium alloy memiliki titik leleh dan stabilitas termal yang lebih tinggi daripada plastik industri apa pun yang digunakan di industri modern. Bahan pengecoran injeksi yang paling umum adalah Polipropilena (PP), Akrilonitril Butadien Stiren (ABS), Poliamida (Nylon), Polietilena Tinggi Densitas (HDPE), dan Polikarbonat (PC). Selain itu, fleksibilitas proses pengecoran injeksi memungkinkan satu cetakan digunakan untuk beberapa bahan plastik tanpa perubahan pada desain. Hanya parameter cetakan yang perlu diubah.
Desain untuk Pengecoran Injeksi Volume Rendah
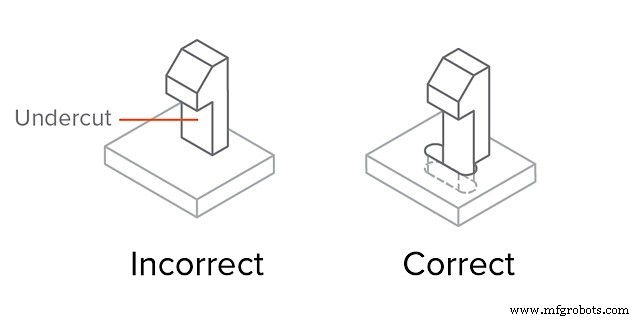
Desain untuk produksi bagian plastik volume rendah mirip dengan desain untuk proses konvensional. Poin utamanya adalah menjaga ketebalan dinding agar seragam untuk mencegah lubang tetapi pada saat yang sama mencegah ketebalan bagian terlalu besar. Masalah penting lainnya adalah untuk ingat elemen untuk pengeluaran bagian. Dinding vertikal harus 85-87 derajat daripada 90 dan setiap sudut tajam sebaiknya memiliki fillet. Masalah yang layak diperhatikan lainnya adalah undercut dan shutoffs. Itu pada dasarnya elemen yang melampaui dinding vertikal atau lubang vertikal. Elemen ini harus dicegah dengan segala cara. Lebih baik membuat lubang untuk mencegah undercut daripada membiarkan elemen tersebut utuh.
Analisis Biaya
Seperti yang sudah disebutkan, biaya awal utama dari proses injeksi terletak pada biaya cetakan dan biaya variabel terletak pada bahan. Poin kedua sangat sulit untuk diminimalkan karena Anda tidak benar-benar dapat menurunkan biaya bahan tanpa mengorbankan kualitas bagian dan limbah bahan dengan proses pengecoran injeksi adalah minimal. Namun, biaya awal dapat bervariasi untuk mencapai biaya pengecoran injeksi yang diinginkan.
Cara untuk mengontrol biaya awal terdiri dari kualitas dan ketahanan cetakan yang bervariasi. Jika kita memilih aluminium alloy yang lebih lembut untuk lubang cetakan, kemampuan pemesinan meningkat dan waktu tunggu menjadi jauh lebih pendek, namun, jumlah injeksi yang dapat ditahannya menurun. Selain itu, cetakan dapat dibuat menjadi perakitan yang terdiri dari lubang cetakan dan blok yang akan dipasang pada tooling cetakan. Dengan cara itu, Anda dapat memproduksi bagian cetakan secara bersamaan dan mengurangi waktu tunggu. Namun, kualitas bagian lebih buruk karena presisi sambungan tambahan yang lebih rendah. Pada dasarnya, Anda akan harus memilih di antara tiga parameter yang terkait: waktu tunggu, ketahanan cetakan, dan kualitas bagian.
Tentang Kami yang Bisa Dilakukan
Di WayKen, Anda dapat menikmati layanan pengecoran injeksi volume rendah untuk membantu Anda menciptakan bagian bahan spesifik dalam waktu hanya 2-5 minggu. Selain itu, jika Anda memanfaatkan pemesinan kecepatan tinggi, EDM, dan pilihan bahan yang luas, Anda akan mendapatkan bagian kompleks dan rumit Anda lebih cepat dan dengan biaya yang lebih rendah. Oleh karena itu, pengecoran injeksi cepat benar-benar ekonomis dan efisien.
Ada juga situasi di mana klien akan meminta kami untuk memberikan beberapa saran konstruktif yang lebih baik untuk produksi saat memberikan penawaran sehingga mereka dapat mengubah beberapa desain untuk membuat cetakan lebih mudah dilakukan dan bagian lebih mudah dikeluarkan dari cetakan. Misalnya, untuk ketebalan bagian jika terlalu tebal, kami akan menyarankan klien untuk membuatnya lebih tipis, atau ketika bagian keluar dari cetakan, bagian dengan ketebalan terlalu tebal akan menjadi susut, tetapi beberapa klien akan berpikir itu akan baik, maka kami akan membutuhkan sampel limit dari susut ini untuk pemeriksaan kualitas produksi massal di masa depan.



