Pengecoran injeksi undercut adalah proses yang digunakan untuk membuat bagian dengan bentuk dan fitur kompleks yang mencegah pengeluaran bagian dari cetakan tanpa kerusakan. Fitur undercut dalam pengecoran injeksi secara umum meningkatkan kompleksitas dan biaya terkait dari setiap desain. Untuk alasan ini, lebih baik untuk menghindarinya setiap kali mungkin.
Dalam artikel ini, kita akan menjelaskan secara detail kapan undercut akan terjadi dalam pengecoran injeksi dan berbagai metode yang digunakan untuk membuat undercut.
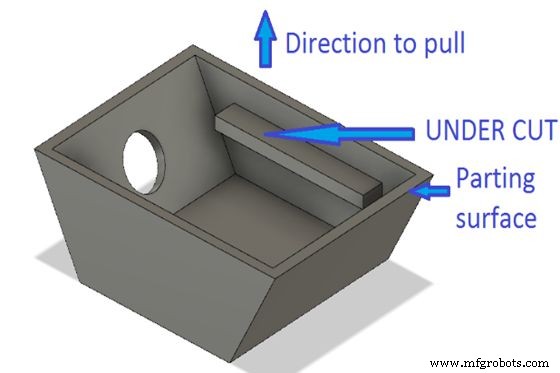
Situasi Apa yang Membuat Pengecoran Injeksi Undercut Diperlukan?
Ada banyak skenario di mana pengecoran injeksi undercut menjadi diperlukan, tetapi berikut adalah beberapa yang umum.
1. Insert Kustom
Dengan proses pengecoran injeksi undercut, Anda dapat membuat insert kustom yang cocok dengan bagian yang lebih besar. Ahli mesin sering menggunakan jenis insert ini di alat medis atau produk yang memerlukan pas yang akurat. Anda juga dapat menggunakan insert undercut sebagai alternatif untuk baut atau niot saat menyambungkan dua bagian.
2. Lubang Samping
Pengecoran injeksi undercut dapat membuat lubang samping yang sulit diproduksi dengan metode tradisional. Ahli mesin sering menggunakan lubang samping untuk memasang komponen atau menyatukannya dengan peralatan lainnya. Anda juga dapat menggunakannya untuk tujuan estetika, seperti menambahkan elemen desain atau ventilasi panas di dalam produk.
3. Silang Vertikal
Silang vertikal adalah penggunaan umum lainnya untuk pengecoran injeksi undercut. Silang ini biasanya ditemukan pada baut dan baut, tetapi Anda juga dapat menggunakannya sebagai bagian dari rangkaian tempat beberapa bagian perlu disilang bersama untuk bekerja dengan benar sebagai satu unit.
4. Pemasang Barb
Dalam kasus pemasang barb, bagian jantan perlu diundercut untuk membentuk bibir, memegang bagian betina pasangan pemasang barb.
5. Fitur Interlocking
Jika Anda merancang fitur interlocking, seperti lidah dan runcitan, Anda harus diundercut satu sisi lidah sehingga Anda dapat memasangkan sisi tersebut dengan runcitan pada bagian lain.
Tantangan yang Dihadapi Dengan Undercut dalam Pengecoran Injeksi
Tantangan utama pengecoran injeksi undercut berasal dari desain, pilihan bahan, dan persyaratan estetika dari bagian yang diproses.
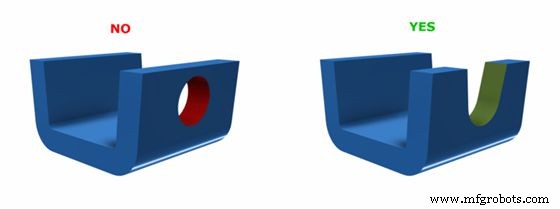
1. Kurangnya Sudut Samping
Semakin kompleks susunannya, semakin banyak masalah yang akan Anda temukan dengan desain undercut. Semua dimulai dari sana. Akan lebih baik untuk mengontrol sudut samping, sudut lubang cetakan, dan sudut kompleks lainnya untuk kinerja terbaik. Untuk mengurangi kemungkinan kesulitan dalam proses pengeluaran, Anda harus membuat lapisan pada muatan tangan dengan bahan yang tepat.
2. Kesulitan Mengeluarkan Bahan dari Cetakan
Mungkin sulit untuk menyertakan fitur undercut dalam beberapa bahan. Misalnya, beberapa bahan, termasuk plastik dengan pengisi kaca, lebih sulit untuk dikeluarkan dari cetakan. Menurut aturan umum, semakin keras bahan, semakin banyak kesulitan yang akan Anda hadapi dalam mengekstraknya. Oleh karena itu, gunakan sebanyak mungkin sudut samping saat menggunakan bahan yang lebih keras ini. Selain itu, solusi yang mungkin Anda gunakan untuk memaksimalkan pengecoran injeksi undercut Anda bergantung pada fleksibilitas dan elastisitas umum bahan.
3. Pertimbangan Estetika
Persyaratan estetika proyek dapat memberikan hambatan signifikan lainnya. Misalnya, opsi desain undercut yang dapat Anda gunakan akan memiliki keterbatasan tertentu jika Anda bekerja dengan komponen tempat Anda tidak ingin ada garis pemisahan yang terlihat pada bagian pengecoran injeksi atau kekhawatiran estetika lainnya. Anda kemudian akan harus menghadapi kesulitan tambahan.
Berbagai Cara Menggunakan Undercut dengan Sukses dalam Bagian Cetakan
Sukses dengan undercut memerlukan perubahan kecil pada cetakan dan tingkat keahlian yang tinggi. Beberapa desain yang dapat membantu meminimalkan cacat dan aus cetakan meliputi yang berikut.
1. Gunakan Insert yang Dimuat Tangan
Ahli mesin menggunakan insert yang dimuat tangan saat perlu menyertakan undercut dalam pemesinan untuk fitur yang menantang seperti bibir dengan sudut tajam. Mereka juga berguna ketika fitur tambahan seperti lubang yang ditempatkan secara canggih membuatnya mustahil untuk menggunakan solusi standar seperti bumpoff.
Untuk menggunakan insert yang dimuat tangan, operator memasukkan satu atau lebih potongan logam ke dalam cetakan sebelum menginjeksi plastik. Jumlah dan posisi potongan bergantung pada berapa banyak undercut yang dibutuhkan oleh bagian yang diproses. Potongan logam ini secara efektif menciptakan lubang cetakan karena mencegah plastik mengalir ke dalam ruang yang mereka tempati.
Setelah operator membuka cetakan setelah item dibuat, mereka harus mengambil insert yang dimuat tangan secara fisik. Kelemahannya adalah meningkatkan biaya dan waktu siklus pengecoran injeksi karena operator harus memuat dan melempar setiap lubang cetakan secara individu.
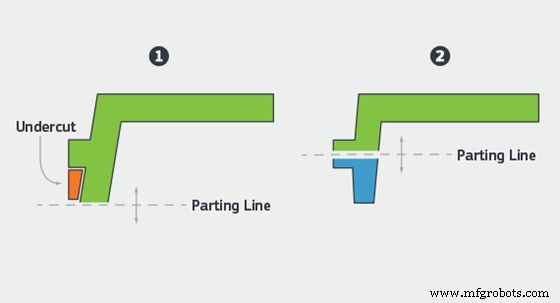
2. Penempatan Garis Pemisahan Bagian
Memindahkan garis pemisahan cetakan untuk tumpang tindih dengan undercut kadang-kadang adalah cara termudah untuk menangani undercut. Rasionalnya adalah ketika fitur terbelah menjadi dua oleh garis pemisahan, operator dapat melepaskan komponen dari cetakan tanpa perlu undercut. Ahli mesin dapat membuat garis pemisahan berserangkaian dengan metode ini untuk selaras dengan fitur yang berbeda, menghilangkan kebutuhan akan undercut. Namun, ada keterbatasan pada metode ini. Ini berkisar dari geometri dan properti aliran plastik.
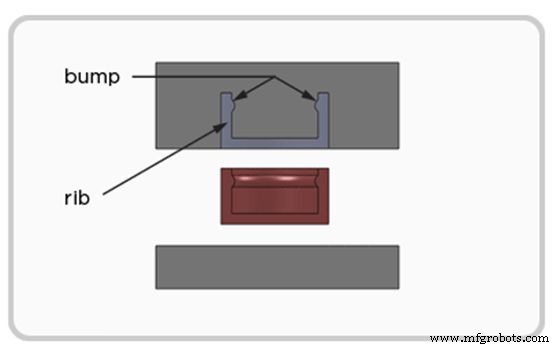
3. Insert Bumpoffs
Bump-offs adalah pilihan yang baik saat bekerja dengan kain fleksibel dan elastis. Proses hanya berbeda dari proses pengecoran injeksi standar dengan menambahkan satu insert. Operator menghapus insert ini terlebih dahulu setelah selesai prosedur. Vakuum yang ditinggalkannya memberikan komponen beberapa ‘ruang gerak.’ Setelah menghapus insert, mereka dapat mengambil bagian dari cetakan. “Ruang gerak” memungkinkan ahli mesin untuk membengkokkan bagian sedikit saat mengeluarkannya dari cetakan, meskipun dengan kehadiran undercut.
Meskipun bump-offs mungkin tampak relatif sederhana dari luar, menggunakannya memerlukan pertimbangan yang hati-hati atas beberapa hal. Pertama, bagian harus cukup elastis agar tidak patah saat operator mesin membenduknya. Juga, operator harus memastikan sudut pemimpin berkisar dari 30 hingga 40 derajat.
4. Side Actions
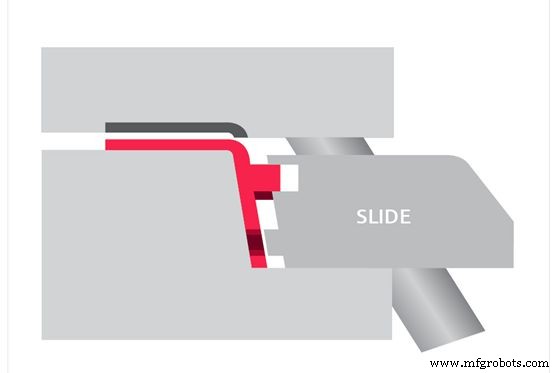
Dalam kasus di mana undercut tidak dapat dihindari, fitur side-action dapat membantu untuk menjaga bagian tetap fungsional. Side-action core adalah insert yang diperkenalkan sebelum plastik diekstrak ke dalam cetakan. Saat operator menginjeksi bahan ke dalam cetakan, ia tidak dapat mengisi volume yang ditempati oleh insert ini. Ahli mesin kemudian menggeser insert keluar setelah selesai proses cetakan.
Namun, berbeda dengan kasus bump-offs di mana ahli mesin menghapus insert sebelum bagian, mereka menghapus side-action cores setelah mengeluarkan bagian. Side actions juga bekerja paling baik dengan bahan keras yang tidak mudah menempel pada permukaan cetakan. Satu kekurangan side actions adalah setiap insert harus dirancang secara spesifik, membuat prosedur lebih kompleks.
5. Manfaatkan Shutoffs
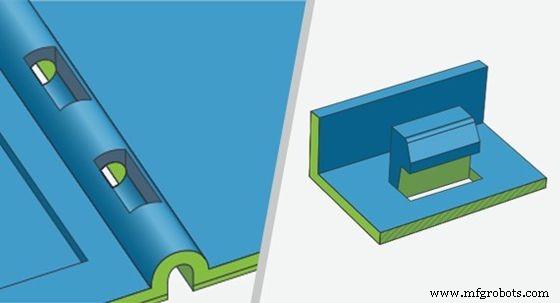
Ahli mesin menggunakan sliding shutoffs ketika fitur, seperti kait yang meluber dari sisi molding, tidak dapat dibuat dengan mudah oleh metode lain. Anda memasukkan sliding cutoff melalui lubang di dinding komponen utama untuk menghasilkan undercut dan kait. Setengah cetakan lainnya akan membuat fitur kait yang tersisa.
Masalah dengan sliding shutoffs adalah mereka harus sangat ketat. Ini karena Anda tidak boleh mengizinkan plastik berkembang di luar bentuk fitur jika Anda perlu menggunakannya sebagai dua bagian pasangan dari alat. Jika tidak, itu akan menyebabkan gesekan yang signifikan setiap kali Anda membuka dan menutup alat.
Selain itu, Anda harus membuat sudut samping pada setiap permukaan tersebut sekitar tiga derajat untuk mencegah kerusakan cetakan, yang akan secepatnya menghasilkan bagian cetakan dengan finishing yang tidak dapat diterima. Ini diperlukan karena kontak logam-ke-logam penuh tidak akan terjadi sampai cetakan sepenuhnya tertutup dan segel mekanis terbentuk di antara kedua wajah.
Aplikasi Undercut dalam Pengecoran Injeksi
Pengecoran injeksi undercut digunakan secara luas di banyak sektor karena kemampuannya untuk menghasilkan produk dengan fitur undercut. Kami telah memilih beberapa industri ini dan menjelaskannya di bawah ini.
Elektronik Konsumen
Dalam aplikasi ini, kita menggunakan metode lain untuk membentuk fitur seperti tombol dan flang yang sulit dicapai. Undercut juga digunakan untuk membuat lubang untuk komponen elektronik dalam elektronik konsumen seperti ponsel dan laptop.
Peralatan Medis
Menggunakan metode lain seperti pengecoran injeksi atau pemesinan, Anda dapat menggunakan undercut untuk membuat geometri kompleks yang tidak dapat Anda buat dengan mudah. Dalam peralatan medis seperti suntikan dan kateter, undercut menciptakan runcitan sepanjang panjangnya, memungkinkan mereka untuk berfungsi dengan benar.
WayKen Membantu Anda Memecahkan Masalah Undercut Secara Efektif
Proses pengecoran injeksi undercut dapat rumit dan memerlukan banyak pengalaman untuk dieksekusi dengan baik. Di WayKen, tidak peduli pengecoran injeksi undercut atau undercut dalam pemesinan, kami dapat menangani semua persyaratan undercut Anda dan memberikan hasil terbaik secara konsisten.
WayKen juga menyediakan layanan pengecoran injeksi prototipe dan tooling cepat berkualitas tinggi yang dirancang untuk mendapatkan produk Anda dikembangkan dengan cepat dan efisien. Hubungi kami untuk penawaran segera dan dapatkan DFM untuk membantu Anda mengoptimalkan desain bagian Anda dan meminimalkan kompleksitas apa pun.
Kesimpulan
Ada banyak alasan untuk menggunakan undercut dalam proses desain Anda. Pertama, mengidentifikasi moldability komponen Anda adalah vital saat merancang bagian apa pun untuk Pengecoran Injeksi. Baik desain dinding lurus atau undercut, Anda harus membangun geometri sesuai spesifikasi yang tepat untuk memungkinkan plastik mengalir dengan benar dan menghasilkan bagian dengan cacat minimal.
FAQ
Apa itu undercut dalam pengecoran injeksi?
Undercut dalam cetakan adalah cekungan atau membengkok dalam bentuk yang mencegahnya untuk ditarik dari cetakan satu bagian. Undercut pada bagian cetakan mencegah bagian untuk dikeluarkan langsung dari mesin pengecoran injeksi. Mereka dapat berupa undercut eksternal atau internal, dengan undercut eksternal di luar komponen dan undercut internal di dalamnya.
Apa itu proses undercut?
Saat mengekstrak komponen dari cetakan, Anda memerlukan beberapa mekanisme untuk menyesuaikan bagian cetakan yang menyentuh undercut untuk mengambil bagian dari cetakan karena bagian tidak dapat dilepaskan secara langsung tanpa alat. Ini adalah prosedur Undercut.
Apa itu “parting line” dalam pengecoran injeksi?
Garis pemisahan menunjukkan arah garis tarik cetakan atau titik di mana ahli mesin memisahkan dua setengah cetakan tanpa menyebabkan kerusakan pada bagian. Garis pemisahan biasanya berada di tengah bagian. Namun, ini berubah tergantung pada bentuk bagian.



