Produksi Baja Electric Arc Furnace: Proses, Manfaat, dan Dampak
Memahami Operasi Pembuatan Baja Electric Arc Furnace
Teknologi pembuatan baja Electric arc furnace (EAF) berusia lebih dari seratus tahun. Meskipun De Laval telah mematenkan furnace listrik untuk peleburan dan pemurnian besi pada tahun 1892 dan Heroult telah menunjukkan peleburan arc listrik ferro alloy antara 1888 dan 1892, EAF industri pertama untuk pembuatan baja hanya mulai beroperasi pada tahun 1900. Pengembangan cepat dan ada peningkatan sepuluh kali lipat dalam produksi dari 1910 hingga 1920, dengan lebih dari 500.000 ton yang diproduksi pada tahun 1920, meskipun ini masih hanya persentase sangat kecil dari produksi baja global pada saat itu. Awalnya, pembuatan baja EAF dikembangkan untuk menghasilkan grade baja khusus menggunakan bentuk padat umpan seperti sisa baja dan ferro alloy. Bahan padat pertama kali dilelehkan melalui peleburan arc langsung, dipurni dengan penambahan flux yang sesuai dan di-tapping untuk pemrosesan lebih lanjut. Fig 1 menunjukkan rencana dan tampilan potongan tipikal EAF
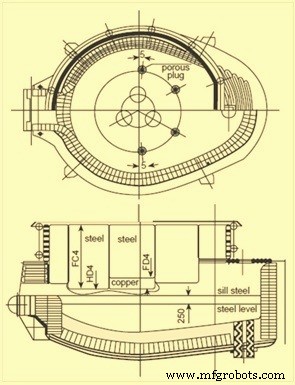
Fig 1 Tampilan rencana dan potongan tipikal EAF
Electric arc furnaces bervariasi kapasitas dari beberapa ton hingga sebanyak 400 ton, dan pabrik peleburan baja dapat memiliki satu furnace atau hingga tiga atau empat. Secara singkat, furnace ini meleleh baja dengan menerapkan arus AC pada charge sisa baja melalui elektroda grafit. Ini memerlukan jumlah listrik yang luar biasa. Proses peleburan melibatkan penggunaan jumlah energi yang besar dalam waktu singkat dan dalam beberapa kasus proses ini telah menyebabkan gangguan di jaringan listrik. Gangguan ini biasanya dikenal sebagai ‘flicker’ (ketidakteraturan singkat dalam tegangan satu pecahan dari siklus 50 -60 Hz), dan ‘harmonics’ (ketidakteraturan yang cenderung terjadi dalam pola repetitif terhadap siklus 50-60 Hz). Hanya sekitar tiga puluh hingga tiga puluh lima tahun yang lalu, waktu tap to tap lebih dari tiga jam cukup umum dan penggunaan daya spesifik sering di atas 700 kWh/ton, hampir dua kali lipat kebutuhan termodinamis (350-370 kWh/ton).
EAF beroperasi sebagai proses peleburan batch yang menghasilkan batch baja cair. Siklus operasi EAF disebut siklus tap to tap atau heat dan terdiri dari komponen (i) pengisian furnace, (ii) fase peleburan, (iii) fase pemurnian, (iv) operasi deslagging, (v) tapping baja cair, dan turnaround furnace.
Waktu tap to tap biasanya kurang dari 60 menit di EAF modern. Beberapa operasi furnace twin shell mencapai waktu tap to tap 35 hingga 40 menit.
Pengisian Furnace
Langkah awal dalam produksi heat di EAF adalah memilih grade baja yang akan dibuat. Scrap bucket di yard sisa baja disiapkan untuk memenuhi spesifikasi grade ini. Persiapan scrap bucket untuk pengisian adalah operasi penting, tidak hanya untuk memastikan peleburan kimia yang tepat tetapi juga memastikan kondisi peleburan yang baik. Sisa baja harus ditumpuk di bucket menurut ukuran dan densitas untuk mempromosikan pembentukan cepat kolam baja cair di hearth sambil memberikan perlindungan untuk dinding samping dan atap dari radiasi arc listrik. Pertimbangan lain meliputi peminimalan cave-ins sisa baja yang dapat memecah elektroda dan memastikan potongan sisa besar dan berat tidak terletak langsung di depan port pembakar yang menghasilkan blow back nyala ke panel pendingin air.
Charge dapat mencakup kapur dan karbon atau ini dapat diinjeksi ke dalam furnace selama heat. Di banyak tempat praktiknya adalah menambahkan beberapa kapur dan karbon di scrap bucket dan melengkapinya dengan injeksi bahan-bahan ini.
Heat baru di EAF dimulai dengan pengisian sisa baja. Atap dan elektroda diangkat dan diayunkan ke sisi furnace sehingga krane pengisian dapat berpindah dan meletakkan bucket penuh sisa baja di atas furnace. Dasar bucket biasanya berbentuk clam shell. Bucket terbuka dengan menarik dua segmen di dasar bucket dan sisa baja jatuh ke dalam furnace. Krane pengisian menghapus scrap bucket dan atap serta elektroda diayunkan kembali ke tempat di atas furnace.
Jumlah bucket charge sisa baja yang diperlukan untuk menghasilkan heat baja tergantung terutama pada densitas sisa baja dan volume furnace. Furnace modern dirancang untuk beroperasi dengan minimum back-charges. Ini menguntungkan karena waktu pengisian adalah waktu mati (furnace tanpa power-on dan sehingga tidak meleleh). Meminimalkan waktu mati membantu memaksimalkan produktivitas EAF. Selain itu, sekitar 10 -20 kWh/ton energi hilang setiap kali atap furnace dibuka. Di banyak furnace 2 hingga 3 bucket sisa baja per heat diharapkan dengan pencampuran sisa baja untuk memenuhi persyaratan ini. Beberapa operasi mencapai satu bucket charge. Dalam hal DRI (direct reduced iron) atau HBI (hot briquetted iron), pengisian terus-menerus dengan bantuan hopper biasanya dilakukan. Operasi pengisian terus-menerus dengan sisa baja juga dapat dicapai melalui ‘Consteel’ atau shaft furnace.
Fase Peleburan
Setelah pengisian EAF, atap dan kemudian elektroda diturunkan untuk memukul arc pada sisa baja. Ini memulai fase peleburan dari heat. Fase peleburan adalah jantung operasi EAF.
EAF adalah peralatan pelebur yang sangat efisien dan desain modern didasarkan pada pemaksimalkan kapasitas peleburannya. Peleburan dilakukan dengan menyuplai energi ke dalam ruang interior furnace. Energi ini dapat listrik atau kimia. Energi listrik disuplai melalui elektroda grafit dan biasanya memiliki kontribusi yang sangat besar dalam fase peleburan. Awalnya, intermediate voltage tap dipilih hingga elektroda membor ke dalam sisa baja. Biasanya, sisa ringan diletakkan di atas charge untuk mempercepat bore-in. Sekitar 15 % sisa baja dilelehkan selama periode bore-in awal yang terdiri dari beberapa menit. Setelah ini, elektroda menembus sisa baja dengan cukup dan kemudian long arc (high voltage) tap digunakan tanpa takut pada kerusakan radiasi pada atap. Long arc memaksimalkan transfer daya ke sisa baja dan kolam baja cair terbentuk di hearth furnace.
Pada awal fase ini, arc tidak teratur dan tidak stabil. Perubahan lebar dalam arus diamati yang diikuti dengan gerakan cepat elektroda. Saat lingkungan furnace memanas, arc stabil. Setelah kolam cair terbentuk, arc menjadi cukup stabil dan rata-rata input daya meningkat.
Energi kimia disuplai dari banyak sumber yang meliputi pembakar oxy-fuel dan lonceng oksigen. Pembakar oxy-fuel membakar gas bahan bakar menggunakan oksigen (O2) atau udara yang kaya oksigen. Panas ditransfer ke sisa baja oleh radiasi nyala dan konveksi oleh produk panas pembakaran. Panas ditransfer di dalam sisa baja oleh konduksi. Potongan sisa yang lebih besar membutuhkan waktu lebih lama untuk meleleh ke dalam bath daripada potongan yang lebih kecil. Dalam beberapa kasus, O2 diinjeksi melalui lonceng pipa yang dapat dikonsumsi untuk memotong potongan sisa yang lebih besar.
Setelah kolam cair terbentuk di furnace, O2 biasanya dilonsongkan langsung ke dalam bath cair. O2 ini bereaksi dengan beberapa elemen dalam bath seperti aluminium (Al), silicone (Si), mangan (Mn), fosfor (P), karbon (C), dan besi (Fe) dll. Reaksi ini bersifat eksotermis dan menyuplai energi tambah membantu peleburan sisa baja. Oksida logam yang terbentuk pergi ke dalam slag. Reaksi O2 dengan C dalam bath menghasilkan karbon monoksida (CO), yang membakar di furnace jika ada cukup O2, dan/atau dihembuskan melalui sistem evakuasi langsung di mana dibakar dan diangkut ke sistem kontrol polusi. O2 lancing juga dilakukan di akhir pelepasan untuk menurunkan tingkat C bath ke tingkat yang diinginkan saat tapping.
Setelah cukup sisa baja telah dilelehkan untuk menampung charge kedua, proses pengisian diulang. Setelah charge sisa akhir dilelehkan, dinding samping furnace terpapar radiasi intens dari arc listrik. Akibatnya, tegangan perlu diturunkan. Secara alternatif, penciptaan slag bergelembung memungkinkan arc ditanam dan ini melindungi cangkang furnace. Selain itu, sejumlah besar energi tersimpan dalam slag dan ditransfer ke bath resulting in improvement in the energy efficiency of the EAF.
Setelah charge sisa akhir sepenuhnya dilelehkan, kondisi flat bath tercapai. Pada titik ini, biasanya sampel suhu bath dan bath diambil. Analisis komposisi bath memungkinkan operator furnace untuk menentukan jumlah O2 yang perlu ditiup selama pemurnian. Pada titik ini, operator juga mulai membuat persiapan untuk penambahan ferro alloy saat tapping. Kuantitasnya difinalisasi setelah periode pemurnian.
Fase Pemurnian
Dalam fase pemurnian, pengeluran Al, Si, Mn, C, P dan sulfur (S) dari baja dilakukan. Operasi pemurnian dilakukan setelah fase peleburan setelah kondisi flat bath tercapai.
Reaksi pemurnian bergantung pada ketersediaan O2. Elemen yang akan dikeluarkan selama pemurnian memiliki affinasi untuk O2 yang lebih tinggi daripada affinasi C untuk O2. Oleh karena itu O2 secara preferensial bereaksi dengan elemen ini untuk membentuk oksida yang terapung dan pergi ke dalam slag. Di EAF modern yang beroperasi dengan hot heel cair baja dan slag yang tersisa dari heat sebelumnya, O2 ditiup ke dalam bath hampir seluruh periode heat. Akibatnya, beberapa operasi peleburan dan pemurnian terjadi secara bersamaan.
Tingkat P dan S yang lebih tinggi dalam charge furnace daripada yang diperlukan dalam baja menurut spesifikasi, harus dikeluarkan. Biasanya kondisi yang menguntungkan untuk pengeluran P adalah kebalikan dari yang diperlukan untuk pengeluran S. Oleh karena itu setelah elemen ini pergi ke dalam fase slag, dapat kembali ke dalam baja.
P retensi dalam slag bergantung pada suhu bath, dasaritas slag, dan tingkat FeO dalam slag. Pada suhu tinggi atau tingkat FeO rendah, P kembali dari slag ke dalam bath. P pengeluran biasanya dilakukan dalam heat secepat mungkin. Praktik hot heel sangat bermanfaat untuk pengeluran P karena O2 dapat dilonsongkan ke dalam bath saat suhunya masih cukup rendah. Di awal heat, slag juga mengandung tingkat FeO yang tinggi yang dialihkan dari heat sebelumnya sehingga membantu pengeluran P. Dasaritas slag yang tinggi (rasio CaO/SiO2) juga bermanfaat untuk pengeluran P tetapi diperlukan hati-hati untuk tidak memenuhi slag dengan kapur. Ini dapat menyebabkan peningkatan viskositas slag, yang pada gilirannya membuat slag kurang efektif. Terkadang fluorspar (CaF2) ditambahkan untuk membantu melembutkan slag. Stirring bath dengan gas inerte juga bermanfaat karena memperbarui antarmuka slag/metal sehingga meningkatkan kinetika reaksi. Secara umum, jika tingkat P rendah adalah persyaratan untuk grade baja tertentu, sisa baja dipilih untuk memberikan tingkat rendah pada melt-in. Partisi P dalam slag terhadap P dalam bath biasanya berkisar dari 5 hingga 15. Secara umum P dikurangi 20 % hingga 50 % di EAF.
Sulfur dikeluarkan terutama sebagai sulfida yang terlarut dalam slag. Partisi S antara slag dan metal bergantung pada kimia slag dan menguntungkan pada tingkat oksidasi baja yang rendah. Pengeluran S di EAF sulit terutama dalam praktik modern di mana tingkat oksidasi bath cukup tinggi. Secara umum rasio partisinya antara 3 hingga 5 dalam operasi EAF. Biasanya lebih efektif untuk melakukan desulfurisasi selama fase reduksi pembuatan baja. Ini berarti desulfurisasi dilakukan tepat sebelum tapping (di mana slag calcium aluminate dibangun) dan selama operasi ladle furnace. Untuk kondisi reduksi di mana bath memiliki aktivitas O2 yang jauh lebih rendah, rasio distribusi untuk S antara 20 dan 100 dapat dicapai.
Kontrol konstituen metalik dalam bath penting untuk memenuhi persyaratan spesifikasi baja. Biasanya, operator EAF mengarahkan konstituen ini pada tingkat yang lebih rendah dalam bath daripada yang ditentukan untuk produk akhir. O2 bereaksi dengan Al, Si dan Mn untuk membentuk oksida logam, yang merupakan konstituen slag. Logam ini cenderung bereaksi dengan O2 sebelum C. Mereka juga bereaksi dengan FeO resulting in a recovery of Fe units in the bath. Contoh ditunjukkan dalam persamaan berikut.
Mn + FeO = MnO + Fe
Mn biasanya dikurangi ke tingkat sekitar 0,06 % dalam bath.
Reaksi C dengan O2 dalam bath untuk menghasilkan CO penting karena menyediakan bentuk energi yang lebih murah ke bath, dan melakukan beberapa reaksi pemurnian penting. Di EAF modern, kombinasi O2 dengan C dapat menyuplai sekitar 30 % hingga 40 % dari input energi bersih ke furnace. Evolusi CO sangat penting untuk slag foaming. Di kombinasikan dengan slag dasar, gelembung CO terjebak dalam slag menyebabkan slag melembung dan membantu menutup arc listrik. Ini memberikan efisiensi termal yang sangat ditingkatkan dan memungkinkan furnace beroperasi pada tegangan arc tinggi bahkan setelah flat bath tercapai.
Gas yang terlarut, terutama hidrogen (H2) dan nitrogen (N2), adalah kekhawatiran bagi pembuat baja. Penyembunyian arc juga membantu mencegah N2 terpapar ke arc di mana dapat disosiasikan dan masuk ke dalam baja. Jika CO terbentuk dalam bath baja, ini membantu menyisir N2 dan H2 dari baja. Tingkat N2 dalam baja rendah hingga 50 ppm dapat dicapai di furnace sebelum tapping. Tapping bawah bermanfaat untuk mempertahankan tingkat N2 rendah karena tapping cepat dan aliran tap yang ketat dipertahankan. Potensi O2 yang tinggi dalam baja bermanfaat untuk tingkat N2 rendah dan heat harus di-tapping terbuka alih-alih membunuh heat. Pada 1600 deg C, kelerengaan maksimum N2 dalam Fe murni adalah 450 ppm. Biasanya, tingkat N2 dalam baja saat tapping berkisar sekitar 80 hingga 100 ppm. Decarburization juga bermanfaat untuk pengeluran H2. Telah ditunjukkan bahwa decarburizing pada laju 1 % per jam dapat menurunkan tingkat H2 dalam baja dari 8 ppm menjadi 2 ppm dalam 10 menit.
Di akhir pemurnian, pengukuran suhu bath dan sampel bath diambil. Jika suhu terlalu rendah, daya dapat diberikan ke bath. Suhu rendah bukan masalah besar di pabrik peleburan baja modern di mana penyesuaian suhu dilakukan di ladle furnace.
Operasi Deslagging
Operasi deslagging dilakukan untuk menghapus impuritas dalam bentuk slag dari furnace. Tijdens operasi peleburan dan pemurnian, beberapa elemen yang tidak diinginkan dalam bath teroksidasi dan masuk ke dalam slag. Menguntungkan untuk menghapus sebanyak mungkin P ke dalam slag secepat mungkin dalam heat. Furnace miring ke belakang dan slag dituang keluar dari furnace melalui pintu slag. Penghapusan slag menghilangkan kemungkinan P reversion.
Selama operasi slag foaming, C diinjeksi ke dalam slag tempat mengurangi FeO menjadi metallic Fe dan dalam proses menghasilkan CO yang membantu slag melembung. Jika slag P tinggi belum dihapus sebelum langkah operasi ini, P reversion biasanya terjadi. Selama slag foaming, slag dapat meluap dari tingkat sill di EAF dan mengalir keluar dari pintu slag.
Komposisi tipikal slag EAF adalah CaO -45 % hingga 58 %, SiO2 – 5 % hingga 15 %, FeO- 10 % hingga 28 %, MgO 5% hingga 8%, dan MnO – 2 % hingga 5 %. Selain itu juga mengandung CaF2, S, dan P.
Tapping Baja Cair
Setelah komposisi dan suhu baja yang diinginkan tercapai di furnace, lubang tap dibuka, furnace miring, dan baja dituang ke dalam ladle teeming untuk transfer ke unit pembuatan baja sekunder. Tijdens proses tapping, penambahan ferro alloy dilakukan berdasarkan analisis bath dan grade baja yang diinginkan. Agen deoksidasi ditambahkan ke dalam baja untuk menurunkan kandungan O2 sebelum pemrosesan lebih lanjut. Deoksidator umum adalah Al, ferrosilicon dan silico manganese. Saat membuat heat baja C minimum slag carry over diharapkan. Slag cover baru dibangun selama tapping. Untuk operasi ladle furnace, slag calcium aluminate adalah pilihan yang baik untuk kontrol S. Senyawa pembentuk slag ditambahkan di ladle pada tapping sehingga slag cover terbentuk sebelum transfer ke ladle furnace.
Turnaround Furnace
Turnaround furnace adalah periode antara penyelesaian tapping dan furnace siap untuk pengisian untuk heat berikutnya. Selama periode ini, elektroda dan atap diangkat dan liner furnace diperiksa untuk kerusakan refraktori. Jika diperlukan, perbaikan dilakukan pada hearth, slag line, lubang tap, dan spout. Dalam hal furnace dengan tapping bawah, lubang tap diisi dengan pasir. Perbaikan furnace dilakukan menggunakan refraktori monolitik campuran gunning. Penggunaan yang meningkat dari panel pendingin air di EAF telah mengurangi jumlah patching atau fettling antara heat. Di banyak pabrik peleburan baja, dasar furnace diganti dengan dasar cadang secara teratur (2 hingga 6 minggu). Pemeliharaan hearth dari dasar yang diganti dilakukan secara off-line. Ini mengurangi waktu off daya untuk EAF dan memaksimalkan produktivitas furnace. Waktu turnaround furnace biasanya periode waktu mati (power off) terbesar dalam siklus tap to tap. Dengan kemajuan praktik furnace ini telah dikurangi dari 20 menit menjadi kurang dari 5 menit di beberapa furnace yang baru diinstal.
Heat Balance dari EAF
Butuh minimum teoritis 300 kWh/ton untuk peleburan sisa baja. Untuk memberikan superheat di atas titik pelerahan 1520 deg C membutuhkan energi tambah dan untuk persyaratan suhu tapping tipikal, total energi teoritis yang diperlukan biasanya berada dalam rentang 350 hingga 370 kWh/ton. Namun, efisiensi pembuatan baja EAF berkisar antara 51 % hingga 64 % dan sebagai hasilnya total energi ekivalen input biasanya berada dalam rentang 550 hingga 700 kWh/ton di furnace modern. Energi ini dapat disuplai sebagai energi listrik, melalui pembakar oxy-fuel dari berbagai sumber bahan bakar, dan oleh reaksi kimia. Distribusi energi sangat bergantung pada biaya bahan dan konsumsi lokal dan unik untuk operasi pabrik peleburan tertentu. Diagram heat balance tipikal EAF ada di Fig 2.
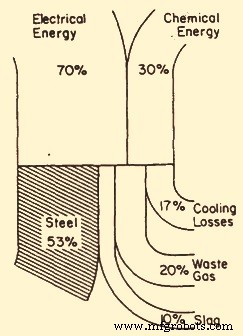
Fig 2 Diagram heat balance tipikal untuk EAF
Konsumsi energi sangat bergantung pada operasi individual dan bervariasi secara signifikan dari satu pabrik ke pabrik lain. Faktor seperti komposisi bahan baku, laju input daya, dan praktik operasi (e.g. post-combustion, preheating sisa baja) dapat sangat mempengaruhi balance energi. Dalam operasi EAF yang menggunakan sejumlah besar charge carbon atau bahan feed high carbon, hingga 60 % energi yang terkandung dalam off gas mungkin bersifat kalorik karena kuantitas besar karbon monoksida yang tidak terbakar. Pemulihan energi ini di EAF dapat meningkatkan input energi sebesar 8 hingga 10 %. Oleh karena itu penting untuk mempertimbangkan faktor-faktor ini saat mengevaluasi balance energi untuk operasi furnace tertentu.



