Roll Pabrik Pemanggilingan Premium & Bengkel Rol – Solusi Ahli untuk Kinerja dan Daya Tahan
Roll Pabrik Pemanggilingan dan Bengkel Rol
Roll merupakan bahan konsumsi utama dan sangat mahal dalam pabrik pemanggilingan. Digunakan untuk menggiling baja di pabrik pemanggilingan, kinerjanya bergantung pada banyak faktor, termasuk bahan yang digunakan dan beban yang ditangguna selama pelayanan. Desain roll dipengaruhi oleh batasan beban pemanggilingan, kekuatan roll, dan torsi yang tersedia untuk pemanggilingan. Dalam pemiggilingan datar, desain juga dipengaruhi oleh tunjangan untuk lenturan roll dan cambering roll. Desain roll harus memperhitungkan beban dan torsi yang diperlukan untuk setiap pass. Selain itu, roll harus memastikan bahwa dimensi fisik dan bahan roll mampu menahan beban paling berat yang timbul selama urutan pemiggilingan. Faktor penting lainnya terkait umur roll adalah sifat keausan bahan roll.
Bahan Roll
Dalam penggilingan baja, bahan roll harus mampu menahan beban yang secara plastis meleburkan bahan baku tanpa sendiri mengalami deformasi plastis. Dalam penggilingan baja panas, ini bukan masalah sulit dan roll besi atau baja cocok jika dioperasikan pada suhu yang jauh lebih rendah daripada suhu bahan baku. Apakah roll besi atau baja yang digunakan tergantung pada tugas spesifik yang harus dilakukan dan apakah ketawalan, resistensi terhadap retakan termal atau beban kejut, atau sifat tahan aus yang paling penting.
Roll dapat diklasifikasikan berdasarkan bahan roll dan metode pembuatan, dengan subdivisi utama yaitu (i) roll besi, dan (ii) roll baja. Pembagian ini bergantung pada kandungan karbon bahan. Dalam hal roll, garis pemisah biasanya diambil sekitar 2,4 % C. Biasanya roll disebut sebagai basis baja di bawah angka ini, dan basis besi di atas angka ini. Ada perbedaan struktural yang mencolok antara kedua tipe ini karena tidak ada karbon grafit bebas dalam roll basis baja. Roll baja dapat dicetak atau dipancong, sehingga memberikan subdivisi lebih lanjut. Pembagian lain yang melintasi klasifikasi di atas adalah roll duplex tuang ganda yang dapat dicetak dengan permukaan logam keras dan logam yang lebih tahan dan kuat yang membentuk pusat roll.
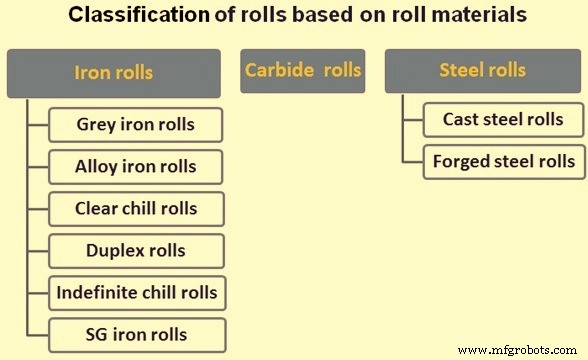
Gambar 1 Klasifikasi roll berdasarkan bahan roll
Roll Besi
Roll besi terdiri dari jenis-jenis berikut:
- Roll Abu-Abu (Grey iron rolls) – Dicetak dengan cetak pasir dan terdiri dari besi tuang abu-abu (mengandung flakes grafit bebas). Struktur roll seragam di seluruh bagian dan sangat tahan terhadap retakan api. Secara sebagian bersifat pelumas sendiri karena grafit bebas, yang merupakan keuntungan ketika koler empuh digunakan untuk menahan dorongan akhir selama penggilingan. Analisis bahan roll biasanya: karbon (C) 2,5 % hingga 3 %, silicium (Si) 0,5 % hingga 1 %, manganese (Mn) 0,4 % hingga 0,8 %, fosfor (P) maksimal 0,5 %, dan sulfur (S) maksimal 0,1 %. P diizinkan hingga 0,5 % untuk meningkatkan kekentalan logam saat tuangan, tetapi menguranginya lebih menguntungkan jika suhu cetak lebih tinggi karena P merusak sifat besi tuang. S dijaga minimal dan Si dipilih untuk mengatur kandungan grafit bebas, karena kehadiran Si mempromosikan grafitisasi. Mn digunakan untuk menutralisir S dan mendekoksidasi logam. Kandungan Mn yang terlalu tinggi menahan grafitisasi.
- Roll Besi Legasi (Alloy iron rolls) – Untuk meningkatkan kualitas besi tuang abu-abu, berbagai elemen legasi dapat ditambahkan untuk memberikan roll dengan kekerasan yang lebih tinggi. Roll besi legasi ini hanya memiliki jumlah kecil nikel (Ni), kromium (Cr), dan molibdenum (Mo) dan memberikan keausan serta kekuatan sedikit lebih baik daripada besi abu-abu murni. Roll besi legasi dengan kuantitas tambahan legasi yang lebih tinggi jauh lebih keras dan lebih tahan aus, meski alami lebih mahal dan harus menghasilkan tonase penggilingan yang lebih tinggi. Kehadiran Ni mempromosikan pembentukan grafit tetapi karena terbentuk dalam bentuk yang sangat halus, menghasilkan ketawalan lebih besar dan resistensi terhadap retakan api. Cr meningkatkan kecenderungan untuk membentuk karbon terikat dan membatasi pembentukan grafit sehingga menghasilkan besi yang jauh lebih keras tetapi lebih rapuh. Mo dan tungsten (W) mempromosikan pembentukan karbon terikat dan selain itu menambahkan kekuatan suhu tinggi. Dengan besi legasi Cr, ada kecenderungan pecahnya koler pada roll bagian karena kerapuhan dan selain itu perlu pasokan air yang baik untuk pendinginan roll untuk menghindari retakan api. Analisis roll biasanya: C- 3 %, Si- 1 %, Ni – 1 % (atau Mo -0,5 %) dan Cr – 1 %. Merek roll besi legasi umum adalah besi ‘Adamite’. Kekerasan roll adalah ukuran resistensi terhadap aus dan biasanya dinyatakan dalam derajat kekerasan Shore scleroscope. Roll besi abu-abu yang relatif lunak memiliki kekerasan 30-40 derajat Shore, tetapi dapat ditingkatkan ke rentang 38-50 derajat pada roll besi legasi. Roll yang lebih lunak disukai untuk tahapan kasar dan menengah penggilingan, dan roll biji legasi yang lebih keras untuk finishing.
- Roll Chill Jelas atau Chill Tertentu (Clear chill or definite chill rolls) – Roll chill jelas memiliki lapisan permukaan besi putih yang dihasilkan dengan menginduksikan pendinginan cepat di permukaan (dengan menggunakan chill dalam cetakan) yang membatasi pembentukan grafit bebas. Inti adalah besi abu-abu karena laju pendinginan yang lebih lambat dan zona perantara adalah campuran besi putih dan abu-abu. Leher dan wobblers atau ujung spade tidak boleh di-chill dan oleh karena itu mempertahankan ketawalan yang lebih besar. Lapisan chill keras dan tahan aus tetapi rapuh. Biasanya tebal sekitar 25 mm pada roll datar tetapi dapat ditingkatkan di mana gulungan dangkal diperlukan. Analisisnya mirip dengan roll besi abu-abu meski kandungan C lebih tinggi. C yang lebih rendah memberikan kekerasan lebih rendah tetapi memperkuat roll dan mengurangi insiden retakan permukaan dan spalling sehingga digunakan dalam kasus stres tinggi seperti dalam penggilingan plat. Kekerasan permukaan mungkin antara 55 dan 65 derajat Shore tetapi roll memiliki resistensi yang baik terhadap perubahan suhu dan retakan api. Roll bagian chill dihasilkan dengan mendinginkan bagian tertentu dari tongkol (misalnya pass finishing) dan membiarkan sisa sebagai besi abu-abu. Elemen legasi dapat ditambahkan pada roll chill untuk memberikan nilai kekerasan 65 hingga 90 derajat Shore dan mungkin mengandung sekitar 4,5 % Ni dengan Cr menyeimbangkan kecenderungan untuk membentuk grafit bebas. Roll chill yang mengandung Ni dikatakan memiliki kecenderungan kerja keras dan lebih cocok untuk penggilingan dingin karena kerentanannya terhadap retakan api.
- Roll Komposit atau Duplex (Composite or duplex roll) – Metode untuk menggabungkan permukaan yang sangat keras dengan inti yang tahan adalah dengan mencetak roll dengan tuang ganda. Tuangan pertama menghasilkan cangkang besi putih berlegasi tinggi yang pendingin cepat di permukaan dalam cetakan chill setelah itu tuangan kedua (seringkali besi abu-abu) memindahkan inti cair besi legasi dan menggantinya dengan inti yang tahan. Kekerasan cangkang 75 – 95 derajat Shore.
- Chill Tidak Tertentu (Indefinite chill) – Dengan tipe roll ini, ada lapisan chill besi putih yang sangat tipis dan jelas terdefinisi tanpa zona campuran perantara. Lapisan permukaan mengandung partikel grafit yang sangat kecil dan struktur berubah secara halus menjadi inti abu-abu. Kekerasan menurun lambat di awal dari permukaan pada laju sekitar 1 derajat Shore per 10 mm kedalaman dan kemudian lebih cepat menuju inti yang lunak. Oleh karena itu, ada kedalaman yang dapat digunakan yang baik. Permukaan lebih tahan terhadap retakan api dan spalling daripada roll chill tertentu dan roll menggenggam bahan baku dengan lebih baik. Roll chill tidak tentu legasi dengan kekerasan permukaan 55 hingga 75 derajat Shore mungkin mengandung Ni, Cr, dan Mo. Roll ini dapat diolah panas untuk melindunginya terhadap beban kejut. Contoh tipe ini adalah Adamite indefinite chill. Roll ini dapat diolah panas dan tahan terhadap spalling dan retakan api.
- Roll Besi Grafit Silinder (Spheroidal graphite iron rolls) – Roll besi grafit silinder (SG) mulai digunakan di beberapa pabrik. Memiliki grafit dalam bentuk nodul ketika dicetak dengan prosedur pencetakan khusus yang melibatkan penambahan magnesium (Mg). Besi grafit silinder memiliki kekuatan dan ketawalan yang jauh lebih besar, yang pertama sekitar dua kali lipat dari besi grafit flake beban tinggi dan yang terakhir meningkat sekitar dua belas kali. Sebagian besar roll memiliki struktur perlitik tetapi struktur akik juga tersedia yang memberikan resistensi aus yang lebih baik. Finishing yang baik dapat diperoleh pada roll meski hati-hati dalam pengolahan mesin diperlukan karena gas beracun dilepaskan. Sifat keausan roll besi SG adalah bahwa mereka aus secara merata dan pada laju yang mirip dengan besi grafit flake. Mereka cocok untuk digunakan di mana roll besi normal tidak cukup kuat dan di mana roll baja memberikan umur pendek karena aus berlebihan tetapi, karena lebih mahal daripada roll besi dan baja, hati-hati dalam pemilihan aplikasi diperlukan. Kekerasan dapat diperoleh hingga 80 derajat Shore atau lebih.
Roll Baja
Roll baja dapat dicetak atau dipancong. Mereka jauh lebih kuat dan tahan dari roll besi dan oleh karena itu digunakan di mana roll besi dianggap tidak cukup kuat. Mereka memungkinkan tirangan yang lebih berat digunakan terutama di mana gulungan dalam diperlukan. Pecah karena beban kejut jauh kurang mungkin terjadi dan sifat-sifat dapat bervariasi secara signifikan dengan perawatan panas yang sesuai. Namun, roll baja C aus lebih cepat daripada roll besi karena kekerasan rendah.
- Roll Baja Cetak (Cast steel rolls) – Ini dapat bervariasi secara signifikan sesuai analisis. Roll C lurus memiliki dari 0,40 % hingga 0,90 % C dan kekerasan dari 28 hingga 36 derajat Shore. Pabrik berat (blooming, slabbing dan roughing berat) menggunakan grade yang lebih rendah (hingga 0,60 % C) sementara stand roughing billet menggunakan grade yang lebih tinggi. Penambahan sekitar 0,5 % Mo pada tipe roll ini bersama dengan jumlah kecil Ni dan Cr (atau Mn yang lebih tinggi) memberikan kekuatan yang ditingkatkan dan mengurangi keparahan retakan api yang mungkin terjadi. Kekerasan 30 – 42 derajat Shore. Roll berlegasi tinggi biasanya berada dalam rentang analisis yang memiliki C – 0,80 % hingga 1,0 %, Mn – 0,60 % hingga 0,90 %, Ni – 1,0 % hingga 2,5 %, Cr – 0,50 % hingga 1,10 % dan Mo – 0,20 % hingga 0,40 %. Roll C-Cr (C -1 %, Cr – 1,5 % hingga 1,75%) juga dibuat. Roll ini biasanya diolah panas, rentang kekerasan 35 -55 derajat Shore dan biasanya digunakan sebagai roll cadangan dalam pabrik pemiggilingan 4-tinggi. Baja legasi yang mengandung tungsten (W) dan dengan kekerasan 40 – 50 derajat Shore sangat tahan terhadap retakan api dan kadang-kadang digunakan untuk roll roughing dalam pabrik strip panas. Roll basis baja legasi cetak juga dibuat dengan analisis yang berkisar C – 0,9 % hingga 2,5 %, Si – 0,5 % hingga 1,0 %, Mn – 0,4 % hingga 0,6 %, Ni – 0,25 % hingga 1,0 %, dan Cr – 0,5 % hingga 1,5 %. Kandungan C berada dalam rentang yang lebih tinggi daripada roll baja cetak. Seluruh C dalam bentuk terikat. Rentang kekerasan 30 – 55 derajat Shore, sesuai kandungan C, dan roll aus baik dan kuat. Umur sebanding dengan biaya. Pendinginan air yang baik diperlukan.
- Roll Baja Panco (Forged steel rolls) – Roll ini dipancong dari ingot baja cetak dan kerja mekanis yang diperlukan menghasilkan struktur yang lebih tahan dan lebih baik. Dalam bentuk baja C (0,35 % hingga 0,75 % C) mereka digunakan untuk pabrik blooming, slabbing dan roughing berat di ujung bawah rentang C dan untuk pabrik menengah yang lebih kecil di ujung atas rentang. Ini agak sembarisan dan bergantung pada kondisi pabrik tertentu. Mereka dinormalisasi sebelum digunakan dan rentang kekerasan 24 – 30 derajat Shore. Dalam bentuk baja legasi mereka dapat diolah panas untuk memberikan rentang kekerasan yang luas. Dalam rentang 50 – 55 derajat Shore, mereka digunakan untuk roll cadangan besar, sekitar 80 derajat Shore untuk roll cadangan kecil dalam penggilingan dingin, dan 90 – 100 derajat Shore (sepenuhnya keras) untuk roll kerja dalam penggilingan dingin. Analisis biasanya 1 % C, 1,5 % hingga 1,75 % Cr dan 0,5 % Ni. Roll baja panco dalam rentang kekerasan pemiggilingan panas sangat tahan terhadap beban kejut.
Roll Karbida
Karbida tungsten, WC atau W2C, adalah senyawa kimia yang mengandung tungsten dan karbon. Kekerasan ekstrimnya membuatnya berguna dalam pembuatan roll pabrik untuk umur panjang dalam aplikasi di mana kampanye penggilingan panjang diperlukan. WC dalam kombinasi dengan bahan pengikat dalam bentuk bubuk dicampur, digiling, digranulasi, dan dipadatkan menjadi bentuk hampir net yang akhirnya disinter dalam vacuum furnace. Beberapa roll kemudian dipanaskan isostatik panas (HIP). Roll kemudian digiling menggunakan roda giling berlian atau diputar di bor menggunakan alat piring yang sangat keras sesuai dimensi yang diperlukan. Roll ini biasanya digunakan dalam blok finishing kawat baja dan dalam beberapa aplikasi penggilingan bentuk. Roll ini membutuhkan air pendingin berkualitas tinggi dalam rentang pH yang sempit dan kekerasan terbatas. Penggunaan air pendingin roll di luar rentang pH yang disarankan mencuci pengikat dari roll menyebabkan kegagalan permukaan roll sebelum waktunya. Berbagai grade roll karbida tersedia berdasarkan ukuran biji dan kandungan pengikat serta komposisi pengikat. Rentang aplikasi dalam beberapa tahun terakhir telah memperluas penggunaan roll karbida kembali ke pabrik menengah dengan menggunakan mukena karbida yang dipasang pada shaft baja. Pemasangan dilakukan dengan metode mekanis atau dengan menciptakan roll komposit dengan menekan dan mensinter cincin karbida pada shaft.
Efek Elemen Legasi terhadap Roll
Efek elemen legasi terhadap roll diberikan dalam Tabel 1.
| Tabel 1 Efek elemen legasi terhadap roll |
|---|
| Elemen | Roll Besi Legasi | Roll Baja Legasi |
|---|
| Karbon (C) | Meningkatkan kekerasan, kerapuhan, dan resistensi aus. Mengurangi duktilitas, kedalaman chill | Meningkatkan kekerasan, kerapuhan, dan resistensi aus. Mengurangi resistensi terhadap kejut. |
| Silikon (Si) | Meningkatkan grafit, menambahkan kebersihan, Mengurangi kedalaman chill | Membersihkan baja dalam proporsi 0,20 % – 0,35 %, Menambahkan kekerasan, Mendekoksidasi, mempromosikan cetakan yang padat |
| Fosfor (P) | Meningkatkan kekerasan dan kerapuhan. | Meningkatkan kekerasan dan kerapuhan, Mengurangi duktilitas, Cenderung segregasi |
| Sulfur (S) | Meningkatkan kekerasan, kerapuhan, dan kedalaman chill | Meningkatkan kekerasan dan kerapuhan. Mengurangi duktilitas. Harus digunakan dengan hati-hati |
| Mangan (Mn) | Mengurangi chill dalam rentang rendah, meningkatkan chill dalam rentang tinggi, meningkatkan kekerasan dalam kombinasi dengan nikel dan kromium, meningkatkan kerapuhan | Meningkatkan kekerasan dan kerapiah. Pembersih untuk kekuatan tarik dan resistensi aus |
| Nikel (Ni) | Meningkatkan kekuatan, kekerasan dan resistensi aus. Mengurangi kedalaman chill | Meningkatkan kekuatan, kekerasan dan resistensi terhadap retakan api dalam kombinasi dengan Cr dan lainnya |
| Molibdenum (Mo) | Meningkatkan kekuatan, kekerasan, dan resistensi terhadap retakan api, membuat biji halus | Meningkatkan kekuatan dan kekerasan |
| Vanadium (V) | Meningkatkan kedalaman chill, kekuatan, dan resistensi terhadap retakan api, Menurunkan duktilitas | Meningkatkan ketawalan, kekerasan dan kerentanan terhadap perawatan panas |
| Kromium (Cr) | Pengkeras selalu; digunakan dalam kombinasi dengan Ni atau Mo atau keduanya, meningkatkan kedalaman chill | Pengkeras – bekerja paling baik dalam kombinasi dengan Ni atau Mo atau keduanya |
| Tembaga (Cu) | Dalam jumlah kecil mirip dengan Ni | Mirip dengan Ni |
| Boron (B) | Pengkeras, digunakan dengan hati-hati | Meningkatkan kekerasan |
Jenis Roll yang Digunakan dalam Berbagai Pabrik Pemiggilingan Panas
Jenis roll yang digunakan dalam pabrik blooming dan slabbing, pabrik billet dan merchant bar, pabrik bagian, pabrik plat, dan pabrik strip panas diberikan dalam Tabel 2, Tabel 3, Tabel 4, Tabel 5, dan Tabel 6 masing-masing. Pemilihan roll tertentu bergantung pada permintaan produksi, biaya awal, kualitas spesifik yang diperlukan, dll. Kolaborasi erat dengan produsen roll diinginkan untuk memastikan bahwa persyaratan ini terpenuhi setinggi mungkin.
Tabel 2 Jenis roll untuk pabrik blooming dan slabbing
| Jenis roll | Kekerasan permukaan (Derajat Shore) |
|---|
| Baja panco, 0,4 % C | 24-30 |
| Baja cetak, 0,4 hingga 0,9 % C, Ductile | 28-36 |
| Baja cetak legasi, 0 hingga 0,5 % Mo + Ni, Cr, Mn, kuat, tahan, tahan retakan api | 30-42 |
| Baja cetak Adamite, C tinggi dalam larutan lengkap +Ni, Cr, Aus baik tetapi membutuhkan pendinginan air melimpah untuk mencegah fluktuasi suhu | 30-48 |
Tabel 3 Jenis roll untuk pabrik billet dan merchant bar
| Jenis roll | Kekerasan permukaan (Derajat Shore) |
|---|
| Baja panco 0,75% C, Roll stand roughing | 35 |
| Baja cetak – 0 hingga 0,5% Mo + Ni, Cr, Mn, Kuat, tahan, tahan retakan api | 30-42 |
| Roll biji perlitik, Besi tuang, Kuat tahan dan tahan retakan api, Roll strand | 30-38 |
| Roll biji khusus, Perbaikan dari di atas | 35-40 |
| Baja cetak Adamite, C tinggi dalam larutan lengkap + Ni dan Cr, Aus baik tetapi membutuhkan fluktuasi yang melimpah, Roll roughing | 30-48 |
| Roll chill tidak tentu C lurus, Fluktuasi suhu harus dihindari, Roll stand menengah | 35-40 |
| Roll biji legasi Adamite tidak tentu chill, Penetrasi kekerasan yang sangat baik, memerlukan kontrol suhu dan dapat memiliki rentang kekerasan dan kekuatan yang luas, Roll strand | 35-50 |
| Roll chill C lurus, Resistensi tinggi terhadap perubahan suhu, pecahan dan keretakan permukaan, Roll bagian kecil | 55-65 |
| Roll chill tidak tentu legasi Adamite perbaikan dari C lurus, Roll oval dan panduan | 55-70 |
| Roll chill tidak tentu legasi keras sepenuhnya, Perbaikan dari Adamite misalnya Nironite | 65-85 |
| Roll chill besi tuang legasi tinggi dengan kerja keras yang baik, Roll pabrik panduan | 65-90 |
| Grafit silinder, Roll roughing billet | 55 |
| Grafit silinder, Pabrik batang. Sebagian besar stand tahan retakan api, Roll roughing | 60-65 |
Tabel 4 Jenis roll untuk pabrik bagian
| Jenis roll | Kekerasan permukaan (Derajat Shore) |
|---|
| Roll baja panco, Roughing, Intermediate dan Finishing rolls | 24-30 |
| Baja cetak, 0,4 hingga 0,9 % C, Roll roughing | 28-36 |
| Roll biji perlitik, Kuat, tahan dan tahan retakan api, Roughing, Intermediate dan Finishing rolls | 30-38 |
| Baja cetak, 0 hingga 0,5 % Mo + Ni, Cr, Mn, Kuat, tahan dan dengan resistensi retakan api yang baik, Roll roughing | 30-42 |
| Baja cetak Adamite, Karbon tinggi dalam larutan lengkap + Ni, Cr, Aus baik tetapi membutuhkan pendinginan yang melimpah untuk menghindari fluktuasi suhu, Roll roughing | 30-48 |
| Roll biji khusus-perbaikan dari di atas | 35-40 |
| Baja Hiper Eutektoid dengan Ni, Cr, dan Mo, Resistensi aus dan kekuatan dalam proporsi setara, Roll roughing dan semi-finishing | 35-45 |
| Roll chill tidak tentu C lurus, Fluktuasi suhu harus dihindari, Roll stand menengah | 38-40 |
| Roll legasi Adamite, Penetrasi kekerasan yang sangat baik, Memerlukan kontrol suhu, Dibuat dalam rentang kekerasan dan kekuatan yang luas, Roll Intermediate dan Finishing | 38-50 |
| Baja cetak dengan Cr dan W, Resistensi tinggi terhadap keretakan dan retakan api, Roll semi-finishing | 40-50 |
| Roll chill tidak tentu legasi Adamite, Perbaikan dari di atas, Roll Intermediate dan Finishing | 55-70 |
| Grafit silinder untuk Roll roughing reversibel | 45 |
| Grafit silinder untuk Pabrik bagian kecil | 60-65 |
Tabel 5 Jenis roll untuk pabrik plat
| Jenis roll | Kekerasan permukaan (Derajat Shore) |
|---|
| Roll biji perlitik, Besi tuang, Kuat, tahan dan tahan retakan api, Roll roughing | 30-38 |
| Besi tuang, 0 hingga 0,5 % Mo + Ni, Cr, Mn, Kuat, tahan dan dengan resistensi retakan api yang baik | 40-42 |
| Roll biji khusus, Perbaikan dari Perlitik | 35-40 |
| Roll chill C lurus, Resistensi tinggi terhadap perubahan suhu, pecahan dan keretakan permukaan | 55-65 |
| Seperti di atas tetapi termasuk 0,4 hingga 1,0 % Mo, Roll kerja, Kondisi pabrik harus stabil | 55-65 |
| Roll chill tidak tentu legasi. Fluktuasi suhu harus dihindari dengan pendinginan, Roll kerja dan Finishing | 65-85 |
| Roll chill legasi, Besi tuang legasi Ni, Kerja keras yang baik, Roll Finishing | 65-90 |
| Roll chill legasi komposit, Cangkang luar besi putih legasi yang membentuk permukaan kerja dan sisa besi abu-abu yang tahan, Baik untuk finishing sangat halus keuntungan cangkang bersifat keras sendiri, Roll kerja | 75-95 |
Tabel 6 Jenis roll untuk pabrik strip panas
| Jenis roll | Kekerasan permukaan (Derajat Shore) |
|---|
| Roll baja panco, Roll kerja | 24-30 |
| Baja cetak Adamite, Karbon tinggi dalam larutan lengkap dengan Ni dan Cr, Aus baik tetapi memerlukan kontrol suhu dengan pendinginan, Roll kerja | 30-38 |
| Baja Hiper Eutektoid dengan Ni, Cr dan Mo, Resistensi aus dan kekuatan dalam proporsi setara, Roll roughing | 35-45 |
| Roll chill tidak tentu C lurus, Fluktuasi suhu harus dihindari, Roll stand menengah. | 38-40 |
| Roll biji legasi Adamite, Penetrasi kekerasan yang sangat baik tetapi memerlukan kontrol suhu, Dibuat dalam rentang kekerasan dan kekuatan yang luas, Roll Intermediate dan Finishing | 35-50 |
| Baja cetak dengan Cr dan W, Resistensi tinggi terhadap keretakan dan retakan api, Roll roughing | 40-50 |
| Roll chill C lurus, Resistensi tinggi terhadap perubahan suhu, pecahan dan keretakan permukaan | 55-65 |
| Seperti di atas tetapi termasuk 0,4 – 1,0 % Mo, Kondisi pabrik harus lebih stabil dan dikendalikan lebih erat, Roll kerja | 55-65 |
| Roll chill tidak tentu legasi Adamite, Perbaikan dari di atas, Roll Finishing Panas dan Planishing | 55-70 |
| Roll chill tidak tentu legasi, Perbaikan dari Adamite, Roll kerja | 65-85 |
| Roll chill legasi besi tuang, Mirip tetapi kualitas yang ditingkatkan dari roll chill tidak tentu legasi | 65-90 |
| Roll chill tidak tentu legasi legasi Manganite, Sangat tahan terhadap keretakan api, penanda ekor, pelukan dan spalling, Roll kerja Train | 75-85 |
| Grafit silinder, Roll roughing | 60-65 |
| Grafit silinder, Roll Finishing | 65-70 |
| Grafit silinder, Roll cadangan | 50-55 |
Bengkel Roll
Fungsi bengkel roll meliputi hal-hal berikut:
- Menerima rangkaian roll dari pabrik pemiggilingan setelah selesai kampanye penggilingan.
- Mencuci rangkaian roll dan melepas roll dari rangkaian.
- Roll diperiksa untuk retakan api dan diameter diukur. Bagian individual roll juga diperiksa dan roll bearing diputar jika perlu.
- Penggilingan/regrooving roll direncanakan dan dilakukan sesuai rencana.
- Roll yang digiling/regrooved disimpan di rak roll dan menunggu pemasangan sesuai jadwal penggilingan pabrik.
- Chocks setelah dilepas dikirim ke area pemasangan untuk memasang roll yang digiling / regrooved sesuai jadwal penggilingan.
- Pemasangan roll dan chock dilakukan berpasangan.
- Pasangan roll yang dirangkaikan dikirim ke pabrik pemiggilingan.
Pemeriksaan chocks dan bearing dilakukan secara berkala. Fungsi bengkel roll juga termasuk penggilingan blade shear yang telah tumpul selama penggunaan di pabrik pemiggilingan. Bengkel roll modern di pabrik pemiggilingan memiliki fasilitas berikut:
- Mesin penggilingan roll CNC otomatis penuh dan roll loader untuk beban berat, menengah dan ringan dalam pabrik datar
- Mesin pemotong gulungan roll CNC otomatis penuh dan roll loader untuk beban berat, menengah dan ringan dalam pabrik bagian dan produk panjang.
- Mesin giling roll dan cincin karbida tungsten untuk pabrik kawat baja dan pabrik bagian ringan
- Mesin chocking dan de-chocking untuk semua jenis roll
- Mesin texturing
- Bor roll
- Bor, mesin frais dan mesin bor besar
- Peralatan pemanas dan pengkeras induksi
- Mesin cuci untuk chocks
- Penampung miring untuk chocks
- Penggiling blade shear
- Fasilitas pendingin dan pencuci roll
- Rak penyimpanan roll
- Mobil transfer roll
- Perangkat lain yang digunakan dalam operasi harian bengkel roll
Bengkel roll mencatat data kinerja roll individual dan melakukan analisis menyeluruh data roll untuk meningkatkan umur roll. Untuk ini, bengkel bekerja sama erat dengan pemasok roll sehingga perbaikan pada spesifikasi kimia dan fisik roll dilakukan dalam siklus procurement berikutnya. Bengkel roll juga bekerja sama dengan instansi investigasi selama analisis kegagalan roll dengan menyediakan data histori roll dari catatan mereka.
Fungsi bengkel roll juga mencakup tindakan procurement yang tepat waktu untuk roll sehingga mereka dapat menyediakan roll ke pabrik sesuai kebutuhan pabrik. Tindakan procurement harus dilakukan dengan memperhatikan inventori roll yang harus dijaga di bawah kontrol.
Ketika umur roll telah berakhir dan diameter skrap tercapai, roll dipindahkan ke area roll skrap untuk pembuangan. Demikian pula, roll yang patah juga dipindahkan ke area roll skrap setelah investigasi pecahan roll selesai.
Ada dua solusi perangkat lunak yang digunakan oleh bengkel roll modern. Ini adalah sistem manajemen bengkel roll (RSMS) dan sistem manajemen cacat roll (RDMS) untuk kontrol dan analisis penuh operasi bengkel roll. RSMS memungkinkan analisis dari pemantauan proses penggilingan/gulungan aktual hingga pengumpulan dan pemrosesan data produksi, konsumsi dan kebutuhan, dengan pengeluaran sumber daya minimum. RDMS adalah alat yang canggih yang meningkatkan dan mengoptimalkan produktivitas melalui fungsi manajemen cacat mendalam dan tindakan korektif otomatis. Selanjutnya bengkel roll perlu sepenuhnya terintegrasi dengan pabrik pemiggilingan dan harus ada pertukaran data antara sistem pabrik dan sistem bengkel roll.
Tata letak bengkel roll sangat penting untuk mengoptimalkan logistik pergerakan roll. Selanjutnya, lorong perlu disediakan untuk pergerakan bebas forklift.
Otomatisasi penanganan roll dalam bengkel roll memerlukan penerapan langkah keamanan untuk mencegah personel dari area tempat operasi dilakukan secara otomatis, dan oleh karena itu tidak langsung diawasi oleh personel. Ada kebutuhan untuk menyediakan penghalang keamanan untuk menandai batas area kerja otomatis. Dalam area ini akses hanya diizinkan untuk tujuan pemeliharaan atau darurat.



