Proses Pencetakan Logam: Dari Logam Cair hingga Bagian Jadi
Proses Pencetakan Logam
Pencetakan logam adalah proses pembuatan bahan dari logam. Ini adalah proses pembentukan untuk pembentukan logam cair panas. Ini adalah jalur paling sederhana dan paling langsung ke produk bentuk hampir net, dan seringkali yang paling murah. Ini adalah proses di mana logam cair dicurahkan ke dalam cetakan, yang berisi rongga kosong dari bentuk yang diinginkan, lalu diizinkan untuk pendingin dan mengeras. Bagian yang mengeras juga dikenal sebagai cetakan, yang dikeluarkan atau dikeluarkan dari cetakan untuk menyelesaikan proses. Pencetakan sangat sering digunakan untuk membuat bentuk kompleks yang sulit atau tidak ekonomis untuk dibuat dengan metode lain.
Proses untuk pencetakan logam (Fig 1) memiliki dua subdivisi yang berbeda yaitu (i) pencetakan cetak tidak terpakai, dan (ii) pencetakan cetak terpakai. Ini lebih terurai berdasarkan bahan cetakan, seperti pasir atau logam, dan metode curahan, seperti gravitasi, vacuum, atau tekanan rendah.
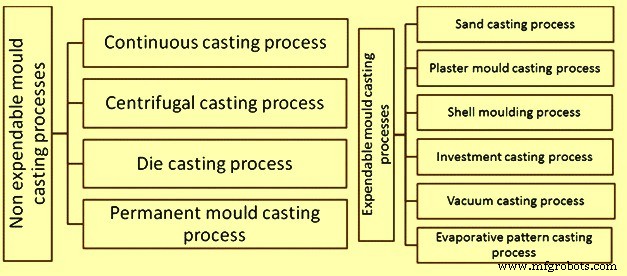
Fig 1 Proses pencetakan logam
Proses Pencetakan Cetak Tidak Terpakai
Pencetakan cetak tidak terpakai adalah proses pencetakan di mana cetakan tidak perlu diubah bentuk setelah setiap siklus produksi. Pencetakan cetak tidak terpakai adalah teknik pencetakan yang memiliki setidaknya 4 proses pencetakan yang berbeda. Ini adalah (i) pencetakan kontinu, (ii) pencetakan sentrifugal, (iii) pencetakan cetak mati, dan (iv) pencetakan cetak permanen. Bentuk pencetakan ini juga menghasilkan repeatabilitas yang lebih baik pada bagian yang diproduksi dan memberikan pencetakan bentuk hampir net.
Proses Pencetakan Kontinu
Pencetakan kontinu logam dapat didefinisikan sebagai proses pencetakan yang disempurnakan untuk produksi kontinu dalam volume tinggi dari bentuk logam dengan lintang konstan. Selama proses, curahan logam cair dilakukan ke dalam cetakan tembaga yang pendingin air dan terbuka di ujung. Ini memungkinkan kulit logam padat terbentuk di atas pusat ‘masih cair’. Logam cair dalam pencetakan kontinu secara bertugas mengeras dari luar menuju pusat. Setelah penggerasan awal, rantai, seperti sering disebut, secara kontinu ditarik keluar dari cetakan. Panjang rantai yang ditentukan dipotong oleh gunting mekanis atau borasir oxy-fuel yang bepergian dan dipindahkan ke proses pembentukan lebih lanjut, atau ke penyimpanan menengah. Ukuran cetakan dapat bervariasi dari slab, thin slab, strip, bloom atau billet. Pencetakan kontinu biasanya digunakan di mana kebutuhan adalah produksi kontinu dari produk standar, dan juga kualitas yang ditingkatkan dari produk akhir. Ini digunakan luas karena hemat biaya. Logam yang dicetak kontinu adalah baja, alumunium, tembaga, dan seng.
Proses Pencetakan Sentrifugal
Pencetakan sentrifugal ditemukan oleh Alfred Krupp, yang menggunakannya untuk manufaktur ban baja cetak untuk roda kereta api pada tahun 1852. Dalam proses ini logam cair dicurahkan ke dalam cetakan dan diizinkan untuk mengeras sementara cetakan berputar. Logam cair dicurahkan ke tengah cetakan pada sumbu rotasinya. Akibat gaya sentrifugal, logam cair dilempar keluar menuju tepi.
Pencetakan sentrifugal menggunakan cetakan permanen yang secara kontinu diputar tentang sumbu pada kecepatan tinggi yang bervariasi dari 300 rpm (putaran per menit) hingga 3000 rpm saat logam cair dicurahkan. Gaya sentrifugal menyebabkan logam dilempar keluar menuju dalam dinding cetakan, di mana mengeras setelah pendingin. Bagian yang dicetak dengan metode ini memiliki mikrostruktur biji yang halus menuju diameter luar karena efek pendinginan di permukaan cetakan. Mikrostruktur biji yang lebih halus di permukaan luar membuat bagian cetakan tahan terhadap korosi atmosfer dan oleh karena itu metode ini digunakan untuk manufaktur pipa. Karena logam lebih berat dari impuritas, sebagian besar impuritas dan inklusi lebih dekat ke diameter dalam dan dapat diolah mesin. Finishing permukaan di sepanjang diameter dalam juga jauh lebih buruk daripada di permukaan luar.
Mesin pencetakan sentrifugal dapat dengan sumbu horizontal atau vertikal. Mesin sumbu horizontal disukai untuk silinder panjang, tipis sementara mesin vertikal untuk cincin. Dalam pencetakan sentrifugal, cetakan mengeras dari luar terlebih dahulu. Aspek ini digunakan untuk mendorong penggerasan arah cetakan, dan sehingga menyediakan sifat metalurgi yang berguna padanya. Kadang-kadang lapisan dalam dan luar dibuang dan hanya kolom perantara yang digunakan.
Proses Pencetakan Cetak Mati
Pencetakan cetak mati adalah proses pencetakan logam yang ditandai dengan memaksa logam cair di bawah tekanan tinggi ke dalam rongga cetakan. Rongga cetakan dibuat menggunakan dua cetakan yang telah dikeras dari baja alat. Cetakan ini dimasin menjadi bentuk dan bekerja sama seperti cetakan injeksi selama proses. Mayoritas pencetakan cetak mati dibuat dari seng, tembaga, alumunium, magnesium, seng, pewter (logam campuran timah, tembaga dan antimoni) dan logam berbasis timah secara spesifik. Pencetakan cetak mati logam ferrous juga memungkinkan.
Bergantung pada jenis logam/logam campuran yang dicetak, mesin hot chamber atau cold chamber digunakan. Dalam proses hot chamber (digunakan untuk logam campuran seng, dan magnesium) ruang tekanan yang terhubung dengan rongga cetakan terisi permanen dengan logam cair. Siklus operasi dasar meliputi (i) cetakan ditutup dan tabung gooseneck diisi dengan logam cair, (ii) plunger mendorong logam cair melalui saluran gooseneck dan nozzle dan ke dalam rongga cetakan di mana logam dipegang di bawah tekanan sampai mengeras, (iii) cetakan terbuka dan core, jika ada, ditarik kembali, cetakan tetap di cetakan pengeluaran, plunger kembali, menarik logam cair kembali melalui nozzle dan gooseneck dan (iv) pin pengeluaran mendorong cetakan keluar dari cetakan pengeluaran. Saat plunger membuka lubang masuk, logam cair mengisi tabung gooseneck kembali. Proses hot chamber digunakan untuk logam yang (i) memiliki titik leleh rendah dan (ii) tidak membentuk logam campuran dengan bahan cetakan, baja. Contoh adalah timah, seng, dan timbal.
Dalam proses cold chamber, logam cair dicurahkan ke dalam cold chamber di setiap siklus. Siklus operasi terdiri dari (i) cetakan ditutup dan logam cair dicoret ke dalam silinder cold chamber, (ii) plunger mendorong logam cair ke dalam rongga cetakan di mana logam dipegang di bawah tekanan tinggi sampai mengeras, (iii) cetakan terbuka dan plunger mengikuti untuk mendorong slug yang mengeras dari silinder, jika ada core, mereka ditarik jauh, dan (iv) pin pengeluaran mendorong cetakan keluar dari cetakan pengeluaran dan plunger kembali ke posisi asli. Proses ini sangat berguna untuk logam dengan titik leleh tinggi seperti alumunium, dan tembaga (dan logam campurannya).
Ada biaya modal yang besar karena peralatan pencetakan dan cetakan logam dan ini cenderung membatasi proses pada produksi volume tinggi. Pembuatan bagian menggunakan pencetakan cetak mati relatif sederhana, melibatkan hanya empat langkah utama, yang menjaga biaya tambahan per item rendah. Ini sangat cocok untuk jumlah besar cetakan kecil hingga menengah. Karena ini, pencetakan cetak mati menghasilkan lebih banyak cetakan daripada proses pencetakan lainnya.
Pencetakan cetak mati memiliki dua varian yaitu (i) pencetakan cetak mati bebas pori yang digunakan untuk menghilangkan cacat porositas gas, dan (ii) pencetakan injeksi langsung yang digunakan dengan cetakan seng untuk mengurangi skrap dan meningkatkan hasil.
Metode pencetakan cetak mati digunakan di mana bagian yang lebih halus diperlukan. Ini sangat cocok untuk aplikasi di mana banyak bagian kecil hingga menengah diperlukan dengan detail yang baik, kualitas permukaan yang halus dan konsistensi dimensi.
Pencetakan logam semi padat (SSM) adalah proses pencetakan cetak mati yang dimodifikasi yang mengurangi atau menghilangkan porositas sisa yang biasanya ada dalam banyak pencetakan cetak mati. Alih-alih menggunakan logam cair sebagai bahan masukan, pencetakan SSM menggunakan bahan masukan dengan viskositas lebih tinggi yang sebagian padat dan sebagian cair. Mesin pencetakan cetak mati yang dimodifikasi digunakan untuk menyuntikkan suspensi semi-padat ke dalam cetakan baja yang telah dikeras dan dapat digunakan kembali. Viskositas tinggi logam semi-padat, bersama dengan penggunaan kondisi pengisian cetakan yang dikontrol, memastikan bahwa logam semi-padat mengisi cetakan dengan cara yang non-turbulen sehingga porositas berbahaya dapat secara esensial dihilangkan. Pencetakan SSM digunakan secara komersial terutama untuk logam campuran alumunium dan magnesium. Pencetakan ini dapat diolah panas ke temper T4, T5 atau T6. Kombinasi perawatan panas, laju pendingin yang cepat (dari penggunaan cetakan baja yang tidak dilapisi) dan porositas minimal memberikan kombinasi yang baik dari kekuatan dan duktilitas. Keuntungan lain dari pencetakan SSM termasuk kemampuan untuk menghasilkan bagian dengan bentuk kompleks, bentuk net, ketahanan tekanan, toleransi dimensi yang ketat dan kemampuan untuk mencetak dinding tipis.
Proses Pencetakan Cetak Permanen
Pencetakan cetak permanen adalah proses pencetakan logam yang menggunakan cetakan yang dapat digunakan kembali (cetak permanen), biasanya terbuat dari logam. Proses paling umum menggunakan gravitasi untuk mengisi cetakan. Namun, tekanan gas atau vacuum juga digunakan. Variasi pada proses pencetakan gravitasi yang umum, disebut slush casting, menghasilkan cetakan rongga. Logam cetakan umum adalah alumunium, magnesium, dan logam campuran tembaga. Bahan lain mencakup logam campuran timah, seng, dan timbal. Besi dan baja juga dicetak dalam cetakan grafit. Cetakan permanen, sementara bertahan lebih dari satu pencetakan masih memiliki umur yang terbatas sebelum aus.
Di sini, dua separuh cetakan terbuat dari logam, biasanya besi tuang, baja, atau logam tahan api. Rongga, termasuk saluran dan sistem gerbang, dimasin ke dalam separuh cetakan. Untuk bagian rongga, core permanen (terbuat dari logam) atau yang terikat pasir biasanya digunakan, tergantung pada apakah core dapat diekstrak dari bagian tanpa kerusakan setelah pencetakan. Permukaan cetakan dilapisi dengan tanah liat atau bahan tahan api lain untuk perbaikan umur cetakan. Sebelum pencetakan, permukaan dilapisi dengan sprey grafit atau silica, yang bertindak sebagai pelumas. Ini memiliki dua tujuan yaitu (i) meningkatkan aliran logam cair, dan (ii) memungkinkan bagian cetakan untuk dikeluarkan dari cetakan dengan lebih mudah. Proses dapat diotomatisasi, dan oleh karena itu menghasilkan tingkat throughput yang tinggi. Juga, menghasilkan toleransi dan finishing permukaan yang sangat baik.
Cetakan untuk proses pencetakan terdiri dari dua separuh. Cetakan pencetakan umumnya dibentuk dari besi tuang abu-abu karena memiliki resistensi kelelahan termal terbaik, tetapi bahan lain termasuk besi, perunggu, dan grafit. Logam ini dipilih karena resistensinya terhadap erosi dan kelelahan termal. Biasanya tidak terlalu kompleks karena cetakan tidak menawarkan kolapsibilitas untuk mengakomodasi penurunan. Alih-alih cetakan dibuka segera setelah cetakan mengeras, yang mencegah retakan panas. Core dapat digunakan dan biasanya terbuat dari pasir atau logam. Cetakan dipanaskan sebelum siklus pencetakan pertama dan kemudian digunakan secara kontinu untuk mempertahankan suhu yang seragam mungkin selama siklus. Ini mengurangi kelelahan termal, memfasilitasi aliran logam, dan membantu mengontrol laju pendinginan logam cetakan. Pengudara biasanya terjadi melalui retakan kecil antara dua separuh cetakan, tetapi jika ini tidak cukup maka lubang pengudara yang sangat kecil digunakan. Mereka cukup kecil untuk membiarkan udara melarikan diri tetapi tidak logam cair. Riser juga digunakan untuk mengakomodasi penurunan. Ini biasanya membatasi hasil kurang dari 60 %. Pengeluaran mekanis dalam bentuk pin digunakan ketika lapisan tidak cukup untuk mengeluarkan cetakan dari cetakan. Pin ini ditempatkan di seluruh cetakan dan biasanya meninggalkan jejak bundar kecil pada cetakan.
Empat jenis utama pencetakan cetak permanen adalah (i) gravitasi, (i) slush, (iii) tekanan rendah, dan (iv) vacuum.
Proses gravitasi dimulai dengan memanaskan cetakan ke 150 deg C hingga 200 deg C untuk memudahkan aliran dan mengurangi kerusakan termal pada cetakan. Rongga cetakan kemudian dilapisi dengan bahan tahan api atau cuci cetakan, yang mencegah cetakan menempel pada cetakan dan memanjangkan umur cetakan. Pasir atau core logam apa pun kemudian dipasang dan cetakan dikunci. Logam cair kemudian dicurahkan ke dalam cetakan. Segera setelah mengeras, cetakan dibuka dan cetakan dikeluarkan untuk mengurangi kemungkinan retakan panas. Proses kemudian dimulai dari awal lagi, tetapi pemanasan tidak diperlukan karena panas dari cetakan sebelumnya sudah cukup dan lapisan tahan api biasanya bertahan beberapa pencetakan. Logam dicurahkan pada suhu praktis terendah untuk meminimalkan retakan dan porositas.
Proses slush casting adalah varian pencetakan cetak permanen untuk membuat cetakan rongga. Dalam proses logam cair dicurahkan ke dalam cetakan dan diizinkan untuk pendingin sampai kulit materi terbentuk dalam cetakan. Logam cair yang tersisa kemudian dicurahkan keluar untuk meninggalkan kulit rongga. Cetakan yang dihasilkan memiliki detail permukaan yang baik tetapi tebal dinding dapat bervariasi. Proses ini biasanya digunakan untuk logam dengan titik leleh rendah. Ini menggunakan lebih sedikit materi dibandingkan pencetakan padat, dan menghasilkan produk yang lebih ringan dan lebih murah. Cincin rongga umumnya memiliki lubang kecil di mana cairan berlebihan dicurahkan keluar. Demikian pula, proses yang disebut ‘slush moulding’ digunakan dalam pembuatan dasbor termoplastik otomotif, di mana resin cair dicurahkan ke dalam cetakan rongga panas dan kulit viskus terbentuk dan kemudian slush berlebihan diiring, cetakan pendingin, dan produk cetakan dicabut.
Pencetakan cetak permanen tekanan rendah menggunakan gas pada tekanan rendah, biasanya antara 20 kPa hingga 100 kPa untuk mendorong logam cair ke dalam rongga cetakan. Tekanan diterapkan ke atas kolam cair, yang memaksa logam cair naik melalui tabung curah tahan api dan akhirnya ke dasar cetakan. Tabung curah hingga dasar cetakan sehingga logam cair yang didorong ke dalam cetakan sangat bersih. Riser tidak diperlukan karena tekanan yang diterapkan memaksa logam cair masuk untuk mengakomodasi penurunan. Hasil biasanya lebih dari 85 % karena tidak ada riser dan logam apa pun di tabung curah hanya jatuh kembali ke cetakan untuk digunakan kembali. Mayoritas besar pencetakan cetak permanen tekanan rendah berasal dari alumunium dan magnesium, tetapi beberapa adalah logam campuran tembaga. Keuntungan termasuk sedikit turbulensi saat mengisi cetakan karena tekanan konstan, yang meminimalkan porositas gas dan pembentukan dross. Sifat mekanik sekitar 5 % lebih baik daripada pencetakan cetak permanen gravitasi. Kerugian adalah waktu siklus lebih lama daripada pencetakan cetak permanen gravitasi.
Pencetakan cetak permanen vacuum mempertahankan semua keuntungan pencetakan cetak permanen tekanan rendah, ditambah gas yang terlarut dalam logam cair diminimalkan dan kebersihan logam cair bahkan lebih baik. Proses dapat menangani profil dinding tipis dan memberikan finishing permukaan yang sangat baik. Sifat mekanik biasanya 10 % hingga 15 % lebih baik daripada pencetakan cetak permanen gravitasi.
Proses Pencetakan Cetak Terpakai
Pencetakan cetak terpakai adalah klasifikasi umum yang mencakup pasir, plastik, cangkang, gipsum, dan pencetakan cetak investasi (teknik lilin hilang). Metode pencetakan cetak ini melibatkan penggunaan cetakan sementara, yang tidak dapat digunakan kembali.
Proses Pencetakan Pasir
Proses pencetakan pasir juga dikenal sebagai proses pencetakan cetak pasir, adalah salah satu jenis pencetakan yang paling populer dan sederhana. Proses ini menggunakan pasir sebagai bahan cetakan. Ini telah digunakan selama berabad-abad. Pencetakan pasir memungkinkan batch yang lebih kecil daripada pencetakan cetak permanen dan dengan biaya rendah. Pencetakan pasir memungkinkan sebagian besar logam dicetak tergantung pada jenis pasir yang digunakan untuk cetakan. Pencetakan pasir diproduksi di bengkel khusus yang dikenal sebagai pabrik cetak. Lebih dari 70 % dari semua pencetakan logam diproduksi melalui proses pencetakan pasir.
Pasir untuk pencetakan relatif murah dan cukup tahan api bahkan untuk produksi pencetakan baja. Selain pasir, agen perekat yang sesuai (biasanya tanah liat) dicampur atau terjadi dengan pasir. Campuran disuburi, biasanya dengan air, tetapi terkadang dengan zat lain, untuk mengembangkan kekuatan dan plastisitas tanah liat dan membuat agregat cocok untuk pencetakan. Pasir biasanya terkandung dalam sistem bingkai atau kotak cetakan. Rongga cetakan dan sistem gerbang dibuat dengan memadatkan pasir di sekitar pola yang diukir langsung ke dalam pasir.
Pencetakan pasir memerlukan waktu pengerjaan hari-hari, atau bahkan minggu-bingkai, untuk produksi dengan tingkat output tinggi (1–20 potongan/jam-cetak) dan tidak tertandingi untuk produksi bagian besar. Pasir basah (lembab) hampir tidak memiliki batas berat bagian, sedangkan pasir kering memiliki batas massa bagian praktis yang bervariasi dari 2.300 kg hingga 2.700 kg. Berat bagian minimum bervariasi dari 0,075 kg hingga 0,1 kg. Pasir terikat menggunakan tanah liat, perekat kimia, atau minyak terpolimer (seperti minyak mesin). Pasir dapat didaur ulang banyak kali dalam sebagian besar operasi dan memerlukan pemeliharaan yang sedikit.
Pencetakan pasir menggunakan pasir alami atau sintetik (pasir danau) yang sebagian besar bahan tahan api yang disebut silica (SiO2). Butiran pasir harus cukup kecil sehingga dapat dipadatkan rapat dan cukup besar untuk membiarkan gas yang terbentuk selama curahan logam melarikan diri melalui pori. Cetakan yang lebih besar menggunakan pasir basah (campuran pasir, tanah liat dan beberapa air). Pasir dapat digunakan kembali, dan logam cair berlebihan yang dicurahkan dipotong dan digunakan kembali juga. Cetakan pasir tipikal terdiri dari dua bagian, setengah atas disebut cope, dan bagian bawah adalah drag. Cairan mengalir ke dalam celah antara dua bagian, disebut rongga cetakan. Geometri rongga dibuat dengan menggunakan bentuk kayu, disebut pola. Bentuk pola (hampir) identik dengan bentuk bagian yang akan dicetak. Ada rongga berbentuk imbas. Ujung atas imbas adalah cangkir curah sementara leher berbentuk pipa imbas adalah sprue. Logam cair dicurahkan ke dalam cangkir curah, dan mengalir ke bawah sprue. Runners adalah saluran rongga horizontal yang menghubungkan dasar sprue ke rongga cetakan. Daerah di mana runner bergabung dengan rongga disebut gerbang. Beberapa rongga tambahan dibuat yang terhubung ke permukaan atas cetakan. Logam cair berlebihan yang dicurahkan ke dalam cetakan mengalir ke dalam rongga ini, disebut riser. Mereka bertindak sebagai resapan. Saat logam mengeras di dalam rongga, ia menyusut, dan logam tambahan dari riser mengalir kembali ke bawah untuk menghindari lubang dalam bagian cetakan. Vents adalah lubang sempit yang menghubungkan rongga dengan atmosfer untuk membiarkan gas dan udara di rongga melarikan diri. Core disisipkan untuk menciptakan permukaan interior bagian cetakan. Ini diperlukan karena banyak bagian cetakan memiliki lubang interior (bagian rongga), atau rongga lain dalam bentuknya yang tidak dapat diakses langsung dari salah satu potongan cetakan. Core dibuat dengan memanggang pasir dengan beberapa perekat sehingga mereka dapat mempertahankan bentuknya saat ditangani. Cetakan dirangkaikan dengan menempatkan core ke dalam rongga drag, lalu menempatkan cope di atas. Cetakan setelah dirangkaikan terkunci. Setelah pencetakan selesai, pasir digetarkan, dan core ditarik dan biasanya dibelah.
Proses Pencetakan Cetak Gipsum
Proses pencetakan cetak gipsum mirip dengan pencetakan pasir kecuali bahwa gipsum paris (gypsum, CaSO4) digunakan sebagai pengganti pasir sebagai bahan cetakan. Gipsum paris bukan gipsum paris murni, melainkan memiliki tambahan untuk meningkatkan kekuatan basah, kekuatan kering, permeabilitas, dan cetakabilitas. Misalnya, talk atau magnesium oksida ditambahkan untuk mencegah retakan dan mengurangi waktu pengerasan. Penambahan kapur dan semen membatasi ekspansi selama pemanggang sambil penambahan serat kaca meningkatkan kekuatan. Pasir dapat digunakan sebagai bahan pengisi. Rasio bahan adalah 70 % hingga 80 % gipsum dan 20 % hingga 30 % tambahan.
Gipsum paris adalah bubuk putih halus yang, ketika dicampur dengan air mendapatkan konsistensi seperti tanah liat dan dapat dibentuk di sekitar pola. Cetakan gipsum dapat diselesaikan untuk menghasilkan finishing permukaan yang sangat baik dan akurasi dimensi. Namun, relatif lunak dan tidak cukup kuat pada suhu di atas 1200 deg C, oleh karena itu metode ini terutama digunakan untuk membuat cetakan dari logam non-ferrous seperti seng, tembaga, alumunium, dan magnesium.
Selama pencetakan cetak gipsum, pertama, gipsum dicampur dan pola disemprotkan dengan lapis tipis perekat pemisah untuk mencegah gipsum menempel pada pola. Gipsum kemudian dicurahkan di atas pola dan unit digetarkan sehingga gipsum mengisi fitur kecil apa pun. Gipsum mengeras pada umumnya dalam sekitar 15 menit dan pola kemudian dilepas. Cetakan kemudian dipanggang, antara 120 deg C dan 260 deg C, untuk menghapus air berlebihan. Cetakan yang kering kemudian dirangkaikan, dipanaskan, dan logam dicurahkan. Terakhir, setelah logam mengeras, gipsum dibelah dari bagian cetakan. Gipsum yang digunakan tidak dapat digunakan kembali.
Karena gipsum memiliki konduktivitas termal yang lebih rendah, cetakan pendingin lambat, dan oleh karena itu memiliki struktur biji yang lebih seragam (yaitu kurang perangatan, kurang tegangan sisa).
Secara umum, bentuk membutuhkan waktu kurang dari seminggu untuk disiapkan, setelah itu tingkat produksi 1 unit hingga 10 unit /jam.cetak dicapai, dengan item yang berat hingga 45 kg dan kecil hingga 30 gram dengan finishing permukaan yang sangat baik dan toleransi yang ketat. Pencetakan cetak gipsum adalah alternatif yang murah dibandingkan proses pencetakan lain untuk bagian kompleks karena biaya rendah gipsum dan kemampuannya untuk menghasilkan cetakan bentuk hampir net.
Proses Pencetakan Cangkang
Proses pencetakan cangkang, juga dikenal sebagai pencetakan cangkang, adalah proses pencetakan cetak terpakai yang menggunakan pasir yang dilapisi resin untuk membentuk cetakan. Pencetakan cangkang mirip dengan pencetakan pasir, tetapi rongga pencetakan dibentuk oleh ‘cangkang’ pasir yang telah dikeras alih-alih bingkai yang diisi pasir. Pasir yang digunakan lebih halus dari pasir pencetakan pasir dan dicampur dengan resin sehingga dapat dipanaskan oleh pola dan menjadi cangkang di sekitar pola. Karena resin dan pasir yang lebih halus, menghasilkan finishing permukaan yang jauh lebih halus. Proses ini mudah diotomatisasi dan lebih tepat daripada pencetakan pasir. Proses ini ideal untuk item kompleks yang kecil hingga menengah dan yang memerlukan presisi yang lebih tinggi. Dibandingkan dengan pencetakan pasir, proses ini memiliki akurasi dimensi yang lebih baik, tingkat produktivitas yang lebih tinggi, dan kebutuhan tenaga kerja yang lebih rendah.
Dalam proses pencetakan cangkang, seperti pencetakan pasir, logam cair dicurahkan ke dalam cetakan terpakai. Cetakan adalah cangkang dinding tipis yang dibuat dengan menerapkan campuran pasir dan resin di sekitar pola. Pola, potongan logam dalam bentuk bagian yang diinginkan, digunakan kembali untuk membentuk banyak cetakan cangkang. Pola yang dapat digunakan kembali memungkinkan tingkat produksi yang lebih tinggi, sementara cetakan yang dapat dibuang memungkinkan geometri kompleks dicetak. Proses pencetakan cangkang memerlukan penggunaan pola logam, oven, campuran pasir dan resin, kotak penumpah, dan logam cair.
Proses pencetakan cangkang memungkinkan penggunaan logam ferrous dan non-ferrous, paling umum menggunakan besi tuang, baja karbon, baja legasi, baja karat, logam campuran alumunium, dan logam campuran tembaga. Bagian tipikal berukuran kecil-menengah dan memerlukan akurasi tinggi, seperti perpaket gear, kepala silinder, roda pemacu, dan lengan tuas.
Proses pencetakan cangkang menghasilkan kualitas permukaan dan toleransi yang lebih baik. Proses ini terdiri dari pembuatan pola 2-bagian dari logam (misalnya alumunium atau besi) yang kemudian dipanaskan ke antara 175 deg C hingga 370 deg C, dan kemudian dilapisi dengan pelumas (misalnya sprey silicone). Setiap setengah pola yang dipanaskan ditutupi dengan campuran pasir dan perekat termoset/epoxy. Perekat menempelkan lapisan pasir ke pola, membentuk cangkang. Proses dapat diulang untuk mendapatkan cangkang yang lebih tebal. Setelah ini, susunan dipanggang untuk mengeras. Pola kemudian dilepas, dan dua separuh cangkang digabungkan untuk membentuk cetakan. Logam kemudian dicurahkan ke dalam cetakan. Saat logam mengeras, cangkang dibelah untuk mendapatkan bagian.
Proses Pencetakan Investasi
Proses pencetakan investasi juga dikenal sebagai proses pencetakan lilin hilang. Ini adalah proses yang telah dilakukan selama ribuan tahun, dengan proses lilin hilang sebagai salah satu teknik pembentukan logam paling lama yang dikenal. Dari 5000 tahun yang lalu, ketika lilin lebah membentuk pola, hingga wah teknologi tinggi saat ini, bahan tahan api dan logam campuran spesialis, cetakan memastikan komponen berkualitas tinggi diproduksi dengan manfaat utama dari akurasi, repeatabilitas, serbaguna, dan integritas.
Pencetakan investasi mendapatkan namanya karena pola diinvestasi, atau dikelilingi, dengan bahan tahan api. Pola lilin memerlukan perawatan ekstrim karena mereka tidak cukup kuat untuk menahan gaya yang dihadapi selama pembuatan cetakan. Salah satu keuntungan pencetakan investasi adalah lilin dapat digunakan kembali.
Langkah-langkah dalam proses pencetakan investasi adalah (i) pola lilin dihasilkan oleh injeksi cetakan, (ii) beberapa pola dirangkaikan ke sprue lilin sentral, (iii) cangkang dibangun dengan merendam susunan dalam suspensi keramik cair dan kemudian ke dalam tempat pasir yang sangat halus dan dapat ada kebutuhan untuk beberapa lapisan, (iv) Keramik dikeringkan, lilin dilelehkan keluar dan keramik dipanggang untuk membakar semua lilin, (v) cangkang diisi dengan logam cair dengan curah gravitasi. Saat mengeras, bagian, gerbang, sprue dan cangkir curah menjadi satu cetakan padat. Cetakan rongga dapat dibuat dengan mencurahkan logam berlebihan sebelum mengeras, (vi) setelah logam mengeras, cangkang keramik dibelah dengan getaran atau blast air, dan (vii) bagian dipotong dari sprue menggunakan gerinda gesekan berkecepatan tinggi dan finishing kecil diberikan pada bagian akhir.
Proses ini cocok untuk produksi berulang komponen bentuk net dari berbagai logam dan logam campuran berkinerja tinggi. Meskipun umumnya digunakan untuk cetakan kecil, proses ini telah digunakan untuk produksi bingkai pintu pesawat lengkap, dengan cetakan baja hingga 300 kg dan cetakan alumunium hingga 30 kg. Dibandingkan dengan proses pencetakan lain seperti pencetakan cetak mati atau pencetakan pasir, ini dapat menjadi proses yang mahal. Namun, komponen yang dapat diproduksi menggunakan pencetakan investasi dapat mencakup kontur yang rumit, dan dalam sebagian besar kasus komponen dicetak bentuk hampir net, sehingga memerlukan sedikit atau tidak perlu rework setelah dicetak.
Proses Pencetakan Vacuum
Proses ini juga disebut pencetakan kontra-gravitasi. Proses ini digunakan ketika terjebaknya udara adalah masalah, ada detail yang rumit atau undercut, atau jika bahan adalah serat atau kawat yang diperkuat. Ini pada dasarnya sama seperti proses pencetakan investasi, kecuali langkah pengisian cetakan yang adalah langkah (v) di atas. Dalam hal ini, bahan diculik ke atas ke dalam cetakan oleh pompa vacuum. Cetakan muncul dalam posisi terbalik dari proses pencetakan biasa, dan diturunkan ke dalam flask dengan logam cair. Salah satu keuntungan pencetakan vacuum adalah dengan melepaskan tekanan untuk waktu singkat setelah cetakan diisi, logam yang belum mengeras dapat dilepaskan kembali ke dalam flask. Ini memungkinkan penciptaan cetakan rongga. Karena sebagian besar panas diarah jauh dari permukaan antara cetakan dan logam, oleh karena itu bagian logam yang paling dekat dengan permukaan cetakan selalu mengeras terlebih dahulu. Front geras bergerak ke dalam ke dalam rongga. Jadi, jika cairan diiring waktu sangat singkat setelah pengisian, maka mungkin untuk mendapatkan objek rongga dinding yang sangat tipis.
Proses Pencetakan Pola Menghilang
Proses pencetakan pola menghilang adalah jenis proses pencetakan yang menggunakan pola yang terbuat dari bahan yang akan menghilang saat logam cair dicurahkan ke dalam rongga cetakan. Ini berarti tidak perlu menghapus bahan pola dari cetakan sebelum pencetakan. Bahan pola menghilang yang paling umum digunakan adalah foam polistiren. Dua proses utama adalah pencetakan lilin hilang dan pencetakan cetak penuh.
Pencetakan lilin hilang adalah jenis proses pencetakan pola menghilang yang mirip dengan pencetakan investasi kecuali foam digunakan untuk pola alih-alih lilin. Proses ini mengambil manfaat titik didih rendah dari foam untuk menyederhanakan proses pencetakan investasi dengan menghapus kebutuhan untuk melelehkan lilin keluar dari cetakan.
Pencetakan cetak penuh adalah proses pencetakan pola menghilang yang merupakan kombinasi dari pencetakan pasir dan pencetakan lilin hilang. Ini menggunakan pola foam polistiren yang diperluas yang kemudian dikelilingi pasir, mirip dengan pencetakan pasir. Logam kemudian dicurahkan langsung ke dalam cetakan, yang menguapkan foam saat kontak.
Perbedaan utama adalah pencetakan lilin hilang menggunakan pasir yang tidak terikat dan pencetakan cetak penuh menggunakan pasir yang terikat (atau pasir basah). Karena perbedaan ini cukup kecil ada banyak tumpang tindih dalam terminologi. Ada banyak istilah non-proprietary yang telah digunakan untuk menggambarkan proses-proses ini. Ini mencakup pencetakan tanpa rongga, pencetakan foam menghilang, pencetakan penguapan foam, pencetakan pola hilang, proses castral, dan pencetakan cetak polistiren diperluas. Istilah proprietary yang digunakan termasuk Styro-cast, Foam cast, Replicast, dan Policast.



