Teknik Pengepakan Logam Lanjutan: Proses dan Aplikasi
Proses Pengepakan Logam
Pengepakan logam adalah proses deformasi di mana logam ditekan, dipukul, atau diremukkan di bawah tekanan besar menjadi bagian kuat yang dikenal sebagai logam terpacak. Proses pengepakan sepenuhnya berbeda dari proses cetak (atau pabrik cetak), karena logam yang digunakan untuk membuat bagian terpacak tidak dilebur atau dicurahkan seperti dalam proses cetak.
Pengepakan didefinisikan sebagai proses pengolahan logam di mana bentuk spesifik benda kerja logam diperoleh dalam keadaan padat oleh gaya kompresi yang diterapkan melalui penggunaan cetakan dan alat. Selama proses pengepakan, deformasi terkontrol logam terjadi. Proses pengepakan dilakukan dengan memukul atau menekan logam. Di zaman modern, pengepakan industri dilakukan baik dengan pres atau dengan palu yang didorong oleh udara terkompresi, listrik, hidrolik atau uap.
Semua logam dan logam campuran dapat dipakec, tetapi rating pengepacan dari berbagai logam dan logam campuran dapat bervariasi dari tinggi hingga rendah atau buruk. Faktor yang terlibat adalah komposisi, struktur kristal, dan sifat mekanik semuanya dipertimbangkan dalam rentang suhu. Semakin lebar rentang suhu, semakin tinggi rating pengepacan. Sebagian besar pengepakan dilakukan pada benda kerja yang dipanaskan. Pengepakan dingin juga dapat terjadi pada suhu ruangan.
Proses pengepakan adalah salah satu proses pengolahan logam yang paling lama dikenal dengan asal-usulnya sekitar beberapa ribu tahun yang lalu. Proses ini kembali ke 8000 BCE dan berkembang dari seni manual panci besi sederhana. Tradisional, pengepakan dilakukan oleh seorang panci besi menggunakan palu dan bigol. Menggunakan palu dan bigol adalah bentuk kasar dari pengepakan. Panci besi atau pabrik pengepakan telah berkembang selama berabad-abad. Dahulu dan sekarang, seretan pukulan kompresi palu melakukan pembentukan atau pengepakan bagian. Pengepakan modern menggunakan palu dampak atau pres yang didorong mesin yang meleburkan benda kerja dengan tekanan terkontrol.
Proses pengepakan lebih unggul dibandingkan cetak karena bagian yang terbentuk memiliki mikrostruktur yang lebih padat, pola biji yang lebih terdefinisi, dan porositas yang lebih rendah, sehingga bagian-bagian ini jauh lebih kuat dari cetakan.
Pengepakan menyempurnakan struktur biji dan meningkatkan sifat mekanik logam. Dengan desain yang tepat, alur biji dapat diarahkan dalam arah stres utama yang dihadapi dalam penggunaan aktual. Alur biji adalah arah pola yang diambil oleh kristal selama deformasi plastis. Sifat mekanik (seperti kekuatan, duktilitas, dan ketawalan) jauh lebih baik dalam pengepakan daripada dalam logam dasar, yang memiliki kristal yang diarahkan secara acak. Alur biji arah pengepakan memastikan kekuatan bagian tinggi dengan resistensi kelemahan yang superior, sifat mekanik, dan kesahihan metalurgi. Pengepakan menghilangkan rongga internal dan porositas, dan menghasilkan integritas struktural yang tidak tertandingi.
Proses pengepakan menghasilkan bagian dengan sifat mekanik yang superior dengan pemborosan materi minimum. Bahan awal dalam proses pengepakan memiliki geometri yang relatif sederhana. Bahan ini secara plastis diubah bentuk dalam satu atau lebih operasi menjadi produk dengan konfigurasi yang relatif kompleks. Pengepakan biasanya memerlukan alat yang relatif mahal. Oleh karena itu, proses ini menarik secara ekonomis ketika sejumlah besar bagian akan dihasilkan dan/atau ketika sifat mekanik yang diperlukan dalam produk jadi hanya dapat diperoleh oleh proses pengepakan.
Klasifikasi Proses Pengepakan
Proses pengepakan dapat diklasifikasikan dalam beberapa cara yang berbeda.
Berdasarkan Suhu Benda Kerja
Berdasarkan suhu benda kerja yang dipakec, proses pengepakan dapat (i) pengepakan panas, (ii) pengepakan hangat, dan (iii) pengepakan dingin.
Pengepakan Panas
Pengepakan panas adalah proses pengepakan yang paling banyak digunakan. Dalam proses pengepakan panas, pengepakan dilakukan pada suhu di atas suhu rekristalisasi logam yang berarti pada suhu di mana kristal baru terbentuk dalam logam. Panas ekstrim ini diperlukan untuk menghindari penguatan kerja logam selama deformasi.
Dalam kondisi nyata selama manufaktur industri, gesekan memainkan peran dalam proses. Gaya gesekan di antarmuka cetakan-benda kerja menolak penyebaran materi di dekat permukaan, sementara materi di pusat dapat melebar lebih mudah. Hasilnya adalah menciptakan bentuk tongkol pada bagian. Efek ini disebut tongkol dalam istilah pengepakan logam. Tongkol umumnya tidak diinginkan dan dapat dikontrol dengan penggunaan pelumas yang efektif. Pertimbangan lain, selama manufaktur pengepakan panas, yang biasanya bertindak untuk meningkatkan efek tongkol, adalah transfer panas antara logam panas dan cetakan yang lebih dingin. Logam yang lebih dekat dengan permukaan cetakan pendingin lebih cepat daripada logam menuju pusat bagian. Materi yang lebih dingin lebih tahan terhadap deformasi dan melebar kurang daripada materi yang lebih panas di pusat, juga menyebabkan efek tongkol.
Keuntungan pengepakan panas adalah (i) laju regangan tinggi dan oleh karena itu aliran logam yang mudah, (ii) rekristalisasi dan pemulihan memungkinkan, dan (iii) gaya yang diperlukan lebih kecil. Kerugian pengepakan panas adalah (i) pelumasan pada suhu tinggi sulit; (ii) oksidasi dan skal terjadi pada benda kerja, (iii) finishing permukaan buruk, (iv) toleransi yang kurang tepat, dan (v) kemungkinan perangatan materi selama proses pendinginan.
Pengepakan Hangat
Dalam proses pengepakan hangat, rentang suhu selama pengepakan dapat dari di atas suhu ruangan hingga di bawah suhu rekristalisasi. Dalam pengepakan hangat, benda kerja dipanaskan di bawah suhu rekristalisasi logam (hingga 700 deg C hingga 800 deg C dalam hal baja), untuk menurunkan tegangan aliran dan tekanan pengepakan.
Bagian dengan aliran radial seperti konfigurasi bundar dengan flange pusat, bagian persegi, dan bagian non-aksisimetris dengan simetri 3-lipat dan 6-lipat telah dibuat oleh ekstrusi hangat. Ada kalinya praktik pengepakan hangat dipilih di atas pengepakan dingin terutama untuk grade karbon tinggi baja atau di mana annealing dalam proses dapat dihilangkan.
Dibandingkan dengan pengepakan dingin, pengepakan hangat memiliki keuntungan potensial yaitu (i) beban alat yang dikurangi, (ii) beban pres yang dikurangi, (iii) duktilitas logam yang ditingkatkan, (iv) eliminasi kebutuhan untuk annealing sebelum pengepakan, dan (v) sifat sebagai pakec yang menguntungkan yang dapat menghilangkan perawatan panas. Keuntungan pengepakan hangat adalah (i) tingkat produksi tinggi, (ii) toleransi dimensi dan finishing permukaan yang baik untuk bagian yang dipakec, (iii) penghematan materi dan pengolahan mesin yang signifikan, (iv) alur biji yang menguntungkan untuk meningkatkan kekuatan, dan (v) ketawalan yang lebih besar dari bagian yang dipakec.
Pengepakan Dingin
Sebagian besar pengepakan dilakukan sebagai kerja panas, pada suhu hingga 1250 deg C. Pengepakan dingin mencakup banyak proses seperti lengkungan, gambar dingin, pengjudul dingin, lubang, ekstrusi, gulungan benang dan lebih banyak, untuk menghasilkan berbagai bentuk bagian yang beragam. Ini mencakup berbagai komponen mirip sumbu, geometri mirip cangkir, bagian rongga dengan tangkai dan sumbu, semua konfigurasi terpuncak (berkepala) dan lengkung, serta kombinasi. Dengan pengepakan dingin batang baja, kawat, atau bar, bagian mirip sumbu dengan lengkungan 3-siku dan fitur desain berkepala tidak jarang terjadi. Biasanya bagian paling hemat biaya dalam rentang 5 kg atau kurang. Bagian simetris hingga 3 kg dengan mudah memberikan diri pada pemrosesan otomatis. Opsi bahan berkisar dari baja karbon dan baja legasi rendah hingga baja karat seri 300 dan 400, alumunium legasi terpilih, kuningan dan perunggu.
Dalam proses, slug batang yang dilumasi kimia dipaksa ke dalam cetakan tertutup di bawah tekanan ekstrim. Logam yang tidak dipanaskan mengalir ke bentuk yang diinginkan. Dalam hal ekstrusi maju, baja mengalir dalam arah gaya pam. Digunakan ketika diameter batang akan dimin dan panjangnya ditingkatkan. Ekstrusi mundur, di mana logam mengalir berlawanan dengan gaya pam, menghasilkan bagian rongga. Dalam penggepakan, logam mengalir dalam sudut siku dengan gaya pam sehingga meningkatkan diameter dan mengurangi panjang.
Selama proses pengepakan dingin, pengepakan dilakukan pada atau di dekat suhu ruangan logam. Baja karbon dan baja logasi standar paling sering dipakec dingin. Pengepakan dingin umumnya dipilih ketika logam sudah lunak, seperti alumunium. Proses ini biasanya lebih murah daripada pengepakan panas dan produk akhir memerlukan sedikit atau tidak perlu pekerjaan finishing. Pengepakan dingin juga kurang rentan terhadap masalah kontaminasi, dan komponen akhir memiliki finishing permukaan yang lebih baik secara keseluruhan. Keuntungan pengepakan dingin meliputi (i) tingkat produksi sangat tinggi dengan umur cetakan yang luar biasa, (ii) meningkatkan sifat mekanik, (iii) gesekan lebih sedikit antara permukaan cetakan dan benda kerja, (iv) pelumasan mudah, (v) tidak ada oksidasi atau skal pada benda. Kerugian pengepakan dingin meliputi (i) dapat ada tegangan sisa, (ii) peralatan pengepakan yang lebih berat dan lebih kuat diperlukan, (iii) alat yang lebih kuat diperlukan, dan (iv) desain dan pembuatan alat sangat krusial.
Pilihan untuk fitur desain integral seperti flange dan boss built-in, pengepakan dingin sering digunakan dalam bagian pengempaan dan suspensi otomotif, sistem pencegah rem, hardware, komponen pertahanan, dan aplikasi lain di mana kekuatan tinggi, toleransi yang ketat dan produksi volume membuatnya menjadi pilihan ekonomis.
Berdasarkan Peralatan Pengepakan
Komponen yang dipakec dibentuk oleh palu atau pres. Pengepakan pada palu dilakukan dalam serangkaian impresi cetakan dengan pukulan berulang. Kualitas pengepakan, dan ekonomi serta produktivitas proses palu tergantung pada alat dan keterampilan operator. Dalam pengepakan pres, benda kerja biasanya dipukul hanya sekali dalam setiap impresi cetakan dan desain setiap impresi menjadi lebih penting sementara keterampilan operator kurang krusial.
Pengepakan Palu
Tipe peralatan pengepakan yang paling umum adalah palu dan bigol. Palu adalah jenis peralatan yang paling murah dan paling serbaguna untuk menghasilkan beban dan energi untuk melakukan proses pengepakan. Teknologi ini ditandai oleh pukulan dampak ganda antara cetakan bergaris. Palu terutama digunakan untuk pengepakan panas.
Pengepakan Pres
Dalam pengepakan pres, logam dibentuk bukan dengan serangkaian pukulan seperti dalam pengepakan palu, tetapi dengan satu tindakan peremas berkelanjutan.
Berdasarkan Pengaturan Cetakan
Berdasarkan pengaturan cetakan, proses pengepakan dapat (i) pengepakan cetak terbuka, dan (ii) pengepakan cetak tertutup. (Fig 1)
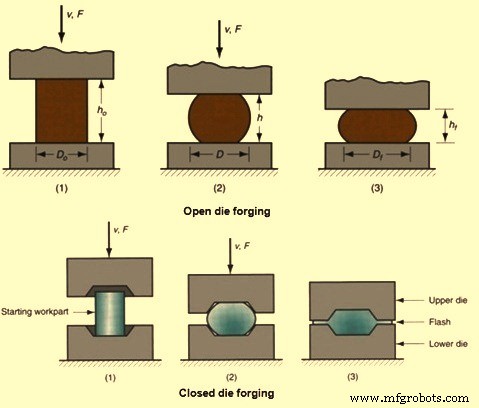
Fig 1 Pengepakan cetak terbuka dan tertutup logam
Pengepakan Cetak Terbuka
Pengepakan cetak terbuka adalah jenis proses pengepakan di mana cetakan datar tanpa profil yang telah dipotong sebelumnya dalam cetakan digunakan. Cetakan berbentuk sederhana dan digunakan untuk memungkinkan materi untuk merentangkan secara bebas dalam arah lateral beban yang diterapkan. Gerakan benda kerja adalah kunci dari metode ini. Benda kerja yang lebih besar dengan berat lebih dari 100 ton dan sekitar 25 m panjang dapat dipukul atau ditekan menjadi bentuk dengan cara ini. Pengepakan cetak terbuka cocok hanya untuk bentuk sederhana karena proses memberikan akurasi dimensi yang lebih rendah. Ada kebutuhan keterampilan tinggi dari operator. Cetakan pengepakan cetak terbuka sederhana dan lebih murah. Proses pengepakan paling sederhana dibandingkan dengan proses pengepakan lainnya.
Pengepakan cetak terbuka disebut cetak terbuka karena logam tidak dibatasi secara lateral oleh cetakan impresi selama pengepakan. Proses ini secara bertahap bekerja pada stok awal menjadi bentuk yang diinginkan, paling umum antara cetakan permukaan datar. Dalam praktik, pengepakan cetak terbuka mencakup banyak variasi proses, memungkinkan rentang yang sangat luas dari bentuk dan ukuran untuk diproduksi. Faktanya, ketika kriteria desain menentukan integritas struktural optimum untuk komponen logam yang besar, kemampuan ukuran besar dari pengepakan cetak terbuka menjadikannya pilihan proses yang jelas dibandingkan alternatif non-pengepakan. Di ujung atas rentang ukuran, pengepakan cetak terbuka terbatas hanya oleh ukuran bahan awal, yaitu, ingot terbesar yang dapat dicetak.
Praktis semua materi ferrous dan non-ferrous yang dapat dipakec dapat dipakec cetak terbuka, termasuk beberapa materi eksotis seperti super alloys age-hardening dan logam tahan korosi.
Kemampuan bentuk cetak terbuka memang luas dalam latitud. Selain batang bundar, persegi, persegi panjang, heksagonal dan bentuk dasar lainnya, proses cetak terbuka dapat menghasilkan hal-hal berikut.
- Shaft padat bertingkat (spindel atau rotor) yang diameternya meningkat atau menurun (tingkat turun) di beberapa lokasi di sepanjang sumbu longitudinal.
- Bagian rongga yang berbentuk silinder dan umumnya dengan panjang jauh lebih besar daripada diameter bagian. Dimungkinkan untuk mengubah panjang, tebal dinding, ID (diameter internal) dan OD (diameter eksternal) sesuai kebutuhan.
- Bagian mirip cincin dapat menyerupai cincin atau mendekati silinder rongga dalam bentuk, tergantung pada rasio tinggi terhadap tebal dinding.
- Cangkang logam bercontur seperti tabung tekanan, yang dapat mencakup nozzle ekstrusi dan fitur desain lainnya.
Tidak berbeda dari operasi pengepakan berturut-turut dalam serangkaian cetakan, beberapa operasi pengepakan cetak terbuka dapat digabungkan untuk menghasilkan bentuk yang diperlukan. Pada saat yang sama, metode pengepakan ini dapat disesuaikan untuk mencapai jumlah deformasi total yang tepat dan struktur alur biji optimum, sehingga memaksimalkan peningkatan sifat dan kinerja akhir untuk aplikasi tertentu. Misalnya, pengepakan blank gear integral dan hub dapat melibatkan beberapa operasi gambar atau pengepakan padat, lalu penggepakan. Demikian pula, blank untuk cincin dapat disiapkan dengan penggepakan ingot, lalu mengebor pusat, sebelum pengepakan cincin.
Pengepakan Cetak Tertutup
Pengepakan cetak tertutup juga disebut pengepakan cetak impresi. Proses pengepakan terdiri dari memukul atau menekan logam antara dua cetakan (disebut tooling) yang berisi profil yang telah dipotong sebelumnya dari bagian yang diinginkan. Dalam pengepakan cetak tertutup, materi dibatasi sepenuhnya dalam rongga yang dibuat oleh separuh cetakan atas dan bawah. Bagian dengan berat beberapa gram hingga lebih dari 25 ton dapat dibuat menggunakan proses ini. Beberapa bagian yang lebih kecil juga dapat dipakec dingin. Pengepakan cetak tertutup baja, alumunium, titanium dan logam campuran lainnya dapat menghasilkan variasi 3-D yang hampir tidak terbatas. Pengepakan ini rutin diproduksi pada pres hidrolik, pres mekanis dan palu.
Pengepakan Cetak Tertutup
Seperti yang namanya implikasikan, dua atau lebih cetakan yang berisi impresi bentuk bagian dipadukan saat materi pengepakan mengalami deformasi plastis. Karena aliran logam dibatasi oleh kontur cetakan, proses ini dapat menghasilkan bentuk yang lebih kompleks dan toleransi yang lebih ketat daripada proses pengepakan cetak terbuka. Pengepakan cetak tertutup memungkinkan bagian yang dibentuk lebih akurat. Proses ini memerlukan tekanan antarmuka yang lebih tinggi, kontrol yang sangat akurat terhadap volume materi dan desain cetakan yang tepat.
Pengepakan cetak tertutup adalah bentuk pengepakan cetak impresi, yang tidak bergantung pada pembentukan flash untuk mencapai pengisian cetakan yang lengkap. Materi diubah bentuk dalam rongga yang sedikit atau tidak ada pelarian materi berlebihan, sehingga menempatkan tuntutan yang lebih besar pada desain cetakan.
Fleksibilitas tambahan dalam membentuk bentuk simetris dan non-simetris berasal dari berbagai operasi pra-forman (kadang-kadang lengkungan) sebelum pengepakan dalam cetakan finishing. Geometri bagian berkisar dari bentuk sederhana yang paling mudah dipakec seperti bola, padat persegi panjang, dan konfigurasi mirip cakram hingga komponen yang paling rumit dengan bagian tipis dan panjang yang mencakup jaring tipis dan proyeksi vertikal yang relatif tinggi seperti tulang rusuk dan boss. Meskipun banyak bagian biasanya simetris, yang lain mencakup semua elemen desain (flange, proyeksi, lubang, rongga, kantong, dll.) yang menggabungkan untuk membuat pengepakan sangat non-simetris. Selain itu, bagian dapat dibentuk lengkung atau melengkung di satu atau beberapa siku, baik mereka pada dasarnya longitudinal, ekuidimensi atau datar.
Dalam pengepakan cetak tertutup, benda kerja pertama kali dipakec kasar ke bentuk akhir dengan cetakan blokir. Benda kerja kemudian dipakec ke bentuk akhir dan dimensi dengan cetakan finishing. Keduanya cetakan blokir dan finishing dimasin dalam blok cetakan yang sama. Jumlah cetakan lebih banyak diperlukan tergantung pada kompleksitas pekerja. Dua separuh cetakan tertutup dan kerja diubah bentuk di bawah tekanan tinggi. Pengepakan cetak tertutup memberikan akurasi dimensi tinggi/kontrol erat pada toleransi dan cocok untuk bentuk kompleks. Cetakan kompleks dan lebih mahal dan tingkat produksi besar diperlukan untuk membenarkan biaya tinggi.
Desain cetakan bergantung pada pengetahuan kekuatan dan duktilitas bahan benda kerja, sensitivitas materi terhadap laju deformasi dan suhu, karakteristik gesekan, bentuk dan kompleksitas benda kerja, dan distorsi cetakan di bawah beban pengepakan tinggi. Bahan cetakan memerlukan kekuatan dan ketawalan pada suhu tinggi, kemampuan keras dan kemampuan untuk keras secara seragam, resistensi terhadap kejut mekanis dan termal, dan resistensi aus untuk menahan aus abrasi karena skal yang ada pada benda kerja. Pemilihan bahan cetakan yang tepat bergantung pada ukuran cetakan, komposisi dan sifat benda kerja, kompleksitas bentuk, jumlah langkah pra-forman, suhu pengepakan, tipe operasi pengepakan, biaya bahan cetakan, jumlah pengepakan yang diperlukan, dan transfer panas dari benda kerja ke cetakan dll. Bahan cetakan normal adalah baja alat dan cetakan.
Sebagian besar logam dan logam campuran teknik dapat dipakec melalui proses pengepakan cetak tertutup konvensional. Ini mencakup baja karbon dan baja logasi, baja alat, dan baja karat, alumunium dan logam campuran tembaga, dan beberapa logam campuran titanium. Bahan yang sensitif terhadap laju regangan dan suhu (magnesium, logam super berbasis nikel berlegasi tinggi, logam tahan api dan beberapa logam campuran titanium) dapat memerlukan proses pengepakan yang lebih canggih dan/atau peralatan khusus untuk pengepakan dalam cetakan impresi.
Proses Pengepakan Lainnya
Pengepakan Cincin Gulung Tanpa Sambungan
Pengepakan cincin gulung tanpa sambungan biasanya dilakukan dengan membuat lubang di potongan logam bundal tebal (membentuk bentuk donut), lalu menggulung dan memerah (atau dalam beberapa kasus, memukul) donut menjadi cincin tipis. Diameter cincin dapat bervariasi dari beberapa sentimeter hingga sekitar 10 meter.
Cincin yang dipakec oleh proses gulung cincin tanpa sambungan dapat berbentuk kurang dari 1 kg hingga hingga 150 ton. Dari segi kinerja, tidak ada yang setara dengan cincin lintang bundaran yang dipakec yang digunakan dalam pembangkitan energi, pertambangan, penerbangan, peralatan off-highway dan aplikasi kritis lainnya.
Konfigurasi cincin tanpa sambungan dapat datar (seperti cincin), atau memiliki dinding vertikal yang lebih tinggi (sekitar silinder rongga). Tinggi cincin gulung bervariasi dari beberapa sentimeter hingga lebih dari 3 meter. Tergantung pada peralatan yang digunakan, rasio tebal dinding terhadap tinggi cincin biasanya bervariasi dari 1:16 hingga 16:1, meski proporsi yang lebih besar telah dicapai dengan pemrosesan khusus. Faktanya, tabung tanpa sambungan hingga 1200 mm diameter dan lebih dari 6 meter panjang diekstrusi pada pres pengepakan.
Meskipun bentuk dasar dengan lintang persegi panjang adalah norma, cincin dengan lintang kompleks, fungsional dapat dipakec untuk memenuhi persyaratan desain yang praktis. Dengan nama yang tepat, cincin gulung kontur ini dapat diproduksi dalam ribuan bentuk yang berbeda dengan kontur di dalam dan/atau diameter luar. Keuntungan utama cincin kontur adalah pengurangan signifikan dalam operasi pengolahan mesin. Tidak mengherankan, cincin kontur khusus dapat menghasilkan penghematan biaya penggabungan bagian. Dibandingkan dengan cincin gulung tanpa sambungan permukaan datar, dimensi maksimum (tinggi permukaan dan OD) cincin gulung kontur agak lebih rendah, tetapi tetap sangat mengesankan dalam ukuran.
Kekuatan dan duktilitas spesorensial tinggi membuat cincin yang dipakec cocok untuk komponen tahan torsi dan tahan tekanan, seperti gear, bearing mesin pesawat, bearing roda, coupling, spacer rotor, cakram dan casing yang ditempelkan, flange, tabung tekanan dan badan klep. Bahan mencakup tidak hanya baja karbon dan baja logasi, tetapi juga logam campuran non-ferrous alumunium, tembaga dan titanium, serta logam berbasis nikel.
Operasi Pengepakan
Berbagai operasi pengepakan adalah gambar, swaging, penggepakan, fullering, pengepakan las, meratakan dan menurunkan, edging, lengkungan, pemotongan dan pembuatan lubang.
- Gambar – Operasi gambar dilakukan untuk memperpanjang benda kerja dan untuk menurunkan area lintang. Operasi gambar terjadi ketika gaya bertindak dalam arah tegak lurus terhadap sumbu longitudinal.
- Swaging – Swaging dilakukan oleh proses pengepakan dingin. Operasi ini digunakan untuk mengubah dimensi benda kerja dan dilakukan dengan menggunakan gaya cetakan yang diterapkan pada materi.
- Penggepakan – Penggepakan dilakukan untuk meningkatkan area lintang benda kerja. Untuk mendapatkan hasil yang diperlukan, operasi penggepakan dilakukan dalam arah paralel dengan sumbu longitudinal. Operasi penggepakan biasanya dilakukan dalam produksi baut dan baut.
- Fullering – Ini adalah proses pengepakan cetak terbuka yang khas. Fullering sebagian besar digunakan sebagai langkah awal untuk membantu mendistribusikan materi benda dalam persiapan untuk operasi pengepakan logam lebih lanjut. Ini sering terjadi ketika proses manufaktur memerlukan beberapa operasi pengepakan untuk menyelesaikan. Dalam fullering, cetakan terbuka dengan permukaan konveks digunakan untuk meleburkan benda kerja. Hasilnya adalah menyebabkan logam mengalir keluar dari satu area dan ke kedua sisi.
- Pengepakan Las – Ini adalah operasi untuk meningkatkan panjang dengan menyatukan dua potongan logam. Ini dilakukan dengan menerapkan pukulan palu atau tekanan ketika benda kerja mencapai suhu pengepakan.
- Meratakan dan Menurunkan – Fullering meninggalkan permukaan bergelombang pada benda kerja. Bahkan setelah pekerjaan dibentuk dengan palu, tanda palu tetap ada pada permukaan atas pekerjaan. Untuk menghapus tanda palu dan bergelombang dan untuk mendapatkan permukaan yang halus pada pekerjaan, digunakan flattening atau set palu. Proses ini dikenal sebagai meratakan atau menurunkan.
- Edging – Selama proses, materi benda kerja ditempatkan antara dua cetakan dan ada pukulan di tepi materi untuk mendapatkan bentuk yang diperlukan. Edging sering merupakan operasi drop pengepakan primer.
- Lengkungan – Ini adalah operasi pengepakan yang sangat umum. Ini adalah operasi untuk memberikan lengkungan pada batang dan plat logam. Operasi ini diperlukan di mana bagian yang dipakec memiliki bentuk lengkungan.
- Pemotongan – Dengan bantuan palu dan pisau potong, memungkinkan untuk memotong batang dan plat menjadi dua potongan. Operasi pengepakan ini dilakukan ketika batang dalam kondisi panas.
- Pembuatan Lubang – Ini adalah operasi pengepakan dengan membuat lubang dengan bantuan silinder rongga. Kita memberikan tekanan pada cetakan silinder lubang maka ia bergerak ke bawah untuk membuat lubang pada plat.
Peralatan Pengepakan
Pengembangan berkelanjutan teknologi pengepakan memerlukan pemahaman yang sehat dan fundamental tentang kemampuan dan karakteristik peralatan. Peralatan yang digunakan dalam pengepakan mempengaruhi proses pengepakan karena mempengaruhi laju deformasi dan kondisi suhu dan menentukan laju produksi. Persyaratan dari proses pengepakan yang diberikan juga harus kompatibel dengan karakteristik beban, energi, waktu, dan akurasi dari mesin pengepakan yang diberikan.
Tipe peralatan pengepakan yang paling umum adalah palu dan bigol. Pemilihan peralatan pengepakan tergantung pada sejumlah faktor, termasuk ukuran dan kompleksitas bagian, materi, dan kualitas bagian yang akan diproduksi. Palu sering dipilih untuk batch kecil hingga menengah karena alat yang lebih cepat. Peralatan pengepakan ini dapat dibagi menjadi dua tipe dasar yaitu (i) mesin terbatas kerja, dan (ii) mesin terbatas stroke.
Mesin Terbatas Kerja
Dalam mesin terbatas kerja, jumlah deformasi yang dapat dicapai selama setiap stroke atau pukulan mesin dibatasi oleh energi atau gaya maksimum yang tersedia. Jika kapasitas energi atau gaya kurang dari yang dibutuhkan untuk meleburkan bagian, maka lebih dari satu stroke atau pukulan diperlukan. Mesin yang termasuk dalam kategori ini adalah palu, pres screw gesekan, dan pres hidrolik.
Palu
Palu adalah tipe mesin yang paling banyak digunakan. Mereka sering dipilih untuk batch kecil hingga menengah karena setup alat yang lebih cepat dan biaya overhead lebih rendah. Mereka juga digunakan untuk forgings jenis panjang dan cabang karena area cetakan dapat disediakan untuk jumlah besar cetakan pra-form yang diperlukan untuk bentuk tersebut. Berbagai jenis palu yang digunakan adalah sebagai berikut.
- Palu Drop Gravitasi – Mereka adalah tipe peralatan pengepakan tertua yang tersedia. Prinsip operasinya adalah blok cetakan yang bergerak diangkat oleh mekanisme pengangkat lalu dilepaskan, sehingga jatuh pada cetakan tetap yang terpasang pada bigol. Jumlah deformasi yang dapat dilakukan ditentukan oleh energi potensial blok cetakan yang bergerak pada ketinggian maksimum. Energi potensial ini diubah menjadi energi kinetik saat blok cetakan jatuh dan kemudian disipasi dalam deformasi benda kerja. Berbagai mekanisme pengangkat digunakan, termasuk cara gesekan dengan papan, rem sabuk atau sabuk, atau silinder pengangkat yang menggunakan uap, udara terkompresi, atau cairan hidrolik. Mesin ini tersedia dalam rentang energi pukulan dari 0,6 kNm hingga 400 kNm.
- Palu Double Acting atau Power – Mesin ini mirip dengan palu gravitasi dalam hal silinder pengangkat mengangkat tup yang bergerak, tetapi daya juga diterapkan pada tup yang bergerak ke bawah untuk meningkatkan kapasitas energi. Rating energi untuk bobot tup yang sama jauh lebih besar daripada palu gravitasi, dan kecepatan penutupan cetakan juga lebih tinggi. Daya berasal dari silinder uap, udara terkompresi, atau hidrolik double-acting. Palu double-acting diproduksi dalam rentang rating energi dari 3 kNm hingga 830 kNm.
- Palu Counter Blow Vertikal – Dalam mesin ini, dua tup dengan massa hampir sama didorong oleh silinder double-acting satu sama lain dan bertabrakan di tengah mesin. Lebih banyak energi disipasi dalam benda kerja dibandingkan di fondasi dan tanah bawah dibandingkan dengan palu single-acting. Kapasitas energi yang sangat tinggi tersedia dalam mesin ini yang berkisar dari 30 kNm hingga 2000 kNm.
- Palu Counterblow Horizontal – Mesin ini juga disebut impacters dan dua ram dioperasikan oleh silinder double acting. Stok yang dipanaskan ditempatkan vertikal antara cetakan oleh mekanisme transfer otomatis. Rating energi tipis bervariasi dari 4 kNm hingga 55 kNm.
Pres Screw
Dalam pres screw, ram atas dan cetakan terhubung ke sekrup vertikal besar yang dapat diputar oleh flywheel, sehingga ram dapat bergerak ke atas dan ke bawah relatif terhadap cetakan tetap di panggul mesin. Ram memiliki energi yang terbatas untuk setiap stroke, sehingga beberapa pukulan biasanya digunakan seperti palu. Pres screw tersedia dalam rating dari 63 ton -6300 ton.
Pres Hidrolik
Pres hidrolik tersedia dalam rentang ukuran yang luas hingga yang terbesar dengan kapasitas 50.000 ton atau lebih. Cetakan yang bergerak dipasang pada ram yang dioperasikan oleh silinder hidrolik besar. Berbagai stroke, gaya, dan kecepatan penutupan dapat diperoleh pada pres hidrolik. Dalam beberapa kasus pres hidrolik dilengkapi dengan ram bergerak horizontal tambahan, dan ini memungkinkan depresi sisi untuk dipakec ke dalam beberapa bagian, meskipun ini tidak dilakukan dalam skala besar.
Mesin Terbatas Stroke
Dalam mesin terbatas stroke, jumlah deformasi yang dapat dilakukan ditetapkan oleh stroke mesin. Jika gaya atau energi yang cukup untuk melakukan operasi tidak tersedia, maka mesin macet dan mesin yang lebih besar harus digunakan. Pres mekanis termasuk dalam kategori ini, karena crank atau eccentric menentukan jumlah gerakan ram.
Pres Mekanis
Pres mekanis termasuk dalam kelas mesin perkakas yang mencakup berbagai tipe mesin yang berbeda. Secara utama, pres mekanis mengubah gaya rotasi motor menjadi vektor gaya translasi yang melakukan tindakan pres. Oleh karena itu, energi dalam pres mekanis berasal dari motor. Jenis pres ini umumnya lebih cepat daripada pres hidrolik atau screw, (sebenarnya press screw juga dapat diklasifikasikan sebagai press mekanis). Tidak seperti beberapa press, dalam press mekanis, penerapan gaya bervariasi dalam kecepatan dan magnitudo sepanjang jarak stroke. Saat melakukan operasi manufaktur menggunakan press mekanis, rentang stroke yang benar esensial. Dalam press mekanis, crank, sendi kekel, scotch yoke, atau mekanisme wedge bergerak digunakan untuk memberikan gerakan peremas vertikal antara cetakan atas bergerak dan cetakan bawah tetap.
Cacat Pengepakan
Selama proses pengepakan ada kemungkinan terjadinya beberapa cacat. Dalam proses pengepakan panas, cacat umum adalah hot shortness, shear bands, grain boundary cavitation. Dalam proses pengepakan dingin, cacat umum adalah retakan permukaan, shear band dan centre burst. Cacat umum selama operasi pengepakan adalah (i) pengisian cetakan tidak lengkap, (ii) ketidakselarasan cetakan, (iii) lapis pengepakan, (iv) penetrasi pengepakan tidak lengkap, (v) perbedaan mikrostruktur yang menghasilkan variasi sifat yang mencolok, (vi) hot shortness, karena konsentrasi sulfur yang tinggi pada baja dan nikel, (vii) permukaan berlubang karena oksida skal yang terjadi pada suhu tinggi menempel pada cetakan, (viii) buckling, dalam pengepakan penggepakan, karena tekanan kompresi yang tinggi, (ix) retakan permukaan, karena selisih suhu antara permukaan dan pusat, atau pekerjaan berlebihan permukaan pada suhu terlalu rendah, dan (x) micro cracking karena tegangan sisa. Juga cacat seperti (i) cold shut, (ii) die shift, (iii) alur biji yang tidak tepat, (iv) flakes, (v) scale pits, dan (vi) retakan pada flash dapat terjadi.
Cold shut adalah karena proses las yang tidak lengkap. Dua permukaan benda kerja saling menyentuh. Penyebab utama cold shut adalah pendinginan berlebihan, sudut tajam dan gesekan yang tinggi. Untuk menghindari cold shut, radius fillet ditingkatkan pada cetakan.
Die shift adalah karena ketidakselarasan separuh cetakan. Untuk meningkatkan bentuk, cetakan dibuat dalam dua separuh. Untuk menghindari die shift, diperlukan untuk menyelaraskan separuh cetakan dengan benar dan memberikan setengah keratan di sisi atas dan bawah cetakan. Jadi selama penyelarasan, jika keratan cocok di kedua sisi maka bentuk yang tepat dapat dicapai.
Dalam kasus cacat bagian yang tidak terisi, logam bergerak tidak mengisi ruang cetakan sepenuhnya. Ini dapat disebabkan oleh desain cetakan pengepakan yang tidak tepat, pemanasan yang buruk dan jumlah bahan baku yang lebih sedikit.
Scale pits adalah karena pembersihan yang tidak teratur pada permukaan luar forgings. Skala dan oksida terkarakar pada permukaan jadi.
Cacat alur biji yang tidak tepat adalah karena desain cetakan yang tidak tepat karena materi yang mengalir tidak mengalir ke bawah. Untuk menghindari alur biji yang tidak tepat, desain cetakan yang tepat penting.
Flakes adalah ketidaksetujuan internal yang pada dasarnya ditemukan dalam susunan. Mereka terutama disebabkan oleh pendinginan yang tidak tepat. Untuk menghindari cacat flakes, prosedur pendinginan yang tepat harus diikuti.
Tegangan sisa adalah karena pendinginan yang tidak tepat dan deformasi yang tidak seragam dari forgings. Untuk menghindari cacat ini selama waktu tertentu, pendinginan lambat dalam tungku atau di bawah abu forgings dilakukan.
Retakan permukaan adalah karena suhu rendah dan pekerjaan berlebihan. Untuk menghindari retakan permukaan, suhu yang sesuai digunakan untuk proses pengepakan.
Pengepakan yang tidak lengkap terutama karena pengepakan terjadi pada permukaan yang menyebabkan tidak ada pemutusan interior forgings. Untuk menghindari, lebih disukai untuk menggunakan pukulan palu ringan untuk proses.
Retakan pada flash adalah karena ketebalan flash yang tidak lengkap. Oleh karena itu untuk menghindari retakan pada flash, diperlukan untuk meningkatkan ketebalan flash.



