Penggulingan Batang & Batang Berkelanjutan: Teknologi Produk Panjang Unggul
Penggulingan Berkelanjutan Batang dan Batang
Teknologi penggulungan berkelanjutan adalah metode proses paling canggih untuk penggulungan batang dan batang (juga dikenal sebagai produk panjang) dari billet. Ini terdiri dari arrangemen pengelasan yang dirancang untuk mengelaskan billet secara berkelanjutan guna menyediakan pasokan material yang kontinu ke kereta penggulungan. Ini diaktifkan dengan pengelasan billet yang datang dari tungku pemanasan ulang di sisi hulu dari stand kereta penggulungan. Faktanya, penggabungan ujung belakang billet yang sedang digulung dan ujung depan billet yang akan digulung adalah salah satu aspek kunci dari teknologi penggulungan berkelanjutan.
Meskipun penggulungan berkelanjutan telah dalam operasi komersial sejak akhir tahun 1990 tetapi membutuhkan waktu lama untuk mencapai tingkat kematangan teknis tertentu. Alasan utama ini adalah (i) kesulitan dalam pengembangan teknologi pengelasan billet panas dengan luas permukaan besar dalam waktu singkat, (ii) pencapaian kualitas sambungan yang tinggi yang diperlukan untuk meningkatkan hasil, (iii) kesulitan dalam pengembangan teknologi untuk penguraian yang lengkap dan halus dari sambungan yang dielas dalam waktu singkat untuk menghindari cacak permukaan serta untuk menghindari deformasi billet, dan (iv) untuk mencapai perbedaan antara kualitas sambungan yang dielas dengan sisanya billet dalam batas yang dapat diterima karena ini membatasi rentang produk kereta penggulungan karena sambungan selama proses penggulungan digulung ke panjang panjang, dan mengurangi keseragaman komposisi kimia, dan stabilitas mekanis produk akhir yang digulung.
Konsep Penggulungan Berkelanjutan
Konsep proses penggulungan berkelanjutan telah mengarah pada perubahan dalam metode penggulungan secara keseluruhan yang sebelumnya didasarkan pada prinsip mempertimbangkan billet individual yang telah menghasilkan siklus entri ujung-hidung, penggulungan, keluar ujung-ekor dan celah billet. Siklus ini telah menentukan desain peralatan dan sistem kontrol yang ada di kereta penggulungan batang dan batang saat ini.
Skor permukaan pada billet yang datang dari tungku pemanasan ulang dihilangkan oleh jet air tekanan tinggi saat melalui kotak descaling. Setelah ini, ujung depan billet harus dielas dengan ujung belakang billet yang telah memasuki grup stand penggerusan dari kereta penggulungan. Proses pengelasan harus diselesaikan saat billet bergerak maju di kereta penggulungan. Mesin pengelasan baik dipasang pada mobil yang bergerak yang didorong oleh dua motor brushless atau memiliki set roll pencesat di kedua sisi atau keduanya. Kecepatan kedua billet harus disesuaikan. Kemudian clamp chucks mesin pengelasan yang didorong oleh tekanan hidrolik, mengklem kedua ujung. Ini memastikan bahwa muka ujung kedua billet yang akan dielas berada di tengah. Langkah pertama dalam seluruh proses pengelasan adalah melelehkan muka ujung, dan kemudian mengekslus (upsetting) billet. Dalam proses ini kedua billet dielas. Metode pengelasan ini memastikan bahwa struktur fisik garis pengelasan sesuai dengan billet sumber, sehingga kualitas garis pengelasan terpelihara.
Karakteristik teknologi penggulungan berkelanjutan memerlukan sistem drive untuk memenuhi beberapa persyaratan khusus. Persyaratan pertama adalah untuk memastikan keselamatan peralatan mesin pengelasan dan keabsahan proses pengelasan. Untuk ini kecepatan billet di ujung depan mesin pengelasan diperlukan untuk sama dengan kecepatan linear penggulungan di stand pertama dari penggulungan. Persyaratan kedua adalah untuk memastikan bahwa kecepatan billet yang lebih rendah untuk memastikan efek descaling saat melalui kotak descaling, ditingkatkan setelah billet di-descaling sehingga menangkap kecepatan billet yang sudah ada di kereta penggulungan. Jadi sistem drive dari roller table dari tungku pemanasan ulang ke grup stand penggerusan dari kereta penggulungan harus sistem drive multi-level. Persyaratan ketiga yang harus diperhatikan timbul karena pengaruh kondisi acak selama proses penggulungan. Karena kondisi acak ini, tempat di mana billet yang akan digulung menangkap billet yang sudah digulung berbeda setiap kali. Jadi sistem drive yang menanggapi chase harus sesuai dengan sistem servo posisi. Kurva kecepatan billet yang akan digabungkan untuk penggulungan berkelanjutan ditunjukkan di Fig 1.
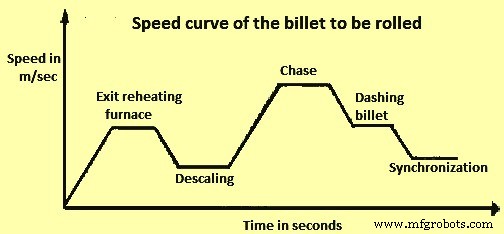
Fig 1 Kurva kecepatan billet yang akan digulung
Proses Pengelasan
Proses pengelasan harus diselesaikan saat billet bergerak maju. Ini dicapai dengan mendirikan listrik ark yang terkontrol antara kedua ujung billet dengan tujuan melelehkan material baja di kedua sisi dalam volume yang cukup untuk kemudian di-upset (disekat) dan melekat bersama melalui perangkat upset hidrolik. Sebagian material baja sebenarnya ‘tersebar’ (burr) keluar dari kedua ujung billet. Setelah selesai pengelasan, burr yang dihasilkan di bagian yang digabungkan dielas dihilangkan oleh mesin deburring dan dilacak selama penggulungan. Jumlah total material burr yang dihilangkan ini harus diperhitungkan sebagai kerugian dalam hasil kereta penggulungan (bervariasi dari 0,2 % hingga 0,3 % dalam bobot billet panjang 12 m) dan secara langsung tergantung pada ukuran billet. Seri seluruh operasi di atas diotomatisasi dan penggulungan berkelanjutan dicapai tanpa meningkatkan beban kerja operator kereta penggulungan.
Juga, untuk menyelesaikan pengelasan dalam ruang yang terbatas antara tungku pemanasan ulang dan roughing mill, metode pengelasan flash-butt biasanya digunakan, dan pengelasan dilakukan dalam waktu singkat yang tersedia. Mesin pengelasan dipasang antara tungku pemanasan ulang dan roughing mill, dan roll pencesat dipasang sebelum dan setelah mesin pengelasan. Dalam penggulungan konvensional, jarak konstan selalu disediakan antara billet dengan menyesuaikan waktu ekstraksi billet dalam kontrol sekuensial tungku pemanasan ulang dan/atau dengan menyesuaikan kecepatan transfer roll pencesat sebelum dan setelah mesin pengelasan dalam kontrol sekuensial roughing mill. Di sisi lain, untuk pengelasan billet dalam penggulungan berkelanjutan, kecepatan transfer billet dikontrol oleh roll pencesat depan dan belakang. Kemudian, setelah itu, kecepatan mesin pengelasan disinkronkan dengan kecepatan transfer billet, dan pengelasan dan upset diterapkan pada ujung billet.
Metode penggabungan pengelasan dari penggulungan berkelanjutan adalah flush-butt welding. Sejumlah besar sparking dan spattering terjadi selama penggabungan pengelasan billet. Sparking dan spattering ini terjadi di semua arah termasuk atas dan kedua sisi gabungan serta dari bawah area yang dielas. Ada kekhawatiran tentang spattering yang menyebabkan masalah peralatan dan/atau kualitas pada batang dan batang yang sedang digulung di strand yang bersebelahan. Ini adalah salah satu tantangan utama proses penggulungan berkelanjutan dan efektif containment dari spark dan material spatter yang dihasilkan selama fase pra-pemanasan dan flashing selanjutnya dalam operasi pengelasan billet diperlukan. Material ini, ketika tidak terkendala menyebar di sekitar area pengelasan, menempel di atas komponen unit pengelasan dan sistem roller yang menghilang termasuk sensor dan encoder dalam cara yang berpotensi merusak. Untuk meminimalkan efek spattering sebanyak mungkin, berbagai metode telah dikembangkan oleh berbagai pemasok peralatan untuk penggulungan berkelanjutan batang dan batang. Prosedur pengelasan billet dan operasi deburring ditunjukkan di Fig 2.
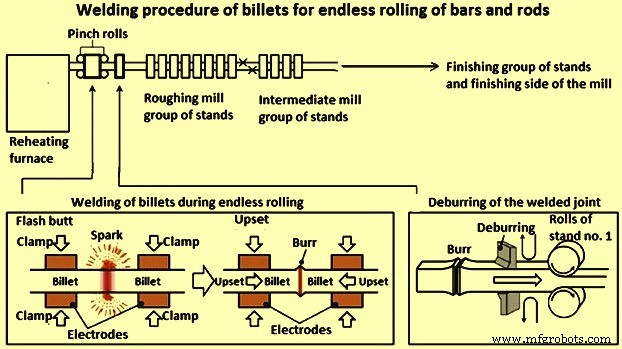
Fig 2 Prosedur pengelasan billet dan operasi deburring
Dalam kondisi ideal semua material perlu memiliki siklus pemanasan dan penggulungan yang sama. Dengan pengelasan billet berkelanjutan di pabrik baru, mungkin untuk merancang tata letak yang dekat dengan kondisi ini. Namun, di pabrik yang ada waktu antara meninggalkan tungku pemanasan ulang dan tiba di stand penggulungan pertama dapat sangat berbeda antara ujung depan dan ekor billet. Juga, selama proses penggulungan panjang kecil billet meningkat dalam suhu karena energi yang diberikan saat menggabungkan dua billet, sementara di kedua sisi, suhu lebih rendah prevale di area permukaan di mana klem pendingin air dari mesin pengelasan telah berkontak dengan material.
Dua faktor yang terutama mempengaruhi proses penggulungan berkelanjutan adalah (i) aus roll, dan (ii) perbedaan suhu. Untuk kompensasi aus roll, perlu untuk membuat perubahan celah roll kecil yang mempertimbangkan perubahan spread material, kebutuhan untuk mempertahankan tensionantara stand yang terhubung, dan kemungkinan overload pada stand individu. Konsistensi suhu harus dicapai menggunakan kontrol statistik tekanan untuk meminimalkan deviasi suhu siklus.
Penting untuk membuat operasi berkelanjutan se stabil mungkin untuk menyediakan finishing mill dengan kondisi yang konsisten yang menghasilkan toleransi yang ditingkatkan, kualitas metalurgi dan operasi pabrik. Dalam praktik, beberapa efek yang perlu dikompensasi adalah (i) waktu-cycle entri mungkin tidak memberikan suhu billet yang sama head to tail, (ii) proses gabungan membuat perbedaan suhu, dan (iii) deburring dari sambungan yang dielas membuat perbedaan area lintang kecil. Selanjutnya, seiring berat coil selesai (dalam kasus produk yang digulung di-coil) tidak lagi terikat pada berat billet, tracking perlu dirancang baik untuk memungkinkan identifikasi kualitas dan berat coil yang akurat dapat terpenuhi.
Proses pengelasan harus diselesaikan saat billet bergerak maju. Ini memerlukan bahwa sistem kontrol penggulungan berkelanjutan terdiri dari drive control, loop control dan sequence control.
Otomatisasi Proses Pengelasan
Sistem otomatisasi yang efektif adalah komponen kunci untuk kontrol proses pengelasan karena memastikan pencapaian tingkat kualitas dan stabilitas proses yang diperlukan. Sebuah sambungan pengelasan yang berhasil dan dieksekusi dengan baik harus menunjukkan beberapa karakteristik primer seperti (i) keanggunan dan stabilitas mekanis sambungan yang dielas selama proses penggulungan yang tidak menghasilkan cacak permukaan pada produk yang digulung, (ii) nilai decarburization (di area yang dielas) yang memuaskan dan konsisten yang dalam batas variasi yang dapat diterima berkisar dari 4 % hingga 8 % maksimum untuk semua grade karbon rendah dan menengah (grade dengan kandungan karbon hingga 0,4 %), dan (iii) deviasi absolut dalam nilai kekuatan leleh dan kekuatan tarik yang tidak melebihi +/- 8 % dari nilai normal batang.
Persyaratan di atas mungkin tidak terpenuhi jika ada homogenitas yang buruk dalam material yang meleleh dan jika ada kehadiran rongga dan gelembung gas di dalam area yang dielas. Cacat ini disebabkan baik karena ketidakstabilan listrik ark atau karena eksekusi yang tidak memuaskan fase upset, lebih spesifik dalam hal tekanan yang diterapkan dan pencapaian ‘pengesekan’ geometris yang diperlukan di antara kedua ujung billet. Oleh karena itu, sistem otomatisasi yang khusus diperlukan yang harus menjaga pemantauan real-time yang ketat dan tepat waktu dari berbagai parameter seperti (i) suhu billet yang keluar dari tungku, (ii) suhu permukaan gabungan berdasarkan karakteristik peler billet, (iii) posisi klem, tension antara klem dan arus yang melewati klem, (iv) kecepatan pembakaran permukaan gabungan, (v) panjang yang terbakar selama flashing, (vi) kedalaman peler dan waktu flashing, dan (vii) tekanan dan kedalaman ‘disekat’ selama fase upset.
Manfaat Proses Penggulungan Berkelanjutan
Proses penggulungan berkelanjutan memiliki beberapa keuntungan sebagai berikut.
- Ada eliminasi waktu celah antar billet. Ini menghasilkan peningkatan kapasitas produksi kereta penggulungan dalam rentang 8 % hingga 12 % maksimum asalkan ada kapasitas built-in yang tersedia di tungku pemanasan ulang karena tidak ada perubahan dalam parameter operasional kereta penggulungan. Dalam kasus ketersediaan kapasitas built-in di tungku pemanasan ulang, maka output kereta penggulungan dapat dicapai dengan kecepatan penggulungan yang lebih rendah. Ini menghasilkan penghematan konsumsi daya spesifik serta pengurangan aus dan aus bagian operasional yang dapat diubah.
- Ia menghilangkan pemotongan head dan tail resulting into peningkatan hasil dalam rentang 0,7 % hingga 0,9 % yang bergantung pada desain roll-pass tertentu dan tata letak pemotong crop.
- Operasi kereta penggulungan memiliki tingkat stabilitas yang lebih tinggi karena ada konsistensi pengaturan karena penggulungan satu billet berkelanjutan.
- Risiko terjadinya cobbles di pabrik sangat berkurang.
- Tidak ada secara praktis pembuatan batang pendek di ranjang pendingin karena penggulungan satu billet berkelanjutan. Ini menghasilkan peningkatan hasil yang mungkin hingga 1 % tergantung pada desain roll-pass tertentu, ukuran produk dan tingkat otomatisasi di kereta penggulungan.
- Umur bagian yang dapat diubah meningkat karena penurunan drastis dalam jumlah head biting di stand penggulungan dan panduan dengan konsekuensi penurunan pukulan mekanis dan stabilitas suhu yang ditingkatkan selama operasi penggulungan.



